

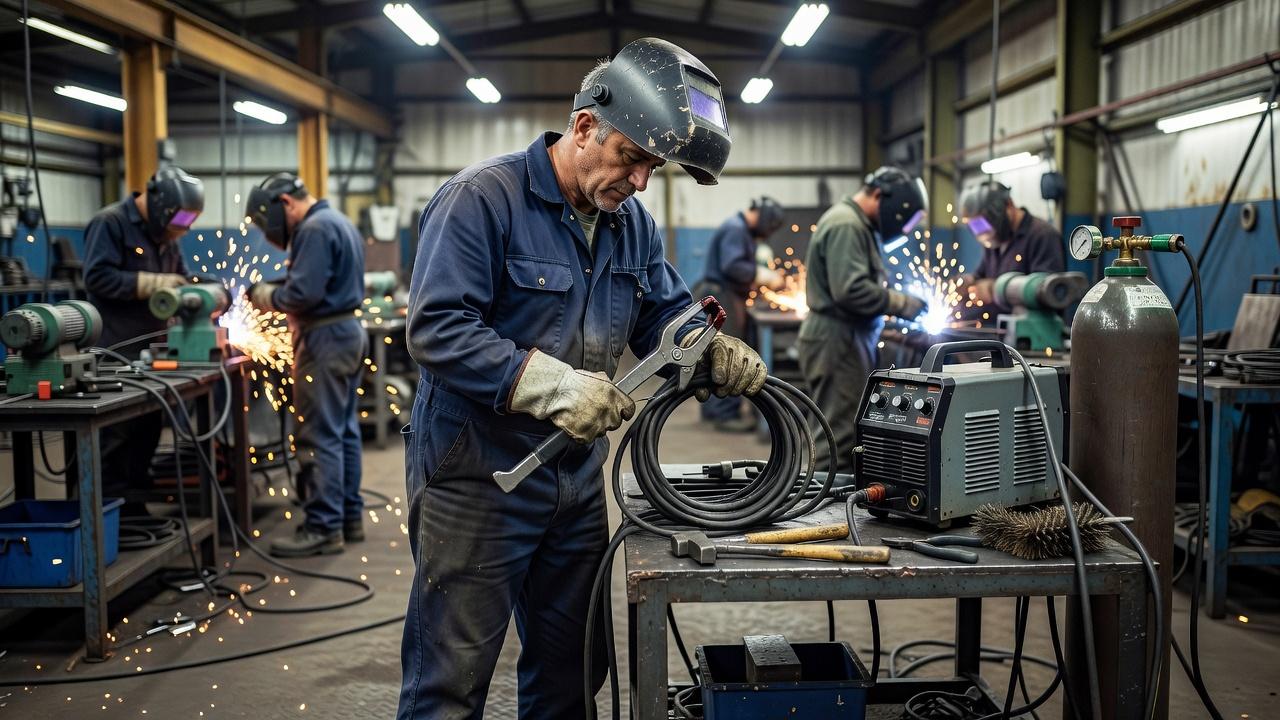
Проверка сварочного поста перед началом работы нужна не для формальности, а для двух вполне практических целей: не допустить травму и не испортить шов уже на первом проходе. Большая часть проблем возникает еще до сварки: поврежденный кабель, плохо закрепленный обратный провод, сырой электрод, загроможденный проход, баллон без нормальной фиксации или маска с неисправным светофильтром. Когда все это пропускают, дефекты и аварийные ситуации становятся вопросом времени.
Нормальная подготовка рабочего места сварщика начинается не с включения аппарата, а с последовательного осмотра зоны работ, источника питания, оснастки, средств защиты и материалов. Такой порядок одинаково полезен и начинающему, и опытному сварщику: он снижает риск ожога, поражения током, пожара, отравления аэрозолями и банального брака, который потом приходится вырезать и переваривать.
Почему предсменная проверка влияет и на безопасность, и на качество шва
Сварочный пост работает на стыке сразу нескольких опасных факторов: электрический ток, высокая температура, ультрафиолетовое излучение, искры, раскаленный металл, дым и защитные газы. Если хотя бы один элемент системы неисправен, последствия затрагивают не только охрану труда, но и сам технологический результат. Например, плохой контакт в цепи обратного провода дает нестабильную дугу, местный перегрев соединения и прожоги клеммы, а иногда и повреждение оборудования.
Есть и менее очевидная связь. Грязная разделка кромок, влага на присадочном материале или неисправная подача проволоки не выглядят как прямая угроза, но именно они часто становятся причиной пор, непровара и разбрызгивания. Поэтому осмотр сварочного оборудования перед работой нельзя отделять от проверки материалов и состояния самого поста. В производственной логике это одна операция: убедиться, что пост готов к безопасочному и технологически правильному выполнению задания.
С чего начинать: общий осмотр зоны сварки
Первый этап всегда связан не с аппаратом, а с пространством вокруг него. Проходы должны быть свободными, пол сухим, ровным и не скользким, а посторонние горючие материалы убраны из зоны разлета искр. Для ручной дуговой сварки, полуавтомата и аргонодугового процесса требования по сути одинаковые: сварщик должен иметь возможность спокойно подойти к изделию, изменить положение корпуса и быстро отойти при нештатной ситуации.
Если работа ведется в цехе, проверяют исправность местной вытяжки, наличие экранов или щитов, защищающих окружающих от излучения дуги, и достаточность освещения. В тесных местах особенно опасна привычка складировать рядом пачки электродов, ветошь, тару с растворителями и обрезки металла. На учебных постах эта проблема встречается постоянно: ученик сосредоточен на настройке аппарата и не замечает, что сам создал вокруг себя травмоопасную зону.
Для выездных или монтажных работ добавляется проверка устойчивости площадки, лестниц, подмостей, укрытия от осадков и ветра. Дождь, мокрый металл и поврежденная изоляция кабелей дают особенно опасное сочетание. В таких условиях безопасность перед началом сварки зависит уже не только от дисциплины, но и от грамотной организации работ.
Проверка источника питания и электрической части поста
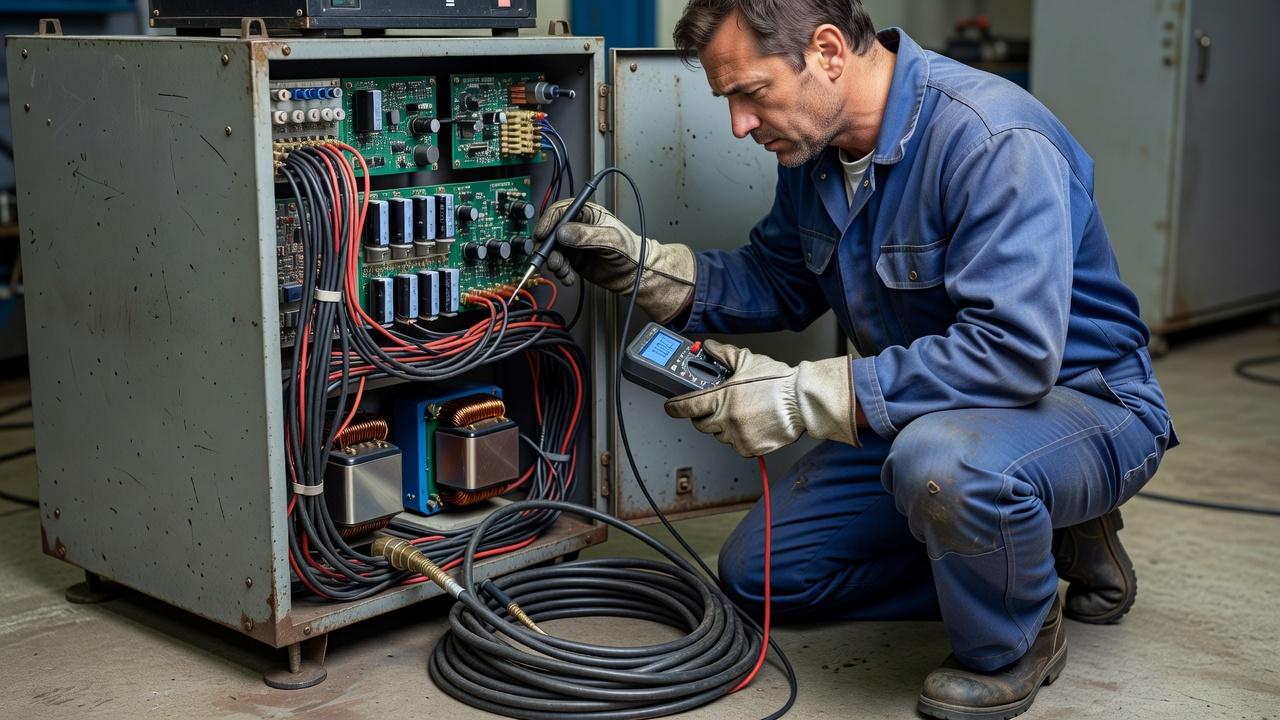
Источник сварочного тока осматривают до включения. Корпус не должен иметь повреждений, следов перегрева, ослабленных панелей, самодельных доработок и открытых токоведущих частей. Органы управления должны перемещаться без заеданий, а вентиляционные отверстия не должны быть забиты пылью и металлической стружкой, иначе возрастает риск перегрева.
Предсменный визуальный осмотр не даёт сварщику права самостоятельно вскрывать источник питания, устранять повреждения электропроводки или менять электрические соединения под напряжением. При обнаружении дефекта оборудование не используют, сообщают ответственному лицу и действуют по инструкции работодателя. Проверку, техническое обслуживание и ремонт выполняют работники с необходимой подготовкой и полномочиями; перечень доступных сварщику действий зависит от оборудования и локальных инструкций.
Особое внимание уделяют питающему кабелю, вилке, розетке или точке подключения. Трещины изоляции, пережатия, оголенные участки, следы подплавления и временные скрутки недопустимы. Для сварочного поста это не мелочь, а прямой путь к короткому замыканию, пробою на корпус или поражению электрическим током.
Затем проверяют сварочные кабели: целостность изоляции по всей длине, надежность присоединения к источнику, отсутствие перегрева и обрывов жил. Кабели не должны лежать в лужах, попадать под колеса тележек, пережиматься дверями и касаться острых кромок. Когда изоляция повреждена рядом с рабочей зоной, сварщик рискует не только получить удар током, но и потерять устойчивость дуги из-за местного нагрева и падения напряжения.
Обратный провод и зажим массы осматривают отдельно. Контакт должен быть плотным, без окалины, ржавчины, масляной пленки и следов подгорания. Некачественное присоединение часто воспринимают как «каприз аппарата», хотя на деле источник исправен, а проблема в том, что ток проходит через случайные контакты, нагревает их и вызывает нестабильность режима.
Что обычно проверяют в электрической части
- целостность корпуса источника и отсутствие открытых токоведущих частей;
- исправность питающего кабеля и надежность подключения;
- состояние сварочных кабелей, держателя электрода или горелки;
- качество контакта обратного провода с изделием или столом;
- наличие и исправность заземления, если оно предусмотрено конструкцией и условиями эксплуатации оборудования;
- чистоту вентиляционных каналов и отсутствие признаков перегрева.
Держатель электрода, горелка, подающий механизм
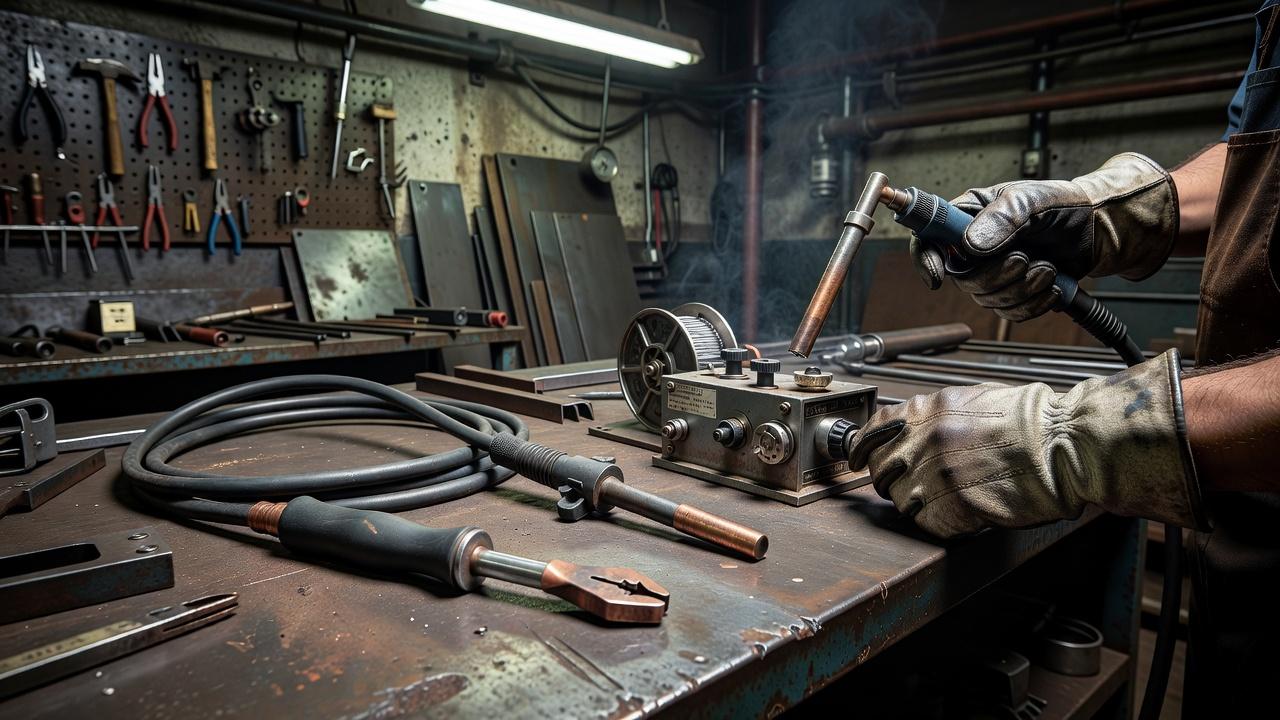
Состояние рабочего инструмента напрямую влияет на удобство и стабильность процесса. У держателя электрода не должно быть поврежденной изоляции, люфта и ослабленных пружинных элементов. Если электрод фиксируется слабо, контакт ухудшается, держатель греется, а сварщик инстинктивно начинает поджимать его рукой ближе к токоведущей части, что уже опасно.
При полуавтоматической сварке проверяют горелку, шланг-пакет, наконечник, сопло и механизм подачи проволоки. Наконечник с выработкой или налипшим металлом нарушает токосъем и провоцирует рывки дуги. Загрязненное сопло мешает защите сварочной ванны газом, а ролики подачи, настроенные не по диаметру проволоки, вызывают проскальзывание или деформацию присадки.
Для аргонодуговой сварки важны состояние цанги, сопла, вольфрамового электрода и герметичность газовой части. Треснувшее керамическое сопло, неправильная заточка вольфрама или подсос воздуха через соединения быстро отражаются на виде шва. На практике сварщик видит это как потемнение зоны сварки, нестабильную дугу и повышенную чувствительность процесса к длине вылета электрода.
Газовое хозяйство: баллоны, редукторы, шланги
Если на посту применяются защитные газы или газопламенное оборудование, осмотр газовой части обязателен. Баллон должен стоять устойчиво и быть закреплен от падения цепью, хомутом или другим штатным способом. Нельзя работать с баллоном без колпака при перемещении, с поврежденным вентилем или в положении, которое не соответствует требованиям эксплуатации конкретного газа и оборудования.
При подозрении на утечку газа или неисправность арматуры нельзя продолжать сварку ради окончания короткого шва. Работы прекращают, извещают ответственное лицо и применяют предусмотренный на объекте порядок безопасного отключения и устранения неисправности. Рабочий перечень контроля не подменяет инструкции на баллоны и редукторы, правила обращения с газами и порядок допуска к газоопасным работам, если такие требования применимы.
Редуктор проверяют на целостность корпуса, исправность манометров и отсутствие подтравливания. Шланги не должны иметь трещин, надрезов и слабых соединений. Любая утечка защитного газа ухудшает формирование шва, а утечка горючего газа уже создает прямую пожаро- и взрывоопасность.
На постах MIG/MAG часто недооценивают расход газа. Если баллон почти пуст, редуктор настроен на глаз, а соединения не проверены, защита сварочной ванны становится нестабильной. В результате появляются поры, окисление поверхности, излишнее разбрызгивание, и сварщик начинает без толку менять напряжение и подачу проволоки, хотя причина находится в газовом тракте.
Проверка средств индивидуальной защиты
Средства защиты осматривают так же тщательно, как аппарат. Сварочная маска должна иметь исправный светофильтр, чистое защитное стекло и надежное крепление наголовника. Если автоматический светофильтр срабатывает нестабильно, пользоваться такой маской нельзя: короткая вспышка дуги без затемнения может вызвать болезненное поражение глаз.
Краги должны быть сухими, целыми и подходить под вид работ. Для ручной дуговой и полуавтоматической сварки нужны плотные рукавицы, которые защищают от искр и брызг металла, но не мешают хвату. Одежда берется из трудногорючего материала, без открытых карманов и бахромы, куда могут попасть искры. Обувь нужна закрытая, на плотной подошве, без металлических участков, которые быстро нагреваются от брызг.
Если условия работ связаны с повышенным дымообразованием, замкнутым объемом или недостаточной вентиляцией, проверяют и средства защиты органов дыхания. Здесь уже мало просто «надеть маску». Нужно понимать, справляется ли вентиляция поста с аэрозолями, и допускаются ли такие работы без дополнительных защитных мер.
Материалы и заготовки: что проверить до первой дуги
Хорошо настроенный пост не спасет, если сама заготовка не подготовлена. Перед началом сварки осматривают кромки, прихватки, зазоры, чистоту поверхности и соответствие сборки заданию. На металле не должно быть масла, воды, краски, плотной ржавчины и других загрязнений в зоне шва и рядом с ней, поскольку они ухудшают смачивание, повышают вероятность пористости и делают дугу менее стабильной.
Отдельно смотрят на присадочные материалы. Электроды должны соответствовать процессу и положению сварки, а их покрытие не должно быть повреждено или отсыревшим. Для проволоки важны чистота поверхности, правильный диаметр и нормальная укладка на катушке. Если использовать ржавую или загрязненную проволоку, проблемы почти неизбежны: канал горелки засоряется, подача становится неровной, а шов теряет качество.
При работе с ответственными соединениями имеет значение и совместимость материалов. Нельзя подходить к задаче по принципу «любой электрод по стали». Конкретная марка основного металла, требования к прочности, пластичности, последующей термообработке и условиям эксплуатации соединения определяют выбор технологии и расходников. На производстве это решают по технологической документации, а не по привычке.
Настройка режима и пробный запуск
После осмотра переходят к настройке режима. Для ручной дуговой сварки это полярность, сила тока и, при необходимости, функции источника, влияющие на поджиг и устойчивость дуги. Для полуавтомата добавляются скорость подачи проволоки, напряжение, индуктивность, расход газа. Для TIG проверяют режим тока, пред- и постпродувку, параметры спада тока и, если процесс переменный, настройки баланса и частоты в допустимых пределах оборудования.
Даже когда режим кажется очевидным, полезен короткий пробный проход на образце или технологической планке. Он показывает, как ведет себя дуга, нет ли перебоев подачи, достаточно ли газовой защиты и не перегревается ли инструмент. Такой тест занимает минуты, но часто позволяет вовремя заметить неисправность, которая на основном изделии обернулась бы браком.
Подготовка рабочего места сварщика для разных способов сварки
Общие принципы одинаковы, но акценты зависят от процесса. При ручной дуговой сварке особенно важны состояние держателя, сухость электродов и качество подключения обратного провода. При полуавтоматической сварке больше внимания уходит на подачу проволоки, расход защитного газа и чистоту горелки. В аргонодуговом процессе требования к чистоте соединения, герметичности газовой части и состоянию вольфрама заметно выше.
Для газовой сварки и резки на первый план выходит герметичность соединений, исправность редукторов, рукавов, горелок и соблюдение порядка обращения с баллонами. Здесь ошибка в подготовке может дать не просто дефект шва, а воспламенение или обратный удар пламени. Поэтому нельзя переносить привычки из электродуговой сварки в газовое оборудование без понимания различий.
| Способ сварки | Что проверяют особенно внимательно | Частые последствия пропуска проверки |
|---|---|---|
| РДС | Держатель, кабели, полярность, сухость электродов, контакт массы | Залипание электрода, нестабильная дуга, поры, перегрев соединений |
| MIG/MAG | Подающий механизм, ролики, наконечник, сопло, газовый тракт | Рывки подачи, разбрызгивание, пористость, окисление шва |
| TIG | Вольфрам, цанга, сопло, герметичность, чистота кромок | Нестабильная дуга, загрязнение шва, потемнение зоны сварки |
| Газовая сварка | Баллоны, редукторы, рукава, горелка, герметичность | Утечки газа, хлопки, неустойчивое пламя, пожароопасная ситуация |
Типичные ошибки перед началом работы
Самая распространенная ошибка состоит в том, что сварщик проверяет только аппарат, но не проверяет весь пост как систему. Между тем дефект может скрываться где угодно: в клемме массы, вентиле баллона, загрязненной кромке, неисправной вытяжке или даже в неудобно проложенном кабеле, за который цепляется ботинок при перемещении.
Вторая ошибка связана со спешкой. Когда задание кажется простым, проверку сокращают до минимума. Именно на таких работах чаще всего пропускают мелкие повреждения изоляции, ослабленные соединения и загрязнение расходников. Позже это выливается в простой, переварку или травму, хотя на этапе подготовки проблему можно было снять за несколько минут.
Третья ошибка характерна для начинающих: они пытаются устранять нестабильность режима только настройками источника. На деле многие проблемы не имеют отношения к силе тока или напряжению. Если горелка забита, газ выходит неравномерно, а масса держится на ржавой поверхности, крутить регуляторы почти бесполезно.
Как выглядит удобный порядок проверки
- Получить задание: понять изделие, место и вид работ, предусмотренную технологию и ответственного за организацию работ.
- Осмотреть зону: доступы, горючие материалы, ограждения, вентиляцию, состояние рабочего места.
- Проверить оборудование и коммуникации в пределах разрешённых работ: видимые повреждения, соединения, крепление и состояние кабелей, держателя или горелки.
- Если применяются баллоны и газовые линии, проверить видимые признаки неисправностей и соответствие размещения требованиям предприятия. Не ремонтировать газовое оборудование самовольно.
- Проверить наличие и состояние предусмотренных СИЗ, защиту окружающих от излучения и искр.
- Проверить заготовки, материалы, требуемое положение соединения и наличие производственной документации.
- При сомнении, неисправности или отсутствии необходимых мер защиты не начинать работу: остановиться и обратиться к мастеру или ответственному сотруднику.
Это редакционный ориентир для самопроверки, а не замена утверждённой работодателем инструкции, обучения, наряда-допуска или обязательного осмотра оборудования. Конкретный порядок зависит от процесса сварки и опасностей участка.
Чтобы ничего не пропускать, полезно придерживаться фиксированной последовательности. Она особенно важна на учебных постах и в цехах, где сварщики переходят с одной работы на другую и используют разное оборудование. Привычка к порядку снижает вероятность пропуска и экономит время.
- Осмотреть зону работ: проходы, пол, экраны, вытяжку, убрать горючие материалы.
- Проверить источник питания и питающую линию.
- Осмотреть сварочные кабели, держатель или горелку, обратный провод.
- Проверить баллоны, редукторы и шланги, если применяется газ.
- Оценить состояние маски, краг, одежды, обуви и других СИЗ.
- Подготовить заготовку, кромки, присадочные материалы и оснастку.
- Выставить режим и выполнить пробный запуск.
Такой порядок удобен тем, что сначала устраняются факторы повышенного риска, затем проверяется техника, а уже после этого настраивается технология. Иначе часто получается наоборот: режим выставили, пробный проход сделали, а потом выяснилось, что вытяжка не работает или шланг травит газ.
Что должен уметь ученик и что требуется от квалифицированного сварщика
На этапе обучения основная задача не просто запомнить список действий, а понять причинно-следственную связь между неисправностью и ее проявлением в процессе. Если ученик знает, почему плохой контакт массы дает нестабильную дугу, а влажный электрод ведет к пористости, он быстрее начинает работать осознанно, а не механически. Именно поэтому в хороших программах подготовки рабочие приемы не отделяют от основ материаловедения, электробезопасности и охраны труда.
Для квалифицированного сварщика требования шире. Он должен оценивать пост не только по признаку «можно включить», но и по соответствию конкретной работе: материалу, пространственному положению, толщине металла, виду соединения и требованиям документации. При выполнении ответственных работ, особенно там, где нужна аттестация по НАКС, дисциплина подготовки поста становится частью общей производственной надежности.
Частые вопросы
Нужно ли проверять сварочный пост, если оборудование использовалось в предыдущую смену и было исправно?
Да, нужно. За время предыдущей работы могли появиться перегрев контактов, повреждение кабеля, загрязнение горелки, расход газа, ослабление соединений или изменение состояния заготовок. Исправность «вчера» не означает исправность «сейчас», особенно в интенсивной эксплуатации.
Что опаснее пропустить: неисправность маски или плохой контакт массы?
Оба дефекта серьезны, но по-разному. Неисправная маска напрямую угрожает зрению, а плохой контакт обратного провода одновременно ухудшает качество шва и создает риск локального перегрева соединений. На практике их нельзя сравнивать по принципу «что важнее»: оба пункта обязательны к проверке до начала сварки.
Можно ли начинать работу, если вытяжка работает слабо, но сварка займет всего несколько минут?
Такой подход опасен. Даже короткая работа в плохо проветриваемой зоне может привести к высокой концентрации сварочных аэрозолей, особенно при сварке материалов с покрытиями, ржавчиной или загрязнениями. Кроме того, слабая вытяжка обычно говорит о неисправности системы, а это уже организационная проблема, а не личное решение сварщика.
Чем отличается осмотр сварочного оборудования перед работой в учебной мастерской и на производстве?
Базовый порядок один и тот же, но на производстве чаще добавляются требования технологической документации, контроль состояния конкретной оснастки, проверка соответствия материалов заданию и более жесткая ответственность за результат. В учебной мастерской главный акцент делают на формировании правильной привычки, но сами правила от этого не становятся «учебными» или упрощенными.
На что обратить внимание руководителю обучения или мастеру
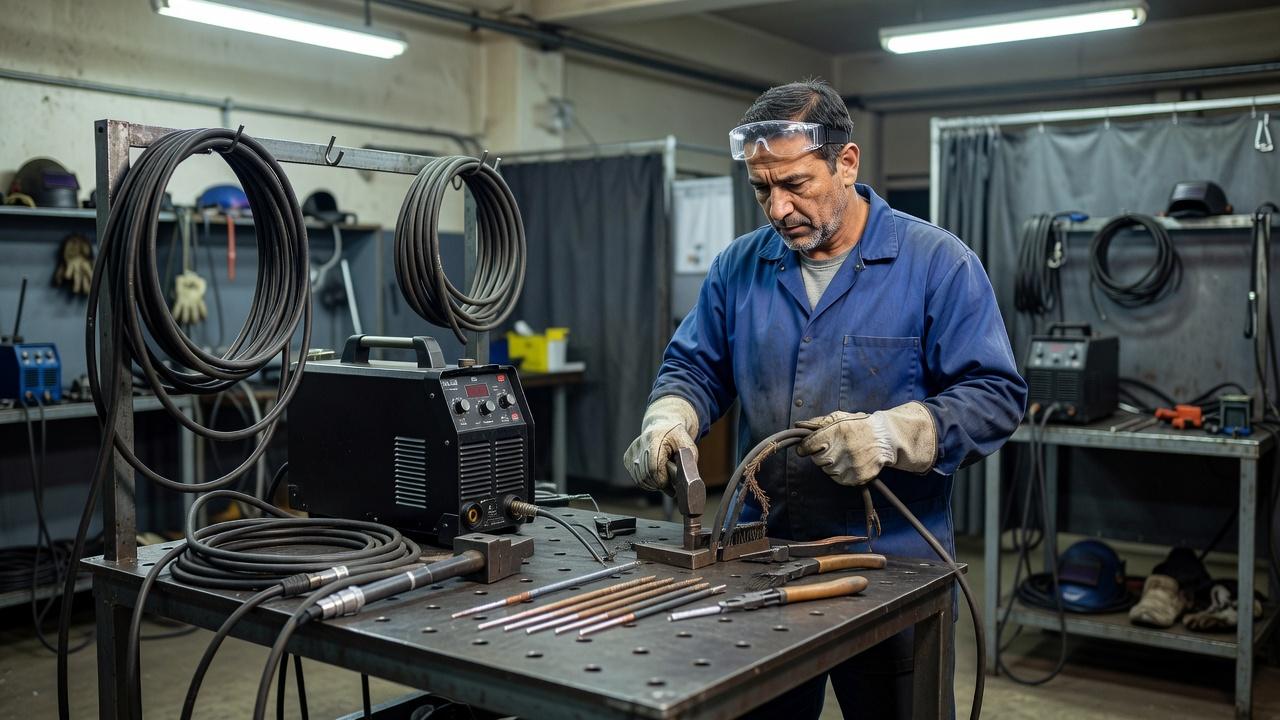
Если речь идет о подготовке сварщиков, одной устной инструкции недостаточно. Ученик быстро запоминает то, что повторяет на каждом занятии: где начинается проверка, в каком порядке осматривают пост, какие дефекты считаются критичными и когда работу нужно остановить. Полезнее не просто выдавать список, а разбирать на реальных примерах, как конкретная неисправность проявляется в дуге, на металле и в поведении оборудования.
Для учебных центров и мастерских особенно важна единая культура подготовки поста. Когда один преподаватель требует осмотра СИЗ и вытяжки, а другой смотрит только на шов, у слушателя формируется опасная выборочность. В профессии сварщика такой подход быстро приводит к ошибкам, потому что качество и безопасность здесь всегда связаны.
Хорошо организованный сварочный пост узнается сразу: ничего лишнего под ногами, исправная вытяжка, нормальное освещение, проверенные кабели, подготовленная заготовка, понятный порядок действий. В таких условиях сварщик не тратит внимание на борьбу с мелкими неисправностями и может сосредоточиться на самой работе. Именно поэтому проверка перед началом смены не отнимает время, а возвращает его в виде стабильной дуги, чистого шва и спокойной работы без неприятных сюрпризов.