

Маркировка упаковки электродов помогает определить их назначение и свойства, но не вся информация всегда помещается в коротком обозначении марки. Для выбора проверяют тип электрода, диаметр, вид покрытия, допустимый ток и полярность, пространственные положения и паспорт изготовителя. В российской практике для определённых покрытых электродов применяют ГОСТ 9466-75 и профильные стандарты на типы электродов; торговая марка не заменяет установленное обозначение и технические данные.
В российской производственной практике часто путают торговую марку электрода и его полное условное обозначение по стандарту. Числа в названии МР-3 или УОНИ-13/55 нельзя трактовать одинаково с цифрами в классификационном обозначении; диаметр, тип покрытия, допустимые положения и род тока также читают отдельно. Для выбора недостаточно узнаваемого названия на коробке: сверяют полную маркировку с документацией на сварку и характеристиками конкретной партии.
Зачем вообще читать маркировку, если можно спросить у продавца или мастера
Подсказка опытного сварщика удобна, но она не заменяет понимания. Один и тот же электрод может хорошо вести себя на низкоуглеродистой стали и совершенно не подходить для ответственной конструкции, для вертикального шва сверху вниз или для работы при отрицательной температуре. Если опираться только на бытовое название, легко купить не тот расходник.
Маркировка особенно важна в трех ситуациях. Первая, когда нужно подобрать электрод под конкретную задачу: корневой проход, заполняющие слои, монтаж на улице, сварка труб, ремонтная наплавка. Вторая, когда в наличии есть электроды разных марок, но без привычных пояснений. Третья, когда речь идет об обучении и аттестации: там требуют не просто «уметь варить», а понимать, чем именно выполняется сварка и почему выбран такой материал.
Из чего состоит обозначение электродов для сварки
На упаковке ручных дуговых электродов обычно можно встретить несколько уровней информации. Есть коммерческое название марки, есть нормативное обозначение по стандарту, а рядом нередко указывают диаметр, массу пачки, номер партии, режимы прокалки и рекомендации по току. Новички часто смотрят только на привычную марку, хотя основная техническая информация зашита именно в полном обозначении.
Если говорить просто, маркировка отвечает на несколько главных вопросов:
- для каких сталей или сплавов предназначен электрод;
- какие механические свойства должен дать металл шва;
- какой у электрода тип покрытия;
- в каких пространственных положениях им можно работать;
- какой род тока и полярность допускаются;
- есть ли особые требования к прокалке и хранению.
Именно поэтому расшифровка маркировки электродов всегда начинается не с одной цифры или буквы, а с понимания всей системы обозначений. Иначе можно выхватить отдельный параметр и сделать неверный вывод.
Торговая марка и нормативный шифр: это не одно и то же
Названия вроде АНО-4, МР-3, УОНИ-13/55, ОЗС-12, ОК 46.00 знакомы многим сварщикам лучше, чем официальные обозначения. Это удобно в разговоре и на складе. Но сама по себе такая марка не всегда дает полную картину, особенно если речь идет о разных производителях или о специальных электродах.
Нормативный шифр строится по стандарту и описывает свойства электрода формализованно. В нем зашиты назначение, уровень прочности металла шва, вид покрытия, пространственные положения и другие признаки. По сути, торговая марка отвечает на вопрос «как этот электрод называют», а нормативное обозначение, для чего он нужен и как им работать.
На производстве ориентируются на оба варианта. Мастер может сказать сварщику «возьми УОНИ», но в документации, технологической карте или в требованиях к сварочным материалам важнее официальный код и сертификат на партию.
Как читать маркировку по ГОСТ: логика обозначения
Для ручной дуговой сварки покрытыми электродами в отечественной практике долгое время широко применялись обозначения по ГОСТ, где буквами и цифрами кодировались назначение и технологические свойства. Конкретный вид записи на упаковке может немного отличаться в зависимости от стандарта, производителя и группы электродов, но общая логика сохраняется.
Обычно в обозначении встречаются такие элементы:
- указание, что это электрод для ручной дуговой сварки;
- группа по назначению, например для углеродистых и низколегированных сталей;
- цифры, связанные с прочностными свойствами металла шва или наплавленного металла;
- буквенное обозначение типа покрытия;
- индексы, показывающие допустимые положения сварки;
- обозначения тока и полярности.
На практике не каждая пачка оформлена одинаково наглядно. Иногда часть данных вынесена в отдельную таблицу на этикетке, а иногда производитель делает акцент на коммерческой марке. Поэтому читать нужно не только крупную надпись на лицевой стороне, но и технический блок сбоку или сзади упаковки.
Что означают цифры на электродах
Это один из самых частых вопросов, и однозначного ответа «все цифры означают одно и то же» здесь нет. Цифры могут относиться к разным вещам: к прочности металла шва, к номеру марки, к диаметру электрода, к технологическому индексу. Поэтому сначала надо понять, где именно стоит число и в составе какого обозначения оно используется.
Цифры в названии марки
Если взять распространенные марки МР-3, АНО-4, ОЗС-12, УОНИ-13/55, то числа в этих названиях не читаются как универсальный технический параметр. Это часть наименования марки, сложившаяся в системе разработки и производства. Нельзя механически считать, что «12» всегда лучше «4» или что «55» означает диаметр или допустимый ток. Для такой информации нужно смотреть полный шифр и паспортные данные.
Цифры, связанные с прочностью
В нормативных обозначениях числа часто указывают уровень механических свойств наплавленного металла или металла шва. Например, для электродов по углеродистым и низколегированным конструкционным сталям цифра или группа цифр связана с временным сопротивлением разрыву. Это уже рабочий параметр: по нему судят, соответствует ли электрод требованиям к соединению.
Именно здесь вопрос «что означают цифры на электродах» становится действительно технологическим. Для обычных бытовых работ сварщик нередко ориентируется по марке и рекомендациям на пачке. Для изготовления металлоконструкций, ремонта оборудования, аттестованных работ этого мало: нужно соотносить свойства электрода со свойствами основного металла и требованиями чертежа или технологии.
Цифры диаметра
Отдельно всегда указывается диаметр электрода, например 2,0; 2,5; 3,0; 4,0; 5,0 мм. Это не часть марки в техническом смысле, а размер стержня. От диаметра зависят рекомендуемый сварочный ток, толщина свариваемого металла, ширина валика, глубина проплавления и удобство работы в том или ином положении.
В обозначении УОНИ-13/55 цифры относятся к марке электрода, а не к его диаметру. Одна и та же марка выпускается с разными диаметрами, поэтому режим сварки и положение работы уточняют по конкретной упаковке и паспорту изготовителя. При этом совпадение марки ещё не означает пригодности для любого металла или ответственного соединения.
Тип покрытия: одна из самых полезных частей маркировки
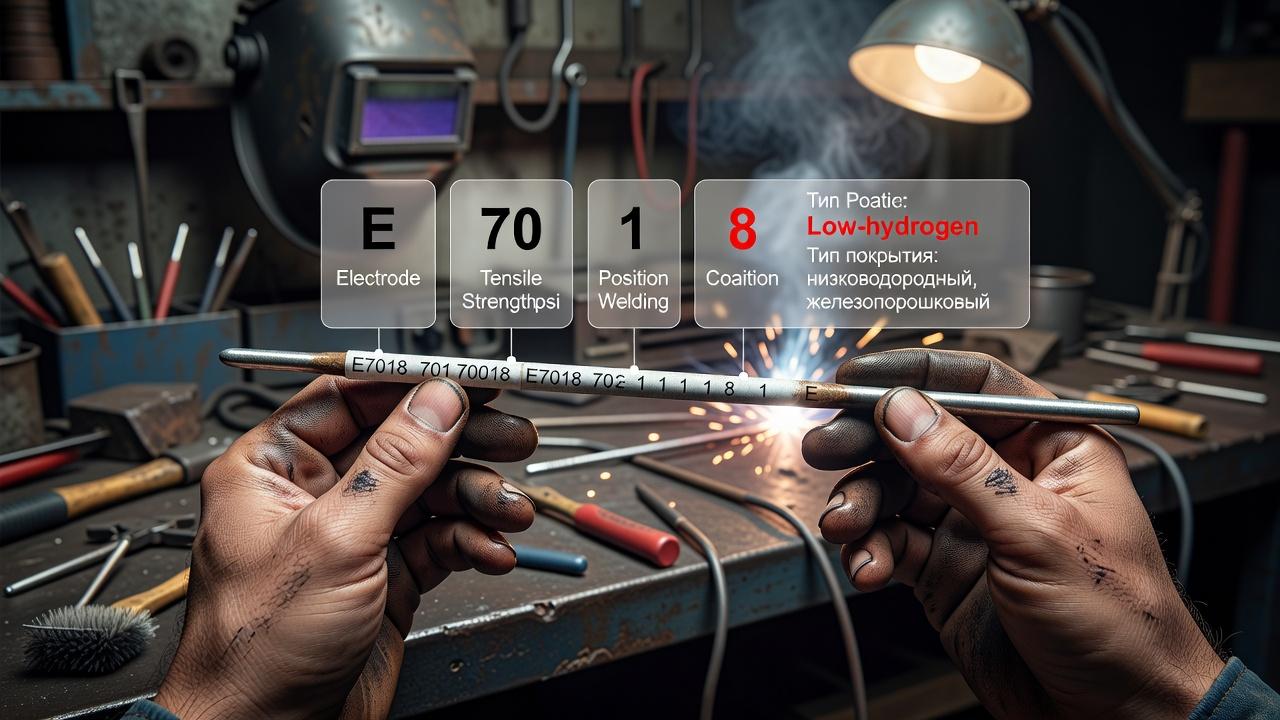
Для ручной дуговой сварки характер электрода во многом определяется покрытием. Именно оно влияет на стабильность дуги, формирование шлака, защиту сварочной ванны, чувствительность к загрязнениям, удобство сварки в разных положениях и склонность металла шва к образованию пор и трещин.
В российской системе чаще всего встречаются четыре базовых типа покрытия:
- А — кислое;
- Р — рутиловое;
- Б — основное;
- Ц — целлюлозное.
Рутиловые электроды
Рутиловые электроды обычно ценят за легкий поджиг, стабильную дугу и сравнительно простое отделение шлака. Ими часто работают при монтажных и общестроительных задачах, особенно если нужно быстро получить аккуратный шов на обычной углеродистой стали. Для обучения они тоже удобны, потому что лучше прощают небольшие ошибки в ведении дуги.
Но у них есть предел применения. Когда предъявляются повышенные требования к ударной вязкости, трещиностойкости и надежности ответственных соединений, одного удобства уже недостаточно. Тогда выбор часто смещается в сторону электродов с основным покрытием.
Основные электроды
Основное покрытие применяют в ряде технологий, где важны характеристики наплавленного металла и контроль диффузионного водорода. Однако нельзя считать любой электрод с основным покрытием автоматически низководородным после неправильного хранения или пригодным для всех ответственных соединений. Условия прокалки, хранения, допустимый режим и назначение проверяют по документации изготовителя.
Работать ими обычно сложнее. Они требовательнее к чистоте кромок, к состоянию покрытия, к режимам прокалки и хранению. Если электрод отсырел, резко возрастает риск пор и водородного растрескивания. Поэтому для начинающего сварщика умение читать маркировку и понимать тип покрытия особенно важно: по внешнему виду пачки разницу не всегда угадаешь.
Целлюлозные электроды
Эти электроды применяют там, где нужен глубокий проплав и хорошая работа в вертикальном положении сверху вниз, особенно на монтаже трубопроводов. У них своя технологическая ниша. Для обычных слесарно-сварочных работ в мастерской они встречаются реже, чем рутиловые и основные.
Кислые электроды
Сегодня они используются заметно реже, чем раньше. У них есть свои особенности формирования шва и шлака, но в большинстве повседневных задач их вытеснили более универсальные и удобные типы покрытия.
Пространственные положения: можно ли варить вертикал и потолок
В маркировке или в сопроводительной информации указывают, в каких положениях допускается сварка данным электродом. Это не формальность. Электрод, который хорошо ведет себя в нижнем положении, может оказаться неудобным или вовсе неподходящим для потолочного шва.
Если говорить практично, чем «всеяднее» электрод по положениям, тем выше его универсальность в монтаже и ремонте. Но универсальность не всегда означает лучший выбор для каждой операции. Например, для корневого прохода трубы и для заполнения разделки могут применяться разные расходники, хотя оба формально допускают пространственную сварку.
Перед работой полезно уточнять не только перечень положений, но и ограничения по вертикали: снизу вверх или сверху вниз. Это особенно критично для монтажных работ, где технологию задает не удобство сварщика, а конкретная схема сборки и требования к шву.
Ток, полярность и совместимость с оборудованием
Еще одна часть, которую часто пропускают, связана с источником питания. На пачке обычно указывают, можно ли варить переменным током, постоянным током, какой полярности следует придерживаться. Для начинающего это выглядит второстепенно, пока электрод внезапно не начинает нестабильно гореть или «липнуть» на инверторе при неверном режиме.
Некоторые электроды уверенно работают и на переменном, и на постоянном токе. Другие чувствительны к полярности и лучше раскрываются только на постоянном токе обратной полярности. Особенно это касается электродов с основным покрытием. Если источник питания слабый или дуга короткая и нестабильная, разница чувствуется сразу.
Поэтому обозначение электродов для сварки нужно читать вместе с возможностями аппарата. Старый трансформатор, современный инвертор и промышленный выпрямитель дают разную стабильность дуги. Один и тот же электрод на разном оборудовании может вести себя по-разному даже при одинаковом номинальном токе.
Как связаны маркировка и область применения
Выбор электрода начинается не с названия марки, а с ответа на три вопроса: какой металл сваривается, насколько ответственна конструкция и в каких условиях будет выполняться работа. Именно под это затем подбирают покрытие, прочностной уровень, положения и режимы.
Для бытовых и общестроительных задач по низкоуглеродистой стали часто применяют рутиловые электроды: они удобнее в освоении и менее капризны к технике ведения шва. Для ответственных соединений, где важны свойства металла шва, обычно переходят к электродам с основным покрытием, соблюдая требования к прокалке и хранению. Для отдельных монтажных операций на трубах используют специальные решения, в том числе целлюлозные электроды.
Поэтому расшифровка маркировки электродов нужна не ради теории. Она помогает понять, почему одним расходником удобно варить ворота или каркас навеса, а другой выбирают для сварки технологического трубопровода или металлоконструкции с аттестационными требованиями.
Краткая таблица: как читать основные элементы на упаковке
| Элемент обозначения | Что показывает | На что влияет на практике |
|---|---|---|
| Марка электрода | Коммерческое или традиционное наименование | Помогает быстро узнать типичный характер электрода, но не заменяет полный шифр |
| Диаметр, мм | Размер стержня | Выбор тока, толщина металла, удобство в разных положениях |
| Тип покрытия | Рутиловое, основное, целлюлозное и другое | Поджиг, стабильность дуги, свойства шва, требования к хранению |
| Пространственные положения | Где допускается сварка | Возможность варить нижние, вертикальные, горизонтальные, потолочные швы |
| Род тока и полярность | AC, DC, прямая или обратная полярность | Совместимость с аппаратом и устойчивость дуги |
| Прочностной индекс | Уровень механических свойств шва | Соответствие требованиям к конструкции и основному металлу |
| Что написано на упаковке | Что проверять в первую очередь | Чего это само по себе не доказывает |
|---|---|---|
| Торговая марка (например, МР-3) | Точное нормативное обозначение, изготовителя и партию | Что все электроды с похожим названием имеют идентичные свойства |
| Тип и назначение по ГОСТ | Какому материалу и свойствам металла шва соответствует | Что электрод разрешён для любой ответственной конструкции |
| Диаметр и положения | Соответствие толщине, разделке, пространственному положению | Что режим тока можно выбрать без документации |
| Покрытие, ток и полярность | Требования к источнику и условиям работы | Что весь перечень параметров зашифрован одной буквой |
| Условия хранения | Состояние упаковки и требования изготовителя | Что сырые электроды достаточно «прокалить на глаз» |
Для российских обозначений опираются прежде всего на ГОСТ 9466-75 и соответствующие стандарты на типы электродов, включая ГОСТ 9467-75 и ГОСТ 10052-75. При наличии обозначения по ГОСТ Р ИСО 2560-2023 применяют именно его структуру классификации. Обозначения из разных систем нельзя читать по одному и тому же правилу. Полезное учебное задание — сопоставить маркировку на реальной пачке с паспортом партии и требованиями конкретной сварочной операции.
Распространенные марки и как их воспринимать без ошибок
У сварщиков часто есть набор знакомых названий, которые переходят из цеха в цех: МР-3, АНО-21, УОНИ-13/55, ОЗС-12. Полезно помнить простое правило: известная марка дает лишь отправную точку. Реальные свойства нужно уточнять по документации конкретного производителя, потому что решающими остаются стандарт, сертификат и рекомендации по применению.
Например, электроды рутиловой группы обычно выбирают за удобство работы на углеродистой стали в обычных монтажно-ремонтных условиях. Электроды с основным покрытием чаще рассматривают для более ответственных соединений. Но даже внутри этих групп нельзя подменять технический выбор привычкой. Для разных толщин металла, схем разделки и требований к качеству один и тот же «знакомый» электрод может оказаться не лучшим вариантом.
Какие ошибки чаще всего возникают при чтении маркировки
Самая типичная ошибка, считать, что название марки уже содержит всю нужную информацию. Из-за этого покупают электроды «как обычно», а потом выясняется, что ими неудобно варить потолок, они требуют обязательной прокалки или не подходят под свойства основного металла.
Вторая ошибка, путать цифры в названии с техническими параметрами. Число в марке и число диаметра, это разные вещи. Если не различать их, легко выставить неверный ток или вообще сделать ошибочный вывод о назначении электрода.
Третья ошибка связана с хранением. Сварщик может правильно выбрать электрод по маркировке, но полностью испортить результат отсыревшим покрытием. Особенно это критично для основных электродов. В таких случаях проблема кажется «непонятной»: дуга нестабильна, в шве поры, металл ведет себя плохо, хотя марка выбрана верно.
Четвертая ошибка, игнорировать требования к току и полярности. На бытовом уровне это иногда проходит без серьезных последствий, но на ответственных работах приводит к нестабильному формированию шва, недостаточному проплавлению и росту дефектов.
Как проверять электрод перед работой, помимо чтения упаковки
Даже правильная расшифровка маркировки электродов не отменяет обычной производственной проверки. Нужно посмотреть на состояние покрытия, нет ли сколов, продольных трещин, следов сырости, осыпания. У качественного электрода покрытие держится прочно и выглядит ровно.
Дальше оценивают условия хранения и, если требуется, выполняют прокалку по инструкции производителя. Универсального режима для всех марок нет. Температура и время зависят от типа покрытия и рекомендаций в документации. Самовольная «прожарка на всякий случай» может быть не менее вредной, чем отказ от прокалки.
Перед основной сваркой полезно сделать пробный шов на образце той же толщины или близком по свойствам металле. Это быстро показывает, как горит дуга, как отделяется шлак, нет ли избыточного разбрызгивания и соответствует ли выбранный ток диаметру электрода и положению шва.
Почему эту тему разбирают уже на начальном обучении сварщиков
Умение читать маркировку относится к базовым профессиональным навыкам. Без него сварщик вынужден действовать по подсказкам и шаблонам, а это работает только в повторяющихся задачах. Как только меняются металл, положение шва, требования к качеству или условия монтажа, такой подход начинает давать сбои.
В нормальной программе подготовки эту тему связывают не только с теорией материалов, но и с практикой: подбором режимов, сушкой электродов, оценкой шлака, анализом дефектов шва. И это логично. Если человек понимает обозначение электродов для сварки, он быстрее осваивает осмысленный выбор расходников, а не механически запоминает несколько ходовых марок.
Для тех, кто планирует работать на ответственных объектах и проходить аттестацию, такое понимание тем более обязательно. В производственной среде ценится не привычка «варить тем, что дали», а способность объяснить, почему выбран именно этот материал и какие ограничения у него есть.
Частые вопросы
Можно ли выбирать электрод только по толщине металла?
Нет. Толщина помогает подобрать диаметр и приблизительный диапазон тока, но не определяет тип покрытия, требования к прочности шва, положение сварки и совместимость с основным металлом. Для простых бытовых работ этого иногда хватает, для ответственных соединений нет.
Если электрод хорошо зажигается, значит он подходит для работы?
Не обязательно. Легкий поджиг говорит лишь о технологическом удобстве в конкретный момент. Электрод может не соответствовать требованиям к металлу шва, ударной вязкости, условиям эксплуатации конструкции или положению сварки.
Можно ли по одной марке понять, нужен ли постоянный ток?
Полагаться только на марку не стоит. Для точного ответа смотрят информацию на упаковке и в документации производителя. Даже знакомый электрод лучше проверять по рекомендуемому роду тока и полярности, особенно если меняется источник питания.
Почему основные электроды требуют большего внимания к хранению?
Потому что они чувствительны к увлажнению покрытия. Влага повышает риск пористости и водородных дефектов в металле шва. Если такие электроды хранить неправильно и не прокаливать по инструкции, преимущества по качеству шва могут быть потеряны.
Одинакова ли маркировка у всех производителей?
Логика обозначений опирается на стандарты, но подача информации на упаковке может отличаться. Где-то крупно написана только торговая марка, а технический шифр вынесен мелко. Поэтому при покупке всегда лучше искать полный набор данных, а не ориентироваться на одно название.
Хороший сварщик узнается не по тому, сколько марок электродов он помнит наизусть, а по тому, как быстро он соотносит маркировку с задачей. Если читать упаковку внимательно, сразу становятся видны ограничения, требования к режиму и реальное назначение электрода. Это экономит время, снижает число проб и ошибок и дает куда более надежный результат, чем выбор «по привычке» или по совету без уточнений.