

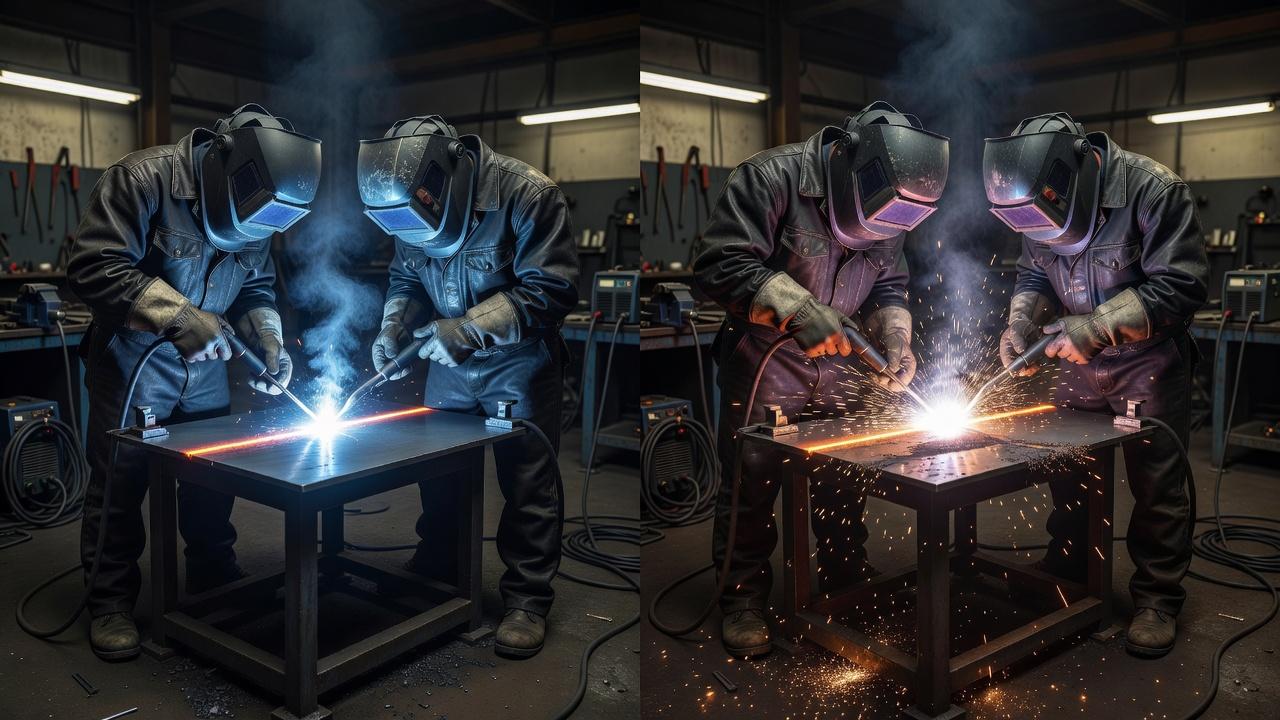
При ручной дуговой сварке на постоянном токе прямая полярность означает электрод «минус», изделие «плюс»; обратная — электрод «плюс», изделие «минус». Изменение подключения может влиять на устойчивость дуги, перенос металла и формирование шва, но по одной полярности нельзя надёжно предсказать глубину проплавления. Выбор делают по маркировке и паспорту покрытого электрода, характеристикам источника и технологической документации. При сварке на переменном токе такого постоянного распределения плюса и минуса нет.
На практике этот выбор определяет не только удобство работы, но и качество шва. Для одних задач нужен более глубокий провар, для других важнее не прожечь тонкий металл, получить устойчивую дугу или правильно отработать конкретным типом электрода. Поэтому вопрос как выбрать полярность сварки нельзя решать по одному общему правилу. Нужно учитывать металл, толщину, тип покрытия электрода и сам режим сварки.
Что такое полярность в ручной дуговой сварке
Речь идет о сварке покрытым электродом на постоянном токе. У источника есть два вывода: положительный и отрицательный. Один подключают к держателю электрода, второй к свариваемой детали через зажим массы. От того, куда именно подключены эти кабели, и зависит полярность.
Если держатель подключен к «минусу», а изделие к «плюсу», это прямая полярность. Если держатель на «плюсе», а изделие на «минусе», это обратная полярность. На переменном токе понятие полярности в таком виде не работает, потому что направление тока постоянно меняется.
Часто начинающие сварщики путают этот вопрос из-за бытовой формулировки «где больше греется». Упрощенно можно ориентироваться так: при постоянном токе более интенсивный нагрев приходится на положительный полюс. Именно поэтому расположение «плюса» так заметно влияет на провар и поведение электрода.
Чем отличается прямая полярность от обратной
Главное различие связано с распределением тепла в зоне дуги. Когда изделие подключено к плюсу, оно получает больше тепловой нагрузки. Это дает более глубокое проплавление основного металла. Когда на плюсе находится электрод, значительная часть тепла приходится на него, а деталь прогревается мягче.
Из этого вытекают рабочие последствия. При прямой полярности легче получить глубокий провар на толстом металле. При обратной полярности проще сваривать тонкие заготовки, некоторые легированные стали и металлы, чувствительные к перегреву. Но это не жесткий закон на все случаи, потому что многое зависит от конкретного электрода и требований технологии.
| Параметр | Прямая полярность | Обратная полярность |
|---|---|---|
| Подключение | Электрод на минусе, изделие на плюсе | Электрод на плюсе, изделие на минусе |
| Нагрев детали | Выше | Ниже |
| Глубина провара | Обычно больше | Обычно меньше |
| Риск прожога тонкого металла | Выше | Ниже |
| Типичные задачи | Толстый металл, корневой проход, когда нужен провар | Тонкий металл, некоторые специальные электроды, наплавка |
Куда подключать плюс при сварке
Вопрос куда подключать плюс при сварке нельзя решать отдельно от технологии. Если нужен режим прямой полярности, плюс подают на изделие, а минус на электрод. Если требуется обратная полярность, плюс идет на держатель электрода.
На корпусе источника обычно есть обозначения «+» и «−». Но при подключении мало просто не перепутать гнезда. Нужно еще проверить, допускает ли выбранный электрод работу на нужной полярности. Информация об этом указывается на упаковке, в паспорте электрода или в технологической карте.
Если говорить совсем просто, вопрос «прямая или обратная полярность сварка» решается не по привычке, а по сочетанию трех факторов: металл, толщина, электрод. Ошибка в подключении не всегда приводит к немедленному браку, но часто ухудшает формирование шва, стабильность дуги и свойства наплавленного металла.
Что происходит в дуге и почему меняется провар
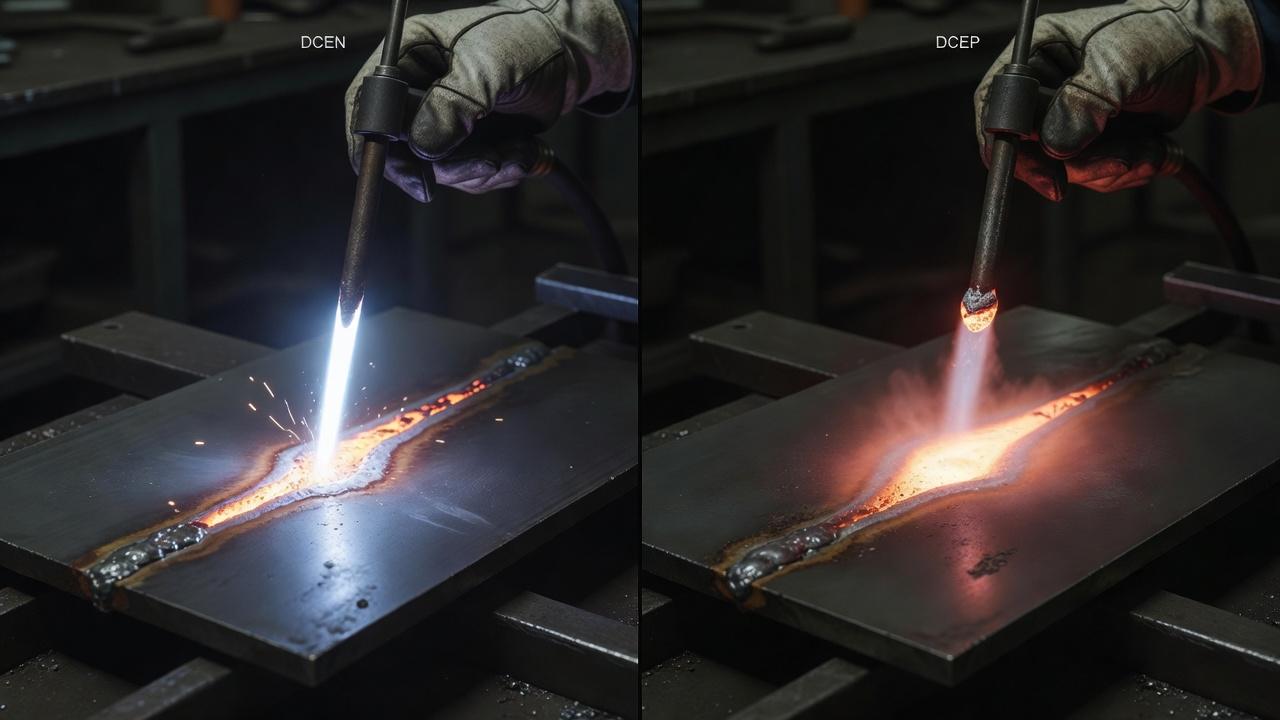
Дуга при ручной сварке не просто «горит» между электродом и металлом. В межэлектродном промежутке движутся заряженные частицы, а тепловая энергия распределяется несимметрично. Поэтому полярность влияет и на температуру концов дуги, и на характер переноса металла, и на плавление покрытия электрода.
При прямой полярности основной металл получает более концентрированный нагрев. В результате ванна глубже врезается в кромки, и корень шва проплавляется увереннее. Это полезно при сварке массивных деталей, но может быть проблемой на тонком листе, особенно если у сварщика слишком длинная дуга или завышен ток.
При обратной полярности электрод плавится активнее, а деталь греется мягче. На практике это часто дает более спокойную работу на тонком металле и снижает вероятность прожога. Одновременно провар становится менее глубоким, поэтому на толстых сечениях такого режима может не хватить, если задача требует надежного проплавления корня.
Когда применяют прямую полярность
Нельзя выбирать прямую полярность автоматически для толстой детали или корневого прохода только по правилу «плюс сильнее греет металл». При ручной дуговой сварке покрытым электродом поведение дуги и провар заметно зависят от типа покрытия и марки электрода, силы тока и положения соединения. Некоторые электроды предназначены для обратной полярности или допускают строго определённые варианты подключения. Приоритет имеют указания изготовителя и установленная технология конкретного шва.
Такой режим часто выбирают при сварке углеродистых и низколегированных сталей, если применяемый электрод это допускает. На толстом металле он помогает получить более глубокую ванну и устойчивое проплавление кромок. Для монтажных и ремонтных работ это бывает критично, особенно если доступ к обратной стороне соединения ограничен.
Есть и еще одна практическая область применения: наплавка с задачей хорошо связать наплавленный металл с основой. Но здесь уже нельзя давать общий рецепт. Для наплавочных электродов режим выбирают по указаниям производителя, потому что важны не только глубина подплавления, но и состав наплавленного слоя.
Когда прямая полярность особенно уместна
- сварка деталей значительной толщины;
- стыковые соединения с разделкой кромок;
- корневые проходы, где нужен уверенный провар;
- работа, в которой риск непровара выше риска прожога;
- сварка простых углеродистых сталей подходящими электродами.
Когда выбирают обратную полярность
Обратная полярность чаще нужна там, где важно снизить тепловую нагрузку на деталь. Это может быть тонколистовой металл, участки с повышенным риском прожога, сварка в условиях, где металл уже ослаблен коррозией, а также работа с отдельными видами электродов, которым такой режим предписан.
На нержавеющих и некоторых легированных сталях более мягкий нагрев основного металла помогает не перегружать зону термического влияния. Это не отменяет необходимости правильно выбирать ток, длину дуги и скорость ведения шва, но сама полярность здесь уже становится частью режима, а не мелкой настройкой.
Обратную полярность также используют при некоторых наплавочных работах, когда нежелательно глубокое подплавление основы. Если задача состоит в том, чтобы нанести слой металла на поверхность с минимальным смешением, чрезмерный провар только мешает.
Где обратная полярность дает заметный эффект
- тонкий металл и тонкостенные изделия;
- сварка с высоким риском прожога;
- нержавеющие стали и отдельные легированные материалы;
- наплавка, где не нужен глубокий провар основы;
- работа электродами, для которых производитель указывает именно этот режим.
Зависит ли выбор от типа электрода
Да, и очень сильно. В ручной дуговой сварке нельзя отрывать полярность от марки и типа покрытия электрода. Один электрод нормально работает только на постоянном токе обратной полярности, другой допускает оба варианта, третий рассчитан на переменный ток и не предъявляет таких требований.
Например, электроды с основным покрытием обычно чувствительнее к соблюдению режима и качества тока. Для них стабильность дуги, правильное расплавление покрытия и формирование защитной среды особенно важны. Рутиловые электроды часто более «прощают» ошибки, но это не значит, что полярность для них безразлична.
Если на упаковке указано «DC+», это означает постоянный ток и обратную полярность: электрод должен быть на плюсе. Обозначение «DC−» означает прямую полярность. Если указано «AC/DC», электрод может применяться и на переменном, и на постоянном токе, но конкретный предпочтительный режим все равно стоит смотреть в рекомендациях изготовителя.
Как выбрать полярность сварки на практике
В реальной работе решение обычно принимают не по одному признаку. Сначала смотрят на металл и толщину, затем на тип соединения, после этого на электрод и требования к шву. Только такая последовательность дает понятный результат.
- Определите материал детали: углеродистая сталь, нержавеющая, легированная, изношенная поверхность под наплавку.
- Оцените толщину металла и риск прожога.
- Уточните тип соединения: стык, угол, тавр, наплавка, корневой проход.
- Проверьте рекомендации по электроду: допустимый ток, род тока, полярность.
- Подберите силу тока и технику ведения шва уже под выбранную схему подключения.
Если говорить коротко, как выбрать полярность сварки: для толстого металла и задач на провар чаще подходит прямая, для тонкого и чувствительного к перегреву металла нередко удобнее обратная. Но окончательное решение всегда проверяется по электроду. Если производитель требует определенную полярность, именно это указание приоритетно.
Как полярность влияет на качество шва
Внешний вид шва и его внутреннее качество зависят от полярности не одинаково. Начинающий сварщик иногда смотрит только на валик: ровный значит хороший. Но при неверной полярности шов может выглядеть приемлемо и при этом иметь непровар, избыточное разбрызгивание, пористость или нестабильную структуру наплавленного металла.
Прямая полярность при избыточном токе на тонком металле часто дает прожоги, подрезы и слишком грубую ванну. Обратная полярность на толстом металле может привести к недостаточному проплавлению, особенно в корне шва. Отсюда и типичная производственная ситуация: соединение внешне аккуратное, а контроль выявляет дефект по глубине провара.
На разбрызгивание, отделяемость шлака и форму валика полярность тоже влияет, но здесь картина зависит от электрода не меньше, чем от самого подключения. Поэтому нельзя обещать, что смена полярности сама по себе «исправит» шов. Она работает только как часть всего режима.
Типичные ошибки при выборе полярности
Самая частая ошибка, особенно в бытовой и полупрофессиональной практике, это подключение «как было в прошлый раз». Если в одном случае варили толстую конструкцию обычным электродом, а в другом перешли на тонкий металл или другую марку электрода, прежняя схема может оказаться неудачной.
Вторая ошибка связана с путаницей в формулировках. Многие запоминают только вопрос куда подключать плюс при сварке, но забывают, что ответ меняется в зависимости от требуемой полярности. Из-за этого сварщик подключает плюс на деталь «по привычке», хотя используемый электрод рассчитан на DC+ и должен стоять на держателе.
Третья проблема, характерная для начинающих, это попытка компенсировать неправильную полярность током или техникой. Если дуга ведет себя нестабильно, металл прожигается или не проваривается, бессмысленно только уменьшать ток или ускорять движение. Сначала надо проверить соответствие тока, электрода и полярности.
- игнорирование маркировки на упаковке электрода;
- выбор режима только по толщине металла без учета типа покрытия;
- путаница между постоянным и переменным током;
- оценка качества только по внешнему виду валика;
- попытка исправить неверное подключение изменением техники вместо перенастройки цепи.
Отличается ли полярность при сварке инвертором
По сути нет. Если инвертор выдает постоянный ток, правила те же самые: прямая полярность означает электрод на минусе, обратная означает электрод на плюсе. Разница лишь в том, что на инверторных источниках сменить кабели проще и быстрее, чем на старых выпрямителях или трансформаторных установках с отдельными схемами подключения.
Иногда считают, что современный инвертор «сам подстроит дугу» и полярность уже не так важна. Это неверно. Функции горячего старта, форсажа дуги и антизалипания помогают в работе, но не отменяют физику процесса. Неправильно выбранная схема подключения все равно скажется на проплавлении и плавлении электрода.
Почему эту тему разбирают на обучении сварщиков
Для новичка полярность кажется мелочью до первого прожога или до первого брака по непровару. На обучении этот вопрос обычно связывают не с одной фразой из учебника, а с режимом сварки в целом: род тока, сила тока, диаметр электрода, пространственное положение шва и свойства металла.
Это один из базовых навыков, без которого трудно перейти от «дуга зажигается» к осмысленной работе. В профессиональной подготовке сварщик должен не только знать, что такое прямая и обратная полярность, но и понимать, почему в конкретной ситуации применен именно такой вариант. Для последующей аттестации и работы по технологическим картам это обязательная основа.
Частые вопросы
Можно ли варить одним и тем же электродом на прямой и обратной полярности?
Иногда можно, но не всегда. Это зависит от марки электрода и рекомендаций производителя. Если электрод допускает оба режима, выбирают тот, который лучше подходит под металл и задачу. Если на упаковке указан только один вариант, отступать от него не стоит.
Какая полярность лучше для тонкого металла?
Во многих случаях удобнее обратная полярность, потому что деталь нагревается мягче и риск прожога ниже. Но это не универсальное правило. При работе с тонким металлом не меньшее значение имеют минимально возможный ток, диаметр электрода и короткая дуга.
Какая полярность дает более глубокий провар?
Обычно более глубокий провар обеспечивает прямая полярность, когда изделие подключено к плюсу. Именно поэтому ее часто используют на толстом металле и в корневых проходах. Но реальный результат зависит еще и от тока, разделки кромок, положения шва и техники сварщика.
Если шов плохо получается, достаточно ли просто поменять полярность?
Нет. Полярность проверяют одной из первых, но она не решает все проблемы сама по себе. Причина может быть в неподходящем токе, сыром электроде, длинной дуге, грязных кромках или неверном угле наклона электрода.
На переменном токе есть прямая и обратная полярность?
В том смысле, в каком это понимают для постоянного тока, нет. На переменном токе полюса меняются местами много раз в секунду, поэтому устойчивого разделения на прямую и обратную полярность нет. Именно поэтому рекомендации по подключению в такой форме относятся прежде всего к сварке на постоянном токе.
Хороший результат в ручной дуговой сварке начинается не с красивого валика, а с правильной настройки процесса. Если нужно запомнить одно практическое правило, пусть оно будет таким: сначала смотрят на электрод и металл, потом решают, где должен быть плюс. Тогда вопрос прямая или обратная полярность сварка перестает быть теорией из учебника и превращается в понятный рабочий инструмент, который помогает избежать прожогов, непровара и лишних переделок.