

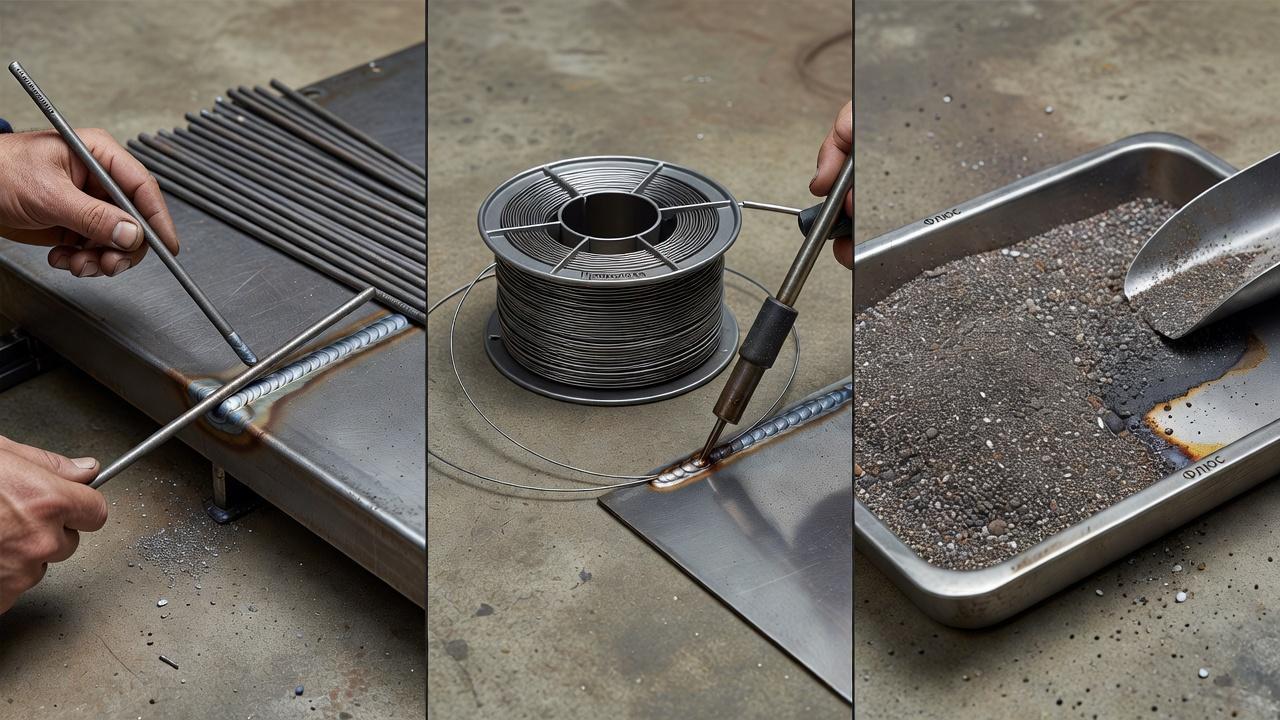
Путаница между этими понятиями возникает потому, что они описывают разные признаки материала. «Присадочный» указывает на функцию металла, поступающего в соединение; «проволока» — на форму сварочного материала; «флюс» — на материал, который участвует в защите и металлургических процессах при соответствующей технологии. Поэтому проволока может быть одновременно электродом и присадкой, а флюс не следует считать просто ещё одной металлической присадкой. Разбираться удобнее от конкретного способа сварки, а не от торгового названия расходника.
То есть проволока и присадка могут совпадать по функции, а флюс выполняет совсем другую задачу. Но на практике всё сложнее: в одних способах сварки присадка подаётся отдельно вручную, в других она встроена в электрод или идёт непрерывной подачей как проволока, а иногда флюс находится снаружи, внутри порошковой проволоки или в виде покрытия электрода. Чтобы не путать эти термины, полезно смотреть не на название, а на роль материала в конкретном процессе.
Почему эти материалы постоянно путают
Причина простая: в разговорной речи сварщики часто называют «присадкой» почти любой материал, который идёт в шов. При этом технолог, преподаватель и мастер участка вкладывают в слово более точный смысл. В результате начинающий специалист слышит одно и то же слово в разных контекстах и пытается свести всё к одному понятию.
Вторая причина связана с тем, что одни и те же функции могут реализовываться по-разному. Например, наплавление металла шва может происходить электродом, проволокой или отдельным присадочным прутком. Защита ванны тоже бывает разной: газом, флюсом, шлаком от покрытия электрода или их сочетанием. Поэтому разбираться нужно через способ сварки и состав сварочных расходных материалов.
Что считается присадкой в сварке
Присадочный материал — материал, добавляемый при сварке или наплавке для формирования металла шва или наплавленного слоя. Его состав выбирают с учётом основного металла и требований к соединению. Присадка не обязательно имеет вид отдельного прутка: в механизированных процессах ею может быть плавящаяся проволока, которая одновременно служит электродом.
Если говорить проще, присадка нужна там, где надо «добавить металл». Она может быть в виде прутка, проволоки, ленты, иногда стержня электрода. В ряде процессов основной металл расплавляется вместе с присадочным, и именно их смесь образует металл шва.
Где применяется присадочный материал
Отдельная присадка типична для аргонодуговой сварки неплавящимся электродом. В этом процессе дугу держит вольфрамовый электрод, а металл шва при необходимости вносится присадочным прутком. Схожий принцип встречается и при газовой сварке, где сварщик добавляет присадочный пруток в пламя и ванну вручную.
В механизированной и автоматической сварке присадка чаще подаётся в виде проволоки. Тогда сварщик может не воспринимать её как «отдельную присадку», но по сути функция остаётся той же. Поэтому выражение «флюс и присадочный материал» описывает не конкурирующие, а разные по назначению компоненты процесса.
Что важно в выборе присадки
Присадочный металл подбирают не по одному названию материала, а по сочетанию факторов: состав основного металла, положение шва, способ сварки, требования к прочности, пластичности, коррозионной стойкости, температуре эксплуатации. Одна и та же сталь может свариваться разными присадочными материалами в зависимости от производственной задачи.
На практике ошибки здесь дают очень неприятные последствия. Если присадка не согласована с основным металлом, можно получить горячие трещины, снижение ударной вязкости, нестабильное формирование шва или сложности при последующей механической обработке. Для начинающего сварщика это один из ключевых навыков: понимать, что присадка — это не просто «чем варят», а элемент технологии.
Что такое сварочная проволока и чем она отличается от присадки
Сварочная проволока — это форма исполнения присадочного материала, предназначенная для непрерывной или дозированной подачи в зону сварки. Чаще всего под словом «проволока» имеют в виду расходный материал для полуавтоматической, автоматической и некоторых специальных процессов.
Здесь и появляется главный нюанс: не всякая присадка — проволока, но проволока очень часто является присадочным материалом. Если сварщик работает TIG-сваркой и держит в руке пруток, это присадка, но не проволока. Если используется MIG/MAG, то металл шва формируется плавящейся проволокой, которая одновременно и электрод, и присадочный металл.
Основные виды сварочной проволоки
Если рассматривать сварочные расходные материалы виды в привязке к проволоке, то чаще всего выделяют несколько групп по конструкции и назначению.
- Сплошная проволока — металлическая проволока без полости, применяется в защитных газах и под флюсом.
- Порошковая проволока — имеет оболочку и сердечник с порошкообразными компонентами, которые участвуют в защите и формировании шва.
- Самозащитная порошковая проволока — позволяет вести сварку без подачи внешнего защитного газа, так как газо- и шлакообразующие компоненты находятся внутри.
- Проволока для сварки под флюсом — обычно используется вместе с отдельным флюсом в автоматических и механизированных процессах.
По материалу проволока тоже сильно различается: для углеродистых и низколегированных сталей, нержавеющих сталей, алюминия и его сплавов, меди, никелевых сплавов и других материалов. Подбирать её только по диаметру или по удобству подачи нельзя. Химический состав здесь имеет решающее значение.
Когда проволока работает не только как присадка
В полуавтоматической сварке плавящимся электродом проволока выполняет сразу две функции. Через неё подаётся ток, на её конце горит дуга, и она же плавится, образуя металл шва. Поэтому называть её только присадкой не совсем точно: технологически это и электрод, и присадочный материал одновременно.
Из-за этого начинающие нередко переносят логику одного процесса на другой. Они думают, что «проволока» всегда обязательна, хотя при ручной дуговой сварке её нет как отдельного расходника, а при TIG можно обойтись вообще без присадки, если это допускает тип соединения и толщина металла.
Что такое флюс при сварке и зачем он нужен
Флюс при сварке — материал, который в предусмотренном процессе участвует в защите ванны и металлургических реакциях. Его роль зависит от технологии и состава: флюс может способствовать формированию шлаковой защиты, раскислению и изменению свойств наплавленного металла. Он не равнозначен защитному газу и не заменяет присадочный металл; сварка под флюсом отличается от сварки сплошной проволокой в газовой среде.
Если объяснить совсем прямо, ответ на вопрос что такое флюс при сварке звучит так: это состав, который помогает получить качественный шов, а не материал, которым этот шов заполняют. В процессе он может расплавляться, образовывать шлак, влиять на раскисление, легирование и удаление вредных примесей.
Какие задачи решает флюс
- защищает жидкий металл от кислорода и азота воздуха;
- помогает стабилизировать горение дуги;
- формирует шов и влияет на внешний вид валика;
- связывает нежелательные примеси в шлак;
- может участвовать в раскислении и легировании металла шва;
- в ряде процессов влияет на глубину проплавления и технологическую устойчивость.
Именно поэтому флюс нельзя рассматривать как второстепенную добавку. При автоматической сварке под флюсом от него зависит очень многое: характер шва, количество шлака, склонность к пористости, стабильность процесса и свойства соединения после остывания.
Где используется флюс
Самый очевидный пример — автоматическая и механизированная сварка под слоем флюса. Здесь гранулированный флюс засыпается в зону сварки, полностью закрывает дугу и ванну от воздуха, а после остывания часть его удаляется, часть может использоваться повторно при соблюдении технологических требований.
Но флюс присутствует не только в этом процессе. Он есть в покрытии штучных электродов при ручной дуговой сварке, где компоненты покрытия при плавлении создают газовую и шлаковую защиту. Флюс также может находиться внутри порошковой проволоки и участвовать в процессе без отдельной внешней подачи.
Главная разница: кто что делает в сварочной ванне
Чтобы не путаться, полезно разделить роли материалов по функции. Присадка и проволока вносят металл в шов, а флюс обеспечивает условия, при которых этот шов получится качественным. В одних процессах эти функции разделены между разными расходниками, в других частично совмещены.
| Материал | Основная функция | Что попадает в металл шва | Где встречается |
|---|---|---|---|
| Присадка | Добавление металла | Да, напрямую | TIG, газовая сварка, наплавка, некоторые специальные процессы |
| Проволока | Добавление металла, а иногда и роль электрода | Да, напрямую | MIG/MAG, сварка под флюсом, порошковая сварка |
| Флюс | Защита, стабилизация, металлургическая обработка | Не как основной металл, но влияет на состав и свойства | Сварка под флюсом, покрытые электроды, порошковая проволока |
Эта разница кажется простой, но именно на ней строится понимание технологии. Если сварщик не различает функции расходников, он начинает неверно подбирать режимы, смешивать назначение материалов и ошибаться при подготовке к работе.
Как это выглядит в разных способах сварки
Ручная дуговая сварка покрытым электродом
Здесь стержень электрода плавится и даёт металл шва, а покрытие выполняет флюсовую функцию. Получается, что присадочный металл и флюсовые компоненты объединены в одном расходном материале, но физически это разные части электрода с разной задачей.
Именно поэтому покрытый электрод нельзя называть просто «флюсом» или просто «присадкой». Это составной расходный материал. Для обучения сварщика такой процесс удобен тем, что он помогает быстро понять связь между металлом стержня, шлаком, защитой ванны и положением шва.
Аргонодуговая сварка неплавящимся электродом
В TIG-сварке вольфрамовый электрод не является присадкой. Он нужен для поддержания дуги. Присадочный металл, если он требуется, вводится отдельно в виде прутка, а защиту обычно обеспечивает инертный газ, а не флюс.
Поэтому в этом процессе различия особенно наглядны. Электрод не плавится, присадка может быть, а флюса в привычном виде может не быть вовсе. Для новичка это лучший пример того, почему нельзя сводить все расходные материалы к одному слову «проволока».
Полуавтоматическая сварка в защитных газах
При MIG/MAG проволока подаётся непрерывно, плавится в дуге и формирует шов. Внешнюю защиту обеспечивает газовая среда. Отдельный флюс при работе со сплошной проволокой обычно не применяется.
Но если используется порошковая проволока, внутри неё уже могут находиться компоненты, близкие по функции к флюсу. Тогда получается комбинированный расходный материал. Он одновременно даёт металл шва и создаёт часть защитной и технологической среды в зоне сварки.
Автоматическая сварка под флюсом
Это процесс, в котором различия между материалами особенно удобно изучать. Проволока здесь подаётся как плавящийся электрод и присадочный металл, а флюс отдельно засыпается сверху и закрывает дугу. Роли разделены чётко, и влияние каждого компонента хорошо прослеживается.
Такой способ широко используется там, где нужны высокая производительность, длинные швы и стабильное качество, например при изготовлении резервуаров, трубных обечаек, балок и других крупных конструкций. Но для правильной работы требуется дисциплина в хранении и подготовке флюса, а также точный подбор пары «проволока + флюс».
| Способ сварки | Что добавляет металл | Откуда берётся защита | Что важно не перепутать |
|---|---|---|---|
| Ручная дуговая покрытым электродом | Плавящийся металлический стержень электрода | Покрытие и образующиеся газы/шлаки | Штучный электрод не является аналогом проволоки для механизма подачи |
| TIG, при наличии присадки | Отдельный пруток или проволока | Инертный газ по технологии | Неплавящийся вольфрамовый электрод не заменяет присадочный пруток |
| MIG/MAG | Непрерывно подаваемая электродная проволока | Внешний защитный газ | Проволока и газ подбираются как совместимая система |
| Под флюсом | Проволока или другая назначенная электродная система | Слой флюса и возникающие при процессе защитные эффекты | Нельзя заменять сварочный флюс любым порошком |
ГОСТ 2246-70 относится к сварочной стальной проволоке в установленной области применения. ГОСТ Р ИСО 544-2021 устанавливает условия поставки ряда присадочных материалов и флюсов и не распространяется на защитные газы. ГОСТ 9087-81 относится к плавленым сварочным флюсам. Разные стандарты относятся к разным видам расходных материалов: одно обозначение не заменяет проверку состава и назначения по технологии изделия.
Флюс и присадочный материал: почему их нельзя подменять друг другом
Это разные категории расходников. Если в технологии указан присадочный металл определённого состава, его нельзя заменить флюсом, потому что флюс не обеспечивает нужный объём наплавленного металла. И наоборот: отсутствие требуемой флюсовой защиты нельзя компенсировать тем, что взять «получше присадку».
На практике это видно по дефектам. Неправильно выбранная присадка чаще приводит к несоответствию состава и свойств шва, а ошибки с флюсом дают поры, шлаковые включения, нестабильную дугу, плохое формирование и загрязнение металла. Когда сварщик понимает эту разницу, ему проще читать технологические карты и не путаться в назначении расходников.
Типичные ошибки начинающих сварщиков
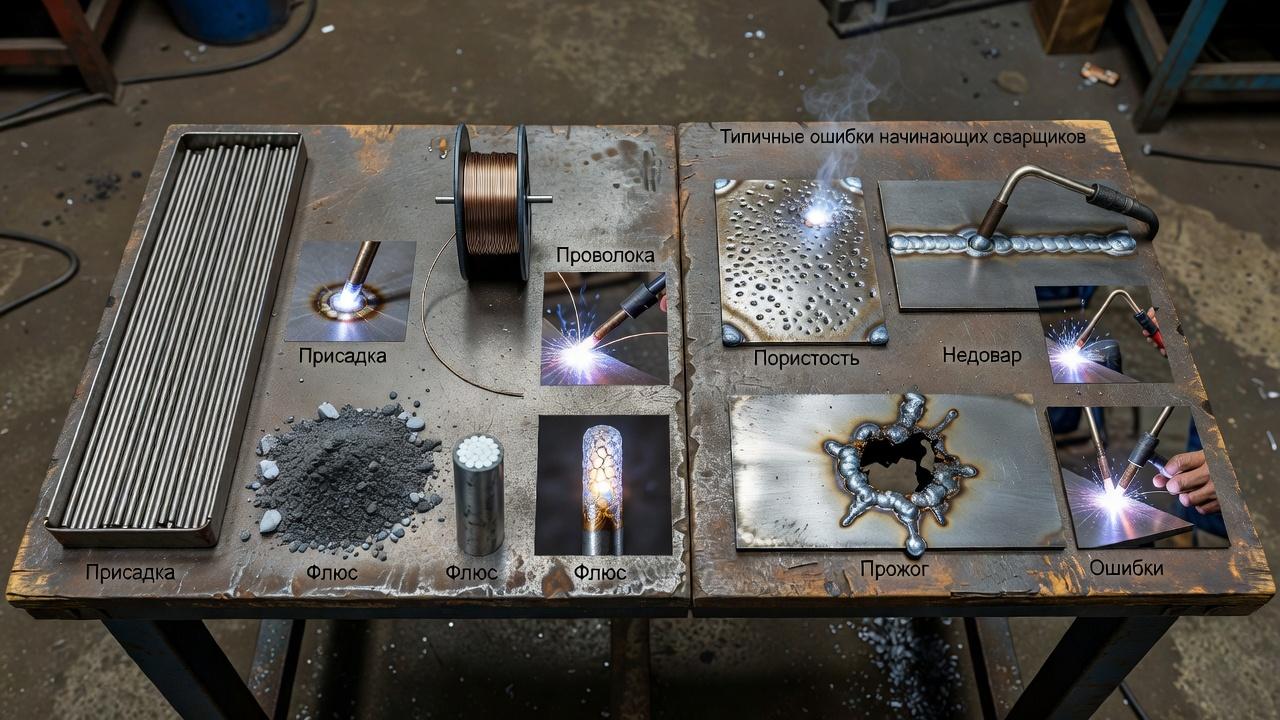
Первая ошибка — считать, что любой материал возле дуги «идёт в шов» одинаково. Из-за этого начинающий специалист не понимает, почему один расходник подбирают под механические свойства, а другой — под защиту и устойчивость процесса.
Вторая распространённая ошибка — смешивать названия процессов и расходников. Например, говорить, что при любой сварке есть электрод, проволока и флюс одновременно. На деле набор материалов зависит от способа: где-то есть только покрытый электрод, где-то проволока и газ, где-то проволока и флюс, а где-то неплавящийся электрод с отдельной присадкой.
Третья ошибка — недооценка условий хранения. Проволока чувствительна к загрязнению и коррозии, флюс может набирать влагу, а присадочные прутки для некоторых материалов требуют аккуратного обращения, чтобы не занести загрязнения в ванну. Для производства это не мелочь, а часть технологии качества.
Как подбирать расходные материалы под задачу
Подбор всегда начинается не с удобства сварщика, а с исходных данных по изделию. Нужно знать материал и толщину деталей, тип соединения, пространственное положение шва, способ сварки, требования к прочности и условия эксплуатации изделия. Только после этого выбирают, какой нужен присадочный металл, нужна ли флюсовая защита и в каком виде будет подаваться расходник.
Если говорить о логике выбора кратко, она выглядит так:
- Определяют способ сварки или наплавки.
- Подбирают присадочный металл по основному материалу и требованиям к шву.
- Решают, в какой форме он будет использоваться: пруток, проволока, электрод, лента.
- При необходимости выбирают флюс, покрытие или порошковое наполнение под конкретную технологию.
- Учитывают совместимость расходников между собой и с оборудованием.
Именно на этом этапе особенно заметно, насколько условно бытовое разделение на «чем варят». В профессиональной среде смотрят не на одно слово, а на весь комплекс: ток, полярность, подачу, защитную среду, химический состав, диаметр расходника, подготовку кромок и требования к контролю качества.
Что должен понимать ученик на курсах сварщика
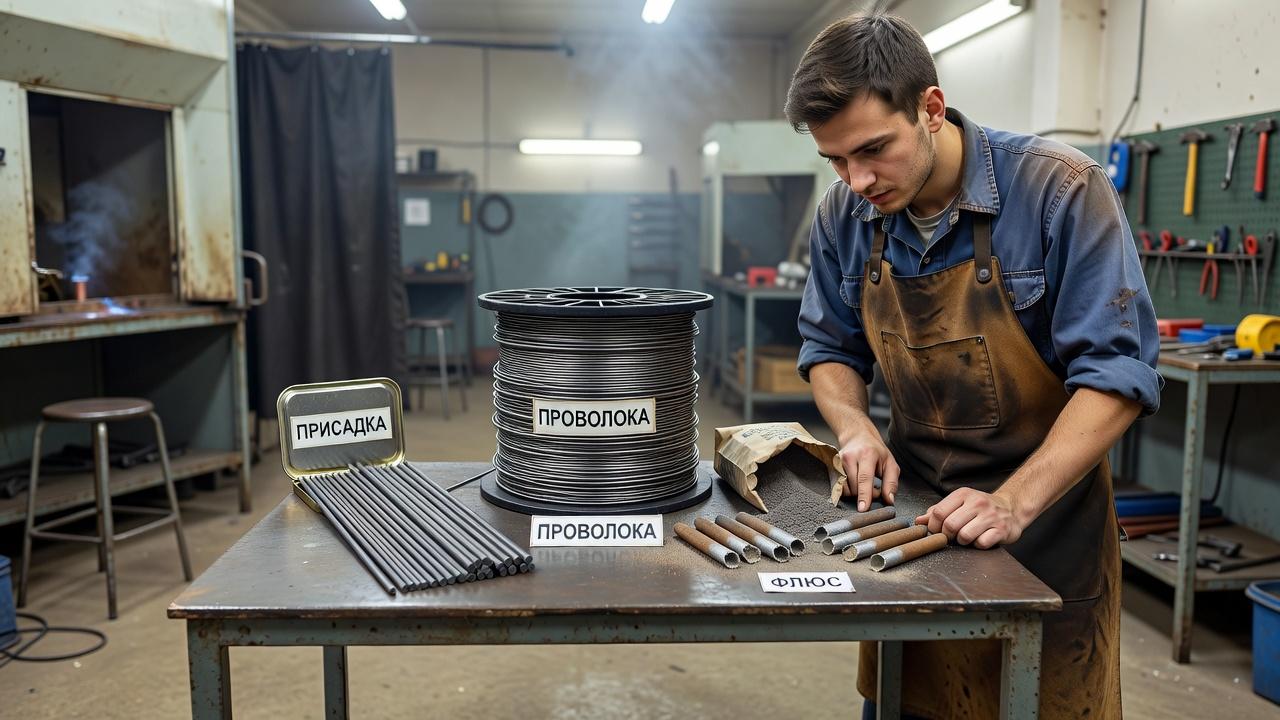
Для обучения эта тема принципиальна. Если человек не различает, где присадочный материал, где электрод, а где флюсовая защита, ему трудно перейти от механического выполнения приёма к осознанной работе. Он может научиться «вести шов», но не будет понимать, почему один и тот же режим даёт разный результат на разных процессах.
На базовой подготовке обычно важно усвоить три вещи. Первая: расходные материалы выбирают под технологию, а не по привычке. Вторая: проволока не всегда отдельная категория от присадки. Третья: флюс отвечает не за наполнение шва металлом, а за условия формирования этого шва и его свойства.
Для тех, кто планирует работать на ответственных объектах и в дальнейшем проходить аттестацию НАКС, такая точность в терминологии не формальность. Она нужна для чтения производственно-технологической документации, понимания карт сварки и соблюдения требований конкретного процесса.
Частые вопросы
Можно ли назвать любую сварочную проволоку присадкой?
Не всегда, но чаще всего да, если речь о её функции как источника металла шва. При этом в ряде процессов проволока одновременно является ещё и плавящимся электродом. Поэтому слово «присадка» описывает её роль, а слово «проволока» — форму и способ применения.
Флюс остаётся внутри шва?
В норме флюс не должен оставаться в шве в виде включений. Его компоненты образуют шлак и участвуют в металлургических процессах, а шлак затем удаляют. Если шлаковые включения остаются в металле, это уже дефект, связанный с нарушением техники сварки, режима или подготовки соединения.
Бывает ли сварка без присадки?
Да, бывает. Например, при некоторых соединениях в TIG-сварке или в контактной сварке шов формируется без отдельного добавления присадочного металла. Но это зависит от процесса, толщины металла, типа соединения и требований к результату.
Покрытие электрода — это тоже флюс?
По функции да, потому что оно создаёт защитную и шлаковую среду, стабилизирует процесс и влияет на металл шва. Но в разговоре обычно говорят именно «покрытие электрода», потому что это часть конкретного расходного материала, а не отдельный сыпучий флюс для сварки под слоем флюса.
Что сложнее для новичка: понять проволоку или флюс?
Обычно сложнее понять флюс, потому что его работа менее заметна внешне. Проволоку или пруток легко связать с добавлением металла. Действие флюса приходится изучать через результат: стабильность дуги, вид шва, образование шлака, наличие или отсутствие дефектов.
Если держать в голове один простой принцип, путаница исчезает: присадка и проволока дают металл, флюс создаёт условия для правильного формирования шва. Дальше остаётся только привязать этот принцип к конкретному способу сварки. Для ученика это не мелкая терминологическая разница, а база, без которой трудно понимать технологию, подбирать расходники и расти от начального уровня к квалифицированной работе.