

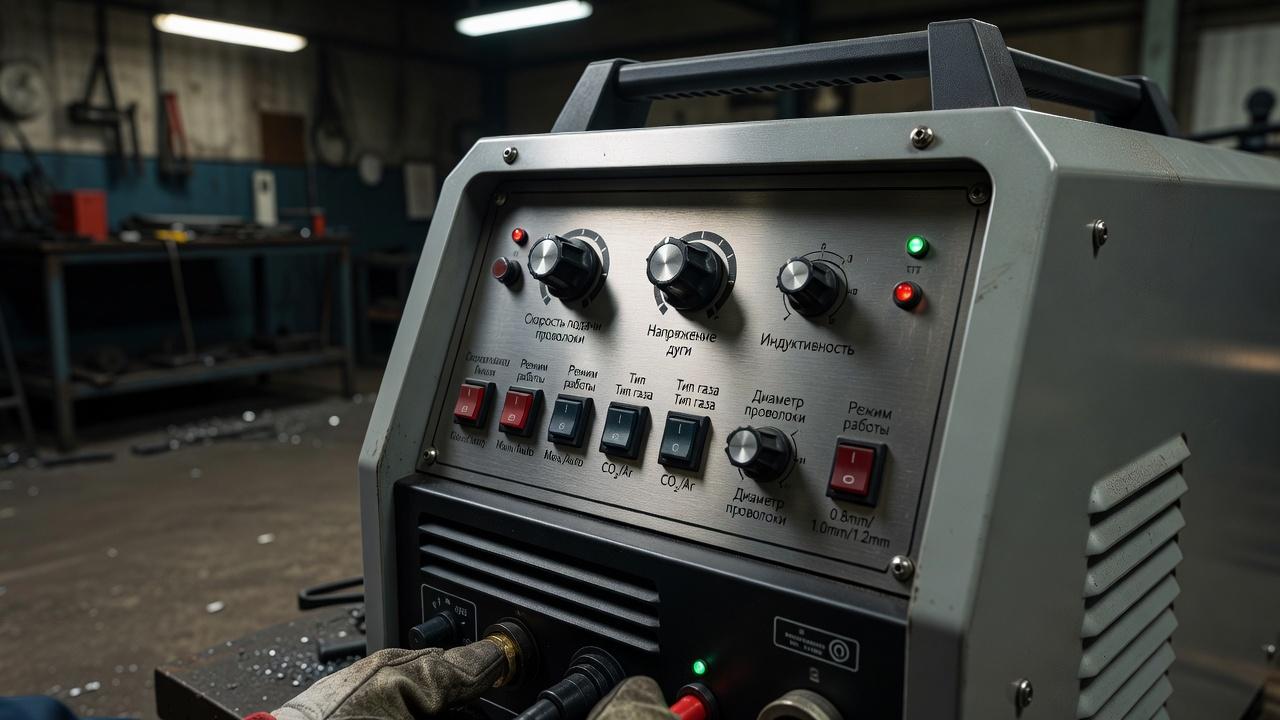
На сварочном полуавтомате настраивают не одну «ручку», а сразу несколько связанных между собой параметров: сварочное напряжение, скорость подачи проволоки, полярность, расход защитного газа, индуктивность, режим работы горелки и, в ряде случаев, дополнительные функции источника. Именно от этой связки зависит, как будет гореть дуга, насколько глубоко проплавится металл, появятся ли брызги, подрезы, непровары и поры.
Если сказать совсем коротко, то главная рабочая пара здесь такая: скорость подачи проволоки и напряжение. Но на практике этого мало. Один и тот же ток для тонкого кузовного металла, листа 6 мм и шва по профтрубе поведет себя по-разному. Поэтому основные настройки полуавтомата всегда подбирают под конкретную задачу: материал, толщину, положение шва, тип проволоки, газовую защиту и требования к результату.
Что вообще регулируют на полуавтомате
Под сварочным полуавтоматом в бытовой речи обычно имеют в виду оборудование для сварки плавящимся электродом в среде защитного газа или активной газовой смеси. В профессиональной терминологии это процессы MIG/MAG. Для сварщика важно не название на панели, а то, какие именно величины он может задавать и как они связаны между собой.
В простых аппаратах набор регулировок ограничен. Чаще всего доступны напряжение, подача проволоки и иногда переключение 2Т/4Т. В более серьезких источниках добавляются индуктивность, выбор программы под материал, регулировка дожига проволоки, предгаз, постгаз, плавный старт, импульсный режим и синергетическое управление. Но даже при богатом функционале основа остается прежней: нужно стабильно зажечь дугу, удержать нужный перенос металла и получить шов без дефектов.
Главные параметры полуавтоматической сварки
Напряжение дуги
Напряжение вместе со скоростью подачи проволоки, длиной вылета, газовой смесью и характеристиками источника питания влияет на режим переноса металла, устойчивость дуги и форму шва. Но по одному напряжению нельзя заранее определить ширину валика, глубину проплавления или риск непровара для любого материала. У синергетических аппаратов часть параметров может задаваться автоматически по выбранной программе, поэтому порядок регулировки сверяют с документацией оборудования и утверждённой технологией сварки.
По поведению дуги и подаче проволоки можно заметить отклонения: рывки, неустойчивое горение, чрезмерное разбрызгивание. Но ровный звук и спокойная дуга сами по себе не подтверждают правильность режима или качество проплавления. Для тонких деталей напряжение, подачу и скорость перемещения выбирают совместно по инструкции и технологической документации, а результат проверяют на предусмотренных контрольных образцах.
Скорость подачи проволоки
Скорость подачи напрямую влияет на сварочный ток. Чем быстрее подается проволока, тем больше ток при прочих равных условиях. Это один из ключевых моментов, который новичкам часто мешает понять логику настройки: на полуавтомате ток нередко не задают отдельной ручкой, он формируется через подачу проволоки.
Если подача слишком мала, дуга становится нестабильной, металл наплавляется вяло, проплавление может оказаться недостаточным. Если подача избыточна, проволока начинает «толкать» горелку, слышны резкие удары, растет разбрызгивание. Поэтому скорость подачи проволоки и напряжение всегда подстраивают вместе, а не по отдельности.
Расход защитного газа
Газ нужен для защиты сварочной ванны и конца электрода от воздуха. При недостаточном расходе в металл попадает кислород и азот, появляются поры, усиливается окисление, поверхность шва темнеет. При слишком большом расходе ситуация тоже может ухудшиться: поток становится турбулентным и вместо защиты начинает подсасывать окружающий воздух.
Нужный расход зависит от сопла, условий на рабочем месте, положения шва и диаметра проволоки. В помещении без сквозняков он один, на монтажной площадке с движением воздуха другой. Если сварка ведется на улице, проблема защиты становится особенно острой, и обычный MAG-процесс уже не всегда дает стабильный результат.
Полярность
Для сварки сплошной проволокой в газовой защите обычно применяют обратную полярность: плюс на горелке, минус на изделии. Для некоторых порошковых самозащитных проволок требуется прямая полярность. Ошибка здесь быстро приводит к плохому формированию шва, избыточным брызгам и нестабильному переносу металла.
Это один из базовых пунктов перед началом работы. Иногда аппарат настроен верно по напряжению и подаче, но результат все равно плохой, а причина оказывается в неправильно подключенных кабелях.
Индуктивность
Индуктивность есть не на каждом источнике, но там, где она регулируется, этот параметр заметно влияет на характер дуги. Условно говоря, она помогает сделать дугу мягче или жестче. Более высокая индуктивность обычно смягчает перенос, уменьшает разбрызгивание и делает ванну спокойнее, что полезно на тонком металле и в корневых проходах.
Если индуктивность слишком мала, дуга может стать резкой, а перенос капель грубым. Если слишком велика, шов иногда получается излишне широким и вялым по проплавлению. Подбирать ее нужно в привязке к материалу, положению шва и общему режиму.
Вылет проволоки
Строго говоря, это не настройка на панели, а технологический параметр работы. Но игнорировать его нельзя. Вылет, то есть расстояние от контактного наконечника до изделия, влияет на нагрев проволоки, стабильность дуги и фактический ток на дуге.
Слишком большой вылет часто делает процесс менее устойчивым, ухудшает проплавление и повышает риск дефектов. Слишком маленький мешает обзору и может привести к перегреву наконечника. Поэтому даже при правильно выставленных значениях на аппарате небрежная техника ведения способна испортить результат.
Скорость перемещения горелки
Это тоже не «ручка» на панели, но один из ключевых параметров полуавтоматической сварки. При слишком медленном ведении шва ванна перегревается, растет усиление шва, увеличивается зона термического влияния, возможны прожоги. При слишком быстром перемещении металл не успевает проплавиться, появляются непровары и узкий нестабильный валик.
Именно поэтому одна и та же настройка аппарата может дать разный результат у двух сварщиков. Оборудование создает режим, а качество шва окончательно формируется уже руками и дисциплиной выполнения прохода.
Как связаны между собой напряжение и подача проволоки
Новички часто ищут универсальное значение для конкретной толщины металла, но на полуавтомате так не работает. Нельзя просто взять «правильный» ток и считать задачу решенной. Здесь режим складывается из баланса между подачей проволоки и напряжением, а также из того, как эта пара согласуется с газом, вылетом и скоростью перемещения.
При изменении скорости подачи проволоки без изменения напряжения может поменяться длина дуги, ток и характер переноса металла, но направление и выраженность эффекта зависят от типа источника и режима. Аналогично повышение напряжения не гарантирует определённую ширину шва. Изменения параметров оценивают как взаимосвязанный набор, сверяя их с рекомендованным диапазоном оборудования и проверенной технологией.
Поэтому скорость подачи проволоки и напряжение настраивают парой. Сначала выбирают ориентир под толщину и материал, затем по пробному шву корректируют режим. Обычно сварщик добивается устойчивого горения, приемлемого проплавления, умеренного разбрызгивания и правильной формы валика. Только после этого можно считать, что режим найден.
От чего зависят основные настройки полуавтомата
Толщина металла
Это первый фактор, от которого отталкиваются. Для тонкого листа нужны более деликатные режимы: меньшая тепловложенность, короткая и управляемая дуга, аккуратная техника ведения. Для более толстого металла уже требуется достаточное проплавление, а значит, растут требования к току, напряжению и подготовке кромок.
Одинаковым режимом нельзя качественно сварить, например, кузовной металл и деталь из листа 8 мм. Даже если дуга внешне «горит нормально», внутренний результат будет разным: где-то появится прожог, а где-то останется непровар.
Материал изделия
Низкоуглеродистая сталь, нержавеющая сталь и алюминий ведут себя по-разному. Для стали часто используют углекислоту или газовые смеси на основе аргона и углекислого газа. Для нержавеющей стали применяют другие смеси, а алюминий обычно варят в аргоне, с учетом высокой теплопроводности и окисной пленки.
От материала зависят не только режимы, но и требования к чистоте поверхности, подбору проволоки, подготовке канала горелки, роликов механизма подачи и контактного наконечника. Поэтому понятие «настроить полуавтомат» всегда шире, чем просто покрутить регуляторы.
Диаметр и тип проволоки
Проволока бывает сплошная и порошковая, омедненная и неомедненная, разных диаметров и назначений. Более тонкая проволока удобнее для небольших толщин и аккуратной работы, более толстая подходит для большей производительности и сварки массивных деталей.
С изменением диаметра меняются режимы, требования к подающему механизму и чувствительность процесса к вылету. Кроме того, для порошковой проволоки могут отличаться полярность и характер переноса металла. Это напрямую влияет на выбор, какие параметры полуавтоматической сварки будут рабочими в конкретной задаче.
Защитный газ
Углекислота дает один характер дуги, газовые смеси другой. В смеси на основе аргона процесс обычно идет мягче, легче контролируется перенос металла, часто меньше брызг и аккуратнее внешний вид шва. Углекислота дешевле и широко применяется, но режимы в ней подбираются с учетом более активного поведения дуги.
Нельзя механически переносить настройки из одной газовой среды в другую. Даже при той же проволоке и толщине металла шов будет формироваться иначе.
Положение шва в пространстве
Нижнее положение прощает больше ошибок. Вертикальный, горизонтальный и потолочный швы требуют меньшей ванны, точнее подобранной тепловложенности и более собранной дуги. Здесь может понадобиться снижать тепловую нагрузку, менять технику колебаний или вообще отказываться от излишне жидкого режима.
То, что хорошо работает «на столе» в нижнем положении, не всегда годится на монтаже. Поэтому опытный сварщик подстраивает аппарат под пространственное положение, а не только под толщину металла.
Какие дополнительные функции встречаются у современных полуавтоматов
Режимы 2Т и 4Т
В 2Т дуга горит, пока нажата кнопка на горелке. В 4Т нажатие и отпускание используются для запуска и остановки, а удерживать кнопку постоянно не нужно. Второй режим удобнее на длинных швах, когда важно меньше утомлять кисть.
На качество шва напрямую это влияет косвенно, но на удобство работы и стабильность прохода влияет заметно. Для начинающего сварщика длинный шов в 4Т нередко получается ровнее просто потому, что рука меньше зажата.
Предгаз и постгаз
Предварительная подача газа помогает создать защиту до поджига дуги. Постгаз защищает горячую зону после окончания сварки и снижает риск окисления конца проволоки. Особенно полезны эти функции при работе с материалами, чувствительными к качеству защиты.
В простых бытовых задачах сварщик не всегда обращает на это внимание, но в производственной среде такие мелочи напрямую влияют на повторяемость результата.
Дожиг проволоки
Этот параметр определяет, насколько проволока будет выступать после завершения сварки. Если дожиг настроен неправильно, конец проволоки может слишком длинно торчать или, наоборот, «прихватываться» в ванне. В обоих случаях следующий поджиг ухудшается.
Грамотная настройка дожига делает старт следующего шва предсказуемее. Это важно при прихватках, коротких проходах и серийной работе, где постоянно повторяется цикл запуска и остановки.
Плавный старт
Плавный старт уменьшает рывок в момент поджига дуги. Особенно это полезно на тонком металле, где грубый старт легко вызывает локальный перегрев или прожог. На серийных операциях это также помогает получать более одинаковое начало шва.
Синергетический режим
В синергетическом режиме аппарат сам подбирает часть зависимых параметров по выбранной программе. Сварщик задает базовые условия, например материал, газ, диаметр проволоки и условную «мощность» режима, а источник корректирует остальное. Это удобно, когда нужна быстрая настройка без долгого ручного подбора.
Но синергетика не отменяет понимания процесса. Она помогает быстрее выйти на рабочий диапазон, однако финальная корректировка по пробному шву и по конкретной задаче все равно остается за специалистом.
Как понять по шву, что настроено неправильно
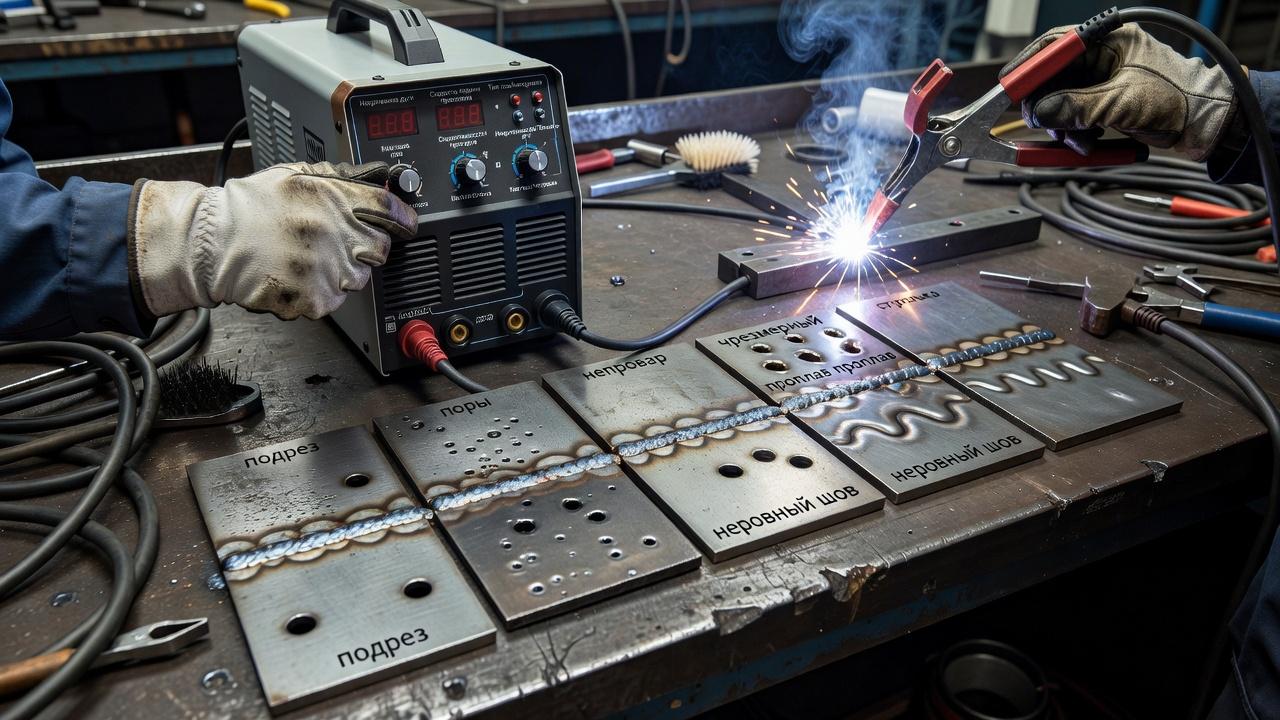
| Признак | Что вероятно не так | Что проверить в первую очередь |
|---|---|---|
| Много брызг | Несогласованы напряжение и подача, неподходящий газ, неверная индуктивность | Режим дуги, полярность, расход газа, состояние наконечника |
| Проволока упирается в металл | Подача слишком высокая для текущего напряжения | Баланс пары «подача-напряжение», вылет проволоки |
| Дуга рвется, шов нестабилен | Мала подача, плохой контакт, проблемы с массой или подающим механизмом | Ролики, канал, наконечник, зажим массы |
| Поры в шве | Недостаточная газовая защита, загрязнение металла | Расход газа, утечки, сквозняк, чистоту кромок |
| Шов высокий и выпуклый | Недостаток напряжения, малая тепловложенность, слишком быстрый перенос | Напряжение, подачу, скорость перемещения |
| Подрезы по краям | Избыточное напряжение, высокая скорость перемещения, слишком жидкая ванна | Напряжение, технику ведения, угол горелки |
| Прожоги | Слишком высокая тепловложенность для данной толщины | Напряжение, подачу, паузы, технику на тонком металле |
| Непровар | Недостаточный ток, слишком высокая скорость, плохая подготовка кромок | Подачу проволоки, разделку, зазор, положение горелки |
Такая диагностика полезна тем, что заставляет смотреть на процесс комплексно. Один и тот же дефект может возникать по разным причинам, поэтому нельзя сводить все только к одной ручке на панели.
Порядок настройки перед началом работы
- Проверить, какой материал сваривается, какова его толщина и в каком положении будет выполняться шов.
- Подобрать соответствующую проволоку, убедиться в правильном диаметре роликов и состоянии канала горелки.
- Проверить полярность, подключение массы и подачу газа.
- Выставить стартовые значения по таблице аппарата или по технологической карте, если она есть.
- Сделать пробный шов на образце той же толщины и того же материала.
- По внешнему виду шва, звуку дуги и характеру переноса подкорректировать напряжение, подачу, индуктивность и расход газа.
- Только после пробного контроля переходить к основной детали.
На производстве режимы сварки задают по утверждённой технологии для конкретного материала, соединения и положения. Пробные проходы выполняют там и в том объёме, где это предусмотрено технологической документацией и организацией безопасной работы. Изменять установленные параметры прямо на ответственном изделии по субъективному впечатлению нельзя; при отклонениях нужно обратиться к ответственному специалисту.
| Что проверяют до пробного прохода | Какой факт нужен | Что нельзя делать на ответственном изделии |
|---|---|---|
| Способ сварки и расходные материалы | Тип и диаметр проволоки, материал, смесь газа | Брать параметры из таблицы без учёта технологии |
| Задача и соединение | Толщина, разделка, положение, доступ к шву | Считать одинаковыми все швы на металле одной толщины |
| Источник и подача | Исправность аппарата, механизма подачи и массы | Настраивать неисправный пост подбором «звука дуги» |
| Пробное соединение и контроль | Наличие согласованного способа оценки результата | Изменять установленные режимы без разрешения ответственного лица |
Для российского производства статья о настройке полуавтомата должна объяснять взаимосвязи параметров, но не превращаться в универсальную инструкцию со значениями тока, напряжения или расхода газа. Параметры определяются технологией для конкретного металла и изделия. ГОСТ 12.3.003-86 устанавливает требования безопасности для ряда электросварочных работ; он не является таблицей настройки полуавтомата. При выборе обучения полезно выяснить, учат ли слушателя читать технологическую документацию, проверять соединение и сообщать о дефектах, а не просто запоминать «правильные цифры».
Типичные ошибки начинающих сварщиков
- Попытка варить разный металл на одном и том же режиме без пробного шва.
- Игнорирование полярности при смене типа проволоки.
- Непонимание того, что подача проволоки фактически задает ток процесса.
- Слишком большой вылет проволоки и нестабильное расстояние до детали.
- Настройка по цифрам на панели без оценки реального поведения дуги.
- Работа по грязному, окрашенному или ржавому металлу с ожиданием качественного шва.
- Попытка компенсировать неправильную технику только регуляторами аппарата.
Именно на этих моментах обычно становится видно различие между «умеет включить аппарат» и действительно владеет процессом. Полуавтомат многое упрощает, но не заменяет понимания сварочной ванны, дуги и требований к соединению.
Почему настройка полуавтомата важна для обучения сварщика
Для учебного центра и для самого ученика это один из базовых навыков. Мало запомнить, как называется регулятор. Нужно понимать, как изменение каждого параметра отражается на дуге, шве и дефектах. Без этого сварщик остается зависимым от подсказок и плохо переносит навыки на новое оборудование.
В профессиональном обучении обычно разбирают не только основные настройки полуавтомата, но и взаимосвязь режимов с материалом, пространственным положением, разделкой кромок и требованиями к качеству. Для тех, кто планирует работать на производстве, монтаже или проходить аттестацию по конкретным видам работ, это не формальность, а часть реальной квалификации.
Частые вопросы
Можно ли настроить полуавтомат только по таблице на аппарате?
Таблица дает отправную точку, но не окончательное решение. Реальный режим зависит от состояния сети, марки проволоки, типа газа, длины рукава, положения шва и техники сварщика. Поэтому после таблицы всегда нужен пробный проход.
Почему при нормальных настройках все равно появляются поры?
Чаще всего причина в защите ванны. Нужно проверить расходомер, утечки в шлангах, сквозняк, загрязнение кромок, состояние сопла и расстояние до изделия. Иногда режим выглядит правильным, но газ до зоны сварки просто не доходит как следует.
Что важнее сначала отрегулировать: напряжение или подачу?
На практике их подбирают совместно, но удобнее начать со стартового режима по толщине и проволоке, а затем согласовать пару по пробному шву. Если аппарат синергетический, базовую точку он даст сам, а дальше останется небольшая доводка.
Нужно ли менять настройки при переходе с нижнего шва на вертикальный?
Да, во многих случаях нужно. Вертикальный шов обычно требует более собранной ванны и лучшего контроля тепловложения. Даже если металл и проволока те же, режим и техника ведения меняются.
Почему полуавтомат варит хуже после замены проволоки, хотя настройки не трогали?
Новая проволока может отличаться диаметром в допуске, жесткостью, качеством поверхности и назначением. Кроме того, после замены стоит проверить ролики, прижим, наконечник и полярность. Иногда проблема не в цифрах на панели, а в механике подачи.
Хорошая настройка полуавтомата начинается не с кручения регуляторов, а с понимания задачи. Нужно знать, какой металл перед вами, какая требуется глубина проплавления, в каком положении будет вестись шов и какой расходный материал установлен. Когда сварщик умеет связывать эти условия с режимом дуги, аппарат перестает быть «черным ящиком», а шов становится предсказуемым. Именно это отличает уверенную работу от случайно удачного результата.