

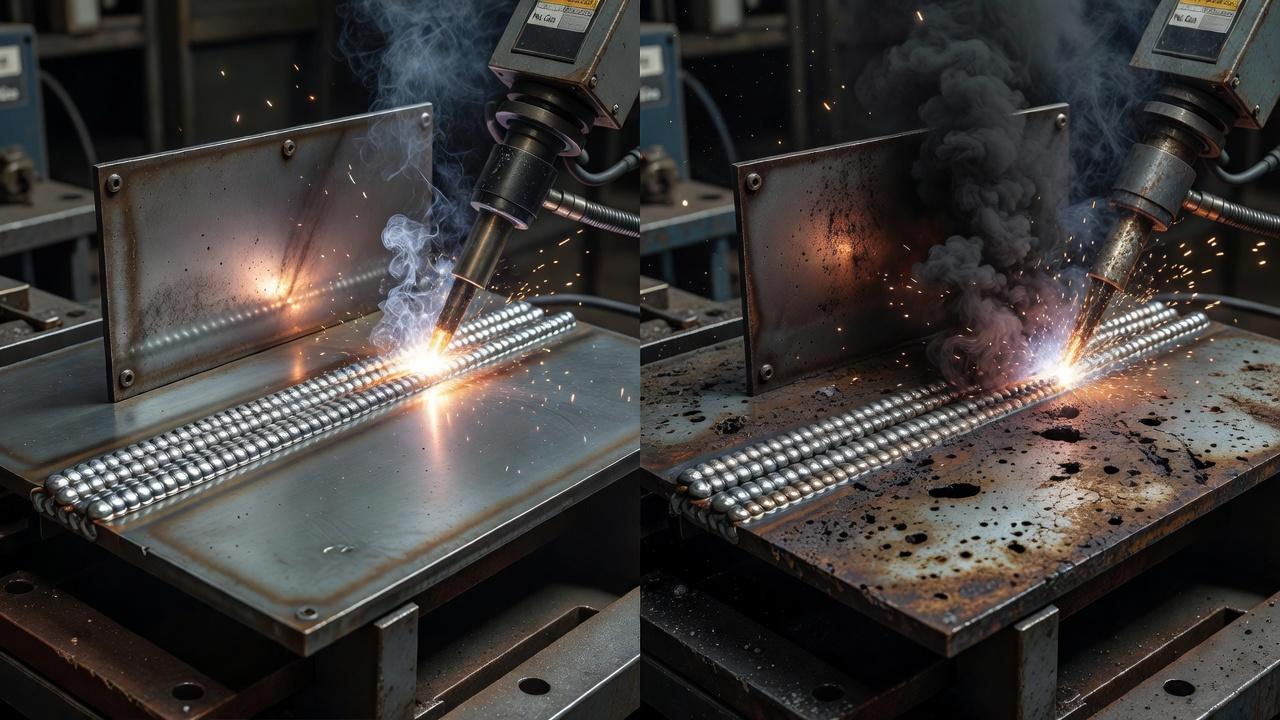
При сварке полуавтоматом расплавленный металл и сварочная ванна крайне чувствительны к воздуху. Кислород, азот и водяной пар из окружающей среды быстро ухудшают формирование шва, провоцируют поры, окисление, нестабильное горение дуги и разбрызгивание. Именно поэтому газовая защита здесь не вспомогательная опция, а часть самой технологии.
Даже при исправном полуавтомате и подходящей проволоке нарушение газовой защиты может приводить к дефектам. Но пористость или нестабильная дуга не доказывают, что причина именно в газе: похожие признаки бывают при загрязнении кромок, влажных материалах и неправильных режимах. Поэтому вместо немедленного изменения напряжения или произвольного увеличения расхода требуется последовательная проверка по действующей технологии и требованиям безопасности.
Что именно защищает газ при сварке полуавтоматом
В большинстве случаев под сваркой полуавтоматом имеют в виду дуговую сварку плавящимся электродом в среде газа. В российской практике это обычно процессы MIG/MAG, где проволока подается непрерывно, а зона дуги закрывается потоком защитного газа. Его задача состоит не просто в том, чтобы «дуть вокруг шва», а в том, чтобы изолировать расплавленный металл от атмосферы в самый уязвимый момент.
Во время сварки металл в ванне нагрет до высокой температуры и активно взаимодействует с окружающей средой. Если доступ воздуха не перекрыт, кислород вызывает интенсивное окисление, азот ухудшает структуру металла шва, а влага становится источником газовых включений. Отсюда берутся пористость, поверхностные раковины, нестабильная чешуйчатость, тусклый и загрязненный валик.
Газ выполняет и вторую функцию: он влияет на сам характер дуги. От состава газовой смеси зависят глубина проплавления, перенос металла, количество брызг и внешний вид шва. Поэтому защита здесь связана не только с чистотой металла, но и с управляемостью процесса.
Почему воздуха достаточно, чтобы испортить даже нормальный режим
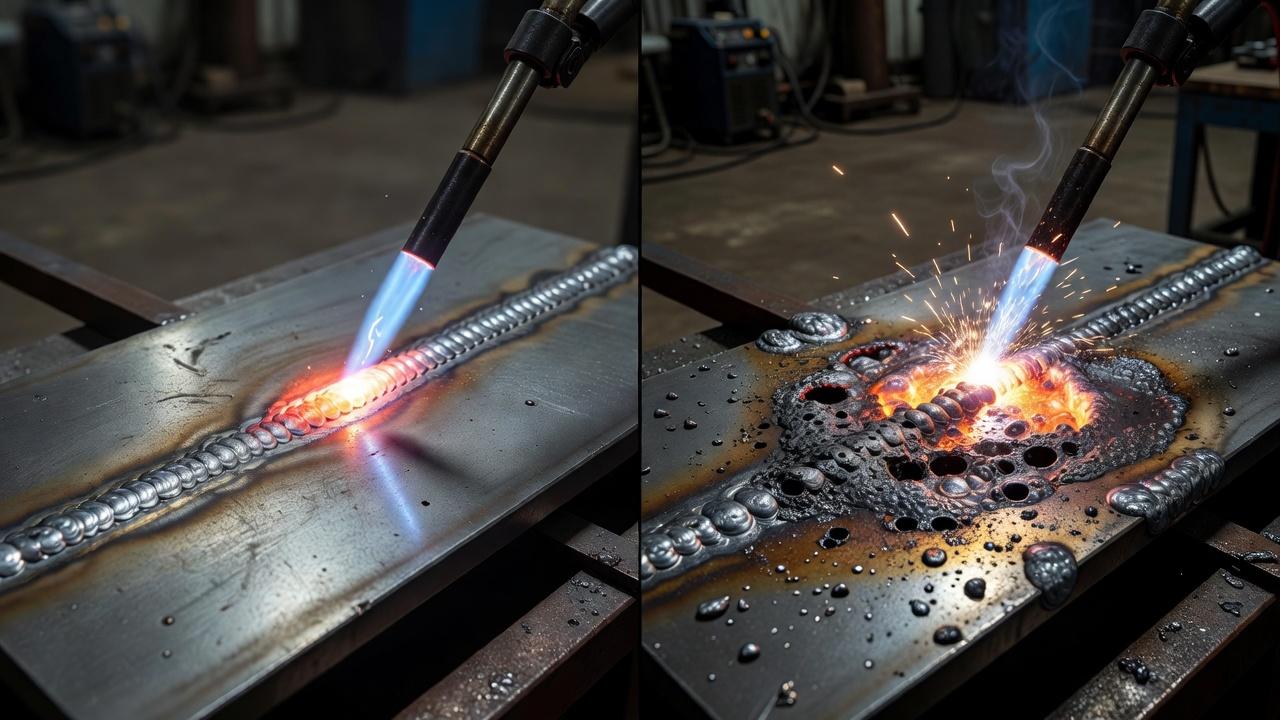
Сварщик может правильно подобрать ток и напряжение, выдерживать вылет проволоки и вести горелку под рабочим углом, но если в зону дуги подсасывается воздух, технология рушится. У полуавтомата сварочная ванна сравнительно открытая, а подача проволоки непрерывная, поэтому любое нарушение газового облака быстро отражается на результате.
Недостаточная газовая защита иногда проявляется поверхностной пористостью и интенсивным окислением, но сходные признаки могут иметь другие причины. Тёмный или неровный валик и разбрызгивание не доказывают подсос воздуха. Если внешний осмотр не показывает дефектов, это также не исключает внутренних несплошностей: необходимость дополнительных методов контроля устанавливают требования к конкретному соединению.
Отдельная сложность в том, что начинающий сварщик не всегда связывает такие признаки именно с газом. Когда защитный газ не защищает шов должным образом, картина может напоминать неверно подобранные режимы. Из-за этого начинают крутить напряжение, менять скорость подачи проволоки, а реальная причина остается на месте.
Какие газы и смеси применяют при полуавтоматической сварке
Выбор газа зависит от металла, требований к шву и условий работы. Для низкоуглеродистых и низколегированных сталей широко используют углекислый газ или смеси аргона с углекислым газом. Для нержавеющих сталей применяют смеси на основе аргона с добавками углекислого газа и иногда кислорода в небольших количествах. Для алюминия обычно нужен аргон, реже смеси с гелием в специальных задачах.
Чистый углекислый газ доступен и распространен, но дуга в нем жестче, брызг обычно больше, а внешний вид шва грубее. Аргоновые смеси дают более мягкое горение дуги, улучшают перенос металла и позволяют получить аккуратнее сформированный валик. При этом выбор смеси нельзя сводить только к удобству сварщика: для разных положений шва, толщин и требований по производительности предпочтения могут отличаться.
| Материал | Типичная газовая среда | Что дает на практике |
|---|---|---|
| Углеродистая сталь | CO₂ или Ar+CO₂ | CO₂ дешевле, но брызг обычно больше; смеси дают стабильнее дугу и лучше внешний вид шва |
| Нержавеющая сталь | Ar+CO₂, Ar+O₂ в малых добавках | Лучше контроль дуги и формирование шва при соблюдении требований к материалу |
| Алюминий | Ar, иногда Ar+He | Нужна стабильная защита ванны и подходящий перенос металла |
Газовая защита не универсальна сама по себе. Даже качественная смесь не спасет, если нарушены подача, герметичность тракта или техника ведения горелки. Отсюда и частая производственная ситуация, когда на хорошем оборудовании возникают проблемы газовой защиты полуавтомата из-за мелочей, которые долго остаются без внимания.
Как понять, что газовая защита работает плохо
Первый признак обычно виден по самому процессу. Дуга горит нестабильно, появляется лишнее разбрызгивание, слышатся резкие хлопки, шов темнеет, а поверхность валика выглядит грубой. Иногда в зоне сварки заметен характерный налет окислов, которого при нормальной защите быть не должно.
Второй признак обнаруживается уже после остывания. На поверхности появляются поры, мелкие кратеры, локальные раковины. Шов может выглядеть так, будто металл «вскипал». Особенно часто это проявляется на загрязненном металле, при сквозняках и при слишком большом вылете проволоки.
Есть и косвенные признаки. Если расход газа вроде установлен, баллон не пустой, а качество «плавает» от шва к шву, стоит проверять соединения, шланги, редуктор, наконечник, сопло и положение горелки. В производстве недостаточная газовая защита сварки нередко связана не с одним грубым нарушением, а с набором мелких факторов.
Основные причины нарушений газовой защиты
Сквозняки и движение воздуха
Это одна из самых недооцененных причин. Поток защитного газа формирует вокруг дуги локальное облако, и сильное движение воздуха легко его срывает. В цехе такое происходит рядом с воротами, вентиляторами, вытяжкой, в проходах с постоянным перемещением техники. На монтаже под открытым небом проблема еще заметнее.
Сварщик может видеть, что газ подается, но фактически облако смещается в сторону, и ванна остается частично открытой. В результате качество резко ухудшается даже при нормальном расходе на редукторе. Именно поэтому на ветру полуавтоматическая сварка требует особого контроля условий или перехода к другой технологии, если обеспечить защиту нельзя.
Неправильный расход газа
Слишком малый расход не перекрывает доступ воздуха. Слишком большой тоже не всегда полезен: поток может стать турбулентным, начать подсасывать окружающий воздух и ухудшать защиту вместо ее усиления. Это типичная ошибка тех, кто пытается «добавить газ с запасом».
Конкретное значение зависит от диаметра сопла, условий сварки, положения шва, типа газа и места работы. Важен не сам расход «по цифре», а фактическое формирование устойчивого защитного облака у сварочной ванны. Поэтому настройку всегда проверяют по реальному процессу, а не только по шкале редуктора.
Утечки в газовом тракте
Редуктор, штуцеры, шланги, электромагнитный клапан, соединения внутри аппарата, горелка, уплотнения, диффузор и сопло образуют единую систему. Любая негерметичность снижает реальную подачу газа к дуге. Иногда потери небольшие, но их достаточно, чтобы на ответственной конструкции пошли поры.
Утечки особенно коварны тем, что аппарат продолжает работать, а сварщик долго не связывает дефекты именно с ними. Если расходомер показывает одно, а у сопла фактическая подача ниже, диагноз без проверки легко уходит в сторону настроек источника питания.
Загрязненное сопло и брызги
При сварке стали, особенно в углекислом газе, брызги быстро налипают на внутреннюю поверхность сопла. Из-за этого поток газа распределяется неравномерно и защита зоны дуги ухудшается. Одновременно с этим может измениться положение токосъемного наконечника относительно края сопла, что тоже сказывается на процессе.
Профилактика здесь простая, но часто игнорируется: регулярная очистка сопла, использование защитных составов от налипания брызг и своевременная замена изношенных элементов горелки. Для стабильной работы полуавтомата это не мелкий уход, а часть технологической дисциплины.
Слишком большой вылет проволоки и неправильное положение горелки
Если сварщик чрезмерно увеличивает расстояние от наконечника до изделия, зона дуги выходит из наиболее надежной части газового облака. Защита становится слабее, а нагрев проволоки до входа в дугу меняется. В результате ухудшается стабильность переноса металла и растет чувствительность к воздуху.
Положение горелки тоже критично. При слишком большом угле наклона газовое облако смещается, и ванна прикрывается хуже. Поэтому техника ведения горелки связана с газовой защитой напрямую, а не только с формой валика.
Грязный металл и влажность
Ржавчина, масло, краска, влага, остатки смазки и загрязнения на кромках превращаются в дополнительный источник газов и продуктов разложения в зоне дуги. Даже если подача газа исправна, загрязненная поверхность осложняет защиту расплава. Отсюда поры, нестабильное горение и дефекты формирования.
Отдельно стоит учитывать влажную проволоку, конденсат на металле после хранения в холодном помещении и работу в сырой среде. Для полуавтомата подготовка кромок и чистота поверхности имеют вполне практический смысл: хорошая газовая защита не должна бороться еще и с грязью, которую можно было убрать заранее.
Чем плохая газовая защита отличается от ошибок в настройке режима
Это важный вопрос для обучения сварщиков. Новичок часто ищет одну универсальную причину дефекта, хотя у полуавтоматической сварки признаки накладываются друг на друга. Например, брызги могут появляться и при неудачном сочетании напряжения со скоростью подачи проволоки, и при нарушении защиты газом.
Разница обычно проявляется в совокупности признаков. При ошибке режима чаще заметны проблемы с переносом металла, формой валика, подрезами или чрезмерной выпуклостью шва. При нарушении газовой защиты к этому добавляются поры, окисление поверхности, потемнение шва, нестабильный внешний звук дуги и зависимость результата от сквозняков, положения горелки или состояния сопла.
На производстве правильная диагностика особенно важна. Когда сварщик не понимает, почему защитный газ не защищает шов, он может без конца перестраивать аппарат и только ухудшать ситуацию. Грамотное обучение как раз и формирует привычку проверять не одну настройку, а весь процесс целиком.
| Наблюдение | Возможные причины | Какой вывод пока делать нельзя |
|---|---|---|
| Поры в отдельных местах | Срыв защиты, загрязнение, влажность, сборка | Что достаточным решением будет увеличение подачи газа |
| Нестабильное горение дуги | Подача проволоки, контактный наконечник, режим, электрический контакт | Что проблема обязательно в смеси газа |
| Поры после смены баллона | Состав и состояние газа, герметичность, другие изменения на посту | Что новая партия газа доказанно бракованная |
| Проблемы на открытом воздухе | Движение воздуха и нарушение защитной среды | Что можно просто увеличить расход без ограничений |
Для защиты сварочной ванны применяют газы и смеси, классифицируемые в РФ по ГОСТ Р ИСО 14175-2010. При обнаружении повторяющегося дефекта учащийся должен уметь сообщить наблюдение мастеру, сверить технологию, проверить доступные безопасные признаки нарушения защиты и не менять критические параметры на ответственных деталях без разрешения. Вопросы о дефектах газовой защиты не заменяют лабораторный или предусмотренный технологией контроль качества.
Почему для разных металлов значение газовой защиты разное, но всегда критичное
Для низкоуглеродистых сталей плохая защита чаще всего сразу видна по брызгам, пористости и внешнему виду шва. Для нержавеющих сталей вопрос еще жестче, поскольку перегрев и контакт с атмосферой быстрее портят поверхность и могут ухудшать коррозионные свойства в зоне сварки. Для алюминия качественная защита вообще принципиальна, потому что металл активно окисляется, а оксидная пленка сильно влияет на процесс.
При этом нельзя упрощать до схемы «на одном металле газ важен, на другом не очень». Полуавтоматическая сварка в газовой среде по самой своей природе опирается на эту защиту. Отличается не важность, а чувствительность к отдельным нарушениям и последствиям этих нарушений.
Что особенно влияет на результат в цехе и на монтаже
В стационарных условиях газовую защиту проще держать под контролем. Там можно организовать рабочее место, исключить сквозняки, следить за состоянием горелки, хранением проволоки и подготовкой металла. Поэтому в цехе дефекты чаще связаны с обслуживанием оборудования, а не с внешней средой.
На монтаже обстановка меняется. Ветер, ограниченный доступ, неудобное положение сварщика, длинные коммуникации, загрязненные кромки и колебания температуры делают процесс менее предсказуемым. Именно в таких условиях чаще проявляются проблемы газовой защиты полуавтомата, даже если в мастерской аппарат показывал хороший результат.
Отсюда простой практический вывод: переносить цеховые настройки на объект без поправки на условия нельзя. Монтажная сварка требует не только навыка ведения шва, но и умения оценивать, сохранится ли защита дуги в конкретной рабочей точке.
Как сварщику проверить газовую защиту перед работой
Проверка не должна сводиться к взгляду на манометр. Нужно убедиться, что баллон открыт, редуктор исправен, соединения герметичны, шланг не пережат, электромагнитный клапан срабатывает, а сопло чистое. После этого оценивают реальную подачу газа и пробуют короткий тестовый проход на металле, близком к рабочему.
Полезно придерживаться простой последовательности:
- Осмотреть шланги, редуктор и соединения.
- Проверить состояние сопла, наконечника и диффузора.
- Убедиться, что металл очищен от ржавчины, влаги, масла и краски.
- Оценить наличие сквозняков и потоков воздуха в зоне сварки.
- Сделать пробный шов и посмотреть на дугу, брызги, цвет и поверхность валика.
Такая проверка занимает немного времени, но предотвращает массу переделок. Особенно она полезна начинающим, которым пока трудно на слух и по внешнему виду быстро отличить нарушение режима от проблем с газом.
Чему учат на хорошей подготовке по полуавтоматической сварке
В учебной программе полезно разбирать назначение защитной среды, признаки нарушения её подачи и влияние сопла, вылета проволоки и движения воздуха. Проверку газового тракта и обслуживание оборудования выполняют по инструкции и в пределах допуска ученика или работника. Ремонт редуктора, арматуры баллона и элементов под давлением нельзя представлять как самостоятельное упражнение для новичка.
Для выполнения сварки в защитном газе важно понимать, как недостаточная газовая защита сварки влияет на качество и как сообщить об отклонении. Требуемая глубина знаний, самостоятельность настройки и порядок контроля зависят от профессии, оборудования и конкретного производства. Наличие аттестации само по себе не заменяет обучения установленной технологии, а поверхностное наблюдение за дугой не подтверждает качество всего соединения.
Частые вопросы
Можно ли варить полуавтоматом без газа?
Можно, если используется самозащитная порошковая проволока, рассчитанная на работу без внешней подачи защитного газа. Но это уже другой вариант технологии со своими особенностями по дымообразованию, формированию шва, очистке и условиям применения. Для обычной сварки сплошной проволокой отсутствие газа приводит к дефектам.
Почему при наличии газа все равно появляются поры?
Сам факт подачи газа еще не означает нормальную защиту. Причина может быть в утечках, сквозняке, загрязненном сопле, слишком большом вылете проволоки, сыром или грязном металле, неверном расходе. Иными словами, газ есть в системе, но не там и не так, как нужно для защиты сварочной ванны.
Всегда ли больше расход газа означает лучшее качество?
Нет. Избыточная подача способна сделать поток неустойчивым и вызвать подсос воздуха. Хороший результат дает не максимальный расход, а правильно организованное газовое облако в зоне дуги.
Какой газ лучше для сварки черной стали полуавтоматом?
Для углеродистой стали широко применяют углекислый газ и смеси аргона с углекислым газом. Чистый CO₂ практичен и распространен, а смеси обычно дают мягче дугу и меньше брызг. Выбор зависит от требований к качеству поверхности, производительности, положения шва и экономике процесса.
Можно ли определить плохую газовую защиту только по внешнему виду шва?
Иногда можно заподозрить, но полагаться только на внешний вид рискованно. Пористость и окисление бывают заметны сразу, а некоторые дефекты проявляются позже или маскируются под ошибки режима. Надежнее оценивать весь комплекс признаков: звук дуги, количество брызг, условия работы, состояние горелки и результаты пробного прохода.
Хороший шов при сварке полуавтоматом начинается не с красивого валика, а с правильно защищенной сварочной ванны. Если газ подается нестабильно, срывается сквозняком, проходит через грязное сопло или теряется на утечках, никакая «тонкая настройка» аппарата не исправит процесс до конца. Поэтому на практике самое разумное правило простое: прежде чем винить режимы, проволоку или аппарат, сначала убедиться, что зона дуги действительно изолирована от воздуха так, как этого требует технология.