

Выбор сварочного режима начинается не с ручки тока. На производстве прежде всего смотрят чертёж и технологическую документацию: материал, толщину, тип соединения, положение, способ сварки, расходные материалы и допустимые пределы параметров. Сварщик проверяет, что реальные условия сборки им соответствуют, и настраивает оборудование в предусмотренном диапазоне. Если документация не допускает самовольного изменения режима, опыт предыдущих работ не даёт права назначать новый.
Если ответить коротко, как подобрать режим сварки, логика всегда одна: сначала определяют материал, толщину и тип соединения, затем выбирают способ сварки и расходный материал, после этого задают основные параметры и проверяют их на пробном участке. Практика здесь не менее важна, чем теория: даже правильно рассчитанный режим приходится уточнять по форме валика, глубине проплавления, устойчивости дуги и поведению сварочной ванны.
Что вообще называют режимом сварки
Под режимом понимают совокупность технологических параметров, от которых зависит формирование шва и качество соединения. Когда спрашивают, сварочный режим что входит, обычно имеют в виду не один ток, а весь набор настроек, влияющих на процесс. Их состав немного меняется в зависимости от способа сварки, но принцип остается общим.
Для ручной дуговой сварки покрытым электродом ключевыми параметрами будут сила тока, диаметр электрода, род и полярность тока, скорость перемещения электрода, длина дуги, положение шва в пространстве и подготовка кромок. Для полуавтоматической сварки в защитных газах к этому добавляются напряжение, скорость подачи проволоки, расход газа, вылет электрода и индуктивность, если аппарат позволяет ее регулировать. При аргонодуговой сварке вольфрамовым электродом большое значение имеют тип тока, форма заточки электрода, расход защитного газа и присадочный материал.
Ошибочно сводить все к одному числу. Один и тот же ток может дать приемлемый результат на нижнем шве и провалить вертикальный, потому что поведение металла в ванне будет другим. По этой причине параметры режима сварки рассматривают только в связке друг с другом.
С чего сварщик начинает подбор режима
Первая точка отсчета, материал. Низкоуглеродистая сталь, нержавеющая сталь, алюминиевые сплавы, чугун и высокопрочные стали ведут себя по-разному при нагреве и охлаждении. У них разная теплопроводность, склонность к образованию трещин, чувствительность к перегреву и требования к защите сварочной зоны.
Вторая основа, толщина металла. На тонком листе опасны прожоги и коробление, на толстом металле проблема обратная: недостаточное проплавление и непровар корня. Поэтому сварщик сразу понимает, что для листа 1,5-2 мм и для деталей толщиной 12-16 мм подход к настройке будет разным даже при одном и том же способе сварки.
Третья часть задачи, конструкция соединения. Стыковое, угловое, тавровое, нахлесточное соединение требуют разного тепловложения и разной техники ведения. Имеет значение разделка кромок, зазор, притупление, доступность зоны сварки и возможность выполнить шов за один проход или понадобится многопроходная сварка.
Дальше учитывают пространственное положение. Нижнее положение дает наибольшую свободу по току и скорости. Вертикальные, горизонтальные и потолочные швы заставляют снижать тепловложение и жестче контролировать размер сварочной ванны, иначе металл начнет стекать, а шов потеряет форму.
Основные параметры режима сварки и как они работают
Сила тока
Сила тока прямо влияет на глубину проплавления и производительность. Если ток занижен, дуга горит неустойчиво, шов получается выпуклым, а проплавление слабым. Если ток завышен, растет разбрызгивание, увеличивается ширина шва, возможно подрезание кромок и прожоги, особенно на тонком металле.
При ручной дуговой сварке ток обычно подбирают в зависимости от диаметра электрода и положения шва. Но это только отправная точка. Один и тот же электрод на нижнем и вертикальном шве работает на разных значениях, потому что в пространственных положениях сварщику нужно удерживать ванну от стекания.
Напряжение дуги
Напряжение определяет длину дуги и характер переноса металла, особенно заметно это при полуавтоматической сварке. Повышенное напряжение делает шов шире, дугу более «мягкой», но может ухудшать устойчивость ванны и усиливать разбрызгивание. Слишком низкое напряжение делает дугу короткой и жесткой, валик становится более узким, а процесс может идти рывками.
При механизированной сварке плавящейся проволокой подача проволоки и напряжение связаны с формированием дуги и переносом металла, но ведут себя по-разному в зависимости от источника питания и выбранного режима. Изменение одного параметра может потребовать проверки остальных: вылета электрода, скорости перемещения, газа и полярности. Универсальную пару значений для MIG/MAG назвать нельзя; настройку сверяют с инструкцией оборудования и технологической документацией, а результат — с контрольным образцом.
Скорость сварки
Чем быстрее ведут горелку или электрод, тем меньше тепловложение на единицу длины шва. Слишком высокая скорость дает узкий валик и риск непровара по боковым стенкам. Слишком медленное перемещение перегревает металл, увеличивает зону термического влияния и на тонких деталях нередко приводит к короблению.
На практике скорость не измеряют отдельно в каждом бытовом случае, но она постоянно контролируется рукой сварщика. Опытный специалист видит ее по поведению ванны, форме кромок расплава и тому, как заполняется разделка.
Полярность и род тока
Для разных материалов и процессов важны постоянный или переменный ток, а также прямая или обратная полярность. При ручной дуговой сварке конкретный тип электрода задает допустимые режимы. При аргонодуговой сварке сталей обычно применяют постоянный ток, а алюминий чаще сваривают на переменном, потому что он помогает разрушать оксидную пленку.
Неправильный выбор полярности способен испортить даже в остальном верные настройки. Будет страдать устойчивость дуги, проплавление и формирование шва.
Диаметр электрода или проволоки
Расходный материал выбирают под толщину металла, тип соединения и способ сварки. Большой диаметр позволяет работать производительнее, но на тонких деталях им трудно управлять без перегрева. Слишком тонкий электрод или проволока на массивной детали потребуют большого числа проходов и не всегда дадут нужное проплавление.
Защитный газ и его расход
При полуавтоматической и аргонодуговой сварке расход газа критичен. Недостаточная защита приводит к пористости, окислению металла и нестабильной дуге. Избыточный расход тоже не всегда полезен: сильный поток может создавать завихрения и подсасывать воздух в сварочную зону.
Состав газа также влияет на режим. Углекислый газ дает более глубокое проплавление, но процесс идет жестче и с большим разбрызгиванием. Смеси аргона с углекислым газом позволяют вести сварку спокойнее и получать более ровный шов.
Как способ сварки меняет подбор режима
Ручная дуговая сварка покрытым электродом
При MMA сварщик ориентируется на марку и диаметр электрода, толщину металла, положение шва и требования к соединению. Здесь очень многое зависит от техники ведения: длины дуги, угла наклона электрода, колебательных движений. Даже при правильно выбранном токе слишком длинная дуга ухудшит защиту расплава и испортит шов.
Для корневых проходов ток часто снижают, чтобы лучше контролировать ванну и не получить прожог. Для заполнения и облицовки его могут увеличить в допустимых пределах, если нужно поднять производительность. На вертикальных и потолочных швах режим обычно смещают в сторону меньшего тепловложения.
Полуавтоматическая сварка в защитных газах
В MIG/MAG подбор идет через связку тока, напряжения и подачи проволоки. Фактически сварщик настраивает характер горения дуги и перенос электродного металла. Здесь особенно заметно, что настройка режима сварки не может быть формальной: при одинаковой толщине металла режим для короткого углового шва и для длинного стыка на сборке будет разным из-за теплового накопления и условий отвода тепла.
Для тонколистовых конструкций выбирают режим, который ограничивает перегрев и дает контролируемую ванну. Для более толстых деталей, наоборот, добиваются уверенного проплавления и стабильного заполнения разделки. Важны вылет проволоки, чистота канала, состояние токосъемного наконечника и подача газа, потому что проблемы с оснасткой легко принять за ошибку в режиме.
Аргонодуговая сварка неплавящимся электродом
TIG-сварка особенно чувствительна к точности настройки. Здесь режим подбирают не только по току, но и по форме дуги, размеру ванны, типу вольфрамового электрода, диаметру присадки и чистоте кромок. На нержавеющей стали перегрев быстро ухудшает внешний вид и может снижать коррозионную стойкость зоны шва, поэтому тепловложение контролируют особенно внимательно.
На алюминии добавляется проблема оксидной пленки и высокой теплопроводности. Деталь долго «тянет» тепло, а затем внезапно начинает активно плавиться, поэтому настройка требует аккуратности и хорошего понимания поведения металла.
Как толщина металла влияет на выбор режима
При сварке тонких деталей риск прожога оценивают вместе с зазором, точностью прихваток, материалом и толщиной листа. Уменьшение тока или длины прохода иногда помогает, но не заменяет согласованной технологии. Прерывистый шов и изменение последовательности прихваток допустимы лишь там, где такая схема предусмотрена конструкцией: произвольная замена сплошного шва прерывистым может нарушить требования к прочности или герметичности.
На средней толщине диапазон решений шире. Можно балансировать между производительностью и качеством, выбирать удобную технику ведения и способ формирования шва. Для большинства учебных и производственных задач именно этот диапазон позволяет лучше всего понять, как связаны между собой ток, напряжение, скорость и форма валика.
Толстый металл требует надежного проплавления. Часто это означает разделку кромок, несколько проходов, промежуточную очистку шва и внимательный контроль межслойной температуры, если материал чувствителен к перегреву. Ошибка здесь выглядит иначе, чем на тонком листе: шов может быть внешне ровным, но внутри окажется непровар или несплавление.
Положение шва в пространстве: почему «нижний» и «потолок» нельзя настраивать одинаково
В нижнем положении расплав удерживается проще всего, поэтому можно работать на более «мощных» настройках и получать высокую производительность. Именно поэтому многие табличные значения в инструкциях ориентированы прежде всего на нижнее положение.
Вертикальные и потолочные швы требуют меньшей ванны и более жесткого контроля за ее формой. Сварщик уменьшает ток или скорость подачи, укорачивает дугу, меняет технику колебаний. Если оставить режим как для нижнего шва, расплавленный металл начнет стекать, образуются наплывы, подрезы и неровная геометрия шва.
Горизонтальные швы на вертикальной плоскости тоже не так просты, как выглядят. Здесь металл стремится стекать на нижнюю кромку, и сварщик вынужден перераспределять тепло и присадку так, чтобы верхняя кромка не оставалась непроплавленной.
Что помогает подобрать режим быстрее и точнее
Хороший сварщик редко начинает «с нуля». Он опирается на технологическую карту, инструкцию к расходным материалам, данные производителя аппарата и требования конструкторской документации. На производстве для ответственных изделий режим обычно фиксируют в технологическом процессе или в карте WPS, если на предприятии принята такая практика.
Но даже при наличии документов остается место для настройки под реальные условия. Детали могут отводить тепло иначе, сборка может иметь переменный зазор, кромки не всегда подготовлены идеально, а сеть питания и длина кабелей тоже влияют на стабильность дуги. Поэтому пробный шов перед основной работой остается нормальной и профессиональной практикой.
| Фактор | На что влияет | Что обычно меняют |
|---|---|---|
| Толщина металла | Проплавление, риск прожога, тепловложение | Ток, диаметр электрода или проволоки, скорость сварки |
| Положение шва | Удержание сварочной ванны, форма шва | Ток, напряжение, техника ведения, длина дуги |
| Материал | Теплопроводность, склонность к трещинам, требования к защите | Способ сварки, род тока, газ, присадка, тепловложение |
| Тип соединения и разделка | Доступ к корню, количество проходов, заполнение шва | Ток по проходам, диаметр расходника, последовательность сварки |
| Защитный газ | Стабильность дуги, пористость, внешний вид шва | Расход газа, состав смеси, расстояние до сопла |
Пробный проход: где теория встречается с реальной работой
Даже когда параметры режима сварки выбраны по справочным данным, их проверяют на образце или на технологической планке. Это позволяет увидеть, как ведет себя дуга, хватает ли проплавления, нет ли пор, подрезов и излишнего усиления шва. Особенно это важно при смене партии металла, проволоки, электродов или газа.
Пробный проход нужен не только новичку. На ответственной работе опытный сварщик тоже оценивает результат до начала основного шва, потому что переделка после сварки стоит гораздо дороже, чем несколько минут на проверку настройки.
Оценка идет по нескольким признакам:
- устойчивость дуги и равномерность звука процесса;
- форма и ширина валика;
- глубина проплавления и формирование корня;
- наличие пор, подрезов, наплывов, несплавлений;
- разбрызгивание и чистота поверхности после прохода;
- удобство управления ванной в выбранном положении.
Типичные ошибки при подборе режима
Ориентация только на таблицу
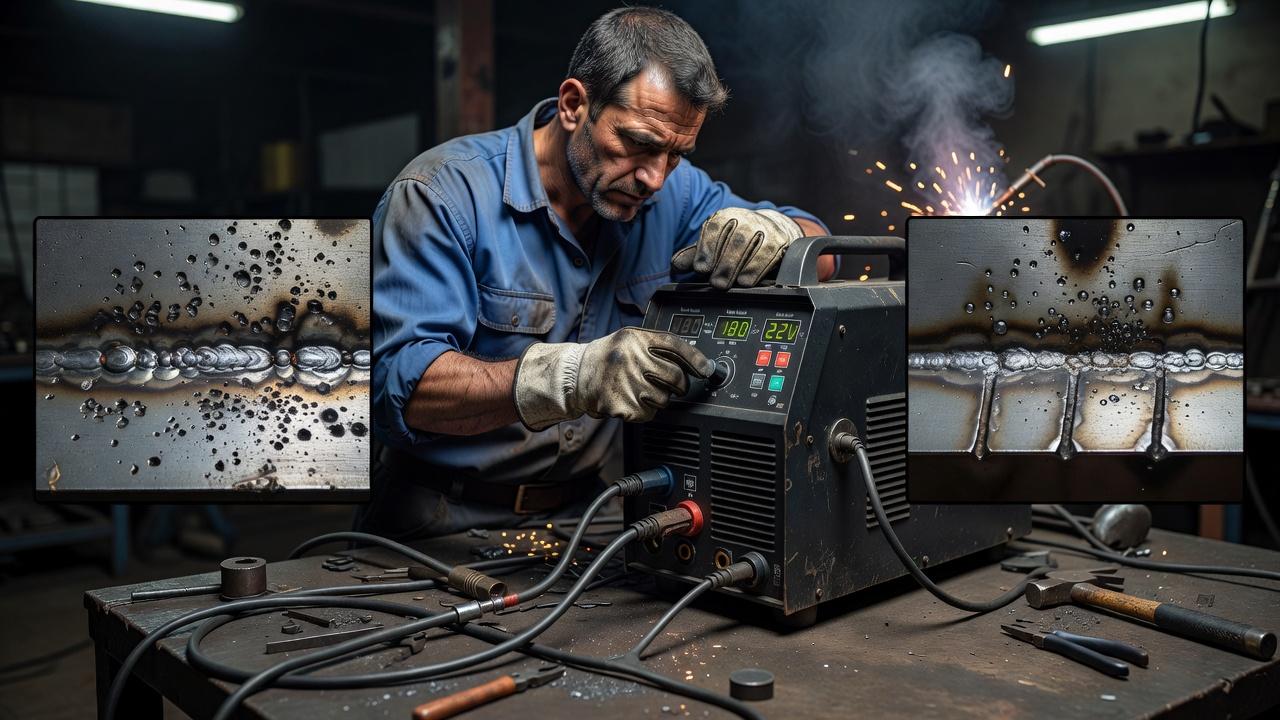
Справочные значения полезны, но не решают задачу автоматически. Таблица не знает, есть ли зазор в стыке, насколько массивна деталь, как подготовлены кромки и в каком положении выполняется шов. Слепое копирование часто дает либо недостаточное проплавление, либо перегрев.
Попытка компенсировать плохую технику увеличением тока
Новички нередко «лечат» нестабильную дугу завышением тока. В итоге металл начинает кипеть, растет разбрызгивание, появляются подрезы и прожоги. Если причина в длине дуги, угле наклона горелки, загрязненных кромках или неверной подаче проволоки, добавление тока только ухудшит картину.
Игнорирование подготовки кромок
Режим не исправляет плохую сборку. Если зазор нестабилен, есть ржавчина, масло, влага или неправильная разделка, сварщик будет постоянно «догонять» проблему настройками, но не устранит источник дефекта. Качественная подготовка соединения экономит время сильнее, чем бесконечный поиск удачных значений на аппарате.
Одинаковый режим для всех проходов
Корень, горячий проход, заполнение и облицовка часто требуют разных настроек. Для корня нужен контроль ванны и надежное формирование обратной стороны, для заполнения, производительность и стабильное наплавление, для облицовки, аккуратный внешний вид без подрезов. Один универсальный режим здесь обычно неудобен.
Как учат подбирать режим на обучении сварщиков
В нормальной подготовке будущего сварщика не ограничивают запоминанием диапазонов тока под диаметр электрода. Обучение строят так, чтобы человек понимал связь между материалом, способом сварки, положением шва и поведением ванны. Иначе любой выход за пределы учебного примера ставит его в тупик.
На практике сначала разбирают базовые зависимости: что происходит при росте тока, как меняется шов при увеличении скорости, зачем нужна полярность и почему разные электроды работают по-разному. Затем переходят к отработке на образцах, где ученик видит последствия каждой ошибки не по картинке, а по реальному шву и результатам контроля.
Для тех, кто планирует работать на ответственных объектах, важно понимать и производственную сторону вопроса. На таких работах режим выбирают не только «чтобы варилось», но и в пределах допусков технологической документации, требований к аттестации персонала и применяемых материалов. При работах, где требуется аттестация НАКС, самодеятельность с отклонением от утвержденной технологии недопустима.
Частые вопросы
Можно ли подобрать режим сварки только по толщине металла?
Нет. Толщина, один из главных факторов, но не единственный. На итоговый выбор влияют материал, тип соединения, положение шва, способ сварки, разделка кромок, защитный газ и требования к качеству соединения.
Почему при одинаковом токе швы получаются разными?
Потому что ток, только часть режима. Разницу дают длина дуги, напряжение, скорость сварки, полярность, вылет проволоки, состояние кромок и положение шва. Кроме того, на результат влияют навыки самого сварщика и реальная жесткость конструкции, которая меняет отвод тепла.
Что чаще всего выдает неправильно выбранный режим?
Если говорить о внешних признаках, это подрезы, прожоги, чрезмерное разбрызгивание, слишком выпуклый или слишком плоский шов, нестабильная дуга, пористость и плохое формирование корня. Но окончательный вывод делают не только по виду, а по результатам контроля, особенно на ответственных соединениях.
Всегда ли нужно делать пробный шов?
Для ответственных работ это разумная практика, а во многих случаях и фактическая необходимость. Даже если аппарат знакомый, а материал стандартный, реальные условия на сборке могут отличаться от предыдущей работы. Пробный проход снижает риск брака.
Практический подход, который работает в цехе и на монтаже
Если свести процесс к рабочему алгоритму, он будет таким:
- Определить материал, толщину и тип соединения.
- Выбрать способ сварки и подходящий расходный материал.
- Учесть положение шва, доступ к зоне сварки и требования к качеству.
- Выставить базовые настройки по технологической документации или справочным данным.
- Сделать пробный проход и оценить проплавление, форму валика и устойчивость дуги.
- Скорректировать режим под реальные условия работы.
Такой порядок выглядит простым, но именно он отделяет осознанную работу от угадывания. Понимание того, как подобрать режим сварки, приходит не из заучивания отдельных цифр, а из умения видеть связь между настройками и результатом. Чем точнее сварщик читает поведение дуги и ванны, тем быстрее он выходит на режим, который дает прочный, чистый и технологически правильный шов.