

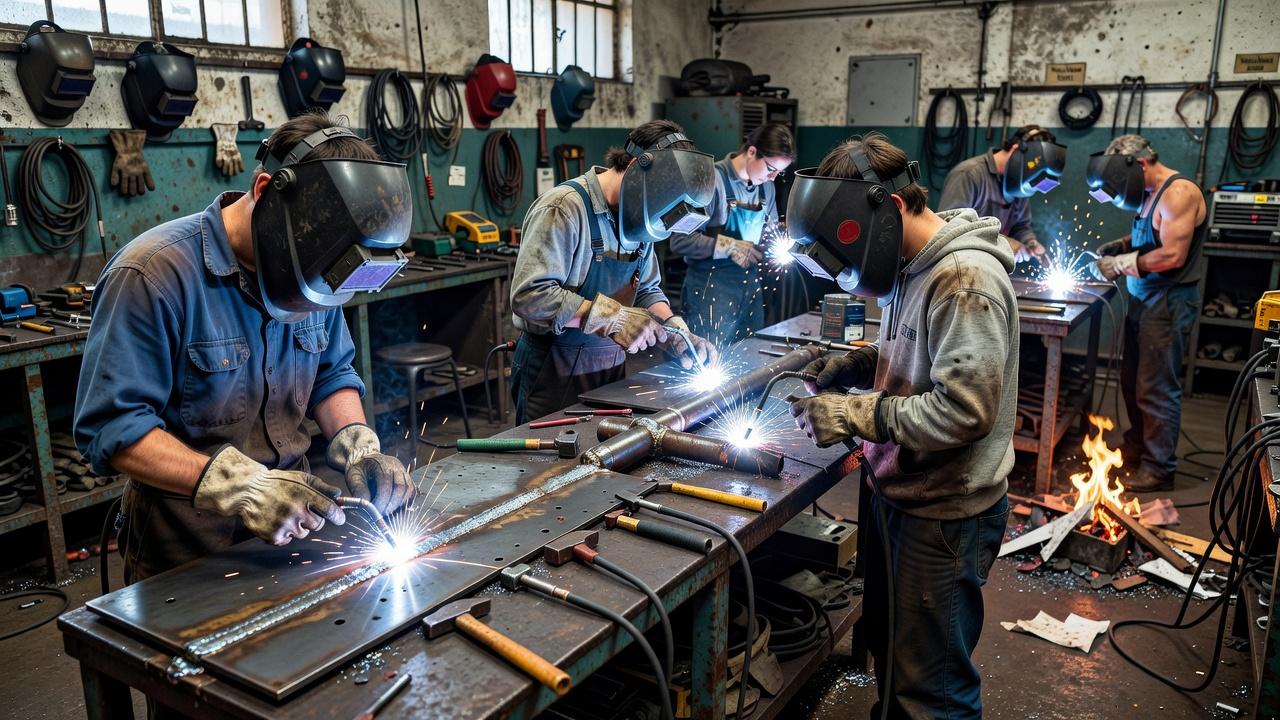
Ошибки начинающих сварщиков не сводятся к трём универсальным причинам. На качество влияют подготовка соединения, выбор материала и расходников, соблюдение режима, техника выполнения, состояние оборудования и организация безопасного рабочего места. В учебной мастерской полезнее разбирать конкретный дефект и условия его появления, чем сразу объяснять все неудачи спешкой или недостаточной практикой.
Если говорить по делу, первые ошибки в сварке редко связаны только с «не той рукой» или недостатком практики. Намного чаще новичок неверно подбирает электрод или проволоку, плохо готовит кромки, держит неправильный угол, слишком длинную дугу и не следит за сварочной ванной. Именно поэтому один и тот же человек может сделать приемлемый шов на тренировочной пластине и тут же провалить реальную деталь в цехе. Ниже разберем, где именно чаще всего ошибаются начинающие, почему это происходит и что помогает исправить ситуацию быстрее.
С чего обычно начинаются проблемы у новичка
Новичок может сосредоточиться на движении электрода и упустить подготовку соединения, организацию рабочего места и промежуточную проверку. Но наличие дефекта не доказывает, что причина только в действиях сварщика: возможны отклонения сборки, неподходящие расходные материалы и неисправности оборудования. Поэтому оценивать нужно весь процесс, а не одного исполнителя.
Проблемы новичков при сварке особенно заметны там, где нужно одновременно контролировать несколько параметров: длину дуги, скорость перемещения, положение электрода, формирование ванны и края шва. Пока глаз не привык читать поведение расплавленного металла, человек ориентируется на искры, яркость дуги и общий «вид процесса». Это плохой ориентир. Качество формируется не по внешней эффектности, а по провару, геометрии и отсутствию дефектов.
Ошибки в подготовке металла и сборке
Грязная поверхность, ржавчина и покрытия
Одна из самых частых причин нестабильной дуги и пористости, особенно при ручной дуговой сварке, это работа по плохо очищенному металлу. Масло, краска, ржавчина, окалина и влага мешают нормальному формированию шва. Новичок нередко думает, что электрод «прожжет» все лишнее сам, но это работает далеко не всегда и почти никогда не дает качественного результата.
Для углеродистой стали загрязнение особенно критично в зоне кромок и прихваток. Если на поверхности остаются включения, они попадают в металл шва или ухудшают смачивание кромок. В результате появляются поры, непровары, неровная чешуйчатость и трудности с повторным розжигом.
Неправильная разделка кромок
Многие начинающие недооценивают подготовку соединения. Если толщина металла требует разделки, а кромки оставлены без нужного угла, притупления и зазора, сварщик начинает компенсировать это током и колебаниями электрода. Обычно это заканчивается либо непроваром в корне, либо избыточным наплавлением сверху при слабом проплавлении внутри.
Это особенно заметно на стыковых соединениях. Снаружи шов может выглядеть массивно и даже аккуратно, но внутри останется непроплавленный участок. Для новичка это коварная ситуация: визуально все кажется приемлемым, а реальная прочность соединения не соответствует ожиданиям.
Слабая сборка и плохие прихватки
Еще одна типичная ошибка при сварке электродом связана не с самим швом, а со сборкой деталей. Если зазор «гуляет», кромки смещены, прихваток мало или они поставлены неудачно, деталь начинает вести уже в процессе. Новичок пытается удержать геометрию руками, током или скоростью, но проблема на этом этапе уже конструктивная, а не технологическая.
Прихватки должны не просто «держать», а фиксировать положение деталей с учетом последующей усадки. Если прихватка слишком слабая, она трескается или отрывается. Если слишком крупная и поставлена без зачистки, она мешает нормальному проходу и провоцирует дефекты при переварке.
Неверный выбор режима сварки
Слишком большой или слишком малый ток
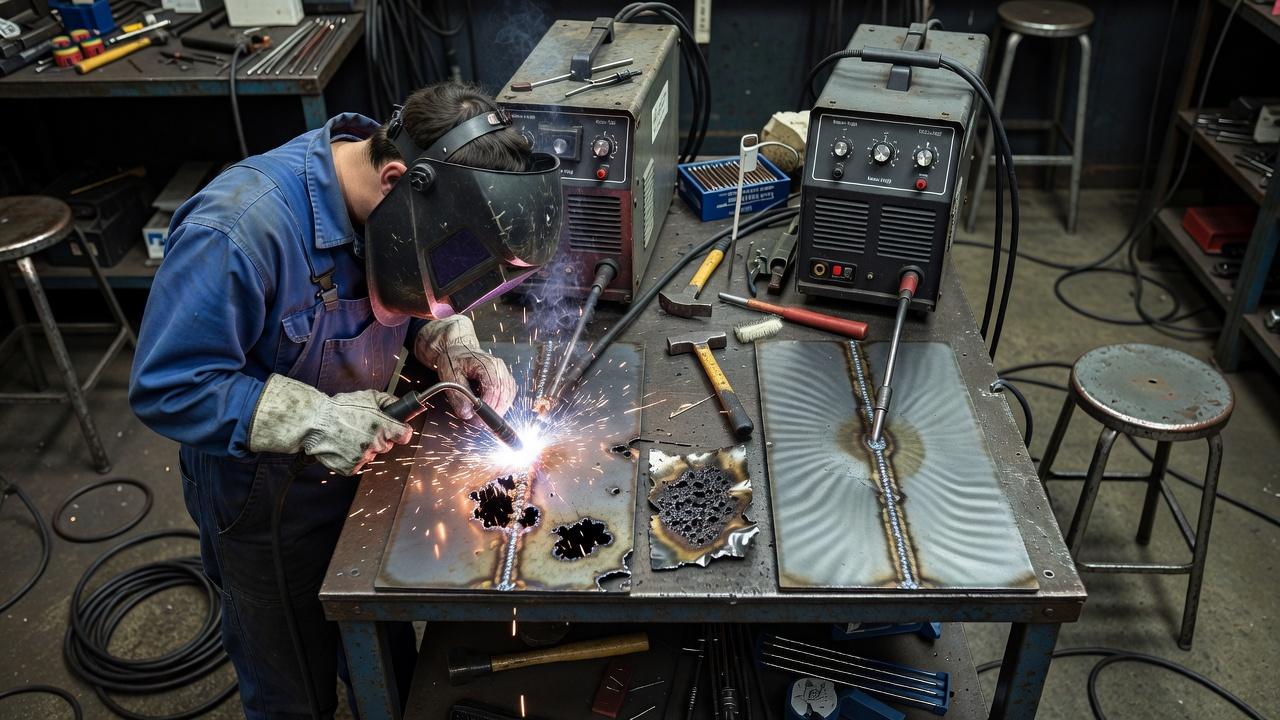
Одна из самых заметных ошибок начинающих сварщиков, это неправильная установка сварочного тока. При завышенном токе ванна становится слишком жидкой, металл перегревается, растет разбрызгивание, появляются подрезы и прожоги. При заниженном токе дуга горит нестабильно, электрод залипает, а шов ложится высоким валиком без нормального провара.
Новички часто подбирают режим не под толщину металла, положение шва и тип электрода, а по случайному ощущению: «чтобы не липло» или «чтобы сильнее жарило». Такой подход мешает понять саму логику сварки. Ток подбирают под конкретные условия, а затем уже уточняют по поведению ванны, глубине проплавления и форме шва.
Игнорирование полярности и особенностей расходного материала
Не все начинающие сразу понимают, что тип электрода и полярность влияют на устойчивость дуги, глубину проплавления и удобство работы. Если сварочный источник и электрод допускают разные варианты подключения, ошибочный выбор полярности меняет тепловложение и поведение шва. Для новичка это выглядит как «аппарат плохо варит», хотя причина в настройке.
Похожая история бывает и при полуавтоматической сварке. Неправильное сочетание напряжения, скорости подачи проволоки и защитного газа приводит либо к «стрельбе», либо к избыточному наплыву металла, либо к нестабильному переносу капель. Начинающий не всегда понимает, какой параметр тянуть первым, и начинает хаотично крутить все сразу.
Ошибки в технике ведения шва
Слишком длинная дуга
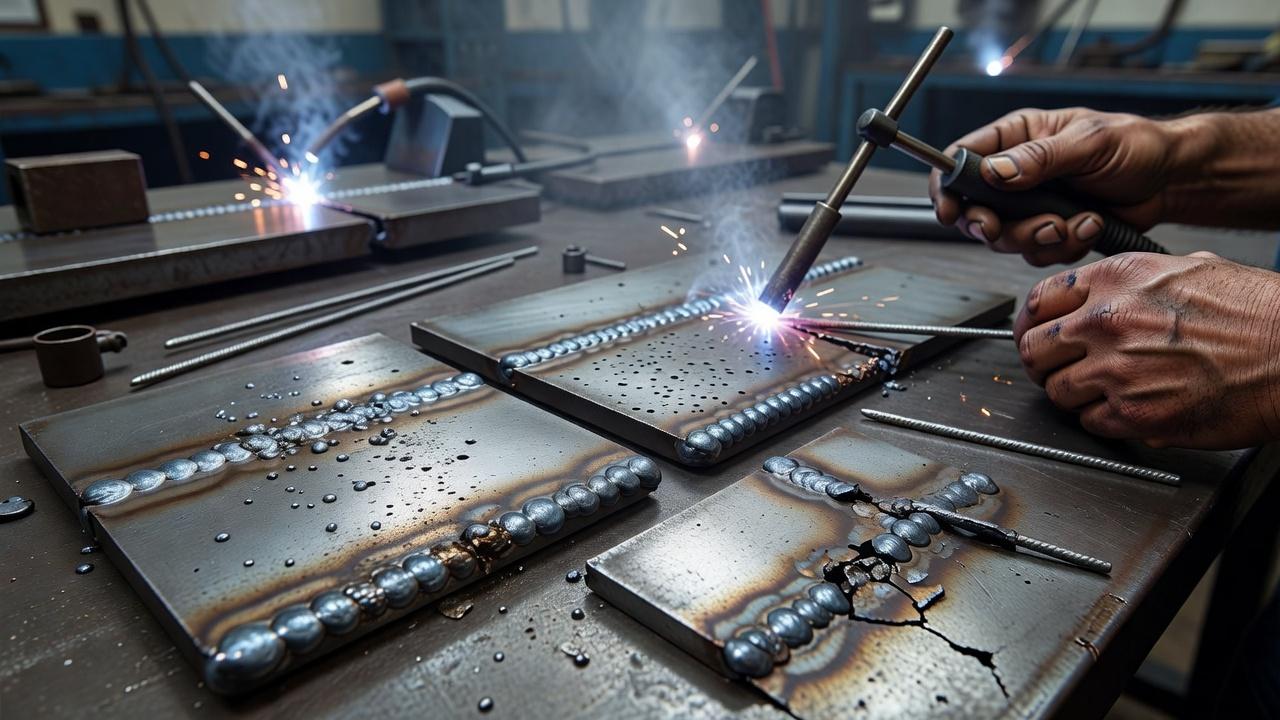
Это, пожалуй, одна из самых распространенных проблем при ручной дуговой сварке. Когда дуга длинная, она становится менее устойчивой, увеличивается разбрызгивание, ухудшается защита сварочной ванны газами и шлаком, растет риск пористости и подрезов. Шов при этом часто получается широким, неровным и поверхностным.
Для новичка длинная дуга психологически удобнее: кажется, что так лучше видно процесс и меньше риск залипания. На деле нормальная работа начинается тогда, когда сварщик учится держать электрод ближе и контролировать ванну, а не просто свет дуги.
Неправильный угол наклона электрода или горелки
Угол влияет на форму шва, глубину проплавления и видимость сварочной ванны. Если электрод слишком завален, ухудшается проплавление одной из кромок, появляется неравномерность по ширине и возможны шлаковые включения. Если положение слишком вертикальное или хаотичное, становится трудно управлять переносом металла.
При полуавтоматической сварке ошибка в угле горелки тоже быстро сказывается на результате. Меняется форма валика, защита зоны сварки становится хуже, а на тонком металле возрастает риск прожога. Поэтому техника движения не может быть универсальной для всех соединений и положений.
Неровная скорость перемещения
Новичок редко держит стабильный темп. На прямом участке он может идти слишком быстро, а на краях, прихватках или неровностях резко замедляться. Из-за этого шов по длине получается неодинаковым: где-то металл не проварен, где-то наплывает, где-то появляются кратеры и местные перегревы.
Визуально такой шов легко узнать по разной ширине и рваному рисунку. Но главная проблема не в эстетике. Неравномерная скорость означает неравномерное тепловложение, а это уже вопрос прочности, деформаций и повторяемости результата.
Попытка «рисовать красивый шов» вместо контроля ванны
Многие начинающие слишком рано увлекаются узором шва. Они стараются делать широкие колебания, выводить симметричную чешуйку и копировать движения, которые увидели на видео. Но без понимания, что происходит с корнем, боковыми гранями и заполнением разделки, такая «красота» часто оказывается пустой.
Хороший шов строится от сварочной ванны. Сначала сварщик должен видеть проплавление, края расплавления и движение металла, а уже потом думать о внешнем виде. Иначе можно получить аккуратный валик с внутренним дефектом.
Непонимание особенностей пространственных положений
На нижнем положении многие ошибки частично прощаются. Металл удерживается лучше, ванна стабильнее, контроль проще. Но как только новичок переходит к вертикальным, потолочным или горизонтальным швам на вертикальной плоскости, старые привычки перестают работать.
Частая ошибка здесь, это перенос той же скорости, амплитуды колебаний и тока, которые давали приемлемый результат «на столе». В вертикале и потолке ванну нужно держать короче и жестче контролировать. Иначе металл стекает, шлак опережает ванну, а шов становится рыхлым и неравномерным.
Именно на пространственных положениях особенно заметны первые ошибки в сварке, потому что здесь недостаточно просто зажечь дугу и вести шов по линии. Нужны чувство ванны, правильный режим и спокойная, экономная траектория движения.
Ошибки при многослойной сварке
Плохая очистка между проходами
Если шлак после предыдущего прохода удален не полностью, следующий слой запечатает включения внутри шва. Начинающие часто чистят только видимую поверхность, оставляя шлак по краям валика, в углах разделки или возле прихваток. Потом дефект обнаруживается уже после зачистки или контроля.
Для ручной дуговой сварки это особенно характерно. Некоторые электроды дают шлак, который отходит легко, и новичок привыкает к этому. Но на другом расходном материале или в неудобном положении старая привычка приводит к браку.
Неправильная последовательность заполнения разделки
При сварке толстого металла недостаточно просто «залить» разделку. Нужно понимать, как формируется корневой проход, чем закрываются боковые стенки, как распределяется усадка и где лучше расположить последующие валики. Новичок часто кладет металл туда, где ему удобнее вести электрод, а не туда, где это правильно по технологии.
В итоге в одних зонах металл накапливается с избытком, а в других остается риск несплавления. На поверхности это может выглядеть как слегка неровный шов, но внутри возможны уже серьезные дефекты.
Нарушение теплового режима и деформации
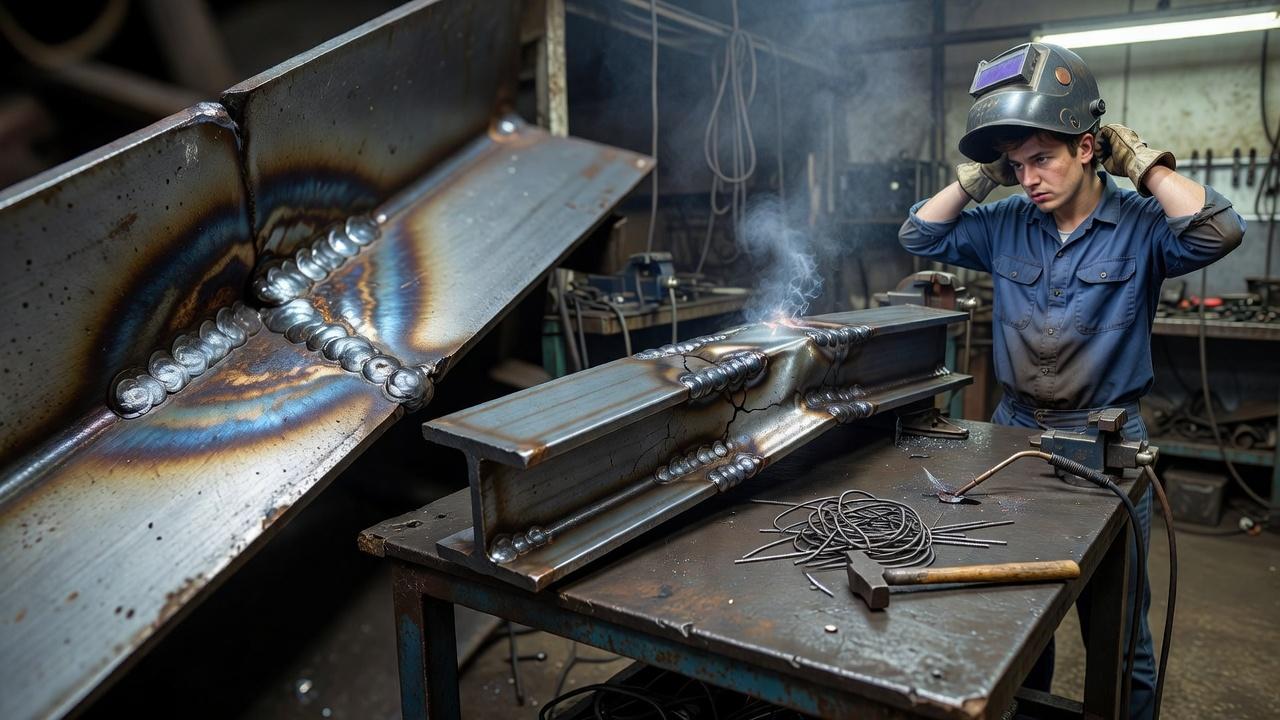
Начинающие обычно сосредоточены на самом шве и мало думают о том, что происходит с деталью в целом. Между тем перегрев, несимметричная последовательность проходов и слишком длинные непрерывные участки вызывают коробление, увод размеров и внутренние напряжения.
Особенно часто это видно на тонком металле, рамах, коробчатых конструкциях и длинных стыках. Новичок старается проварить «надежнее» и дольше задерживается на месте. В результате получает прожог или заметную деформацию, которую потом трудно исправить даже слесарной правкой.
Чтобы этого избежать, нужно не только уметь вести шов, но и понимать порядок наложения проходов, работу прихваток, влияние зазора и распределение тепла по детали. Это уже шаг от чисто учебной сварки к производственной.
Ошибки в выборе способа сварки под задачу
Одна и та же деталь может допускать разные способы выполнения, но требования к навыку будут отличаться. Проблемы новичков при сварке нередко начинаются с того, что они пытаются решать все задачи одним привычным методом, не учитывая толщину металла, положение шва, доступ к соединению и требования к качеству.
| Способ сварки | Где новичок ошибается чаще | К чему это приводит |
|---|---|---|
| Ручная дуговая сварка покрытым электродом | Длина дуги, угол электрода, плохая очистка шлака | Поры, подрезы, шлаковые включения, непровар |
| Полуавтоматическая сварка плавящимся электродом в защитном газе | Неверная настройка подачи проволоки и напряжения, слабая газовая защита | Разбрызгивание, нестабильная дуга, пористость, прожоги |
| Аргонодуговая сварка неплавящимся электродом | Плохая координация рук, загрязнение вольфрама и присадки, перегрев кромок | Окисление, дефекты поверхности, прожоги, нестабильность ванны |
Ручная дуговая сварка часто кажется проще на старте из-за распространенности и относительной универсальности. Но именно здесь особенно заметны ошибки при сварке электродом: человек не чувствует длину дуги, путается в движении, не успевает контролировать шлак и ванну одновременно. Полуавтомат удобнее по производительности, однако не прощает плохой настройки. Аргонодуговая сварка требует еще более точной координации и чистоты процесса.
Недооценка средств защиты и организации рабочего места
Новички нередко относятся к безопасности как к формальности. Работают в неудобных крагах, ставят маску с неподходящей настройкой, не продумывают положение кабелей, заготовки и корпуса. В результате внимание уходит не на шов, а на борьбу с неудобством.
Плохая видимость зоны сварки прямо влияет на качество. Если затемнение выбрано неудачно, защитное стекло загрязнено, а рабочая поза нестабильна, человек поздно замечает, куда уходит ванна и как формируются кромки. Ошибка кажется технической, хотя корень у нее организационный.
Есть и более серьезные последствия. Работа без нормальной вентиляции, без защиты органов дыхания в загрязненной среде, без соблюдения пожарных требований опасна сама по себе. Для учебной и производственной практики это не второстепенный вопрос, а часть профессиональной подготовки.
Почему теория и практика у новичка часто не совпадают
На занятиях или по видео все выглядит понятным: задан угол, указан ток, показана траектория. Но в реальной работе меняются толщина металла, доступ к соединению, положение детали, качество сборки и состояние поверхности. Из-за этого шаблонное действие перестает работать.
Поэтому первые ошибки в сварке возникают даже у тех, кто выучил базовые правила. Знание без практики дает общее понимание, но не развивает навык считывать ванну и подстраивать режим по месту. А практика без теории приводит к механическому повторению действий без понимания причин дефектов.
Хорошее обучение как раз соединяет эти две части: объясняет, почему шов ведет себя так, а не иначе, и сразу заставляет применять это на разных типах соединений. Тогда новичок быстрее перестает действовать наугад.
Как начинающему быстрее убрать типичные ошибки
Главное правило простое: исправлять нужно не все сразу, а по одному параметру. Если шов не получается, бесполезно одновременно менять ток, угол, скорость и тип движения. Так невозможно понять, что именно повлияло на результат.
- Сначала проверить подготовку металла и сборку.
- Потом выставить адекватный режим под толщину, положение и расходный материал.
- После этого следить только за длиной дуги и скоростью перемещения.
- Лишь затем отрабатывать угол, колебания и заполнение кромок.
Полезно варить не просто «полосы на пластине», а короткие однотипные упражнения с понятной задачей. Например: только удержание короткой дуги, только провар углового соединения, только вертикальный шов снизу вверх. Такой подход быстрее показывает причинно-следственную связь, чем хаотичная практика.
После учебного прохода полезно осмотреть доступные поверхности соединения, обсудить с инструктором начало и окончание шва, форму валика и признаки отклонений. Если программой предусмотрены испытания учебных образцов, их проводят под руководством уполномоченного специалиста по утверждённой методике. Самостоятельно нагружать, ломать или испытывать изделие без безопасной процедуры не следует; внешний осмотр не показывает все внутренние несплошности.
| Что заметили на учебном образце | Что проверять прежде, чем менять режим | Что должен объяснить преподаватель |
|---|---|---|
| Поверхностные поры | Состояние кромок, защиту газом или состояние электродов | Как отличить вероятную причину от неподтверждённой догадки |
| Подрез вдоль кромки | Положение горелки/электрода, режим и геометрию соединения | Как выявить наружный дефект и измерить его по заданию |
| Подозрение на непровар | Разделку, сборку, доступ к корню, выбранную технологию | Почему красивый валик не доказывает качество внутри шва |
| Коробление детали | Порядок прихваток, закрепление и тепловложение | Как контролировать геометрию, не правя изделие самовольно |
В российской практике названия дефектов сварки плавлением соотносят с ГОСТ Р ИСО 6520-1-2012. Но это классификатор, а не перечень универсально допустимых размеров. Решение о годности учебного или производственного соединения опирается на его назначение, чертёж, технологию и выбранные критерии оценки. На занятиях полезно не только показать плохой образец, но и зафиксировать ошибку, вероятную причину и результат повторной проверки.
Частые вопросы
Какая ошибка у новичка самая распространенная при ручной дуговой сварке?
Слишком длинная дуга при ручной дуговой сварке может ухудшать устойчивость горения, увеличивать разбрызгивание и влиять на форму валика. Но неровный шов, пористость или недостаточное проплавление не доказывают, что причина именно в длине дуги: нужно учитывать электрод, покрытие, силу тока, подготовку поверхности и положение соединения. Причину учебного дефекта лучше выяснять вместе с инструктором.
Почему шов выглядит нормально, а соединение все равно получается слабым?
Потому что внешний вид не гарантирует качество проплавления. Можно сделать ровный лицевой валик и при этом оставить непровар в корне, несплавление по кромкам или шлаковые включения между проходами. Поэтому оценивать шов нужно не только по красоте.
Можно ли научиться сварке только по видео и самостоятельной практике?
Получить базовые навыки и понять общую механику процесса можно, но этого недостаточно для устойчивого результата. Без системной отработки и разбора дефектов новичок часто закрепляет неправильные движения и ошибочные режимы. Особенно это заметно, когда он переходит от учебной пластины к реальным соединениям.
Чем отличаются проблемы новичка при сварке электродом и на полуавтомате?
При ручной дуговой сварке сложнее удерживать длину дуги, контролировать шлак и стабильно вести электрод. На полуавтомате меньше нагрузка на руку в части поддержания дуги, но больше зависимость от правильной настройки аппарата, подачи проволоки и газовой защиты. В обоих случаях ошибки разные по форме, но общий принцип один: без понимания процесса шов получается случайным.
Что действительно помогает расти быстрее
Начинающий сварщик прибавляет не тогда, когда просто «набивает руку», а когда учится связывать дефект с конкретной причиной. Если после каждого шва понятно, почему появился подрез, откуда взялась пористость или из-за чего не проварился корень, прогресс идет быстро. Если же работа строится по принципу «сегодня получилось, значит все нормально», ошибки закрепляются и потом мешают на более сложных задачах.
Поэтому лучший путь для старта такой: аккуратная подготовка металла, понятная последовательность действий, отработка базовых приемов на простых соединениях и разбор результата без самообмана. Сварка не любит суеты и случайных решений. Чем раньше новичок это понимает, тем быстрее у него появляется не просто красивый шов, а надежное и технологически грамотное соединение.