

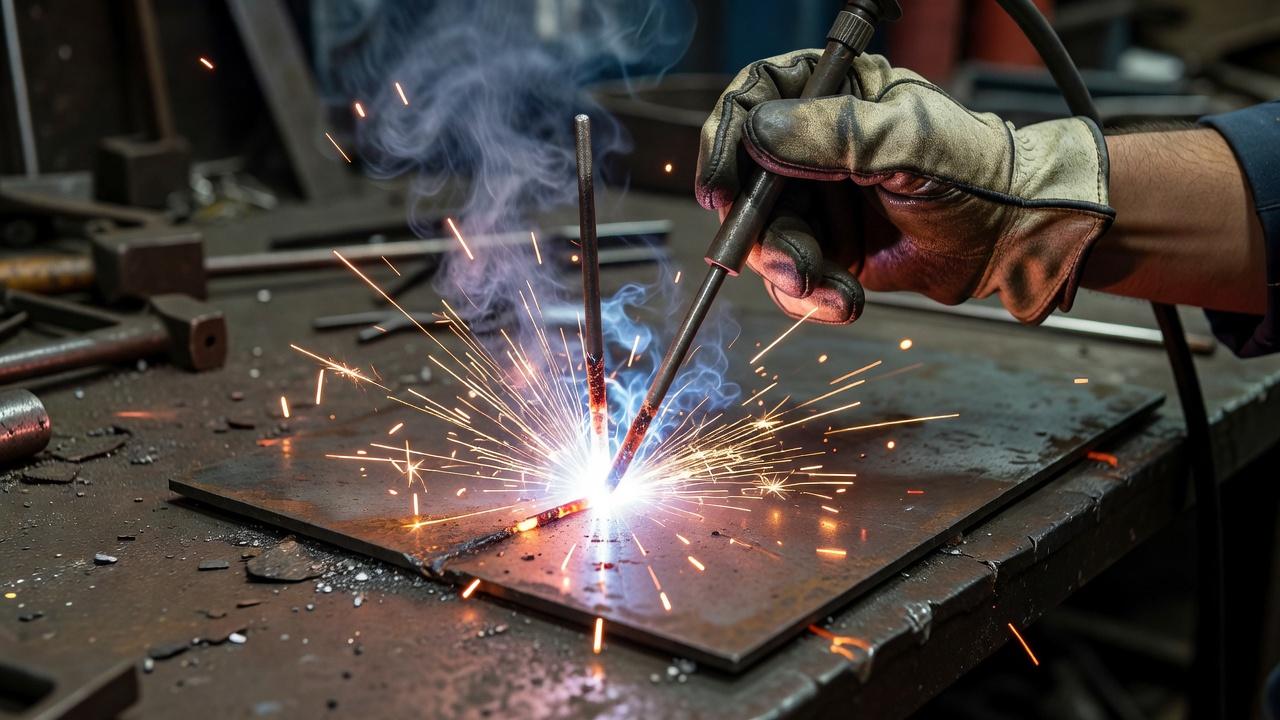
Прилипание электрода происходит, когда контакт с деталью не переходит в устойчивую дугу или дуга срывается и электрод касается ванны. Причины могут быть разными: неправильно выбранный ток для данной марки и диаметра электрода, плохой контакт в сварочной цепи, загрязнённая поверхность, повреждённое покрытие либо ошибки начинающего сварщика. По одному факту залипания нельзя понять, что неисправен аппарат: сначала нужно безопасно разделить проблему режима, расходника и подключения.
На практике это одна из самых частых трудностей при ручной дуговой сварке покрытым электродом. Особенно у начинающих, но не только у них. Прилипание мешает держать шов, портит кромки, перегревает держак и кабели, а иногда прямо указывает на неисправность аппарата или грубую ошибку в подготовке. Ниже разберем, почему это происходит, в каких условиях проблема проявляется чаще всего и как избежать прилипания электрода без гадания и случайных попыток.
Что происходит в момент прилипания
Ручная дуговая сварка устроена просто по принципу, но требовательна к мелочам. Между концом электрода и изделием должна гореть устойчивая дуга. Для этого нужен определенный зазор, достаточная сила тока и нормальная проводимость всей цепи: от клеммы массы до кончика электрода.
Когда сварщик слишком сильно прижимает электрод, держит слишком короткую дугу или работает на заниженном токе, расплавленная капля на конце стержня не переносится в сварочную ванну как нужно. Вместо этого конец электрода касается детали, и происходит короткое замыкание. Если аппарат не успевает поддержать дугу или ток изначально выбран неправильно, электрод прилипает к металлу.
Снаружи это выглядит просто: стержень будто «прихватывает» к заготовке. Но по сути это сбой режима. Поэтому бороться нужно не с самим фактом залипания, а с его источником.
Основные причины прилипания электрода
Слишком низкий сварочный ток
Это самая частая причина, особенно при первых попытках варить. Если ток занижен, дуге не хватает энергии для устойчивого горения и плавления металла на нужной глубине. Электрод начинает «тыкаться» в деталь, дуга тухнет, а конец стержня прилипает.
Ситуация типична при работе с электродами большего диаметра на слабом токе. Например, когда пытаются варить «тройкой» или «четверкой» тонкий металл, опасаясь прожога, и сильно снижают ампераж. В результате прожога действительно может не быть, но и нормальной дуги тоже нет. Появляется нестабильное горение, брызги и постоянное залипание.
Универсального значения тока для всех случаев нет: оно зависит от диаметра электрода, марки покрытия, пространственного положения шва, толщины металла и типа соединения. Но сам принцип простой: если дуга не держится, а электрод липнет при сварке почти при каждом касании, первым делом проверяют, не занижен ли ток.
Неправильная длина дуги
Даже при нормальных настройках можно получить ту же проблему из-за техники. Слишком короткая дуга часто приводит к тому, что сварщик фактически ведет электрод с постоянными касаниями поверхности. Это резко повышает вероятность короткого замыкания и прилипания.
Слишком длинная дуга тоже вредна, но по-другому. Она становится неустойчивой, усиливаются разбрызгивание и окисление, падает глубина проплавления. После этого сварщик инстинктивно начинает «вдавливать» электрод ближе к металлу, пытаясь вернуть контроль, и получает залипание уже из-за чрезмерного сближения.
На ручной сварке важна не просто малая дуга, а стабильная дуга. Новички часто слышат совет варить короткой дугой, но воспринимают его слишком буквально. В результате конец стержня почти упирается в деталь.
Плохой контакт массы
Если клемма массы закреплена на ржавчине, окалине, грязной поверхности или держится слабо, ток в цепи идет нестабильно. То же бывает при поврежденных кабелях, ослабленных соединениях, перегретых наконечниках. Внешне это проявляется как капризная дуга: то загорается, то срывается, то начинает шипеть и липнуть.
Это важный момент, потому что многие ищут причины прилипания электрода только в настройках аппарата или собственных движениях. Между тем плохая обратная цепь дает ровно тот же эффект, что и неверный режим: напряжение на дуге становится нестабильным, и нормальное горение нарушается.
Сырые или поврежденные электроды
Состояние покрытия напрямую влияет на розжиг и стабильность дуги. Если электроды отсырели, покрытие начинает работать хуже: дуга зажигается тяжело, горит неровно, шлак ведет себя нестабильно, а конец электрода чаще «прихватывает» к металлу. Особенно заметно это на электродах с основным покрытием, которые в целом чувствительнее к увлажнению.
Проблемы возникают и при механическом повреждении покрытия. Если обмазка осыпалась, растрескалась или на конце образовались сколы, горение становится менее предсказуемым. В производственных условиях за хранением расходников следят строго именно потому, что сырые электроды влияют не только на качество шва, но и на саму управляемость процесса.
Грязный металл, ржавчина, краска и окалина
Чем хуже подготовлена поверхность, тем труднее получить устойчивый старт и ровное ведение шва. Загрязнения мешают нормальному контакту и влияют на формирование дуги. При сварке по ржавчине или окрашенной поверхности электрод прилипает к металлу заметно чаще, особенно в начале прохода.
Некоторые электроды действительно лучше переносят неидеальную подготовку, чем другие, но это не отменяет базового правила. Там, где нужен предсказуемый результат, зону шва и место подключения массы очищают до металла.
Слабый сварочный аппарат или неподходящие настройки
Не каждый инвертор одинаково хорошо работает в реальных условиях. У бытовых аппаратов проблемы часто проявляются при длинных удлинителях, просадке напряжения в сети, перегреве или попытке варить электродом, для которого источник уже слабоват. По паспорту аппарат может подходить, а фактически при нагрузке дуга будет нестабильной.
Функции Hot Start, Arc Force и Anti Stick встречаются на части инверторных источников, но их наличие и способ работы зависят от модели. Они могут облегчать поджиг и ограничивать длительное короткое замыкание, однако не устраняют плохой электрический контакт, повреждённый кабель, неверную полярность или неподходящий электрод. Если есть подозрение на неисправность держателя, кабелей или источника, работу прекращают и обращаются к уполномоченному специалисту, а не экспериментируют под напряжением.
Ошибки в розжиге электрода
Момент первичного поджига часто недооценивают. Если электрод ставят в металл без короткого касания и быстрого отвода, он просто прилипает еще до образования дуги. Слишком медленный отрыв, неловкое движение кистью или попытка «долго чиркать» на одном месте почти гарантируют залипание.
На практике используют два базовых способа розжига: касанием и отрывом либо коротким чирканьем, как спичкой. Оба требуют точного, но легкого движения. Надавливать на электрод не нужно.
Почему проблема особенно часто возникает у начинающих
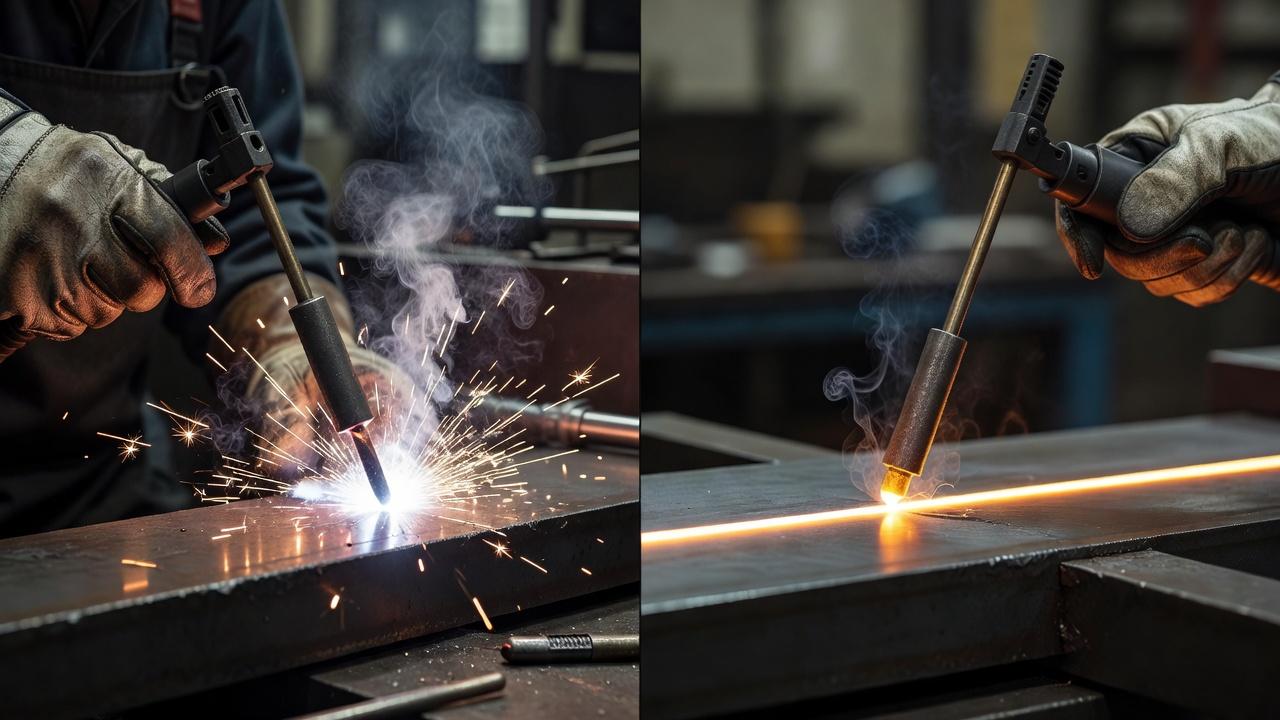
Новичок одновременно следит за маской, положением корпуса, держателем, направлением шва и звуком дуги. Из-за этого движения получаются скованными, а реакция запаздывает. Как только длина дуги меняется, рука не успевает компенсировать плавление электрода, и стержень упирается в ванну.
Есть и психологический момент. Когда дуга начинает «стрелять» и вести себя нервно, начинающий сварщик обычно сильнее прижимает электрод, вместо того чтобы чуть отвести его и проверить режим. Так ошибка усиливается. Поэтому в обучении ручной сварке много времени уходит не только на теорию токов и электродов, но и на постановку движения руки, чувство расстояния и ритм работы.
Как понять, в чем именно причина
Одинаковый симптом может появляться по разным основаниям, поэтому полезно смотреть на сопутствующие признаки. По ним легче отделить ошибку техники от неисправности цепи или неподходящих расходников.
| Признак | Что вероятнее всего | Что проверить в первую очередь |
|---|---|---|
| Электрод залипает сразу при поджиге | Неверный розжиг, малый ток, сырое покрытие | Технику касания, ток, состояние электродов |
| Дуга то есть, то пропадает по ходу шва | Плохой контакт массы, нестабильная сеть, ошибка в длине дуги | Клемму массы, кабели, положение электрода |
| Конец электрода быстро обгорает, но дуга «липкая» | Заниженный ток или слишком короткая дуга | Ампераж и дистанцию до ванны |
| Сильные брызги, трудный розжиг, нестабильное горение | Сырые электроды, загрязненный металл, неверная полярность | Расходники, подготовку поверхности, схему подключения |
| Проблема появилась внезапно при нормальной работе | Ослаб контакт, перегрелся держак, поврежден кабель | Все соединения и состояние оборудования |
Если смотреть на процесс внимательно, причину обычно удается сузить довольно быстро. Гораздо хуже действовать наугад: поднять ток, сменить электрод, потом переставить массу, не понимая, что именно дало эффект.
Как избежать прилипания электрода в реальной работе
Подбирать ток под диаметр электрода и положение шва
Первое правило простое: не занижать ток из страха прожечь металл и не завышать его до грубого разбрызгивания. Если шов выполняется в нижнем положении по достаточно толстому металлу, режим один. Для вертикального, потолочного шва или тонкой заготовки нужен уже другой диапазон. Один и тот же электрод на разных задачах ведет себя по-разному.
Если дуга постоянно рвется и электрод липнет при сварке, разумно немного прибавить ток и проверить поведение на пробной пластине. Делать это лучше постепенно. Резкие скачки настройки мешают понять, что изменилось.
Следить за длиной дуги во время плавления электрода
Электрод укорачивается непрерывно, а значит, рука должна мягко подавать его вперед. Не толкать, а именно сопровождать. Это навык, который формируется тренировкой, и его нельзя заменить одной только теорией.
Ориентироваться удобно по звуку и внешнему виду дуги. Устойчивое горение дает ровное, предсказуемое звучание. Если слышны постоянные обрывы и «прихваты», значит расстояние до ванны или режим ушли в неправильную сторону.
Очищать металл и место крепления массы
Даже при несложных слесарно-сварочных работах стоит потратить минуту на подготовку. Зона шва, участок для клеммы массы и начало прохода должны быть очищены от плотной ржавчины, окалины, краски, масла и влаги. Это влияет не только на качество соединения, но и на саму стабильность дуги.
Когда масса стоит на чистом металле рядом с рабочей зоной, дуга обычно загорается легче и держится ровнее. Если же клемма висит далеко, на загрязненном участке или на тонкой случайной детали, проблемы вполне закономерны.
Использовать сухие и подходящие электроды
Расходники нужно хранить так, чтобы покрытие не набирало влагу. Для производственных задач и ответственных швов этот вопрос особенно строгий. В быту его часто игнорируют, а потом удивляются, почему электроды плохо поджигаются и постоянно залипают.
Кроме состояния, важен и тип электрода. Одни марки легче зажигаются и прощают мелкие ошибки, другие требуют более точного соблюдения режима, чистого металла и нормальной подготовки. Для обучения обычно берут расходники, с которыми проще держать стабильную дугу, а не самые требовательные варианты.
Проверять полярность и состояние кабелей
Для разных электродов производитель указывает рекомендуемый род тока и полярность подключения. Если перепутать схему, дуга может стать менее устойчивой, а перенос металла ухудшится. Не всегда это приводит именно к залипанию, но вероятность возрастает.
Кабели, держак, клемма массы и соединители должны быть исправными, без подгоревших контактов и явных потерь сечения. В сварке мелочь быстро превращается в проблему режима.
Освоить правильный поджиг
Чтобы не гадать, как избежать прилипания электрода в самом начале, стоит отработать розжиг отдельно от ведения шва. Короткое касание и уверенный отрыв должны стать автоматическим движением. Если поджиг каждый раз дается с усилием, дальнейшая работа тоже будет нестабильной.
Полезно тренировать старт на обрезках металла, а не сразу на рабочей детали. Тогда внимание можно сосредоточить только на первом контакте, не отвлекаясь на форму шва.
Что делать, если электрод уже прилип
Главное правило: не пытаться долго тянуть электрод силой, если он прочно схватился. Так можно повредить покрытие, перегреть держатель и испортить место начала шва. Правильнее быстро разомкнуть цепь, освободить стержень и разобраться, почему это произошло.
- Отведите держатель или выключите подачу тока, если аппарат это позволяет.
- Аккуратно освободите электрод без рывков, чтобы не расколоть покрытие.
- Осмотрите конец стержня. Если он сильно поврежден, лучше заменить электрод или обломить дефектный участок, если это допустимо.
- Проверьте ток, массу и чистоту поверхности.
- Повторите розжиг уже после устранения причины.
Если залипание повторяется несколько раз подряд, продолжать работу «через силу» не стоит. В этом случае почти всегда есть системная ошибка в настройке, технике или оборудовании.
Влияние типа электрода и условий работы
Поведение электрода зависит не только от диаметра, но и от вида покрытия. Электроды с рутиловым покрытием обычно легче в розжиге и более удобны для начального обучения и общеслесарных работ. Основные электроды требовательнее к подготовке, сушке и соблюдению режима, зато применяются там, где важны свойства металла шва и надежность соединения.
Условия работы тоже имеют значение. На морозе, во влажном помещении, при длинных удлинителях, просадке напряжения и плохой подготовке кромок даже нормальный аппарат и хорошие электроды могут вести себя хуже обычного. Поэтому профессиональный подход начинается не с «хитрого приема», а с контроля всех исходных условий.
Когда прилипание говорит о нехватке навыка, а когда о проблеме оборудования
Если с теми же расходниками опытный сварщик получает устойчивую дугу, а ученик — частые залипания, техника поджига и поддержания дуги действительно может быть причиной. Однако это не полноценная диагностика оборудования: следует также проверить соответствие расходников режиму и состояние соединений по инструкции. На обучении полезнее записать, в какой момент возникает залипание — при поджиге, в начале прохода или после изменения положения — и разобрать этот эпизод с инструктором.
Если же проблема наблюдается у разных людей, на разных деталях и повторяется вне зависимости от навыка, нужно искать техническую причину. Проверяют напряжение сети, исправность инвертора, соединения, держак, клемму массы, кабели и соответствие режима задаче. В учебных мастерских это особенно заметно: одинаковые ошибки нескольких обучающихся подряд часто указывают не на слабую подготовку группы, а на конкретный пост или расходники.
Краткая памятка: что проверить в первую очередь
- Достаточен ли сварочный ток для данного электрода и положения шва.
- Не слишком ли короткая дуга и не давите ли вы электродом в ванну.
- Надежно ли закреплена масса на чистом металле.
- Сухие ли электроды и цело ли покрытие.
- Очищена ли зона сварки от ржавчины, краски и окалины.
- Исправны ли кабели, держак и соединения.
- Правильно ли выбраны полярность и способ розжига.
Частые вопросы
Почему новый электрод тоже может залипать?
Новизна сама по себе ничего не гарантирует. Электрод может быть неподходящим по типу, отсыревшим при хранении, с поврежденным покрытием или просто требовать другого режима тока. Кроме того, новая пачка не исправит плохую массу и ошибку в технике поджига.
Помогает ли функция антизалипания?
Да, но только как вспомогательная мера. Anti Stick снижает ток при коротком замыкании и облегчает отрыв электрода, однако не устраняет первопричину. Если режим выбран неверно или дуга ведется неправильно, залипание будет повторяться.
Может ли электрод прилипать из-за длинного удлинителя?
Может, особенно при слабой сети и работе на пределе возможностей аппарата. На длинном или тонком удлинителе растут потери напряжения, источник хуже держит дугу, и сварка становится нестабильной. Для инвертора это вполне ощутимый фактор.
Почему на тонком металле залипание случается чаще?
Потому что сварщик обычно сознательно снижает ток, чтобы не прожечь заготовку. Если снизить его слишком сильно, дуга теряет устойчивость. Для тонкого металла проблема решается не только уменьшением тока, но и правильным подбором диаметра электрода, техникой прихваток, скоростью ведения и иногда выбором другого способа сварки.
Нужно ли переучиваться, если электрод прилипает только в вертикальном положении?
Скорее нужно отдельно отработать именно этот вид шва. Вертикальная сварка требует другого контроля ванны, меньшего тока по сравнению с нижним положением и более точной длины дуги. То, что уверенно получается снизу, не всегда сразу переносится на вертикаль.
Устойчивую дугу нельзя получить одним «секретным» приемом. Она складывается из режима, исправной цепи, сухих электродов, чистого металла и спокойной, точной работы рукой. Если электрод прилипает к металлу регулярно, полезнее не терпеть это как неизбежность, а пройтись по причинам по порядку: ток, масса, поверхность, расходники, поджиг, длина дуги. Такой подход быстрее дает результат, чем бесконечные попытки варить «на ощущениях», и именно он отличает случайную практику от грамотной сварочной подготовки.