

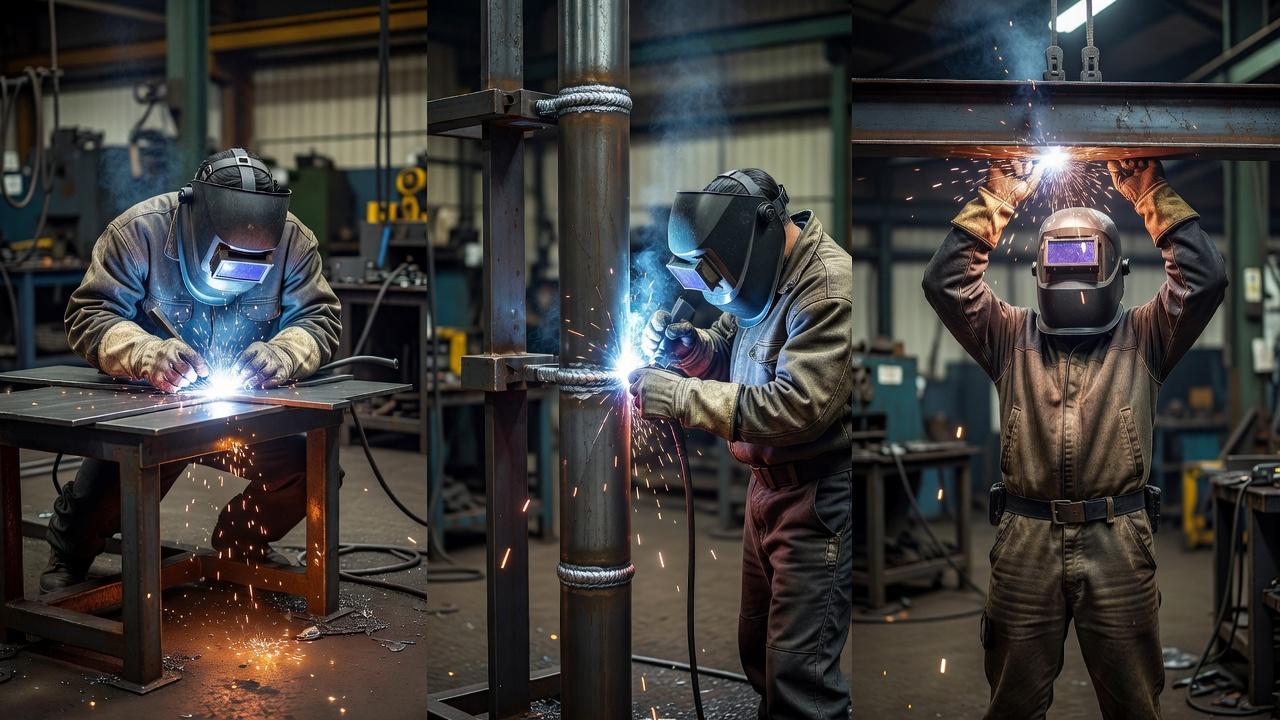
Положение шва напрямую влияет на качество соединения, выбор режима, удобство работы и требования к навыку. Один и тот же стык, выполненный на столе, на стенке конструкции или над головой, ведет себя по-разному: меняется ванна расплавленного металла, сложнее становится удерживать форму валика, возрастает риск подрезов, непроваров и шлаковых включений.
Если ответить коротко, нижнее положение сварки считается самым удобным и технологичным, сварка в вертикальном положении требует более точного контроля ванны и колебаний электрода, а потолочное положение сварки относится к наиболее сложным из-за действия силы тяжести на расплавленный металл. Для обучения и работы это не формальность, а базовый вопрос: именно пространственные положения сварных швов часто определяют допуск к конкретным видам работ, уровень подготовки и требования аттестации.
Что называют положением сварки и как это связано с положением шва
Для российской технической документации актуален ГОСТ Р ИСО 6947-2022 «Сварка и родственные процессы. Положения при сварке». Он описывает положения для испытаний и производства стыковых и угловых швов. Обозначения 1G, 2G, 3G, 4G и подобные используются в американской системе и не должны подаваться как основная универсальная классификация для России; в российском стандарте приняты обозначения семейства PA, PB, PC, PD, PE, PF, PG с учётом типа соединения и положения. При выборе курса важнее уточнить, какие положения реально отрабатываются и какими критериями оценивается выполнение, чем заучивать обозначения без системы.
В практике обычно говорят и о положении сварки, и о пространственном положении шва. Смысл близкий, но акцент разный. Положение сварки описывает, как расположен свариваемый участок относительно сварщика и силы тяжести. Пространственное положение шва показывает, где именно проходит шов: снизу, вертикально на стенке, над головой и так далее.
Это не мелкая терминология. Для технолога, мастера или преподавателя важно понимать, в каких условиях выполняется проход, потому что от этого зависят подготовка кромок, способ перемещения электрода, ток, длина дуги и даже целесообразность выбора процесса. Например, то, что легко выполняется в нижнем положении ручной дуговой сваркой, в потолке может потребовать уменьшения тепловложения и более строгого контроля короткой дуги.
На производстве стремятся по возможности перевести соединение в удобное положение с помощью кантователей, роликовых опор, вращателей и сборочных приспособлений. Но это возможно не всегда. Монтаж трубопроводов, сварка резервуаров, металлоконструкций, рам, опор, корпусов и ремонтные работы часто вынуждают варить именно в том положении, в каком находится узел.
Почему пространственные положения сварных швов так сильно влияют на результат
Главная причина проста: расплавленный металл и шлак подчиняются силе тяжести. В нижнем положении сварочная ванна естественно удерживается в разделке или на поверхности детали. В вертикальном она стремится стекать вниз. В потолочном расплав вообще пытается выйти из зоны шва, и сварщик вынужден удерживать ванну не только техникой, но и правильно подобранным режимом.
Из-за этого меняются три ключевые вещи. Во-первых, устойчивость ванны. Во-вторых, глубина проплавления и вероятность прожога. В-третьих, внешний вид и геометрия шва: ширина, усиление, плавность перехода к основному металлу. Там, где внизу можно позволить себе более широкий валик, в потолке такой прием часто приводит к стеканию и дефектам.
Для разных способов сварки влияние положения выражено по-разному. Ручная дуговая сварка покрытым электродом чувствительна к навыку ведения электрода и характеристикам покрытия. Полуавтоматическая сварка плавящимся электродом в защитном газе требует контроля переноса металла и устойчивой защиты газом. Аргонодуговая сварка неплавящимся электродом позволяет точнее управлять ванной, но предъявляет высокие требования к координации и чистоте подготовки.
Нижнее положение сварки: базовый и самый удобный вариант
Нижним называют такое положение, при котором шов расположен сверху детали, а сварка ведется над ванной. Это самое благоприятное положение для большинства процессов. Расплавленный металл не стремится вытечь из разделки, шлак обычно хорошо всплывает, а сварщику проще контролировать длину дуги, угол наклона электрода и форму валика.
Нижнее положение сварки используют при изготовлении металлоконструкций, сборке рам, балок, листовых узлов, корпусов оборудования, а также в цехах, где есть возможность повернуть изделие в удобное положение. Именно с него начинают обучение, потому что оно дает возможность сосредоточиться на базовых навыках: удержании дуги, формировании валика, заполнении разделки и соблюдении режима.
Чем нижнее положение выгодно в работе
У этого положения самый широкий технологический диапазон. Проще применять разные диаметры электродов и проволоки, легче выполнять как корневой проход, так и заполняющие и облицовочные слои. При прочих равных здесь выше производительность и ниже вероятность брака, особенно у начинающего сварщика.
В нижнем положении сварочная ванна обычно лучше удерживается в зоне соединения, поэтому для некоторых процессов доступен более широкий диапазон производительных режимов. Но увеличение тока или скорости наплавки не становится безопасным автоматически: ограничения задают марка металла, толщина, тип шва, электроды или проволока и технологическая документация. Даже при работе на кантователе чрезмерное тепловложение может привести к прожогу, перегреву или деформациям.
Типичные ошибки в нижнем положении
Простота этого положения обманчива. Новички нередко делают слишком длинную дугу, из-за чего шов получается пористым, широким и неравномерным. Частая проблема при ручной дуговой сварке, особенно на угловых швах, это подрезы по кромкам из-за завышенного тока или слишком быстрого перемещения.
При сварке листа малой толщины возникает другая крайность: прожоги из-за избыточного тока и задержки на месте. В многослойной разделке опасно недооценивать межслойную очистку. Даже в удобном положении шлак может остаться в углах разделки и дать включения в следующем проходе.
Сварка в вертикальном положении: где начинается настоящий контроль ванны
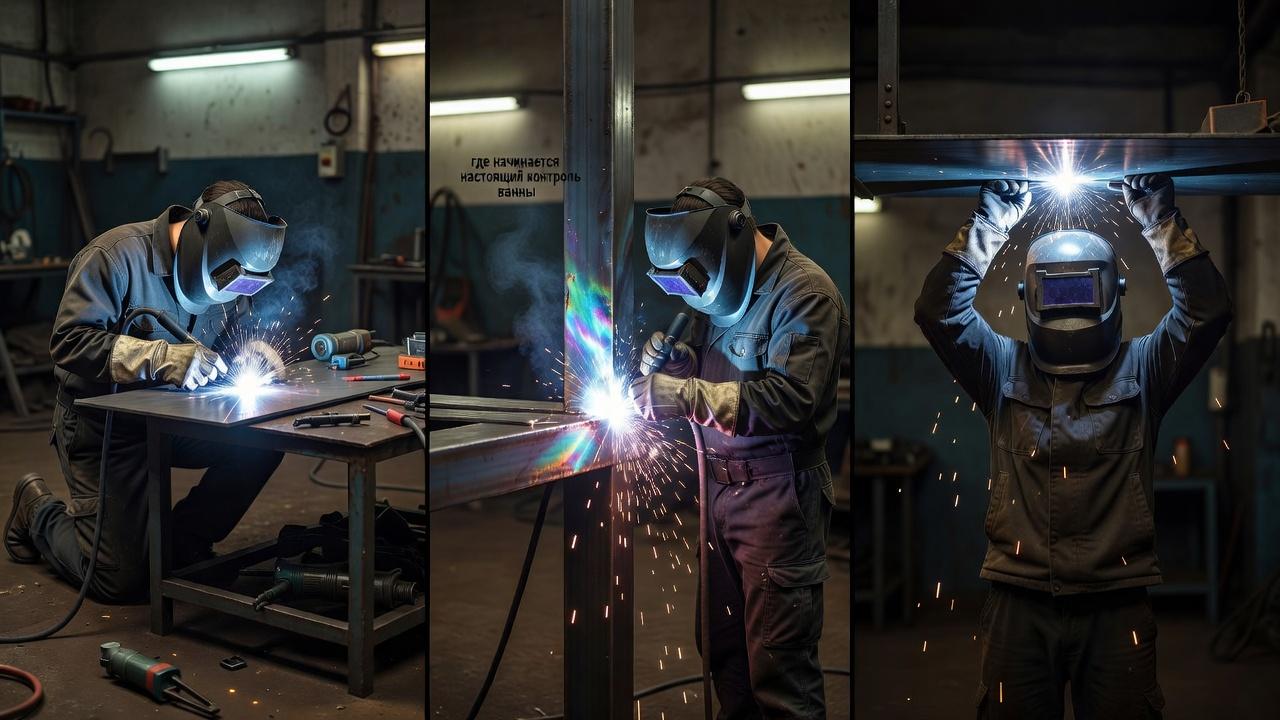
Вертикальным называют положение, при котором шов идет вверх или вниз по вертикальной плоскости. Здесь сварщик уже не может полагаться на «удобство» ванны. Расплавленный металл под действием тяжести стремится оседать вниз, поэтому техника выполнения и выбор режима становятся заметно строже.
Сварка в вертикальном положении широко встречается при монтаже колонн, стоек, коробчатых конструкций, резервуаров, обечаек, стенок емкостей, а также на трубопроводах и рамах, которые невозможно развернуть. Для многих сварщиков именно вертикал считается рубежом между базовым владением процессом и устойчивым профессиональным навыком.
Варианты выполнения: снизу вверх и сверху вниз
Вертикальный проход может выполняться снизу вверх или сверху вниз. Эти направления отличаются устойчивостью ванны и характером переноса металла, но ни одно не гарантирует проплавление само по себе. При ручной дуговой сварке снизу вверх часто применяют на разделках и многослойных соединениях; возможность движения сверху вниз определяется конкретным электродом, способом сварки и утверждённым процессом. В учебной программе стоит выяснить, какие направления действительно отрабатывают и по каким критериям оценивают образцы.
При движении сверху вниз ванна меньше по объему, скорость выше, а тепловложение обычно ниже. Такой вариант применяют не во всех случаях и не для любых толщин. Он может быть удобен на тонком металле или в определенных технологических режимах, но требует строгого соблюдения инструкции и понимания, где такой проход допустим.
Что меняется в технике сварки
В вертикале обычно уменьшают ток по сравнению с нижним положением, чтобы ванна не была слишком жидкой. Дугу держат короче, а поперечные колебания выполняют осторожно. Слишком широкие движения приводят к стеканию металла, неровному усилению и шлаковым карманам по бокам.
При многослойной сварке особенно важна последовательность заполнения разделки. Если оставить «полки» или узкие карманы по кромкам, следующий слой может не проварить их должным образом. На практике это приводит либо к шлаковым включениям, либо к несплавлениям.
Какие дефекты чаще встречаются на вертикальных швах
- Наплывы в нижней части валика при слишком жидкой ванне.
- Подрезы по кромкам из-за завышенного тока или неверной траектории.
- Несплавления на боковых стенках разделки, если сварщик «пролетает» кромки.
- Шлаковые включения при недостаточной очистке и неправильной форме прохода.
- Неравномерное усиление, если скорость движения постоянно меняется.
Вертикальные швы быстро показывают, насколько сварщик чувствует ванну. Теоретически можно знать правильные углы и движения, но на практике решает умение вовремя увидеть, что металл начинает провисать, и тут же скорректировать скорость, длину дуги или задержку на кромке.
Потолочное положение сварки: самое требовательное к навыку и дисциплине
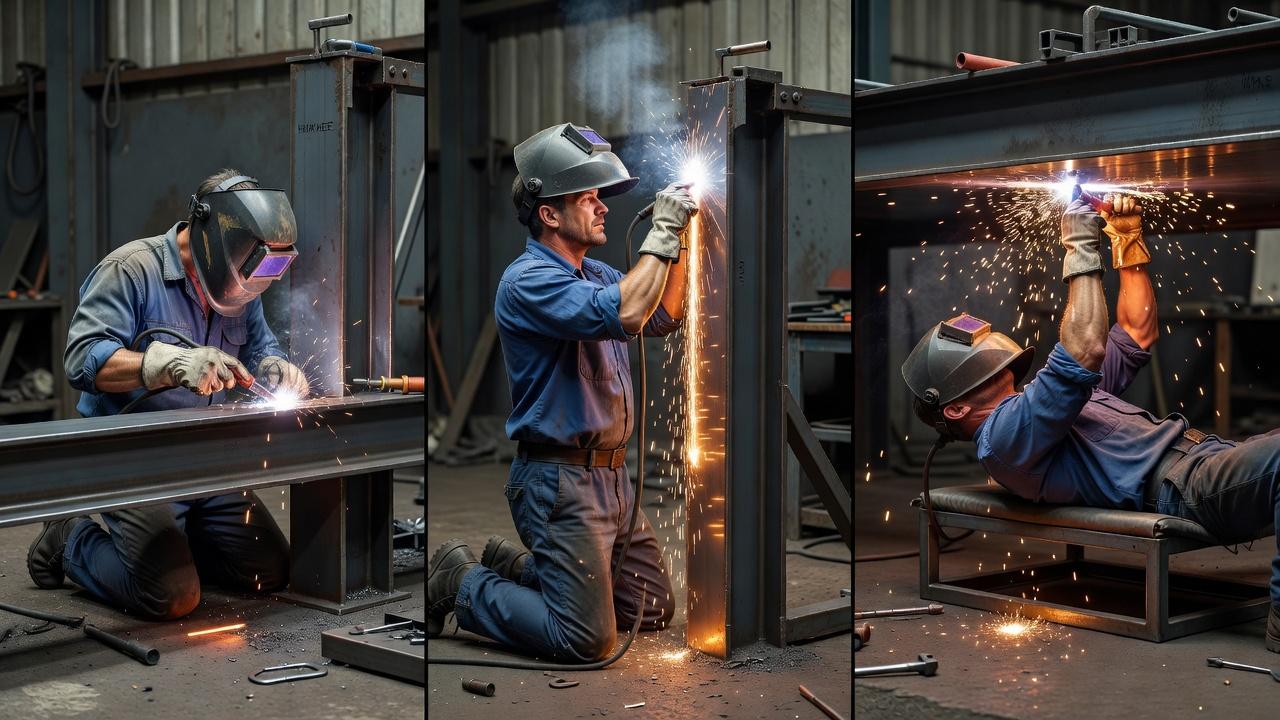
При потолочном положении шов выполняют снизу детали, то есть над головой сварщика. Это один из самых сложных вариантов работы. Здесь сварочная ванна и шлак стремятся выйти из зоны сварки вниз, а любая ошибка в режиме или технике быстро становится заметной.
Потолочное положение сварки встречается при монтаже перекрытий, балок, днищевых элементов, участков трубопроводов, рамных узлов, кузовных и ремонтных работах, когда деталь нельзя перевернуть. В цеховых условиях такие соединения стараются минимизировать, но на монтаже и ремонте избежать их удается далеко не всегда.
Почему потолочные швы сложнее всего
Сварщик работает в неудобной позе, обзор часто ограничен, а контроль ванны требует точных движений. Слишком большой ток дает жидкий металл, который начинает стекать. Слишком малый ток ухудшает проплавление и стабильность дуги. Получается узкий коридор настроек, в котором нужно удерживать и качество, и безопасность.
В потолке резко возрастает значение короткой дуги. Угол наклона электрода, скорость перемещения, ширина колебаний, размер ванны, пауза на кромках, все это должно быть выверено. Любое избыточное движение обычно сразу ухудшает форму шва.
Практические особенности выполнения потолочного шва
Обычно стараются вести шов узким валиком и не допускать слишком большой ванны. Поперечные колебания, если они нужны, делают минимальными и управляемыми. При ручной дуговой сварке большое значение имеет выбор электрода, который позволяет стабильно работать в этом положении и удерживать металл без выраженного стекания.
Подготовка кромок и зазора особенно важна на корневом проходе. Если зазор слишком велик или притупление кромки выбрано неудачно, появляется риск прожога и провисания корня. Если зазор мал и режим недостаточен, возрастает вероятность непровара. В потолке ошибки подготовки исправляются намного труднее, чем внизу.
Безопасность при потолочной сварке
Здесь технологические навыки неотделимы от охраны труда. Брызги, шлак и капли расплава летят вниз, поэтому критично состояние спецодежды, краг, подшлемника, застегнутых воротников и рукавов. Нельзя работать с открытыми участками кожи, а щиток должен обеспечивать надежную защиту лица и шеи.
Особого внимания требуют стесненные пространства, монтаж на высоте и работы внутри конструкций. В таких условиях к сложности положения добавляются вентиляция, доступ, пожарная безопасность и организация рабочего места. Поэтому потолочные швы нельзя рассматривать только как «сложную технику рук», это еще и вопрос производственной дисциплины.
Сравнение трех положений по основным критериям
| Критерий | Нижнее | Вертикальное | Потолочное |
|---|---|---|---|
| Удобство выполнения | Наиболее удобное | Средняя сложность | Наиболее сложное |
| Устойчивость сварочной ванны | Высокая | Ограниченная, металл стремится стекать вниз | Низкая, металл стремится выйти из шва |
| Допустимое тепловложение | Шире диапазон | Обычно ниже, чем в нижнем | Ограничено, нужен строгий контроль |
| Вероятные дефекты | Подрезы, прожоги, поры | Наплывы, несплавления, шлаковые включения | Стекание металла, непровары, грубая форма валика |
| Требования к навыку | Базовый уровень | Уверенный практический навык | Высокий уровень координации и опыта |
| Производительность | Как правило, выше | Ниже из-за контроля ванны | Обычно самая низкая |
Эта таблица показывает общий принцип, но в реальном производстве многое зависит от процесса сварки, толщины металла, типа соединения, положения в пространстве всей конструкции и требований к шву. Например, вертикальный шов на тонком листе и вертикальная многослойная сварка толстостенной детали, это технологически совсем разные задачи.
| Положение | Главный фактор для сварщика | Что должна подтвердить практическая проверка |
|---|---|---|
| Нижнее | Ванну проще наблюдать и поддерживать при удобном доступе | Стабильность процесса, форма валика, отсутствие недопустимых дефектов |
| Горизонтальное | Под действием тяжести металл стремится сместиться к нижней кромке | Контроль формирования шва на вертикально ориентированной поверхности |
| Вертикальное | Направление ведения и положение детали существенно меняют поведение ванны | Освоение конкретного способа, положения и направления по заданию |
| Потолочное | Работа под изделием повышает требования к удержанию ванны и защите работника | Качество шва и выполнение дополнительных мер безопасности |
Горизонтальное положение также относится к основным пространственным положениям. Для российских материалов и учебных программ применяйте обозначения по ГОСТ Р ИСО 6947-2022 и обязательно учитывайте тип шва и пространственную ориентацию соединения. Обозначения американской системы допустимы лишь при отдельном указании, что речь идёт о другой классификации; лист и труба не оцениваются по одинаковому упрощённому правилу.
Как положение влияет на выбор способа сварки
Ручная дуговая сварка покрытым электродом остается одним из самых универсальных способов для разных положений, особенно на монтаже и ремонте. Ее ценят за относительную независимость от условий площадки и возможность работать там, где газовая защита ненадежна. Но при переходе от нижнего к потолочному роль навыка резко возрастает.
Полуавтоматическая сварка в защитных газах и смесях дает высокую производительность, но в вертикальном и потолочном положении требует грамотного подбора режима, диаметра проволоки и техники переноса металла. На открытых площадках добавляется фактор ветра, который может нарушать газовую защиту. Поэтому сама по себе технология не делает сложное положение простым.
Аргонодуговая сварка неплавящимся электродом позволяет точнее дозировать присадочный металл и хорошо контролировать ванну, что ценно на корневых проходах труб и ответственных соединениях. Но этот способ медленнее и чувствительнее к подготовке и чистоте. На потолочных участках он требует особенно уверенной координации движений.
Что должен уметь сварщик в каждом положении
Если смотреть с позиции обучения и квалификации, нижнее положение формирует основу. Здесь отрабатывают возбуждение и ведение дуги, угол наклона электрода или горелки, длину дуги, скорость движения, заполнение разделки, очистку между проходами и визуальный контроль шва. Без этой базы идти в более сложные положения бессмысленно.
На вертикальных швах добавляется умение управлять размером ванны и использовать задержки на кромках без перегрева центра. Сварщик должен чувствовать, когда нужно сократить длину дуги, уменьшить колебания или чуть изменить угол ведения. Это уже не механическое повторение движения, а работа с обратной связью от металла.
Потолочное положение требует собранности, устойчивой моторики и привычки работать в неудобной позе без потери качества. Здесь особенно заметно, насколько у сварщика поставлены движения и насколько он понимает поведение ванны. Ошибка в потолке обычно проявляется быстрее и нагляднее, чем внизу.
Как этому учат на практике
При обучении удобно начинать с доступных для контроля положений, а затем переходить к более сложным. Но последовательность упражнений определяют по программе, процессу сварки и будущим работам: она не обязана быть одинаковой для листовых соединений, труб и разных способов сварки. Важно, чтобы учащийся не только выполнял проход, но и понимал обозначение положения по ГОСТ Р ИСО 6947-2022, ограничения техники и критерии оценки готового соединения.
На хорошем практическом обучении внимание уделяют не только самому шву, но и подготовке деталей, сборке, прихваткам, очистке, выбору режима и анализу брака. Если ученик просто «ведет электрод», не понимая, почему появился подрез или откуда взялся наплыв, прогресс будет медленным. Именно поэтому при выборе программы подготовки стоит смотреть, отрабатываются ли разные пространственные положения сварных швов, а не только самые удобные упражнения на столе.
Для тех, кто планирует работать на ответственных объектах, важны не только учебные навыки, но и последующая аттестация под конкретные виды работ. В реальной карьере значение имеют способ сварки, группа материалов, тип соединений, положение шва и требования работодателя или объекта. Здесь уже вступают в силу производственные регламенты и, при необходимости, аттестация НАКС по нужному направлению.
Частые ошибки начинающих сварщиков при переходе к сложным положениям
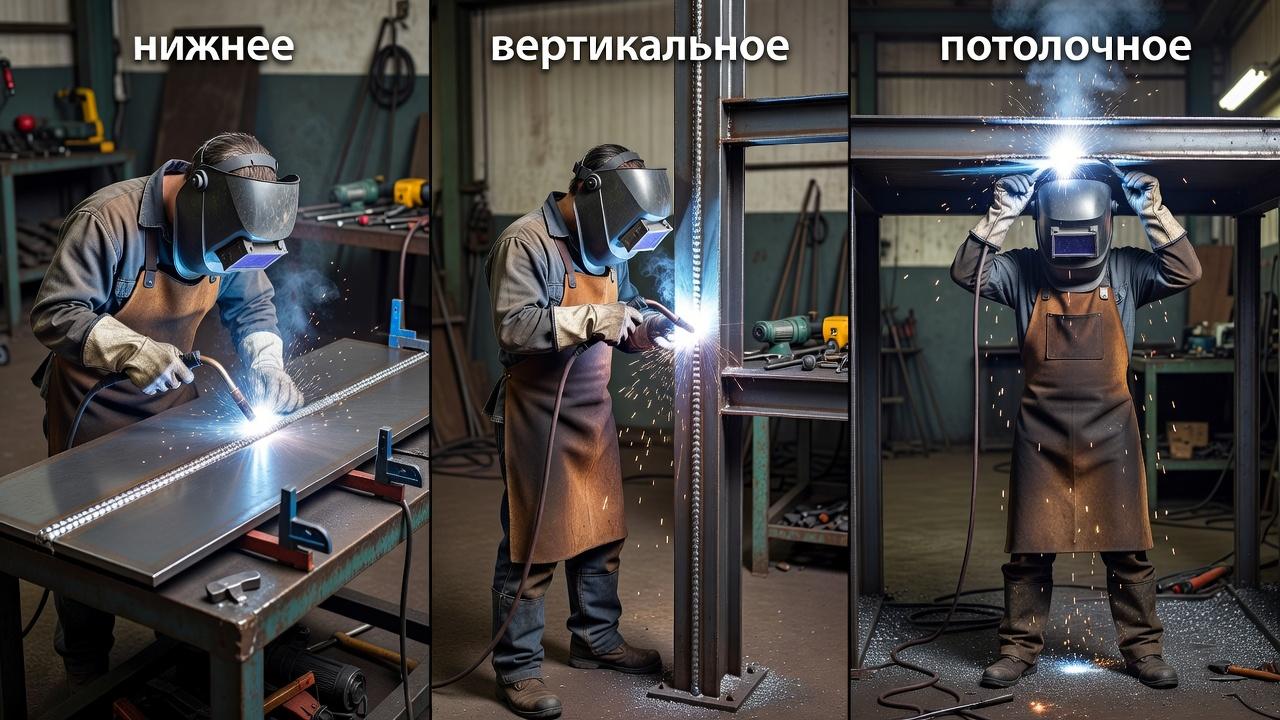
- Оставляют тот же режим, что и в нижнем положении. В вертикале и потолке это часто приводит к слишком жидкой ванне и потере формы шва.
- Делают широкие колебания без необходимости. В результате металл провисает, а по краям остаются дефекты.
- Плохо видят кромки. Из-за неудобной позы сварщик начинает ориентироваться «по памяти», что заканчивается несплавлениями и подрезами.
- Пренебрегают очисткой между проходами. На сложных положениях шлак удалять труднее, но пропускать этот этап особенно опасно.
- Слишком торопятся. Желание быстрее пройти неудобный участок почти всегда ухудшает качество.
Эти ошибки хорошо знакомы мастерам производственного обучения. Они возникают не из-за отсутствия старания, а потому что сварщик пытается перенести привычную технику в условия, где физика процесса уже другая. Исправляется это только системной практикой и разбором каждого дефекта по причине, а не по внешнему виду.
Частые вопросы
Какое положение сварки считается самым простым?
Наиболее простым и удобным считается нижнее. В нем легче удерживать сварочную ванну, проще формировать валик и выше вероятность получить качественный шов даже при небольшом опыте.
Почему вертикальные швы часто варят снизу вверх?
Такой способ обычно дает более надежное формирование шва и достаточное проплавление, особенно на соединениях, где нужна полноценная наплавка металла. Но конкретное направление прохода всегда зависит от технологии, толщины и требований к соединению.
Потолочная сварка всегда самая сложная?
В большинстве практических ситуаций да. Она требует точного подбора режима, короткой дуги, хорошего обзора и устойчивого навыка управления ванной. Дополнительно повышаются требования к безопасности и организации рабочего места.
Можно ли сразу учиться потолочным швам, если нижние уже получаются?
Технически можно попробовать, но устойчивый результат обычно появляется только после уверенной отработки вертикальных проходов. Потолок требует тех же базовых навыков, но на более жестком уровне контроля.
Зачем сварщику знать разные положения, если в цехе деталь можно повернуть?
Потому что не всякую конструкцию можно развернуть, особенно на монтаже, ремонте и при работе с крупногабаритными узлами. Кроме того, понимание разных положений помогает лучше чувствовать поведение ванны и в более удобных условиях.
Для сварщика разница между нижним, вертикальным и потолочным положением не сводится к неудобству позы. Это разная физика ванны, разная техника ведения шва и разный уровень риска получить дефект. Чем лучше специалист понимает эти различия, тем осознаннее выбирает режим, спокойнее работает на объекте и увереннее растет в профессии. Поэтому при обучении полезно обращать внимание не только на сам способ сварки, но и на то, насколько серьезно в программе отрабатываются реальные пространственные положения швов, с которыми потом придется сталкиваться в цехе, на монтаже и в ремонте.