

Самое трудное в вертикальном сварном шве связано не с одной отдельной операцией, а с тем, что сварщику приходится одновременно удерживать сварочную ванну, контролировать провар, не допускать стекания металла и сохранять правильную геометрию шва. В нижнем положении часть работы делает гравитация, а при вертикальной сварке она, наоборот, мешает. Именно поэтому даже при хорошем владении ручной дуговой сваркой, полуавтоматом или аргонодуговым процессом переход на вертикаль сразу показывает реальный уровень навыка.
Если говорить совсем прямо, то сложнее всего здесь удержать баланс. Чуть больше тока, и металл «поплыл» вниз. Чуть меньше, и вместо надёжного соединения получается непровар. Слишком широкое колебание электрода или горелки даёт наплывы по краям, слишком короткая задержка на кромках оставляет подрезы. Из-за этого техника вертикального шва считается одной из базовых, но при этом одной из самых требовательных в обучении сварщика.
Почему вертикальное положение считается сложным
У вертикального шва есть физическая причина сложности: жидкий металл стремится стекать вниз под действием силы тяжести. Сварщик при этом должен формировать шов в условиях, когда ванна менее устойчива, чем в нижнем положении. Чем толще металл, чем больше тепловложение и чем шире зазор, тем заметнее эта проблема.
Есть и вторая причина. В вертикальном положении гораздо сильнее проявляются огрехи в базовой технике: неправильный угол электрода, слишком длинная дуга, неверно выбранная скорость перемещения, несогласованность движений рук. Там, где в нижнем шве мелкие ошибки иногда прощаются, на вертикали они почти сразу превращаются в видимые дефекты.
На практике сварка вертикальных швов трудности создаёт не только новичкам. Даже опытный сварщик вынужден учитывать способ сварки, положение снизу вверх или сверху вниз, толщину изделия, тип разделки кромок, требования к качеству и условия доступа к стыку. Один и тот же металл в монтажных условиях и в цехе ведёт себя по-разному.
Что именно сложнее всего: главный узел проблем
Если выделить центральную задачу, то она звучит так: нужно удержать управляемую сварочную ванну в вертикальном положении и при этом обеспечить нужный провар без дефектов формы. Всё остальное, по сути, вытекает из этой формулы. Неустойчивая ванна ведёт к наплывам, чрезмерный страх стекания металла ведёт к непровару, попытка компенсировать недостаточный провар повышением тока часто заканчивается прожогом или грубым валиком.
Отсюда и типичная картина на обучении. Сварщик понимает, что металл течёт вниз, поэтому начинает двигаться слишком быстро. Внешне шов может даже показаться аккуратным, но в корне и по бокам остаётся слабое проплавление. Либо происходит обратное: стараясь «нарастить» шов, он задерживается дольше нужного, ванна перегревается, металл нависает и теряет форму.
Вертикальный шов требует редкого для начинающих сочетания. Нужно работать достаточно энергично, чтобы ванна не расползалась, и достаточно спокойно, чтобы не потерять контроль. Именно этот баланс обычно и становится самым трудным этапом освоения.
Снизу вверх и сверху вниз: где сложнее и почему
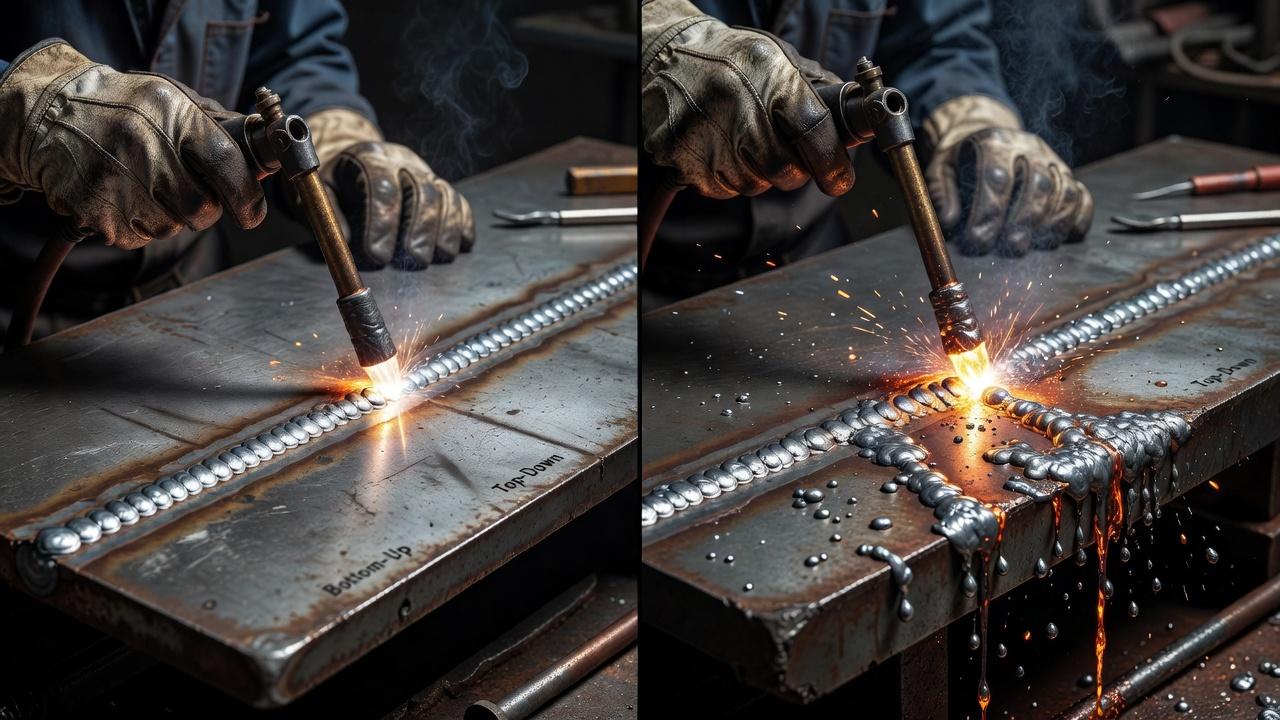
Вертикальные швы выполняют в двух основных вариантах: снизу вверх и сверху вниз. Эти положения нельзя считать взаимозаменяемыми, потому что они решают разные производственные задачи и предъявляют разные требования к технике.
Вертикальный шов снизу вверх
Этот способ чаще применяют там, где нужен более надёжный провар, особенно на деталях средней и большей толщины. При движении снизу вверх сварщик как бы «поддерживает» ванну нижележащим металлом. Но при этом приходится тщательно контролировать края шва и корень соединения, потому что любая лишняя задержка вызывает наплыв, а недостаточная задержка даёт непровар или подрез.
С точки зрения обучения именно этот вариант чаще считают более показательным для оценки квалификации. Он требует лучшего чувства ванны, более точной работы с паузами на кромках и аккуратного распределения металла по сечению шва.
Вертикальный шов сверху вниз
Этот способ обычно используют на тонком металле или там, где важно ограничить тепловложение и снизить риск прожога. Шов ведут быстрее, ванна меньше по объёму, а проход часто получается уже. Внешне такая сварка нередко кажется легче, но у неё своя проблема: обеспечить достаточную глубину провара сложнее, особенно если металл толще или соединение требует повышенной прочности.
Поэтому на вопрос, что тяжелее, нет универсального ответа. Для новичка снизу вверх сложнее по управлению ванной, а сверху вниз сложнее по риску формально «красивого», но слабого по проплавлению шва. В производстве выбор делают не по принципу удобства, а по технологии.
| Вариант | Где применяют | Основная сложность | Что требует от сварщика |
|---|---|---|---|
| Снизу вверх | Средние и большие толщины, ответственные соединения | Удержание ванны и формирование провара | Точных пауз на кромках и контроля корня |
| Сверху вниз | Тонкий металл, быстрые монтажные работы | Недостаточный провар при внешне ровном шве | Высокой скорости и правильного тепловложения |
Какие факторы сильнее всего усложняют вертикальную сварку
Положение сварочной ванны
Главная особенность вертикали в том, что ванна находится в неустойчивом состоянии. Сварщик постоянно работает на границе: металл должен быть достаточно жидким для сплавления кромок, но не настолько, чтобы стекать и терять форму. Отсюда растёт цена любой мелочи: длины дуги, наклона электрода, ширины поперечных колебаний.
Неправильный режим
Если ток завышен, металл перегревается и начинает «сползать». Если ток занижен, дуга становится вялой, провар уменьшается, а валик часто ложится поверхностно. При вертикальном шве диапазон рабочих настроек воспринимается уже, чем в нижнем положении, поэтому подбор режима особенно чувствителен.
Скорость перемещения
Слишком медленное ведение вызывает избыток наплавленного металла и потерю формы. Слишком быстрое не даёт кромкам прогреться как следует. На тренировках именно скорость чаще всего «гуляет» у начинающих: взгляд цепляется за поверхность шва, а внимание к состоянию ванны запаздывает.
Сборка и подготовка кромок
Даже хорошая техника не спасает плохо собранный стык. Неравномерный зазор, смещение кромок, загрязнение, ржавчина, остатки масла, неподходящая прихватка сразу усложняют работу. В вертикальном положении это особенно заметно, потому что запас на исправление меньше, а ванна ведёт себя менее предсказуемо.
Ограниченный доступ
В учебной кабине сварщик чаще работает в удобной стойке и с хорошим обзором. На монтаже всё иначе: труба у стены, конструкция в шахте, узел рядом с ребром жёсткости, неудобный вылет руки. Вертикальный шов сам по себе сложен, а плохая эргономика делает его ещё капризнее.
Как меняется сложность в зависимости от способа сварки
Нельзя обсуждать вертикальный шов вообще, не разделяя процессы. Ручная дуговая сварка покрытым электродом, полуавтоматическая сварка плавящейся проволокой и аргонодуговая сварка ведут себя по-разному. От этого зависит и характер трудностей.
Ручная дуговая сварка покрытым электродом
При РДС вертикаль требует хорошего навыка работы с короткой дугой и понимания, как ведёт себя шлак. Нужно не только формировать металл, но и следить, чтобы шлак не затекал впереди ванны и не мешал сплавлению кромок. Если сварщик «тащит» дугу слишком длинно или работает без чётких задержек на краях, дефекты появляются быстро.
Кроме того, электрод постепенно укорачивается, и сварщику приходится постоянно корректировать положение руки. Для начинающего это дополнительная нагрузка: он одновременно отслеживает дугу, форму шва, положение тела и длину вылета электрода.
Полуавтоматическая сварка
При механизированной сварке плавящейся проволокой не нужно менять электрод после каждого прохода, но вертикальное положение от этого не становится простым. Форма и подвижность ванны зависят от переноса металла, напряжения, подачи проволоки и скорости перемещения. Нельзя обещать, что полуавтомат всегда избавляет от шлака: при порошковой проволоке условия отличаются от сварки сплошной проволокой в газе. Поэтому обучать следует на том оборудовании и расходниках, которые соответствуют будущей работе.
Полуавтомат требует точного согласования параметров подачи проволоки, напряжения и техники ведения. Если сварщик привык полагаться только на внешний вид валика, вертикальный шов быстро показывает, что этого мало.
Аргонодуговая сварка неплавящимся электродом
При TIG вертикальные швы особенно требовательны к координации. Нужно держать стабильную дугу, контролировать присадочный материал, следить за формой ванны и не допускать окисления зоны сварки. Этот процесс часто воспринимается как «тонкий» и аккуратный, но именно в вертикальном положении он требует очень спокойной, точной моторики.
На нержавеющих сталях и цветных металлах ошибка проявляется не только в форме шва, но и в качестве корня, цветах побежалости, перегреве участка. Здесь цена неверной техники особенно высока.
Типичные ошибки при вертикальной сварке
Ошибки при вертикальной сварке почти всегда связаны с нарушением баланса между тепловложением, движением и удержанием ванны. Внешне многие из них похожи, но причины бывают разными. Поэтому исправлять надо не сам дефект на глаз, а то действие, которое к нему привело.
- Подрезы по кромкам. Возникают при высокой скорости, слишком длинной дуге, неверном угле наклона или недостаточной задержке на краях.
- Наплывы. Появляются, когда ванна перегрета, ток завышен или сварщик слишком долго держит металл в одной зоне.
- Непровар. Частая проблема при страхе перегреть стык, при заниженном токе, слишком быстром ходе или плохой подготовке корня.
- Прожоги. Особенно характерны для тонкого металла, большого зазора и чрезмерного тепловложения.
- Шлаковые включения. Типичны для РДС при неверной траектории, плохой зачистке межслойного прохода и затекании шлака впереди дуги.
- Неровный валик. Часто связан с нестабильной длиной дуги, неудобным положением корпуса или рывками руки.
Есть и ещё одна распространённая ошибка: сварщик пытается «рисовать» шов, а не управлять ванной. Он сосредотачивается на красивом рисунке колебаний, но теряет связь с реальной задачей процесса. В вертикальном положении такой подход быстро подводит.
Техника вертикального шва: что действительно работает
Техника вертикального шва всегда строится вокруг устойчивой ванны и равномерного проплавления кромок. Конкретная траектория может отличаться в зависимости от способа сварки, толщины металла и положения шва, но несколько принципов остаются общими.
- Держать дугу короткой. Чем длиннее дуга, тем хуже контроль и тем выше риск разбрызгивания, подрезов и нестабильного провара.
- Не раздувать ванну лишними колебаниями. Слишком широкая траектория часто вредит больше, чем помогает.
- Работать с кромками осознанно. Шов формируется не только в центре. Если не контролировать боковые зоны, появляются подрезы и неполное сплавление.
- Подбирать темп под ванну, а не под привычку. На вертикали нельзя просто копировать скорость из нижнего положения.
- Следить за положением корпуса и опорой рук. Нестабильная стойка почти всегда отражается на форме шва.
В учебной практике часто рекомендуют определённые схемы колебаний: треугольник, ёлочка, полумесяц, короткие ступени. Они действительно применяются, но не являются волшебным решением. Одна и та же траектория на разном металле и в разных режимах может дать совершенно разный результат. Поэтому важнее не заучить рисунок, а понять, зачем делается задержка на кромке, почему уменьшается шаг или почему сокращают ширину прохода.
Почему новички особенно тяжело осваивают вертикаль
Проблема не только в отсутствии моторного навыка. У начинающего сварщика ещё не выработано «чувство ванны» — умение по свету дуги, форме капли, поведению кромок и звуку процесса понимать, что происходит прямо сейчас. Пока этого чувства нет, действия запаздывают: металл уже потёк, а коррекция делается на долю секунды позже.
Есть и психологический фактор. Новичок боится прожога и стекания металла, поэтому инстинктивно ускоряется, уменьшая тепловложение. Отсюда растут поверхностные швы с недостаточным проваром. Либо, наоборот, он опасается непровара и перегревает участок, получая наплывы и грубую форму.
Именно поэтому обучение вертикальным швам обычно строят поэтапно. Сначала отрабатывают устойчивую дугу и прямолинейное перемещение, потом добавляют контроль кромок, затем переходят к более сложным стыковым и угловым соединениям. Попытка перескочить этот путь редко даёт хороший результат.
Чем отличаются учебная тренировка и реальная работа
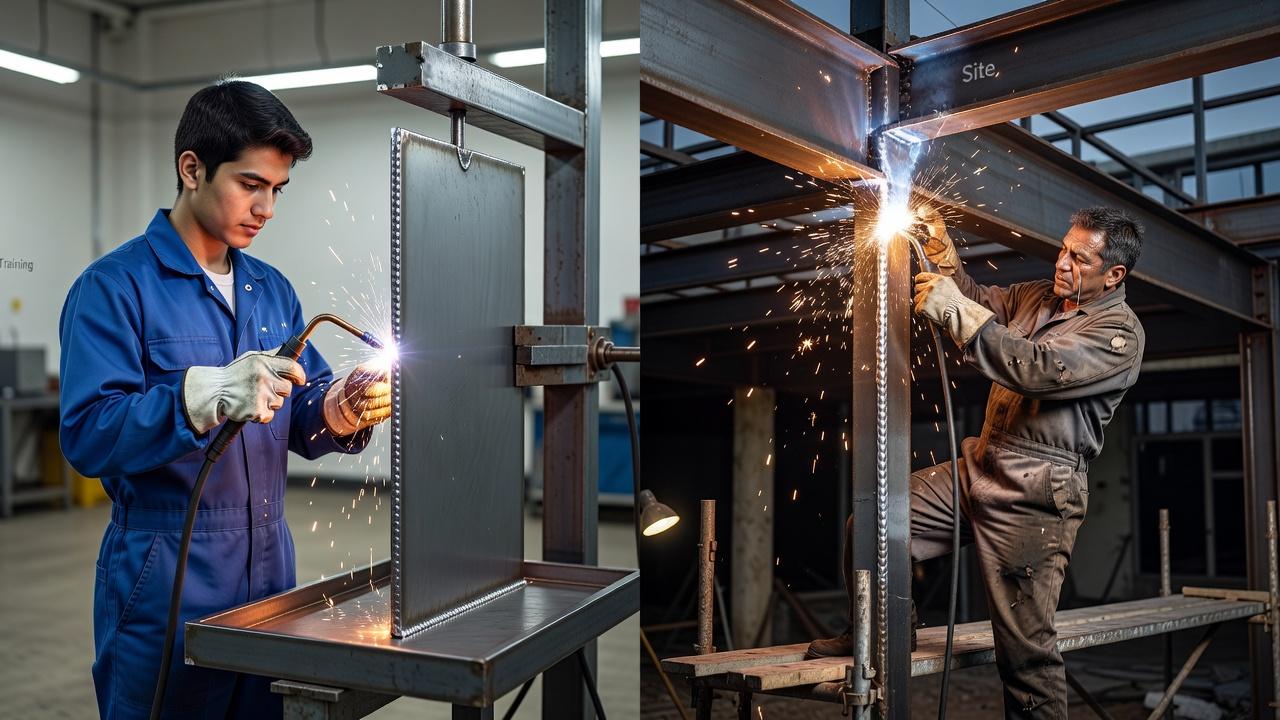
В учебных условиях заготовки обычно подготовлены ровно, прихватки стоят грамотно, доступ к стыку хороший, металл очищен. Это правильно: сначала нужно освоить базовые движения без лишних помех. Но на производстве к вертикальным швам добавляются факторы, которые в учебной кабине не так заметны.
Например, монтажный стык может иметь переменный зазор. Толщина металла по факту отличается от ожидаемой. Деталь неудобно расположена, а обзор ограничен. Иногда приходится варить короткими участками, корректируя технику на ходу. Именно здесь становится видно, понял ли сварщик сам принцип формирования вертикального шва или просто выучил движения на идеальной пластине.
Для сайта, который сравнивает программы обучения сварщиков, это особенно показательный момент. Качественное обучение не сводится к тому, чтобы ученик сделал несколько ровных валиков в удобной позе. Оно должно довести его до понимания причин дефектов, логики подбора режима и уверенной работы в разных условиях.
Как оценивают качество вертикального шва
Ровный внешний валик — лишь один из признаков правильно выполненного вертикального соединения. Контроль допустимости зависит от изделия: могут оценивать размеры и форму, состояние корня, наличие поверхностных несовершенств, а при необходимости назначать контроль внутренних несплошностей. Классификация дефектов не равнозначна критериям приёмки, а визуальный осмотр не доказывает отсутствие несплавления внутри шва.
В зависимости от изделия и требований применяют визуальный и измерительный контроль, а для ответственных соединений и другие методы неразрушающего контроля. Для сварщика это означает простую вещь: работать надо не «на картинку», а на полноценное формирование соединения по технологии.
Если речь идёт о профессиональной деятельности на опасных производственных объектах, навыка выполнить вертикальный шов «на глаз» недостаточно. Нужны подтверждённая квалификация, соблюдение технологических карт и, где требуется, аттестация НАКС по соответствующему виду работ. Это не формальность, а требование к качеству и безопасности.
Что помогает быстрее освоить вертикальные швы
Быстрее всего прогресс идёт у тех, кто учится не повторять движения, а разбирать результат каждого прохода. Если после шва сварщик может объяснить, почему появился подрез, из-за чего металл начал стекать или почему не заполнился край, навык растёт заметно быстрее.
- Начинать с хорошо подготовленных заготовок и понятных режимов.
- Отрабатывать короткую дугу и устойчивую стойку отдельно от сложных колебаний.
- Сравнивать внешний вид шва с реальным проваром на контрольных образцах.
- Постепенно усложнять задачу: от пластин к стыкам, от удобного доступа к ограниченному.
- Учиться различать дефект и его причину, а не просто зачищать и переваривать участок.
Хороший преподаватель производственного обучения обычно делает акцент именно на этом. Не на количестве проходов, а на том, чтобы ученик увидел связь между режимом, движением и итогом шва. Для вертикали это критично.
Частые вопросы
Почему вертикальный шов часто получается выпуклым и грубым?
Обычно причина в избытке наплавленного металла на единицу длины шва. Это бывает при низкой скорости перемещения, завышенном токе, слишком широких колебаниях или чрезмерных задержках на краях. Иногда сварщик сознательно «наращивает» валик, пытаясь скрыть слабый провар, но это только маскирует проблему.
Можно ли считать вертикальный шов самым сложным положением?
Во многих учебных и производственных ситуациях вертикаль действительно входит в число самых сложных положений. Но абсолютно самым сложным её называть не всегда корректно. Потолочная сварка часто тяжелее по утомляемости и риску стекания металла, а сложные пространственные монтажные положения могут быть ещё требовательнее. Вертикаль же особенно хорошо выявляет качество базовой техники.
Почему при вертикальной сварке возникают подрезы, даже если ток кажется нормальным?
Ток — не единственная причина. Подрезы появляются также из-за длинной дуги, слишком быстрого перемещения, неправильного угла электрода или недостаточной задержки у кромок. Поэтому исправление только настройками аппарата не всегда помогает.
Что важнее для новичка: форма колебаний или устойчивость дуги?
Для освоения вертикального шва полезнее сначала добиться устойчивой дуги и управляемого формирования ванны, чем заучивать сложную траекторию. Но универсального «правильного рисунка» движения нет: он зависит от процесса, присадки, положения и требуемой геометрии. Ученик должен понимать, по каким признакам инструктор оценивает результат, и когда движение или режим противоречит установленной технологии.
Как понять, что проблема именно в технике, а не в подготовке стыка?
Если одинаковые дефекты повторяются на хорошо собранных и очищенных образцах, причина чаще в технике или режиме. Если же шов ведёт себя по-разному на разных участках, стоит проверить зазор, смещение кромок, качество прихваток и чистоту металла. В реальной работе эти факторы почти всегда связаны между собой.
Вертикальный шов становится сложным не потому, что требует каких-то секретных движений, а потому что не прощает приблизительности. Здесь сразу видно, умеет ли сварщик управлять ванной, понимать поведение металла и подстраивать технику под конкретный стык. Поэтому лучший практический путь такой: не гнаться за внешне красивым валиком, а учиться видеть провар, форму ванны и причину каждого дефекта. Когда появляется этот навык, вертикаль перестаёт быть «капризной» и превращается в понятную, рабочую технологическую задачу.