

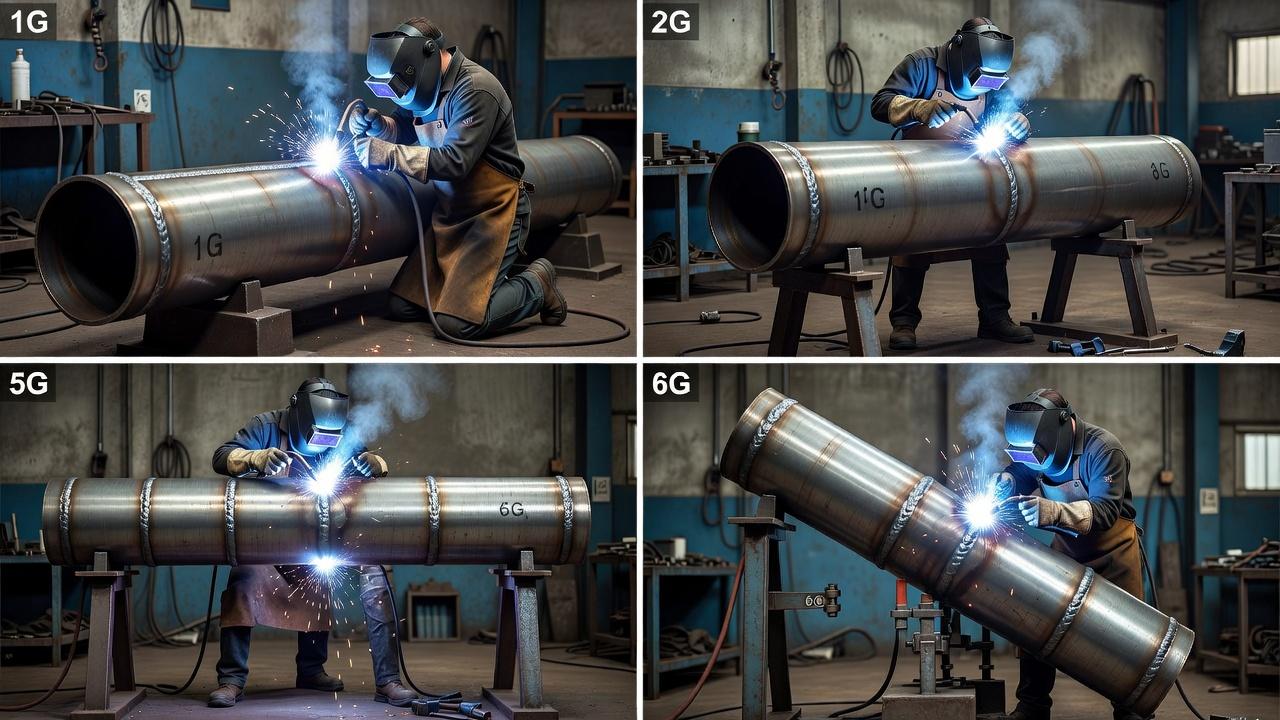
При поворотном трубном стыке изделие можно вращать с помощью подходящего оборудования, чтобы вести сварку в более удобном положении. На неповоротном стыке этого сделать нельзя, поэтому при обходе окружности ориентация ванны меняется, а доступ к корню и облицовке может быть ограничен. Сложность определяется не только моторикой сварщика, но и сборкой, диаметром и толщиной стенки, способом сварки и требованиями к соединению. Возможность вращать трубу не отменяет необходимости выдерживать геометрию и контролировать готовый шов.
Если ответить коротко, главная сложность в том, что расплавленный металл и шлак в каждом положении ведут себя по-разному. Там, где на листе можно компенсировать ошибку более широким движением, на трубе это часто заканчивается непроваром, подрезом, прожогом или наплывом. Поэтому технология подбирается не “вообще для трубы”, а под конкретный диаметр, толщину стенки, материал, доступ к стыку и то, можно ли вращать изделие.
Почему труба сложнее плоской детали
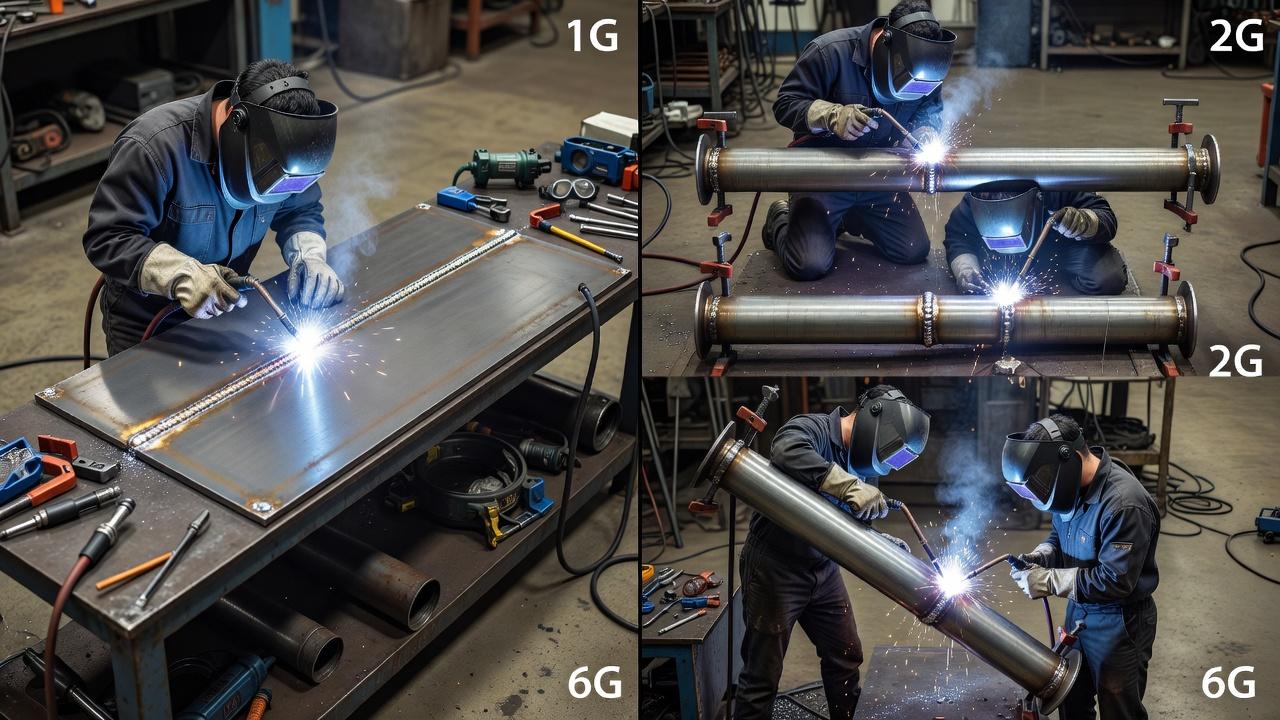
Когда сваривают лист в нижнем положении, сварочная ванна относительно стабильна, обзор понятный, а движение идет по прямой. Труба создает сразу несколько усложняющих факторов: криволинейную поверхность, ограниченный доступ, изменение положения шва по окружности и высокие требования к герметичности. Особенно это критично для трубопроводов, работающих под давлением, при перепадах температуры или в агрессивной среде.
Вопрос, почему сложно варить трубы, обычно упирается в сочетание геометрии и ответственности соединения. Даже небольшой перекос кромок, неправильный зазор или грубая прихватка влияют на формирование корня по всему периметру. Если к этому добавить потолочный сектор или ограниченное пространство возле стены, задача становится заметно сложнее, чем на учебной пластине.
Есть и еще одна причина. На трубном стыке дефект часто развивается по кругу: ошибка в одном секторе тянет за собой проблемы дальше, потому что сварщик вынужден стыковать участки проходов, учитывать кратер, замки шва и тепловложение в уже нагретую зону. Поэтому сварка труб требует не только твердой руки, но и хорошего пространственного мышления.
Какие положения встречаются при сварке труб
На практике положение трубы и положение шва описывают по-разному: монтажники говорят проще, технологи и аттестация используют более формальные обозначения. Для понимания сути важнее другое: можно ли повернуть стык в процессе работы и в каком секторе окружности в данный момент находится сварочная ванна.
Поворотные стыки
Если трубу или узел можно вращать, сварщик старается вести шов преимущественно в нижнем или близком к нему положении. Это самый удобный вариант с точки зрения формирования валика, контроля проплавления и производительности. Поворотные соединения часто применяют в цеховых условиях при изготовлении секций, катушек трубопроводов, элементов металлоконструкций и обвязок.
В такой ситуации проще выдерживать одинаковую длину дуги, равномерную скорость и стабильную ширину шва. Ниже риск стекания металла, легче сформировать облицовочный проход. Но даже здесь все не сводится к простоте: если сборка плохая, стенка тонкая, а зазор “гуляет”, поворотность не спасает от прожогов и неравномерного корня.
Неповоротные стыки
Неповоротный стык сварщик обходит по окружности без возможности развернуть трубу в удобное положение. В этом случае один и тот же проход проходит через нижний, вертикальный и потолочный участки. Именно здесь в полной мере проявляется тема сварка труб поворотные и неповоротные стыки: разница не формальная, а технологическая.
Неповоротные соединения характерны для монтажа на трассе, в котельных, тепловых пунктах, на технологических трубопроводах, стояках, колоннах и в стесненных местах. Здесь выше требования к навыку сварщика, потому что техника на каждом секторе окружности меняется, а качество нужно сохранить одинаковым по всему периметру.
От чего зависит технология сварки трубного стыка
Для стальных трубопроводов сначала проверяют применимые проектные и отраслевые требования. ГОСТ 16037-80 устанавливает типы и геометрию определённых сварных соединений стальных трубопроводов, но не охватывает изготовление самих труб из листа или полосы. Нельзя автоматически переносить его размеры на полимерные, алюминиевые либо любые специальные трубопроводы. Материал, диаметр, толщина стенки и назначение линии определяют, какая документация нужна дополнительно.
Сильно влияет и способ выполнения корня. Один набор приемов характерен для ручной дуговой сварки покрытыми электродами, другой для аргонодуговой сварки неплавящимся электродом, третий для полуавтоматической сварки проволокой в защитном газе или самозащитной проволокой. У каждого процесса своя управляемость ванны, глубина проплавления, чувствительность к зазору и удобство в пространственных положениях.
Когда обсуждают сварка стыков труб особенности, в первую очередь имеют в виду не видимый облицовочный валик, а корневой проход. Именно от него зависят провар, герметичность и надежность всего соединения. Если корень выполнен с дефектом, последующие проходы могут скрыть проблему визуально, но не исправят ее по сути.
Подготовка кромок и сборка: половина успеха еще до поджига дуги
Трубный стык плохо прощает небрежную подготовку. Кромки очищают от ржавчины, окалины, масла, краски и влаги, при необходимости выполняют механическую обработку или разделку. На поверхности, где будет зона термического влияния, загрязнения особенно опасны: они ухудшают устойчивость дуги, повышают риск пор, а на нержавеющих сталях дополнительно влияют на коррозионную стойкость зоны шва.
Сборка по оси должна быть точной. Смещение кромок, овальность трубы, неравномерный зазор и неправильно поставленные прихватки сразу отражаются на корне. Прихватки не делают случайными “точками”: они должны удерживать геометрию, не мешать основному проходу и, если это предусмотрено технологией, быть переварены без образования дефектов.
Для тонкостенных труб особенно критичны зазор и притупление. Чрезмерно большой зазор увеличивает риск прожога, слишком маленький мешает надежному проплавлению. На более толстых стенках неправильная разделка приводит либо к непровару в корне, либо к лишнему объему наплавки, а значит, к большему тепловложению и деформациям.
Особенности сварки в нижнем, вертикальном и потолочном секторах
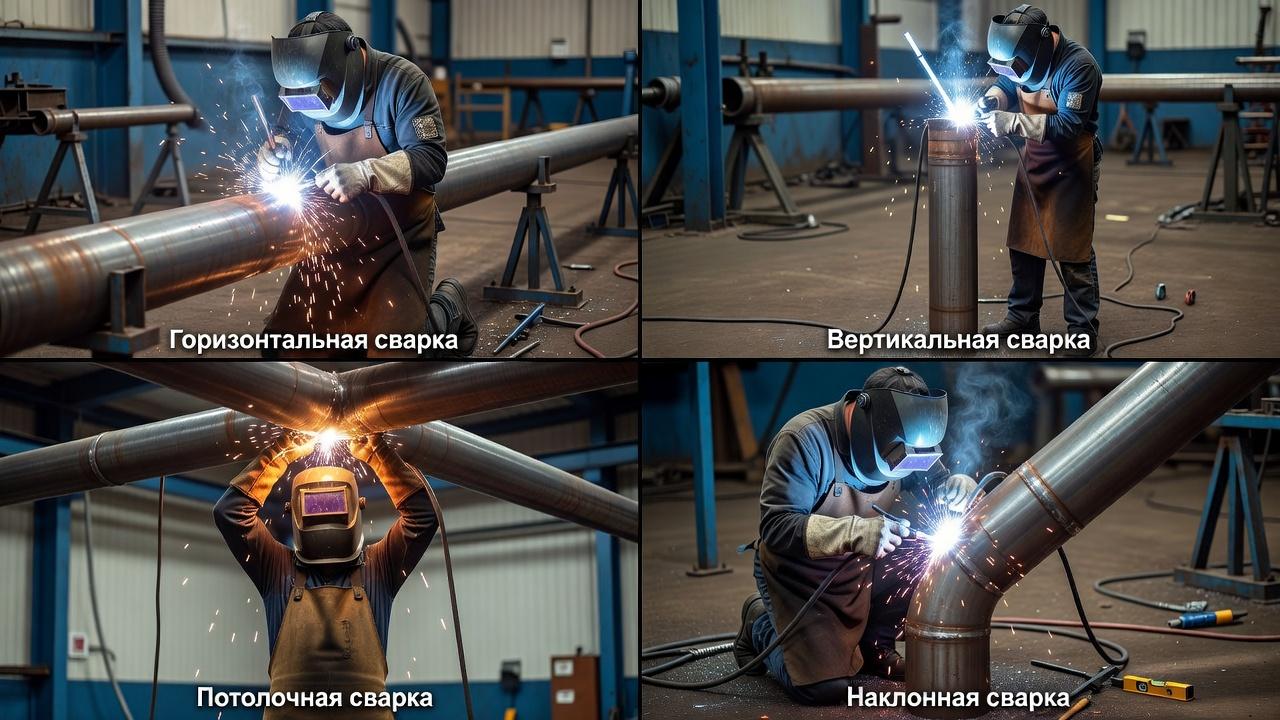
Трубный шов удобно разбирать не по “положению трубы вообще”, а по секторам окружности, через которые проходит сварщик. Так яснее, почему техника меняется по ходу одного прохода. Расплавленный металл постоянно подчиняется силе тяжести, и именно она диктует форму ванны, допустимую скорость и амплитуду колебаний.
Нижний сектор
Нижний участок наиболее благоприятен. Ванна удерживается лучше, проще контролировать проплавление и формировать ровный валик. Но именно здесь сварщики иногда излишне ускоряются, из-за чего получают недостаточное сплавление по боковым стенкам разделки или “холодный” валик при внешне аккуратном шве.
На нижнем секторе нельзя терять контроль над усилением шва. Излишек металла здесь образуется легче, чем на вертикали, особенно при замедлении или слишком широких поперечных движениях. Для труб это нежелательно: большой валик не означает прочность, а иногда только усложняет последующие проходы и контроль.
Вертикальный сектор
На вертикали ванна становится менее устойчивой, металл стремится стекать, а боковые кромки прогреваются неравномерно. Здесь особенно заметна разница между движением снизу вверх и сверху вниз, если технология допускает оба варианта. Для ответственных трубопроводов ручная дуговая сварка корня и заполняющих проходов чаще связана с движением снизу вверх, потому что так легче обеспечить проплавление и управлять формированием шва.
Ошибки на вертикальном участке типичны: подрезы по верхней кромке, непровар по боковой стенке разделки, зависание шлака, наплывы при слишком длинной паузе. Чтобы этого избежать, сварщик сокращает ванну, точнее дозирует поперечные колебания и внимательнее следит за краями шва, а не только за центром.
Потолочный сектор
Потолочный участок для многих самый трудный. Металл и шлак стремятся вниз, обзор ухудшается, а любое избыточное тепловложение быстро делает ванну “тяжелой”. Если сварщик пытается удержать процесс увеличением тока, проблема обычно только усугубляется.
В потолочном положении особенно важны короткая дуга, умеренная ванна и четкая траектория. Слишком широкие движения дают риск наплыва и шлаковых включений, слишком быстрый проход оставляет непровар. Поэтому потолочный сектор требует спокойной, экономной техники без лишних размахов.
Поворотный стык: где проще и где бывают ошибки
Когда соединение можно вращать, основная задача сводится к тому, чтобы постоянно удерживать зону сварки в удобном положении. В цехе это ускоряет работу и делает результат более повторяемым. Такой вариант предпочтителен при изготовлении типовых узлов, где можно применять вращатели, роликовые опоры и сборочные приспособления.
Но поворотный стык не означает автоматическое качество. Частая ошибка состоит в том, что изделие вращают неравномерно, а сварщик подстраивается с запозданием. В результате один участок получает избыточное усиление, на другом появляется недолив или меняется ширина шва.
Еще одна проблема связана с началом и окончанием кольцевого прохода. Замок шва на трубе должен быть выполнен аккуратно: кратер нужно заполнить, а зону стыковки проходов сплавить без подреза и пористости. На поворотном соединении именно в замке часто обнаруживаются дефекты, хотя остальная окружность выглядит хорошо.
Неповоротный стык: почему он требует другой школы навыка
Неповоротные соединения предъявляют более высокие требования не только к технике, но и к организации работы. Сварщик должен заранее понимать, где начнет проход, как разобьет окружность на участки, в каких точках удобнее сменить положение корпуса и как будет вести электрод или горелку при переходе из вертикали в потолок. Это уже не просто “умение варить”, а умение планировать шов.
При ручной дуговой сварке неповоротного стыка нередко работают участками от нижних точек к верхним или наоборот, в зависимости от принятой технологии, доступности и состава бригады. При аргонодуговой сварке корня важна стабильность зазора и защита обратной стороны там, где это требуется. На монтаже любое отклонение сборки становится заметнее, чем в цехе, потому что у сварщика меньше возможности компенсировать дефект удобным поворотом изделия.
Поэтому тема сварка труб поворотные и неповоротные стыки напрямую связана с обучением. Новичку проще отрабатывать длину дуги, ванну и замки шва на поворотных соединениях, а уже потом переходить к неповоротным, где к чисто сварочным навыкам добавляются пространственная координация и дисциплина проходов.
Особенности разных способов сварки труб
Одинаковый стык можно выполнить разными процессами, но поведение ванны, требования к сборке и чувствительность к ошибкам будут различаться. Выбор зависит от материала, условий работ и требований к качеству корня и облицовки.
Ручная дуговая сварка покрытыми электродами
Это один из самых распространенных способов на монтаже и ремонте. Он относительно универсален, позволяет работать в стесненных условиях и на открытом воздухе, где газовая защита нестабильна. Для труб особенно важен правильный выбор типа электрода: один удобнее для корня, другой для заполнения и облицовки.
Сложность состоит в контроле шлака и ванны. На вертикальных и потолочных участках нужно не только проплавить кромки, но и не запереть шлак в боковых зонах. Поэтому большое значение имеют короткая дуга, своевременная очистка между проходами и аккуратное выполнение замков.
Аргонодуговая сварка неплавящимся электродом
Такой процесс часто применяют для корневого прохода на ответственных трубопроводах, а также для нержавеющих и тонкостенных труб. Он дает хороший контроль над ванной и позволяет получить качественный корень при точной сборке. Но процесс чувствителен к чистоте кромок, стабильности зазора и защите зоны сварки.
На трубах из нержавеющей стали дополнительно учитывают защиту обратной стороны шва, чтобы избежать окисления корня. Для монтажных условий это означает более строгую подготовку и дисциплину процесса. Если пренебречь чистотой или продувкой там, где она требуется, визуально приемлемый шов может не соответствовать ожиданиям по качеству корня и коррозионной стойкости.
Полуавтоматическая сварка
Полуавтомат применяется там, где важны производительность и стабильность процесса, а условия позволяют надежно обеспечить защитный газ или использовать соответствующую проволоку. На трубах в цехе этот способ может быть очень эффективным, особенно на однотипных узлах. На монтаже все зависит от доступа, ветра, положения и оснащения участка.
Непрерывная подача проволоки делает механизированную сварку производительной на подходящих соединениях, но не гарантирует качества по всей окружности трубы. Важны режим переноса металла, положение, защита сварочной зоны, подготовка и квалификация исполнителя. Для неповоротного стыка нужно проверить, допускается ли выбранный процесс и техника конкретной технологией; красивый облицовочный валик не подтверждает сплошность корня.
Сравнение поворотных и неповоротных стыков
| Критерий | Поворотный стык | Неповоротный стык |
|---|---|---|
| Положение шва | Можно удерживать в нижнем или близком к нему положении | Положение меняется по окружности, включая потолочный сектор |
| Сложность для сварщика | Ниже при качественной сборке | Выше из-за постоянной смены техники |
| Производительность | Обычно выше | Ниже, особенно в стесненных условиях |
| Требования к пространственному навыку | Умеренные | Высокие |
| Вероятность дефектов из-за положения | Ниже | Выше на вертикальных и потолочных участках |
| Типичное применение | Цеховое изготовление секций и узлов | Монтаж и ремонт трубопроводов на объекте |
Типичные дефекты при сварке труб и их причины
На трубных стыках набор дефектов в целом знакомый, но причины их появления часто сильнее привязаны к положению шва и качеству сборки. Поэтому искать проблему нужно не только в токе или электроде, но и в том, как именно выполнялся конкретный сектор окружности.
- Непровар корня возникает при малом зазоре, неправильной разделке, слишком высокой скорости или недостаточном прогреве кромок.
- Прожог чаще появляется на тонкой стенке, при большом зазоре, избыточном токе или задержке дуги в одной точке.
- Подрезы характерны для вертикальных и потолочных участков при завышенном токе, длинной дуге и неверной траектории.
- Шлаковые включения связаны с плохой очисткой между проходами, чрезмерно широкой ванной и ошибками на боковых стенках разделки.
- Поры появляются из-за загрязнений, влаги, нестабильной газовой защиты или неправильной подготовки кромок.
- Наплывы характерны для потолочного сектора и перегретой ванны, когда металл не успевает нормально сплавиться с кромкой.
Хороший сварщик отличает дефект по внешним признакам, но устраняет не симптом, а причину. Если на одном и том же секторе окружности повторяются подрезы, дело часто не в “плохом электроде”, а в том, что техника ведения шва не соответствует положению и состоянию ванны.
Что особенно важно при обучении сварке труб
Трубная сварка требует другой последовательности обучения, чем работа на пластинах. Сначала отрабатывают базовые навыки: устойчивую дугу, длину дуги, формирование валика, управление ванной. Затем переходят к корневым проходам, сборке, прихваткам и только после этого к неповоротным стыкам, где ошибки уже нельзя компенсировать удобным положением детали.
Для будущего монтажника или сварщика трубопроводов принципиально научиться читать стык до начала работы. Нужно уметь оценить разделку, зазор, смещение кромок, доступность сектора, порядок проходов и точки замыкания шва. Без этого даже неплохая техника “на руке” не дает стабильного результата на объекте.
Если работа связана с опасными производственными объектами, одной только учебной практики недостаточно. Для допуска имеют значение квалификация, подтвержденные навыки по конкретным способам сварки и, где это требуется, аттестация НАКС по соответствующим группам технических устройств и видам работ. Это уже не формальность, а часть системы обеспечения качества и безопасности.
Практические приемы, которые реально помогают на трубе
- Перед началом прохода оценивать не только место старта, но и весь маршрут по окружности, включая самый неудобный сектор.
- Не пытаться “вытянуть” плохую сборку только техникой. Если зазор и смещение критичны, стык лучше исправить до сварки.
- Держать длину дуги короткой, особенно на корне и в потолочном положении.
- Не расширять без необходимости поперечные колебания. На трубе излишняя амплитуда часто вредит больше, чем помогает.
- Тщательно очищать каждый проход перед следующим, особенно на ручной дуговой сварке.
- Следить за замками шва и кратером не меньше, чем за серединой прохода.
- На неповоротном стыке заранее выбирать удобное положение корпуса и руки, чтобы не терять контроль при переходе между секторами.
Частые вопросы
Какой стык считается самым сложным при сварке труб?
Обычно самым сложным считают неповоротный стык, потому что в одном проходе приходится работать в нескольких пространственных положениях. Дополнительную сложность дают тонкая стенка, плохой доступ и высокие требования к корню шва.
Что важнее для качества трубного шва: режим или сборка?
Оба фактора критичны, но плохую сборку исправить режимом удается далеко не всегда. Если кромки смещены, зазор неравномерен или прихватки поставлены неудачно, даже опытный сварщик будет работать с повышенным риском дефектов.
Почему корень шва на трубе вызывает больше всего проблем?
Потому что именно в корне закладываются провар, герметичность и геометрия последующих проходов. Ошибка на первом проходе потом либо сохраняется внутри соединения, либо усложняет все дальнейшее заполнение разделки.
Можно ли научиться трубной сварке только на поворотных стыках?
Для базы этого достаточно, но для монтажных задач нет. Поворотные соединения хорошо подходят для отработки ванны и ритма, а неповоротные нужны для развития пространственного навыка и уверенной работы в сложных секторах.
Что в итоге определяет хороший трубный шов
Качественная сварка трубы начинается не с поджига дуги, а с правильной подготовки стыка и понимания, как именно будет вести себя ванна на каждом участке окружности. Чем лучше сварщик различает особенности нижнего, вертикального и потолочного секторов, тем меньше он действует “на автомате” и тем точнее подбирает технику под конкретный момент. В трубной сварке выигрывает не тот, кто работает быстрее, а тот, кто удерживает одинаковое качество по всему периметру, от корня до замка шва.