

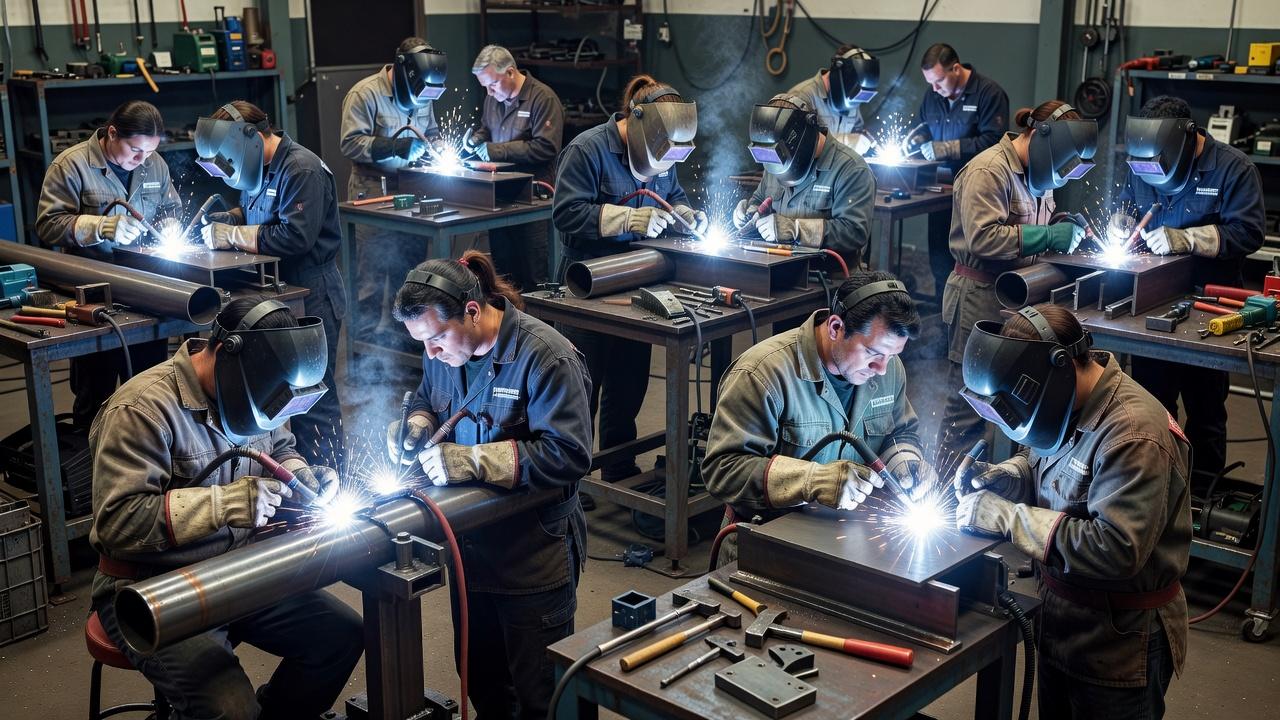
На практическом экзамене сварщика смотрят не только на то, получилось ли «что-то приварить». Оценивают весь рабочий цикл: как кандидат готовит детали, настраивает оборудование, держит дугу, ведет шов, соблюдает технику безопасности и насколько результат соответствует требованиям к соединению. Именно поэтому экзамен на сварщика практика редко сводится к одному короткому действию. Это проверка устойчивых навыков, а не удачной попытки.
Если ответить совсем прямо, комиссия проверяет три вещи: умеет ли человек безопасно работать, понимает ли технологию процесса и способен ли выполнить сварное соединение без критических дефектов. Дальше уже начинаются различия: какой способ сварки выбран, какие материалы используют, в каком положении выполняют шов и по каким правилам проходит аттестация или квалификационный экзамен.
Из чего обычно состоит практическая часть
Формат зависит от цели проверки. В одном случае это квалификационный экзамен после обучения по профессии, в другом — производственная аттестация или проверка перед допуском к определенным работам. Но логика у практической части примерно одинаковая: кандидату выдают задание, образцы или заготовки, указывают способ сварки, пространственное положение, тип соединения и критерии приемки.
Комиссия или экзаменатор наблюдает не только за финальным результатом, но и за тем, как сварщик действует по ходу работы. Если человек берет загрязненный металл, неправильно подбирает режим, путает последовательность операций или не замечает подрез, это уже показатель уровня подготовки. Хороший шов не возникает случайно. Он складывается из десятка верных решений до начала сварки и во время нее.
Какие задания дают чаще всего
Что варят на экзамене сварщика, зависит от программы обучения и специализации. Для ручной дуговой сварки покрытым электродом обычно дают стыковые или угловые соединения пластин, иногда отрезки труб. Для полуавтоматической сварки в защитных газах могут использовать листовой металл с заданной толщиной и требованием выполнить шов в нижнем, вертикальном или потолочном положении.
На базовом уровне чаще встречаются относительно простые соединения, где можно увидеть постановку руки, стабильность дуги и понимание ванны. На более серьезной проверке дают задания, в которых ошибка проявляется сразу: вертикал, корень стыка, многопроходный шов, труба с поворотом или без поворота. Такие работы хорошо показывают, умеет ли сварщик контролировать проплавление и форму валика, а не просто заполнять разделку металлом.
Что проверяют до поджига дуги
Сильный сварщик заметен еще до начала сварки. Практический экзамен часто начинается с подготовки рабочего места, осмотра оборудования и деталей. Это не формальность. Если кандидат не проверил кабели, зажим массы, состояние горелки или электрододержателя, он рискует получить нестабильную дугу и испортить соединение по причинам, которые можно было исключить заранее.
Также смотрят, понимает ли человек, какие расходные материалы использовать для конкретного задания. Для ручной дуговой сварки имеет значение тип и диаметр электрода, для полуавтомата — проволока, защитный газ, состояние канала подачи, наконечника и сопла. Даже если на экзамене материалы выданы заранее, экзаменатор обращает внимание, правильно ли кандидат с ними обращается и замечает ли очевидные несоответствия.
Подготовка кромок и сборка
Один из самых показательных этапов — подготовка соединения. Убирают ли ржавчину, окалину, масло, краску, соблюдают ли зазор, притупление, соосность деталей, выполняют ли прихватки аккуратно и в нужных местах. Если кромки собраны с перекосом, а прихватки мешают проходу, даже хороший навык ведения дуги не спасет от дефектов.
Поэтому проверка навыков сварщика всегда включает качество подготовки. На производстве многие дефекты появляются не из-за «слабой руки», а из-за плохой сборки. Экзамен как раз показывает, понимает ли кандидат эту связь или надеется исправить все наплавкой.
Настройка режима сварки
Комиссия обычно не ждет идеальных расчетов по формулам, но смотрит, ориентируется ли кандидат в режиме. Нужно подобрать ток, напряжение, полярность, скорость подачи проволоки, расход газа, если это требуется по способу сварки. Слишком высокий ток может дать прожоги, подрезы и избыточное разбрызгивание, слишком низкий — непровар, нестабильную дугу и плохое формирование корня.
Даже если режим частично задан условиями экзамена, сварщик должен понимать, как его корректировать по фактическому поведению дуги и сварочной ванны. Это особенно заметно на первых сантиметрах шва: опытный человек быстро чувствует, когда металл «не тянется», валик завышен или ванна становится слишком жидкой.
Какие практические умения видны во время сварки
Во время самой сварки проверяют не абстрактное «умение варить», а набор конкретных действий. Насколько уверенно сварщик зажигает дугу, удерживает ее длину, выбирает угол наклона электрода или горелки, держит нужную скорость, контролирует края ванны, делает остановки и повторные зажигания без грубых дефектов. Здесь хорошо видно, есть ли у человека реальная практика или только отдельные удачные упражнения.
Экзаменатор обычно смотрит на стабильность процесса. Если сварщик все время меняет положение руки, теряет ванну, прерывает проход без необходимости, задевает кромки электродом или ведет шов рывками, это отражается и на внешнем виде, и на внутреннем качестве соединения. Ровный валик сам по себе еще не гарантирует прочности, но хаотичная работа почти всегда приводит к дефектам.
Удержание дуги и ведение сварочной ванны
Для ручной дуговой сварки критично, чтобы длина дуги не «гуляла». Слишком длинная дуга ухудшает защиту металла, усиливает разбрызгивание и затрудняет проплавление. Слишком короткая приводит к залипанию электрода и нестабильности процесса. На экзамене это видно сразу по звуку, по поведению ванны и по поверхности шва.
При полуавтоматической сварке проверяют, как кандидат держит вылет проволоки, угол горелки и траекторию движения. Важно не просто вести горелку вдоль стыка, а удерживать стабильное проплавление по всей длине. Если движения слишком широкие, а скорость меняется от участка к участку, валик получается неровным, а корень может провариться неравномерно.
Работа в разных пространственных положениях
Один из самых честных способов проверить уровень — дать соединение не только в нижнем положении. Вертикальные, горизонтальные и потолочные швы требуют лучшего контроля ванны, более точной дозировки наплавляемого металла и грамотного подбора режима. На таких заданиях быстро становится понятно, кто действительно умеет варить, а кто привык только к удобной позиции на верстаке.
Особенно сложными считаются стыковые соединения с полным проплавлением, выполненные в неудобном положении. Здесь важно удержать корень, не допустить стекания металла, прожога или непровара по кромкам. Для трубы без поворота добавляется еще и смена положения руки по мере обхода окружности, что резко повышает требования к координации.
Как оценивают готовое соединение
После выполнения задания смотрят на внешний вид, геометрию шва и наличие видимых дефектов. Но этим оценка не ограничивается. В зависимости от экзамена могут применять дополнительные методы контроля: визуально-измерительный контроль, излом, механические испытания, контроль на герметичность, иногда радиографию или ультразвуковой контроль, если речь идет о серьезной аттестации и соответствующей процедуре.
Смысл проверки простой: шов должен быть не только аккуратным, но и работоспособным. Можно получить внешне ровный валик и при этом иметь непровар в корне, шлаковые включения или пористость. Поэтому вопрос как оценивают контрольный шов нельзя сводить к одному только внешнему осмотру.
Визуальные признаки хорошей работы
При внешнем осмотре обращают внимание на равномерность валика, ширину шва, плавный переход к основному металлу, отсутствие наплывов, подрезов, прожогов, кратеров и грубого разбрызгивания. Для многопроходных соединений смотрят также на аккуратность межслойной обработки и общую форму заполнения разделки.
Если это угловой шов, оценивают катет и симметрию формирования. Если стыковое соединение, важны форма лицевой стороны, состояние корня, отсутствие смещения и признаков недостаточного проплавления. У трубы дополнительно смотрят равномерность прохода по окружности и качество замка в месте окончания шва.
Какие дефекты чаще всего становятся причиной снижения оценки
- Непровар — одна из самых серьезных проблем, особенно в корне шва или по кромкам.
- Подрезы — ослабляют сечение основного металла и часто появляются при завышенном токе или слишком высокой скорости.
- Прожоги — характерны для тонкого металла, большого зазора или избыточного тепловложения.
- Поры — возникают из-за загрязнения, плохой газовой защиты, сырого электрода или нарушения режима.
- Шлаковые включения — связаны с недостаточной зачисткой между проходами или ошибками в технике ведения шва.
- Наплывы — появляются, когда наплавленный металл не успевает нормально сплавиться с основой.
- Нарушение геометрии — слишком выпуклый или, наоборот, вогнутый валик, неравномерная ширина, смещение оси шва.
Даже если часть этих дефектов выглядит «косметической», для экзамена они часто принципиальны. Комиссия оценивает не возможность последующей доработки, а способность выполнить соединение сразу в допустимых пределах.
Что проверяют по-разному у ручной, полуавтоматической и аргонодуговой сварки
Нельзя одинаково оценивать все процессы. У каждого способа есть свои слабые места, и экзаменатор обычно смотрит именно туда, где чаще проявляются ошибки. Поэтому требования к технике и результату зависят не только от задания, но и от самого процесса сварки.
| Способ сварки | Что особенно проверяют | Типичные ошибки |
|---|---|---|
| Ручная дуговая сварка покрытым электродом | Подбор тока, длину дуги, угол электрода, ведение корня и облицовки, межслойную зачистку | Залипание, подрезы, шлаковые включения, непровар, грубый старт и окончание шва |
| Полуавтоматическая сварка в защитных газах | Стабильность подачи, настройку режима, вылет проволоки, защиту зоны сварки, скорость ведения | Пористость, чрезмерное разбрызгивание, нестабильный валик, прожоги, непровар по краям |
| Аргонодуговая сварка неплавящимся электродом | Точность движения, контроль ванны, работу с присадкой, защиту корня и лицевой стороны | Перегрев, окисление, прожоги, плохое формирование корня, загрязнение вольфрама |
Для начинающих особенно заметна разница между «умею провести валик» и «умею выполнить соединение по технологии». Например, при TIG-сварке аккуратный внешний вид еще не означает, что не было перегрева зоны шва или проблем с защитой. А при ручной дуговой внешне приемлемый шов может скрывать непровар в корне, если сварщик не чувствует глубину проплавления.
Отдельная тема: трубы, корень шва и многопроходные соединения
Если на экзамене дают трубу или толстостенный стык с разделкой, требования становятся выше. Здесь уже проверяют не только общую координацию, но и умение вести соединение по этапам: корень, горячий проход, заполнение, облицовка. Каждая стадия решает свою задачу, и ошибка на раннем этапе потом тянется до конца шва.
Корень особенно показателен. По нему видно, умеет ли сварщик работать на проплавление, контролировать зазор и ванну. Если корень выполнен нестабильно, облицовочный проход уже не исправит внутренний дефект. Поэтому на сложных экзаменах именно корневой проход часто считается главным элементом работы.
Почему многопроходный шов оценивают строже
В многослойной сварке важно не просто заполнить разделку металлом. Нужно выдерживать последовательность проходов, очищать шлак, не оставлять карманы, не перегревать соединение и обеспечивать сплавление между слоями. Это уже показатель дисциплины и технологического мышления.
Если сварщик торопится, не очищает шов как следует или пытается «залить» разделку широкими колебаниями, внутри остаются зоны несплавления и включения. На внешнем виде это не всегда заметно, зато на испытаниях такие ошибки проявляются очень быстро.
Роль техники безопасности на экзамене
Практический экзамен не ограничивается чисто сварочными приемами. Нарушение техники безопасности может стать основанием для неудовлетворительной оценки даже при нормальном шве. Причина очевидна: сварщик допускается к реальной работе, а не к учебному упражнению в отрыве от производства.
Смотрят, использует ли кандидат средства защиты, правильно ли обращается с оборудованием, не работает ли с поврежденными кабелями, не касается ли голых токоведущих частей, контролирует ли вентиляцию и пожарную безопасность. При сварке в защитных газах дополнительно оценивают обращение с баллонным оборудованием. Эти моменты не считаются второстепенными.
Что влияет на результат кроме техники сварки
На экзамене нередко срываются не те, кто «совсем не умеет», а те, кто не умеет работать собранно. Поспешный старт, плохая подготовка кромок, неверно выбранная последовательность, отсутствие контроля после прихваток, попытка исправить дефект по ходу без понимания причины — все это снижает итог даже при неплохой руке.
Имеет значение и умение читать задание. Нужно понять, какое соединение требуется, в каком положении оно выполняется, допустима ли зачистка, сколько проходов нужно сделать, какая поверхность должна быть на выходе. Ошибка в понимании задачи иногда важнее, чем мелкий огрех в самом шве.
Чем отличается учебный квалификационный экзамен от аттестации НАКС
Одинаковое словосочетание «практический экзамен» используют для трёх разных проверок. В профессиональном обучении квалификационный экзамен по статье 74 закона № 273-ФЗ включает практическую квалификационную работу и проверку теории. На предприятии пробный шов может быть способом оценки навыков кандидата в рамках безопасно организованной проверки. Аттестация сварщика по правилам системы НАКС — отдельная процедура с собственными условиями и областью.
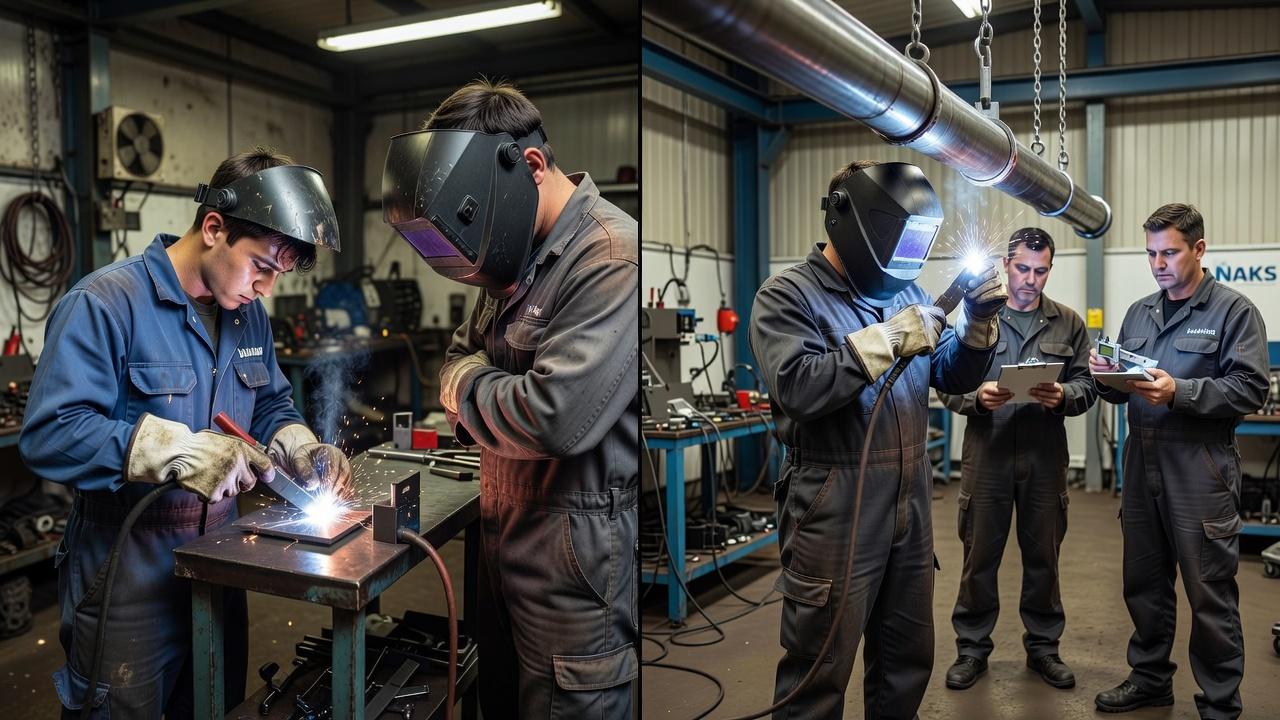
Эти понятия часто смешивают, хотя задачи у них разные. Квалификационный экзамен после обучения подтверждает освоение профессии или программы подготовки. Он показывает, что человек владеет базовыми трудовыми действиями и может претендовать на присвоение квалификации в рамках обучения или внутренней оценки.
Аттестация НАКС связана с допуском к выполнению сварочных работ на опасных производственных объектах в установленной области распространения аттестации. Там практическая часть строится по более формализованным требованиям: учитываются способ сварки, группа технических устройств, материалы, положения шва, нормативные документы и процедура контроля образцов. Поэтому сравнивать учебный экзамен и аттестацию один к одному нельзя.
Есть ещё третий сценарий — пробное задание при приёме на работу. Его нельзя автоматически считать ни квалификационным экзаменом по программе профессионального обучения, ни аттестацией сварочного персонала. Порядок и критерии работодатель должен объяснить до выполнения задания, а безопасность обеспечивается независимо от формата проверки.
| Формат проверки | Для чего проводится | Что кандидату уточнить |
|---|---|---|
| Квалификационный экзамен после профессионального обучения | Оценка результатов освоения программы и квалификации | Программу, критерии и порядок оформления документа |
| Аттестация сварочного персонала | Подтверждение соответствия установленной области аттестации | Применимую процедуру и область её распространения |
| Пробное задание на вакансии | Проверка соответствия кандидата задачам конкретного рабочего места | Объём задания, критерии приёмки, организацию безопасной работы |
Универсального задания «обязательно сварить трубу» не существует. Тип соединения, материал, пространственное положение и критерии качества зависят от цели проверки и её регламента.
По каким признакам видно, что кандидат действительно готов к работе
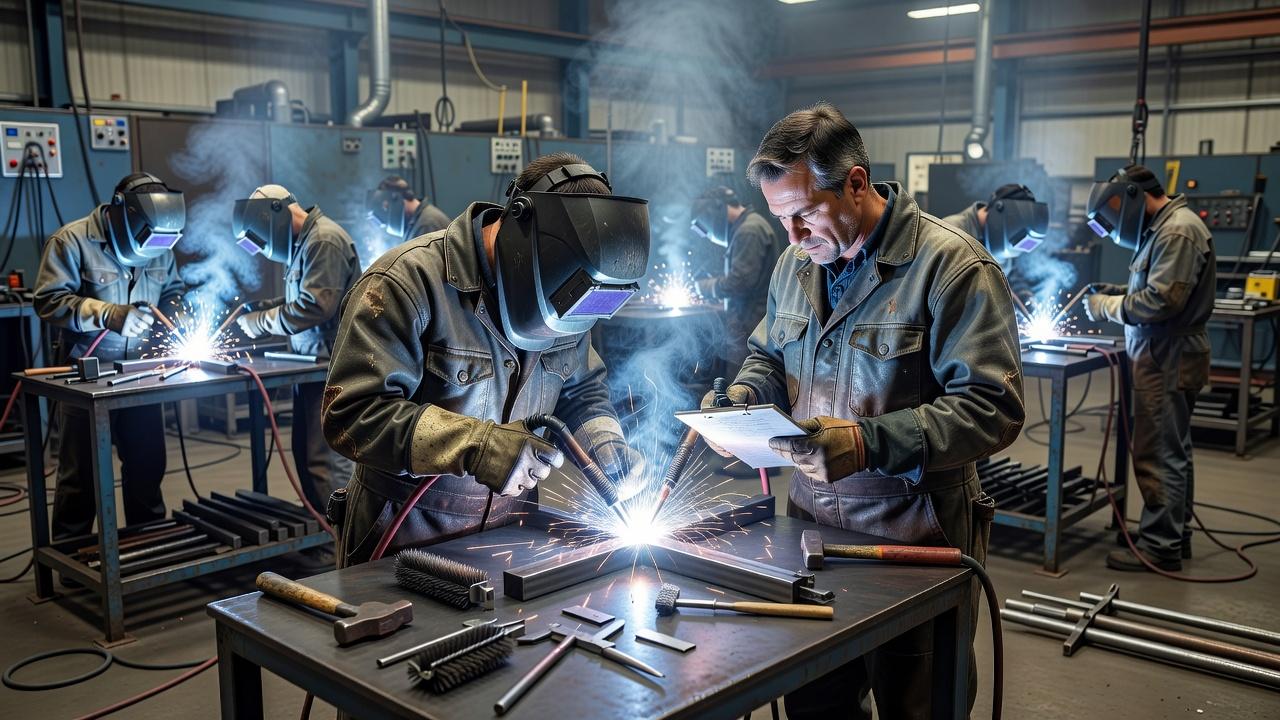
Комиссия обычно хорошо отличает заученные движения от реального навыка. Подготовленный сварщик действует спокойно, не суетится, понимает, что делает на каждом этапе, и замечает отклонения до того, как они превратятся в брак. Он не надеется «закрыть» проблему облицовкой, если видит, что корень пошел неправильно.
Еще один показатель — повторяемость результата. Если человек может стабильно выполнить один и тот же шов в заданных условиях, это признак сформированного навыка. Если же хорошим получается только случайный участок, а остальная работа состоит из исправлений, на экзамене это видно почти сразу.
Частые вопросы
Можно ли пересдать практическую часть, если шов не приняли?
Это зависит от правил конкретного экзамена, учебного центра или аттестационной процедуры. В учебной практике пересдача обычно предусмотрена. В формализованных процедурах порядок определяется действующими регламентами и внутренними документами организации, которая проводит проверку.
Смотрят ли на красоту шва или только на прочность?
Внешний вид важен, потому что по нему видно качество техники, но сам по себе он не является единственным критерием. Хороший шов должен быть не только ровным, но и технологически правильным: без признаков непровара, включений, прожогов и других дефектов, влияющих на работоспособность соединения.
Обязательно ли на экзамене варить трубу?
Нет, не всегда. На базовых программах часто используют пластины и типовые стыковые или угловые соединения. Трубные образцы чаще встречаются там, где проверяют более высокий уровень подготовки или профиль, связанный с монтажом трубопроводов.
Почему можно провалить экзамен даже при внешне нормальном шве?
Потому что оценивают не только лицевую поверхность. Причиной могут стать нарушения техники безопасности, ошибки в подготовке, неправильная сборка, недопустимые отклонения по размеру, а также внутренние дефекты, выявленные дополнительным контролем или испытаниями.
Что помогает лучше всего подготовиться к практике?
Не отдельные «хитрости», а отработка полного цикла: подготовка металла, сборка, настройка режима, выполнение проходов, зачистка и самоконтроль результата. Полезно тренироваться именно в тех положениях и на тех типах соединений, которые чаще всего дают на проверке, особенно если слабое место — корень, вертикал или многопроходный шов.
Если смотреть на практический экзамен без лишней романтики, он проверяет профессиональную пригодность в сжатом формате. Экзаменатору нужно понять, можно ли доверить человеку реальную сварочную задачу, где цена ошибки выше, чем испорченная заготовка. Поэтому лучший способ подготовиться — не пытаться запомнить «красивые движения», а довести до уверенного автоматизма весь рабочий процесс: от очистки кромок до оценки собственного шва после остывания.