

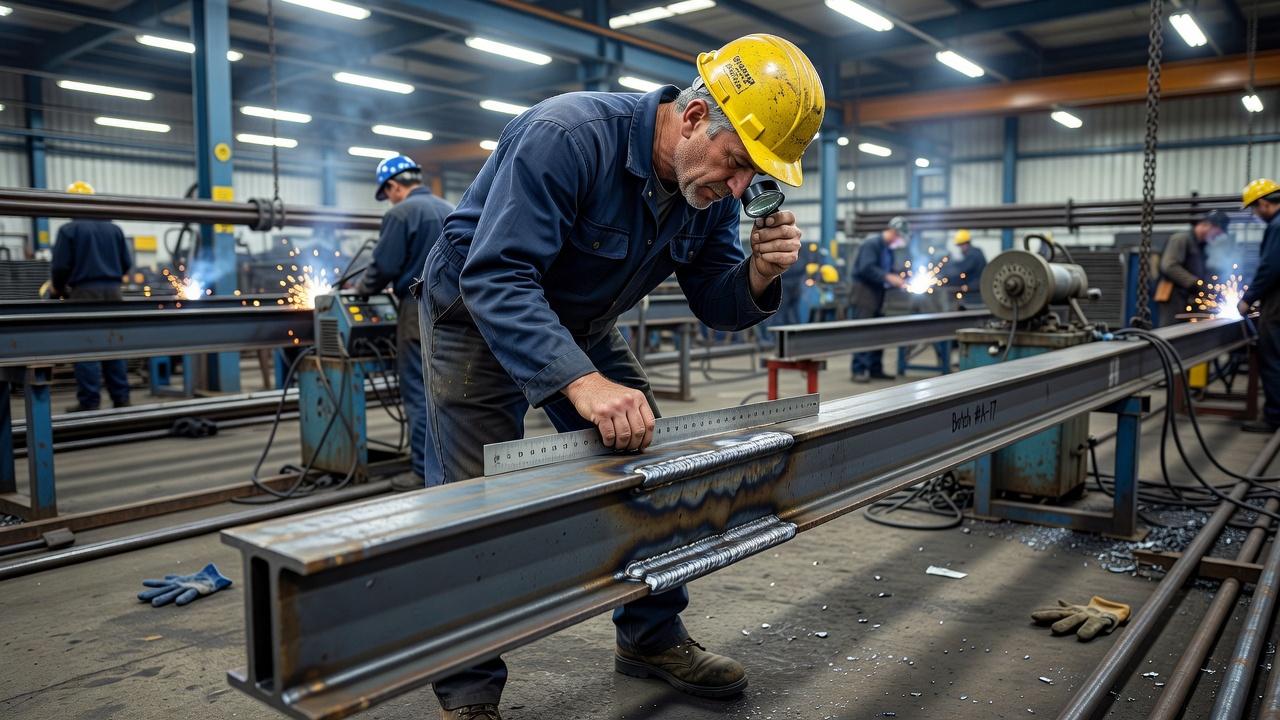
Визуальный контроль позволяет выявлять доступные наружные дефекты сварного соединения и отклонения его формы; измерения помогают установить фактические размеры. Обязательность, объём, этапы и критерии приёмки определяются документацией на конкретное изделие. Действующий ГОСТ Р ИСО 17637-2024 описывает визуальный контроль сварных швов, выполненных сваркой плавлением, но сам по себе не заменяет ни правила приёмки, ни другие назначенные методы контроля.
На практике этот вид контроля нужен не только инспектору или мастеру ОТК. С ним сталкиваются сварщики, бригадиры, технологи, преподаватели и те, кто только выбирает обучение по сварочному делу. Понимание того, как проверяют сварные швы визуально, помогает не просто «сдать шов», а изначально варить так, чтобы он соответствовал требованиям чертежа, технологии и нормативной документации.
Что такое визуально-измерительный контроль и в чем его задача
Суть метода проста: специалист осматривает сварное соединение и измеряет его параметры с помощью контрольного инструмента. Но за этой простотой стоит вполне серьезная задача: подтвердить, что шов сформирован правильно, имеет допустимую геометрию и не содержит наружных дефектов, заметных глазом или выявляемых при измерении.
Визуальный и измерительный контроль применяют во многих сферах сварочного производства, но его конкретный объём, этапы и статус обязательности задают документы на изделие и производственный контроль. ГОСТ Р ИСО 17637-2024 устанавливает подходы к визуальному контролю сварных соединений, выполненных сваркой плавлением, и допускает применение для проверки подготовки соединения. Этот стандарт не подменяет требования к размерам, уровню качества и квалификации персонала в конкретной отрасли.
Главное ограничение метода очевидно: он позволяет оценить только то, что доступно взгляду и измерению. Внутренние несплошности, скрытые поры или непровары в корне шва только по внешнему осмотру установить нельзя. Поэтому визуально измерительный контроль сварки не заменяет остальные методы, а занимает свое место в общей системе качества.
Когда проводят контроль
Проверка не сводится к осмотру уже готового шва. В производстве контроль выполняют на нескольких этапах, потому что многие проблемы проще предупредить, чем потом исправлять. Если кромки подготовлены неправильно, зазор не выдержан, а детали собраны с перекосом, хороший результат получить трудно даже опытному сварщику.
До сварки
Перед началом работ проверяют состояние кромок, качество разделки, наличие загрязнений, ржавчины, масла, влаги, соответствие сборки чертежу и технологической карте. Для ответственных изделий также смотрят правильность прихваток, соосность деталей, зазоры, притупление и угол раскрытия кромок.
Этот этап особенно важен при сварке труб, толстостенных деталей и стыков с разделкой. Ошибка на сборке нередко превращается в цепочку проблем: нестабильное проплавление, смещение оси шва, неравномерное усиление, локальные подрезы, а иногда и недопустимую деформацию после остывания.
Во время сварки
Промежуточный осмотр проводят после наложения отдельных слоев, проходов и подварок. Так выявляют дефекты, которые потом окажутся закрыты следующими слоями: кратеры, межслойные трещины, шлаковые включения на поверхности, нарушения очистки, неправильную форму валика.
В многослойных соединениях такой подход обязателен по здравому смыслу. Если сварщик не зачистил предыдущий проход или сформировал валик с резким переходом, дефект переносится дальше и в итоге усложняет ремонт.
После сварки
Финальный контроль выполняют после завершения шва, а если это предусмотрено технологией — после зачистки, термообработки или удаления временных элементов. В этот момент оценивают внешний вид соединения, геометрию, размеры, сплошность поверхности и отсутствие наружных дефектов.
Именно этот этап чаще всего имеют в виду, когда спрашивают, как проверяют сварные швы визуально. Но точнее говорить о системе проверок, а не об одном разовом осмотре.
Что именно смотрят при осмотре сварного соединения
Наружный осмотр — это не «взглянул и одобрил». У специалиста есть конкретный перечень признаков, по которым он судит о качестве. Часть из них касается дефектов, часть — формы и размеров шва.
- целостность поверхности шва и зоны термического влияния;
- наличие или отсутствие трещин;
- подрезы по кромкам основного металла;
- наплывы и несплавления, заметные снаружи;
- прожоги;
- поры, свищи, раковины, кратеры;
- брызги, если по требованиям они подлежат удалению;
- равномерность ширины и высоты валика;
- плавность перехода от шва к основному металлу;
- смещение кромок, угловые деформации, коробление;
- соответствие катета, усиления и других размеров чертежу или нормативу.
Для стыковых, угловых, тавровых и нахлесточных соединений критерии будут различаться. Например, для углового шва критичен катет и равномерность формирования, а для стыкового соединения особое значение имеют усиление шва, отсутствие подрезов и совпадение осей деталей.
Какие дефекты чаще всего выявляют
Большинство наружных дефектов имеют вполне понятные причины. Поэтому ВИК полезен не только как приемка, но и как обратная связь по режимам сварки, технике ведения электрода или горелки, подготовке металла и организации рабочего места.
Трещины
Трещины считаются одним из самых опасных дефектов. Они могут располагаться вдоль шва, поперек, в кратере, в зоне сплавления или в околошовной зоне. Даже небольшая видимая трещина обычно служит основанием для браковки или ремонта, потому что она склонна к развитию под нагрузкой.
Причины бывают разными: высокая жесткость узла, неподходящий режим, загрязнение, повышенное содержание водорода, нарушение технологии подогрева или охлаждения. Визуальный осмотр помогает заметить сам дефект, но не всегда позволяет понять его природу без дополнительного анализа.
Подрезы
Подрез — это канавка вдоль кромки основного металла у края шва. Он уменьшает рабочее сечение детали и создает концентратор напряжений. На тонких листах и элементах, работающих на переменных нагрузках, такой дефект особенно нежелателен.
Подрезы часто появляются из-за завышенного тока, слишком высокой скорости сварки, неправильного угла наклона электрода или горелки, а также из-за плохого удержания сварочной ванны на вертикальных и потолочных положениях.
Наплывы
Наплыв образуется, когда расплавленный металл натекает на поверхность без нормального сплавления с основным металлом. Снаружи это выглядит как лишний валик или натек с резким краем. Внешне он может казаться безобидным, но по сути это дефект формирования и потенциальная зона несплавления.
Поры и свищи
Если на поверхности видны отдельные поры, цепочки пор или мелкие раковины, это часто указывает на загрязнение кромок, влажные электроды, недостаточную газовую защиту или нарушение режима. Для герметичных емкостей и трубопроводов такие дефекты особенно критичны.
Прожоги
Прожог означает сквозное проплавление с вытеканием металла. Причина обычно связана с большим зазором, чрезмерным током, малой толщиной металла или ошибкой в технике сварки. На корневых проходах труб и тонколистовых изделий это один из самых частых рисков.
Кратеры и незаваренные окончания
Если сварщик неправильно завершил проход, на конце шва остается кратер. В нем часто возникают усадочные трещины. По этой причине окончание шва проверяют так же внимательно, как и его основную часть.
Какие измерения выполняют
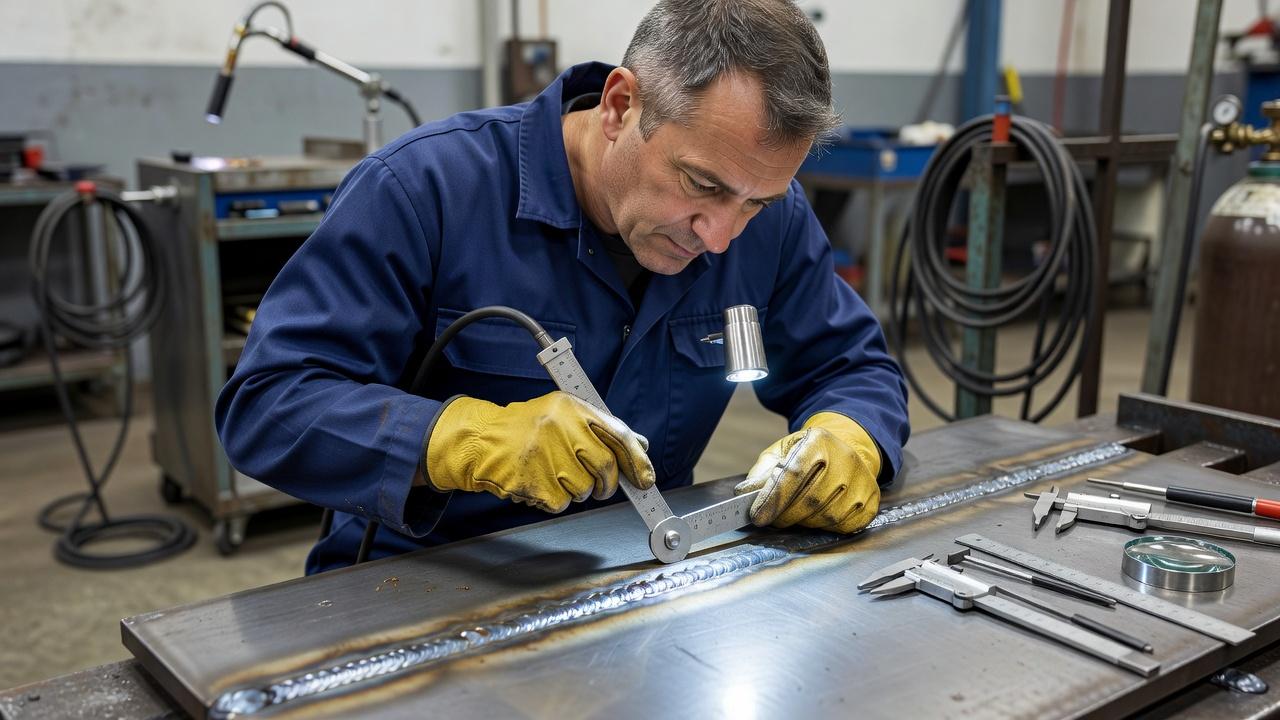
Измерительная часть контроля нужна затем, чтобы оценка не сводилась к субъективному впечатлению. Шов может выглядеть аккуратно, но не соответствовать требуемым размерам. А это уже вопрос не эстетики, а несущей способности, провара и пригодности к эксплуатации.
Обычно измеряют ширину шва, высоту усиления, катет углового шва, смещение кромок, зазоры, притупление, угол разделки, глубину наружных дефектов, длину участков с нарушениями. На трубах дополнительно оценивают овальность, смещение по внутреннему и наружному диаметру, правильность сборки стыка.
| Параметр | Где важен | Что показывает |
|---|---|---|
| Катет углового шва | Тавровые и угловые соединения | Достаточность расчетного сечения шва |
| Высота усиления | Стыковые соединения | Правильность формирования валика и отсутствие излишнего металла |
| Ширина шва | Большинство типов соединений | Стабильность режима и техники сварки |
| Смещение кромок | Стыки листов и труб | Качество сборки и риск локальной перегрузки |
| Зазор перед сваркой | Корневые проходы, стыковые швы | Условия для нормального проплавления |
Оценка размеров всегда ведется не «на глаз», а по установленным допускам. Нормы зависят от документации на изделие, способа сварки, толщины металла, типа соединения и отраслевых требований.
Какой инструмент используют
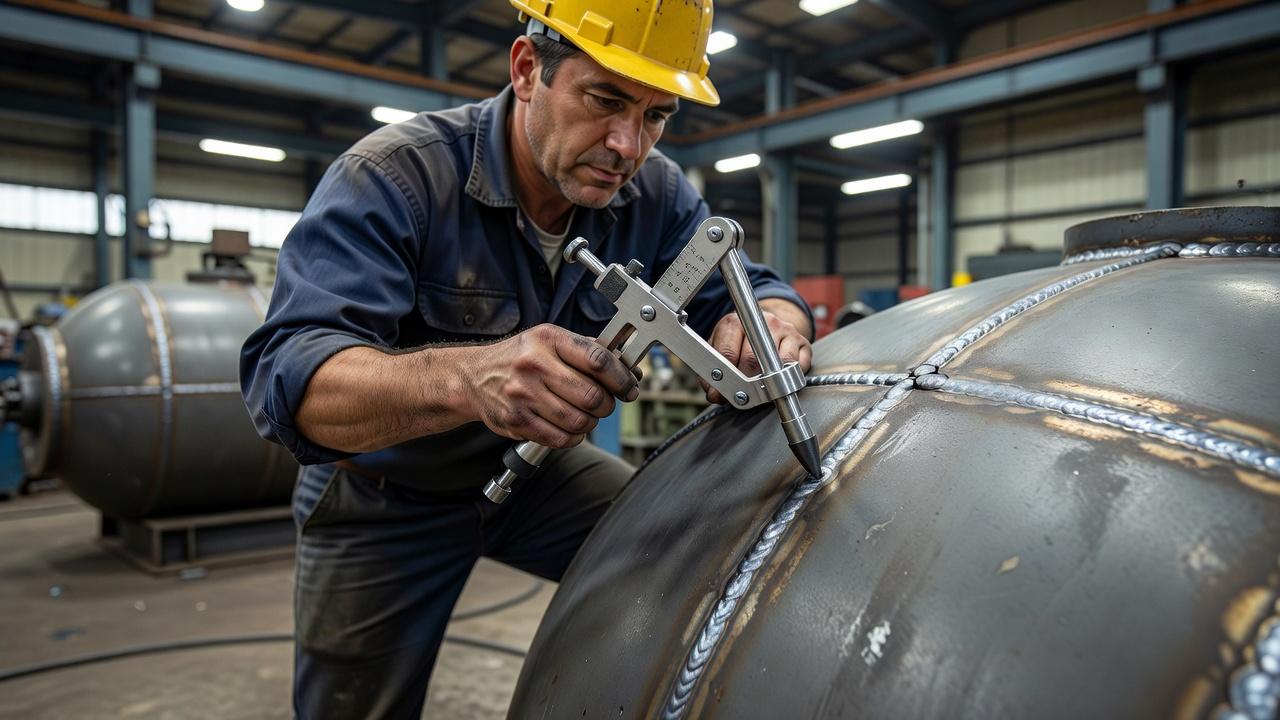
Для ВИК не нужен сложный дефектоскоп, но набор средств контроля должен быть правильным. От качества инструмента и умения им пользоваться зависит точность результатов.
- шаблоны сварщика для измерения катета, усиления, зазоров и смещений;
- линейки и рулетки;
- штангенциркули;
- угольники и щупы;
- лупы при необходимости уточнения мелких поверхностных дефектов;
- фонари или переносные светильники для нормального освещения;
- зеркала для труднодоступных участков.
На производстве внешний осмотр нередко осложняется неудобным положением шва, окалиной, остатками шлака, грунтом, брызгами и плохой освещенностью. Поэтому важна не только формальная проверка, но и подготовка поверхности. Пока шов не очищен, достоверно оценить его нельзя.
От чего зависит качество визуального контроля
Один и тот же шов можно осмотреть по-разному. Формально и глубоко. Поэтому у метода есть свои условия достоверности. Если их не соблюдать, часть дефектов просто останется незамеченной.
Освещение и доступность зоны осмотра
Поверхность должна быть хорошо видна по всей длине проверяемого участка. Блики, тени, тесное пространство и грязь сильно снижают вероятность обнаружить мелкие трещины, поры и подрезы. На монтажных объектах это особенно актуально.
Подготовка поверхности
Перед осмотром удаляют шлак, окалину, брызги, краску, грязь и все, что мешает видеть металл. После ручной дуговой сварки это обязательное условие. Если оставить шлаковую корку на облицовочном слое, осмотр теряет смысл.
Квалификация специалиста
Недостаточно знать названия дефектов. Нужно уметь отличать допустимое отклонение от браковочного признака, понимать, как выглядит шов после разных способов сварки, где обычно появляются характерные нарушения и что можно оценить только дополнительно. Для этого требуется подготовка и практика.
Особенности контроля при разных способах сварки
Наружные признаки качества зависят от технологии. Один и тот же дефект может выглядеть по-разному после ручной дуговой сварки покрытым электродом, полуавтоматической сварки в защитном газе или аргонодуговой сварки неплавящимся электродом.
Ручная дуговая сварка покрытым электродом
После ММА-сварки особое внимание уделяют очистке от шлака и осмотру межслойной поверхности. Здесь выше риск шлаковых остатков, подрезов, кратеров и неровной формы валика. На многопроходных швах важна аккуратность между проходами, иначе наружный осмотр не покажет всей картины, но уже намекнет на возможные внутренние проблемы.
Полуавтоматическая сварка в защитных газах
При MIG/MAG-сварке швы часто получаются визуально более ровными, но это не повод снижать требования. Характерные проблемы — пористость из-за плохой газовой защиты, наплывы, прожоги на тонком металле, несплавления по кромкам при неправильной настройке режима.
Аргонодуговая сварка
При TIG-сварке наружный вид шва обычно очень показателен. По форме чешуи, стабильности ширины, цвету побежалости на нержавеющих сталях и плавности перехода можно многое сказать о защите, тепловложении и аккуратности работы. Но и здесь красивый шов не гарантирует отсутствие внутренних дефектов, особенно если нарушалась сборка.
Чем ВИК отличается от других методов неразрушающего контроля
Визуальный и измерительный контроль часто воспринимают как самую простую и потому второстепенную процедуру. На деле это базовый фильтр, без которого остальные методы применяются менее эффективно. Нет смысла отправлять на ультразвук шов с явным прожогом, трещиной или грубым смещением кромок.
| Метод | Что выявляет лучше всего | Ограничения |
|---|---|---|
| Визуально-измерительный | Наружные дефекты, нарушения формы и размеров | Не показывает внутренние несплошности |
| Ультразвуковой | Внутренние дефекты в объеме металла | Требует доступа, настройки и квалификации |
| Радиографический | Внутренние поры, непровары, включения | Более сложная организация и требования по безопасности |
| Капиллярный | Поверхностные трещины и раскрытые дефекты | Применим не ко всем условиям и материалам одинаково |
| Магнитопорошковый | Поверхностные и близкие к поверхности дефекты в ферромагнитных материалах | Ограничен по материалу изделия |
На практике методы не конкурируют между собой. Их подбирают по задаче. Но именно визуально измерительный контроль сварки почти всегда открывает цепочку проверок.
Как проверяют сварные швы визуально на производстве
Порядок может различаться по отрасли и документации, но общая логика примерно одинакова. Сначала готовят участок к осмотру, затем проверяют доступность и освещение, после чего выполняют внешний осмотр и измерения, а результаты фиксируют в документации.
- Очищают шов и прилегающую зону от шлака, брызг, окалины и загрязнений.
- Проверяют, доступен ли весь участок для осмотра.
- Осматривают шов по всей длине, включая начало, окончание и места остановок.
- Выявляют наружные дефекты и отмечают их расположение.
- Измеряют необходимые параметры шаблонами и другим инструментом.
- Сравнивают результаты с чертежом, техническими условиями или нормативом.
- Оформляют запись о годности, необходимости ремонта или направлении на дополнительный контроль.
Хороший специалист не ограничивается фиксацией дефекта. Он старается понять его типичность. Если на одном стыке повторяются подрезы по верхней кромке, это часто говорит не о случайности, а о системной проблеме: режиме, положении сварки или ошибке в технике ведения шва.
| Этап | Что фактически проверяют | Документ для решения |
|---|---|---|
| До сварки | Доступность стыка, состояние кромок, сборку и заданные размеры | Чертёж и технологическая карта |
| После выполнения шва | Видимые дефекты, состояние поверхности, форму и доступные зоны | Методика визуального контроля |
| Измерение | Размеры шва, смещения и выявленные наружные несовершенства | Допуски и критерии качества данного изделия |
| Оформление результата | Что найдено, где, чем измерено и с какими условиями | Установленная на предприятии форма протокола/журнала |
| При обнаружении подозрительного участка | Достаточен ли ВИК или нужен другой метод | План контроля и документация изделия |
ГОСТ Р ИСО 17637-2024 описывает визуальный контроль, а ГОСТ Р ИСО 6520-1-2012 — классификацию дефектов сварки плавлением. Эти документы выполняют разные задачи. Даже при внешне ровном шве заключение о пригодности требует сверки с заданными критериями, а при необходимости — результатов других методов контроля.
Типичные ошибки начинающих сварщиков, которые сразу видны при осмотре
Для тех, кто только учится профессии, внешний осмотр особенно полезен. Он быстро показывает связь между действиями сварщика и результатом на металле. Многие дефекты читаются буквально по форме шва.
- слишком длинная дуга при ручной сварке, из-за чего появляются брызги, поры и неровный валик;
- неравномерная скорость перемещения, из-за которой шов то сужается, то расширяется;
- завышенный ток, приводящий к подрезам и прожогам;
- заниженный ток, из-за которого валик получается выпуклым и плохо сплавленным с кромками;
- неправильный угол электрода или горелки;
- плохая очистка между проходами;
- небрежное завершение прохода с образованием кратера.
Поэтому на обучении важно не просто варить образцы, а разбирать их после каждого прохода. Когда учащийся понимает, почему появился конкретный наружный дефект, прогресс идет заметно быстрее.
Почему этот контроль важен для обучения и аттестации сварщика
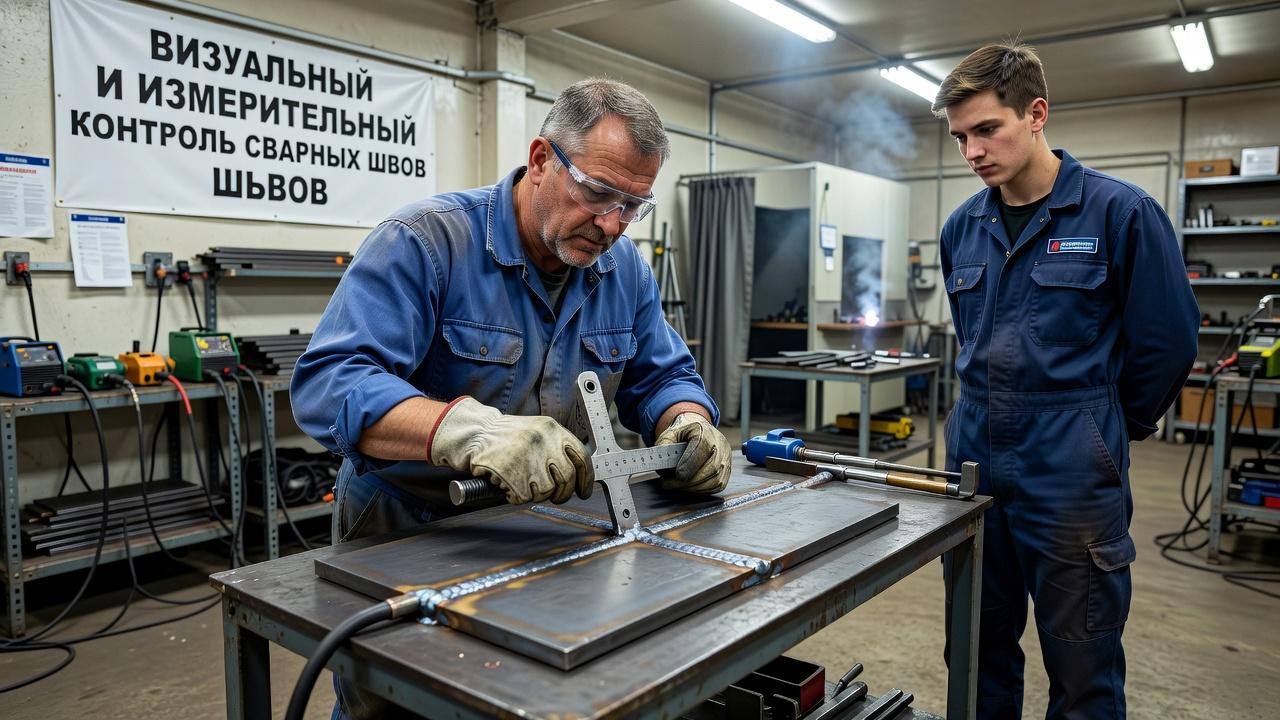
В профессии сварщика внешний вид шва сам по себе не является единственным критерием качества, но он всегда имеет значение. На практических экзаменах, при производственной аттестации и при допуске к ответственным работам оценивают не только факт соединения деталей, но и соблюдение технологии, умение держать размеры и формировать шов без явных дефектов.
Если программа обучения предусматривает знакомство с ответственными соединениями или специальной аттестацией, слушателю важно различать перечень дефектов и конкретные браковочные критерии. Результат ВИК оформляют по процедуре и документации объекта; наличие отметки об осмотре ещё не означает, что при необходимости проведены все объёмные или поверхностные методы контроля.
Частые вопросы
Можно ли по внешнему виду точно определить качество шва?
Нет. По внешнему виду можно выявить многие наружные дефекты и нарушения формы, но нельзя надежно судить о внутреннем состоянии соединения. Аккуратный шов не гарантирует отсутствие непровара, внутренних пор или включений.
Обязателен ли ВИК, если потом будет ультразвуковой контроль?
Не существует единого порядка, который без исключений обязателен для каждого сварного изделия. Часто наружный осмотр проводят до специальных методов, чтобы убедиться в готовности зоны контроля, но конкретную последовательность и объём задают рабочая документация и утверждённая программа контроля. ВИК не подтверждает отсутствие скрытых внутренних несплошностей.
Кто имеет право выполнять визуально-измерительный контроль?
На практике все зависит от производственной задачи и требований организации. Предварительный осмотр может делать сам сварщик, мастер или контролер. При официальной приемке ответственных изделий контроль выполняют специалисты, допущенные к таким работам и действующие по установленной документации предприятия.
Что чаще всего становится причиной браковки при внешнем осмотре?
Часто бракуют соединения из-за трещин, подрезов сверх допуска, прожогов, пористости на поверхности, наплывов, кратеров, несоответствия катета или усиления, а также из-за смещения кромок и плохой сборки. Конкретные критерии зависят от типа изделия и нормативных требований.
Нужно ли учиться пользоваться шаблонами сварщика отдельно?
Да, и это не формальность. Неверное приложение шаблона или неправильное считывание значения дает ложный результат. Для новичка это обычная проблема, поэтому навыки измерения стоит отрабатывать так же, как и саму сварку.
Если смотреть на производство трезво, то хороший шов начинается не с дуги, а с контроля на каждом этапе. Визуально-измерительная проверка помогает заметить ошибки раньше, чем они превратятся в дорогостоящий ремонт, отказ конструкции или провал аттестации. Для сварщика это не отдельная бюрократическая процедура, а рабочий навык: уметь видеть металл, понимать форму шва и держать результат в допуске.