

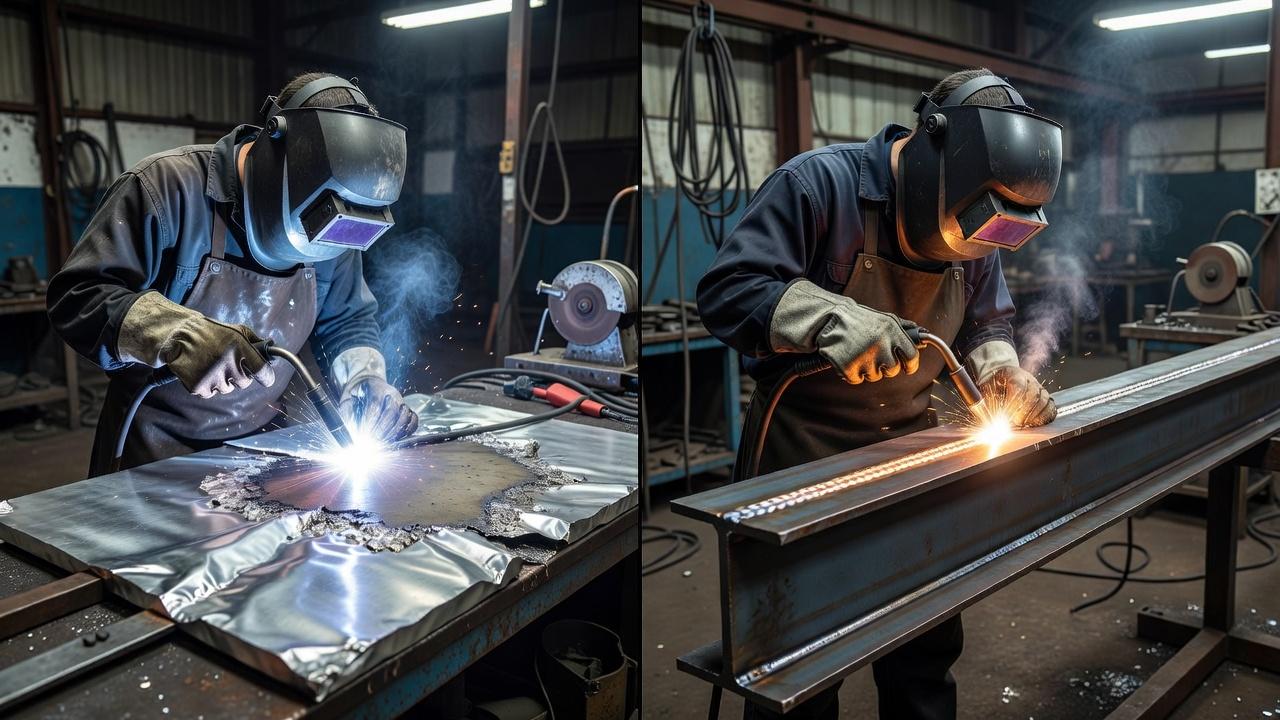
Короткий ответ такой: алюминий сложнее в сварке из-за сочетания нескольких свойств сразу. Он быстро отводит тепло, мгновенно покрывается тугоплавкой оксидной пленкой, легко загрязняется, заметно деформируется и при этом не меняет цвет перед расплавлением так, как к этому привыкли при работе со сталью. В результате сварщику приходится точнее управлять режимом, чище готовить кромки и внимательнее следить за ванной.
На практике переход со сварки обычной низкоуглеродистой стали на алюминиевый сплав требует проверки конкретной марки металла, присадки, способа сварки и условий защиты. Тонкий алюминиевый лист может быстро перегреваться, а массивная деталь заметно отводит тепло от зоны соединения. Однако говорить, что любой алюминий всегда сваривается труднее любой стали, неверно: свариваемость зависит от класса сплава, состояния поставки, толщины и назначенной технологии. Если материал детали неизвестен, начинать работу «по опыту со сталью» нельзя.
Главное различие: сталь прощает больше, алюминий почти не прощает ошибок
При сравнении алюминиевых сплавов с распространёнными низкоуглеродистыми сталями важно учитывать различия теплопроводности и характера поверхностных оксидов. Однако формула «сталь прощает ошибки, алюминий — нет» слишком общая: некоторые стали также чувствительны к тепловому циклу и образованию трещин. Трудность сварки определяют марка материала, толщина, конструкция, способ сварки и требования к изделию.
Алюминий, наоборот, требует стабильного процесса и строгого соблюдения технологии. Даже если оборудование подобрано правильно, качество шва сильно зависит от подготовки металла, чистоты присадочного материала, защиты зоны сварки газом и скорости перемещения горелки. Именно поэтому один и тот же сварщик, уверенно работающий со сталью, не всегда сразу показывает хороший результат на алюминиевых деталях.
| Критерий | Сталь | Алюминий |
|---|---|---|
| Поверхность перед сваркой | Обычно достаточно стандартной зачистки | Требуется особенно тщательное удаление загрязнений и оксидного слоя |
| Теплопроводность | Ниже, тепло концентрируется проще | Выше, тепло быстро уходит из зоны сварки |
| Поведение ванны | Обычно более устойчивое и визуально понятное | Более текучая, требует точного контроля |
| Вероятность прожога и деформаций | Зависит от толщины, но управляется сравнительно проще | Высока при ошибках в режиме, особенно на тонких деталях |
| Чувствительность к загрязнению | Есть, но обычно ниже | Очень высокая |
| Визуальный контроль нагрева | Проще оценить поведение металла | Сложнее понять момент перегрева |
Оксидная пленка: главный источник проблем на поверхности
Когда спрашивают, почему тяжело варить алюминий, в первую очередь говорят об оксидной пленке. Это не условная бытовая «грязь», а естественный поверхностный слой оксида алюминия, который образуется очень быстро. Для сварки он крайне неудобен, потому что мешает нормальному формированию шва и ухудшает смачивание кромок расплавом.
Оксидная пленка при сварке алюминия опасна не только сама по себе. Если ее не удалить или разрушить в процессе, она может попадать в металл шва в виде включений, нарушать сплавление и создавать внешне аккуратный, но дефектный шов. При этом сам алюминий под пленкой уже может плавиться, а оксидный слой еще держится, из-за чего сварщик видит не ту картину, к которой привык при работе со сталью.
Именно поэтому для алюминия критична качественная механическая и технологическая подготовка. Используют отдельные щетки, предназначенные только для алюминия, обезжиривание, удаление загрязнений с присадочной проволоки и кромок. При аргонодуговой сварке неплавящимся электродом важную роль играет переменный ток, который помогает очищать поверхность от оксидного слоя во время процесса.
Высокая теплопроводность: металл уводит тепло из-под дуги
Одно из ключевых отличий алюминия от стали связано с переносом тепла. Алюминий очень быстро распределяет нагрев по детали, поэтому зона сварки теряет локальную концентрацию температуры. Для сварщика это означает, что начало шва, середина и конец могут вести себя по-разному даже на одной и той же заготовке.
На старте часто возникает ощущение, что металл «не хочет вариться». Сварщик повышает тепловложение, ванна наконец появляется, но через короткое время разогретая деталь начинает плавиться уже слишком активно, и появляется риск прожога, подрезов или провала корня. Со сталью такая смена поведения обычно выражена слабее.
На массивных алюминиевых деталях тепло быстро отводится от зоны сварки; в некоторых технологических процессах предусматривается предварительный подогрев или особый режим. Нужность и допустимую температуру подогрева нельзя определять только по толщине: они зависят от марки сплава, термического состояния и технологии. На тонких листах отдельно контролируют тепловложение, зазор и закрепление, поскольку возможны прожог и коробление.
Алюминий легко перегреть, но трудно «прочитать» по внешним признакам
Сталь перед расплавлением и сильным перегревом часто дает более понятные визуальные подсказки. Алюминий в этом смысле коварнее. Он не показывает сварщику столь очевидного изменения цвета перед тем, как потерять форму или провалиться, особенно если поверхность чистая и светлая.
Отсюда типичная ошибка начинающих: ориентироваться не на форму ванны и поведение кромок, а на привычное ожидание, что металл «подскажет» степень нагрева. Не подскажет. Поэтому алюминий требует развитого зрительного контроля именно за геометрией ванны, за плавностью формирования валика и за скоростью течения расплава.
Из-за этого особенности сварки алюминия напрямую связаны не только с оборудованием, но и с моторикой сварщика. Нужна точная координация движения горелки, присадочного материала и выдерживания дуги. Любая задержка отражается на шве быстрее, чем при работе со сталью.
Жидкотекучесть расплава и трудности формирования шва
Расплавленный алюминий более текучий, чем стальная ванна в привычных режимах. С одной стороны, это помогает хорошо заполнять разделку. С другой, металл охотно «убегает» из зоны, особенно в пространственных положениях, на тонких кромках и при избыточном тепловложении.
Поэтому выполнение потолочных, вертикальных и некоторых угловых швов по алюминию требует более жесткого контроля техники. Там, где сталь еще позволяет сварщику немного «дотянуть» шов движением электрода, алюминий быстрее теряет форму. Особенно чувствительны к этому тонкостенные изделия, корпуса, трубки, детали кузовного ремонта и емкостное оборудование.
На производстве это отражается и в выборе способа сварки. Для алюминия широко применяют аргонодуговую сварку неплавящимся электродом и механизированную сварку плавящимся электродом в среде инертного газа. Ручная дуговая сварка покрытым электродом возможна, но используется ограниченно и далеко не для всех задач, поскольку получить стабильное качество сложнее.
Пористость: скрытый дефект, который часто связан с чистотой и защитой
Для алюминиевых швов характерна чувствительность к порообразованию. Основная проблема обычно связана с водородом, который может попасть в сварочную ванну из-за влаги, загрязнений, масла, плохо подготовленных кромок, некачественного защитного газа или загрязненной присадки. После затвердевания растворимость газа падает, и в шве остаются поры.
Для стали загрязнение тоже опасно, но алюминий в этом отношении куда капризнее. Следы влаги на детали, конденсат, остатки смазки после механической обработки, неочищенные околошовные зоны, все это прямо влияет на результат. Поэтому подготовка поверхности для алюминия не формальность, а часть самой технологии.
Пористость может быть заметна на рентгене или ультразвуковом контроле даже при внешне ровном валике. Для ответственных конструкций это критично. Именно по этой причине допуск сварщика к таким работам связан не только с умением вести шов, но и с дисциплиной соблюдения технологической инструкции.
Деформации и изменение геометрии детали
Алюминий сильнее реагирует на нагрев изменением формы. У него выше коэффициент линейного расширения, чем у стали, поэтому при сварке детали заметнее коробятся, «ведет» кромки, меняются зазоры и нарушается сборка. Особенно неприятно это проявляется на длинных тонкостенных элементах, панелях, корпусах и листовых заготовках.
На практике это означает, что сборка под сварку должна быть точнее, а прихватки нужно ставить осмысленно. Иногда приходится заранее продумывать порядок наложения швов, применять технологические приспособления, контролировать зазоры и ограничивать тепловложение. Если на стальных конструкциях часть неточностей можно компенсировать по ходу, с алюминием цена такой импровизации обычно выше.
Оборудование и расходные материалы: требования строже, чем кажется
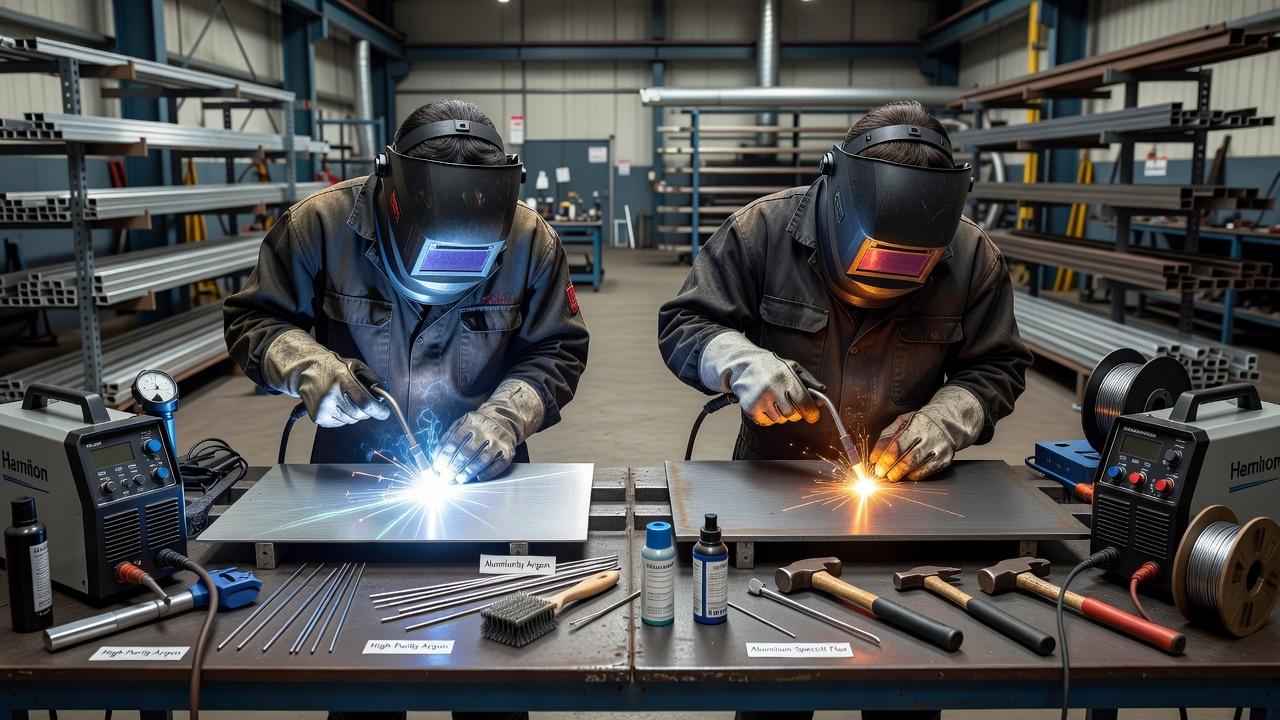
Сложность работы с алюминием не сводится к «нужен аргон». Важна вся цепочка: источник питания, горелка, подача проволоки, состояние токоподводящих элементов, чистота газа и правильный выбор присадочного материала. Если хоть одно звено работает нестабильно, это быстро отражается на шве.
При механизированной сварке алюминиевая проволока мягче стальной, поэтому ее труднее подавать через длинный рукав. Из-за этого большое значение имеет настройка подающего механизма, состояние роликов, канала подачи и контактного наконечника. Подача «рывками» сразу ухудшает устойчивость дуги и качество формирования валика.
При аргонодуговой сварке алюминия важны режимы переменного тока, форма заточки вольфрамового электрода в рамках применяемой технологии, расход газа и защита зоны после прохода, если речь идет о чувствительных изделиях. Для стали часть этих нюансов тоже важна, но алюминий реагирует на ошибки быстрее и жестче.
| Проверяемый параметр | Что важно для алюминиевой детали | Что будет ошибкой |
|---|---|---|
| Марка сплава и состояние поставки | Уточнить по чертежу или документации | Считать все алюминиевые сплавы равнозначными |
| Присадочная проволока | Сверить состав и обозначение с технологией; в РФ действует ГОСТ 7871-2019 для соответствующей проволоки | Выбирать только по диаметру или внешнему виду |
| Подготовка и хранение | Исключить влагу, смазку и загрязнения; использовать предусмотренную процедуру подготовки | Переносить загрязнённый инструмент после обработки стали |
| Газовая защита | Проверять чистоту газа, герметичность тракта и ограничения способа сварки | Полагать, что видимость ровного шва подтверждает исправную защиту |
Для учебной программы важно не обещание «освоить алюминий за несколько занятий», а демонстрация разных сплавов и толщин, объяснение причин пористости и деформаций, проверка подготовки кромок и контроля образцов. ГОСТ 7871-2019 описывает сварочную проволоку из алюминия и его сплавов в установленной области применения; сам по себе он не назначает режим сварки для любого изделия.
Почему один способ сварки подходит, а другой ограничен
Для углеродистых и низколегированных сталей спектр рабочих способов очень широк. В учебной и производственной практике часто начинают с ручной дуговой сварки покрытым электродом, затем осваивают полуавтомат и аргонодуговую сварку. Со многими сталями этого набора достаточно для большого числа задач.
С алюминием подход уже другой. Для тонких деталей, корневых проходов, аккуратных соединений и работ, где особенно важен контроль ванны, часто выбирают аргонодуговую сварку неплавящимся электродом. Для более производительных работ на серийных изделиях и конструкциях применяют механизированную сварку плавящимся электродом в инертном газе. Ручная дуговая сварка покрытым электродом по алюминию существует, но в реальном производстве используется сравнительно редко и не является универсальным решением.
Это важно и для обучения. Уверенная работа со сталью покрытым электродом еще не означает готовность качественно варить алюминиевые сплавы. Тут требуется отдельная постановка руки, понимание поведения металла и знание специфики конкретного способа.
Сталь и алюминий в обучении сварщика: разница в пороге входа
Учебный процесс обычно выстраивают от более предсказуемых задач к более требовательным. Поэтому начинающие сварщики чаще сначала осваивают сталь, базовые положения шва, управление дугой и контроль формирования валика. Это нормальная последовательность: сначала ученик должен научиться видеть ванну и чувствовать режим на материале, который прощает часть ошибок.
Переход к алюминию требует уже другой точности. Нужно понимать, как подготовить кромки, чем очищать поверхность, почему нельзя использовать одну и ту же щетку для разных металлов, как влияет длина дуги, что происходит при нарушении газовой защиты и как меняется поведение детали по мере прогрева. В программах подготовки и повышения квалификации это отдельный блок, а не простое «расширение навыков».
Если речь идет о сварке ответственных конструкций, к практическим навыкам добавляются требования к аттестации по применяемому способу и группе технических устройств. В российской практике вопросы допуска к работам на опасных производственных объектах связаны с аттестацией НАКС, и алюминиевые сплавы в таких задачах требуют не догадок, а точного соответствия технологии и подтвержденной квалификации.
Типичные ошибки при сварке алюминия и их последствия
Проблемы возникают не только у новичков. Многие дефекты появляются у тех, кто уверенно работает со сталью и переносит привычные приемы на другой металл без поправки на его свойства. Для алюминия это почти всегда заканчивается браком или нестабильным результатом.
- Недостаточная очистка поверхности. Приводит к включениям, нестабильной ванне, пористости и плохому сплавлению.
- Ошибочный режим по току и скорости. Дает непровар или, наоборот, прожог и избыточное растекание ванны.
- Нарушение газовой защиты. Вызывает поры, окисление шва и ухудшение внешнего вида.
- Неправильная подача проволоки. Особенно актуально для полуавтомата, приводит к рывкам дуги и неровному валику.
- Использование загрязненной присадки и инструмента. Увеличивает риск дефектов даже при верно выставленном режиме.
- Игнорирование прогрева детали по ходу шва. В начале шов может не формироваться, а в конце появляется перегрев и прожоги.
Поэтому вопрос, почему тяжело варить алюминий, в реальной практике звучит чуть точнее: почему по алюминию сложнее удерживать стабильное качество от первого миллиметра до последнего. Ответ именно в том, что слишком много факторов влияют на результат одновременно.
Когда сталь объективно удобнее, а когда алюминий оправдан
Сварочная сложность не означает, что алюминий хуже стали. Это просто другой материал с иными производственными задачами. Его выбирают там, где нужны малая масса, коррозионная стойкость, технологичность в определенных конструкциях, работа в транспортном машиностроении, судостроении, производстве резервуаров, корпусов, лестничных систем, кузовных элементов и различных легких рам.
Сталь удобнее там, где приоритетом становятся простота сварки, более доступное оборудование, широкий выбор технологий ремонта и высокая технологическая терпимость в условиях обычного производства. Алюминий оправдан, когда его свойства действительно нужны изделию и предприятие готово обеспечить соответствующую культуру сварки.
Частые вопросы
Можно ли научиться варить алюминий, если уже умеешь варить сталь?
Да, но это не автоматический переход. Базовые навыки управления дугой и формирования шва помогают, однако придется отдельно осваивать подготовку поверхности, контроль ванны, режимы для алюминия и работу с инертным газом. Обычно это заметный шаг по сложности, а не простая смена материала.
Почему алюминий часто варят аргоном?
При TIG и сварке алюминиевой проволокой в инертном газе защитная среда ограничивает взаимодействие расплава с воздухом. При этом качество определяется не только наличием аргона: важны состав смеси, подготовка оксидной поверхности, присадка, режим и условия подачи газа. Подходящую газовую среду и допустимые варианты процесса выбирают для конкретного алюминиевого сплава и оборудования.
Всегда ли алюминий сложнее стали в сварке?
В большинстве типовых ручных и механизированных процессов да, сложнее. Но многое зависит от толщины металла, марки сплава, типа соединения, положения шва, оборудования и требований к качеству. В отдельных серийных процессах при хорошо отлаженной технологии алюминий сваривается стабильно, однако цена технологической ошибки все равно обычно выше, чем у стали.
Что важнее всего при подготовке алюминия к сварке?
Чистая поверхность и удаление оксидного слоя в рамках принятой технологии. Нужно убрать масло, влагу, загрязнения, обработать кромки подходящим инструментом и не занести на поверхность посторонние частицы. Если этим пренебречь, хороший шов не спасут ни дорогой аппарат, ни опыт сварщика.
Почему на алюминии часто появляются прожоги?
Из-за сочетания высокой теплопроводности и быстрого изменения поведения детали по мере прогрева. В начале металл может казаться «холодным», а затем резко перейти в состояние, когда ванна становится слишком подвижной. Если не скорректировать скорость и тепловложение, тонкий участок легко проваливается.
Практический вывод простой: алюминий труднее стали не потому, что он «экзотический», а потому, что требует дисциплины на каждом этапе. Нужно правильно подготовить кромки, подобрать способ сварки, обеспечить чистую газовую защиту и уметь работать с металлом, который быстро меняет поведение по мере нагрева. Для сварщика это материал, на котором особенно хорошо видно разницу между базовым умением держать дугу и настоящим владением технологией.