

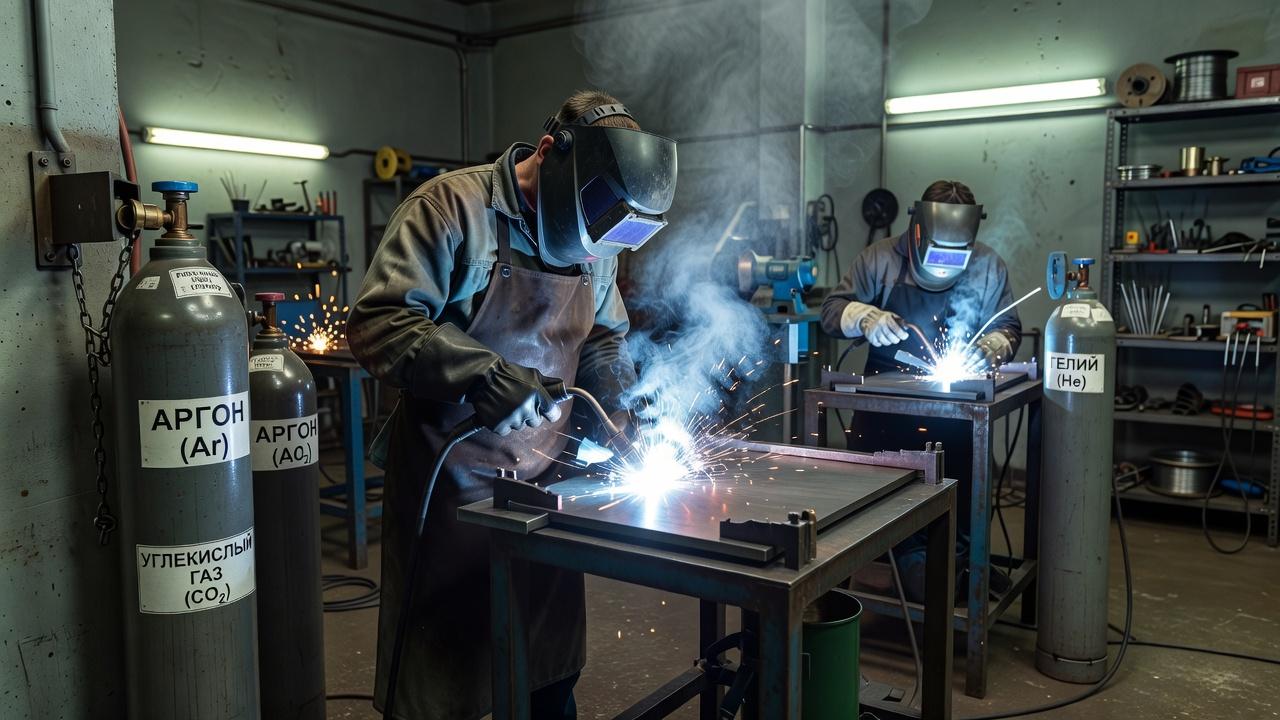
Защитные газы и их смеси ограничивают взаимодействие зоны сварки с окружающим воздухом, а в ряде процессов влияют также на устойчивость дуги, перенос электродного металла и форму шва. В практике TIG и MIG/MAG используют аргон, гелий, углекислый газ и смеси с предусмотренными добавками активных компонентов. Классификацию газов для соответствующих способов сварки в России устанавливает ГОСТ Р ИСО 14175-2010, но подходящую смесь выбирают по материалу, процессу и документации на изделие.
На практике выбор не сводится к названию газа на баллоне. Требуются конкретный сварочный процесс, материал изделия, назначенная проволока, условия формирования и защиты шва. Для российских обозначений газов и смесей действует ГОСТ Р ИСО 14175-2010, но его классификация сама по себе не задаёт универсального расхода газа или режима на любой материал. Обозначение смеси нужно читать в документации поставщика и сверять с технологической документацией, особенно при ответственных соединениях.
Зачем вообще нужен защитный газ
Во время сварки металл в зоне дуги нагревается до высоких температур, плавится и становится химически очень активным. В таком состоянии он легко вступает в реакцию с компонентами воздуха. Результат обычно один: качество шва падает, даже если сварщик держит правильный угол, длину дуги и скорость перемещения.
Защитный газ создает локальную среду вокруг дуги и сварочной ванны. Он влияет не только на защиту от атмосферы, но и на форму шва, глубину проплавления, перенос металла электродной проволоки, количество брызг, стабильность процесса и внешний вид наплавленного валика. По этой причине отличия защитных газов в сварке имеют не теоретический, а вполне рабочий смысл: от них зависит, получится ли шов плотным, ровным и технологичным.
Какие газы применяют в сварке чаще всего
Аргон
Аргон относится к инертным газам. Он химически малоактивен и хорошо защищает расплавленный металл от взаимодействия с воздухом. За счет этого аргон широко используют при TIG-сварке неплавящимся вольфрамовым электродом, а также при MIG-сварке алюминия, меди, никелевых сплавов и других цветных металлов.
Аргон дает мягкое и стабильное горение дуги. Он помогает получить аккуратный шов, особенно на нержавеющих сталях и алюминии, где внешний вид и чистота сварного соединения имеют большое значение. При этом чистый аргон не всегда лучший выбор для углеродистой стали при сварке плавящейся проволокой, потому что характеристики переноса металла и форма провара могут уступать смесям с активными компонентами.
Углекислый газ
Углекислота относится к активным защитным газам. В сварке ее давно применяют при работе с низкоуглеродистыми и низколегированными сталями, особенно в полуавтоматических процессах. Это доступный и распространенный вариант для производственных задач, где важны производительность и экономичность.
При сварке в углекислом газе дуга обычно более жесткая, проплавление получается достаточно глубоким, но увеличивается количество брызг по сравнению с аргонсодержащими смесями. Кроме того, шов может получаться грубее по внешнему виду. Поэтому чистая углекислота подходит не везде: для ответственных или эстетически требовательных соединений часто выбирают смешанные составы.
Гелий
Гелий тоже относится к инертным газам, но ведет себя иначе, чем аргон. Он способствует более высокому тепловложению в зону сварки, что полезно при работе с металлами высокой теплопроводности и при необходимости увеличить глубину проплавления. Его применяют при сварке алюминия, меди и некоторых специальных сплавов.
В чистом виде гелий используют реже, чем аргон. Одна из причин в том, что он дороже и предъявляет повышенные требования к настройке режима. Чаще его добавляют в смеси, когда нужно совместить преимущества нескольких газов.
Кислород в добавках
Кислород как самостоятельный защитный газ в сварке не используют. Но в очень небольших количествах он входит в состав некоторых смесей для сварки сталей. Такая добавка улучшает смачиваемость кромок, стабилизирует дугу и помогает сформировать более ровный валик.
Кислород в составе некоторых сварочных газовых смесей — активный компонент, доля которого задаётся назначением смеси и технологией. Его нельзя рассматривать как универсальную «добавку для лучшего провара» или применять по аналогии с другой маркой металла. Для алюминия и ряда чувствительных материалов активные смеси могут быть неприемлемы; выбор проверяют по классификации газов и требованиям к процессу.
Инертные и активные газы: в чем разница
Сварщик постоянно сталкивается с двумя группами защитных сред: инертные и активные. Инертные, такие как аргон и гелий, практически не вступают в химические реакции в зоне дуги. Они нужны там, где металл особенно чувствителен к окислению или требуется чистый, аккуратный процесс с минимальным влиянием газовой среды на металл шва.
Активные газы, прежде всего углекислота и небольшие добавки кислорода, ведут себя иначе. Они участвуют в процессах, происходящих в дуге и сварочной ванне, меняют перенос металла и технологические свойства процесса. Именно поэтому при выборе защитной среды смотрят не только на металл, но и на способ сварки, требуемую производительность, допустимый уровень брызг и требования к шву.
Какие газы применяют при полуавтоматической сварке
Когда спрашивают, какие газы применяют при полуавтоматической сварке, обычно имеют в виду процессы MIG/MAG с подачей плавящейся проволоки. Здесь выбор особенно важен, потому что газ напрямую влияет на перенос металла, форму шва и удобство работы сварщика.
Для углеродистых и низколегированных сталей в полуавтоматической сварке используют либо чистую углекислоту, либо смеси аргона с углекислым газом, иногда с небольшой добавкой кислорода. Для алюминия и его сплавов применяют аргон, а в отдельных случаях смеси аргона с гелием. Для нержавеющих сталей подходят специальные смеси на основе аргона с добавками углекислоты или кислорода в малых долях, если технология это допускает.
На практике аргон углекислота смесь для сварки стала одним из самых распространенных решений в полуавтоматической сварке сталей. Она позволяет получить более спокойное горение дуги, снизить разбрызгивание и улучшить формирование шва по сравнению с чистой углекислотой. Именно поэтому такие смеси часто выбирают в цехах, где нужно сочетать производительность с приемлемым качеством поверхности шва.
Смеси защитных газов и зачем они нужны
Чистые газы удобны не всегда. У каждого есть сильные и слабые стороны, а сварочные задачи редко бывают одинаковыми. Поэтому в производстве широко применяют многокомпонентные смеси, которые позволяют точнее настроить процесс под металл и условия работы.
Например, аргон углекислота смесь для сварки сталей помогает объединить преимущества двух сред. Аргон делает дугу стабильнее и уменьшает количество брызг, а углекислый газ поддерживает необходимую активность процесса и способствует хорошему проплавлению. В результате сварщику проще вести шов, а изделие требует меньше последующей зачистки.
Есть и другие варианты. Смеси аргона с кислородом используют для некоторых сталей, когда требуется стабильный процесс и хорошее формирование шва. Смеси аргона с гелием применяют при сварке алюминия, меди и материалов с высокой теплопроводностью, где нужно добавить тепловой мощности дуге.
Как защитный газ влияет на качество шва
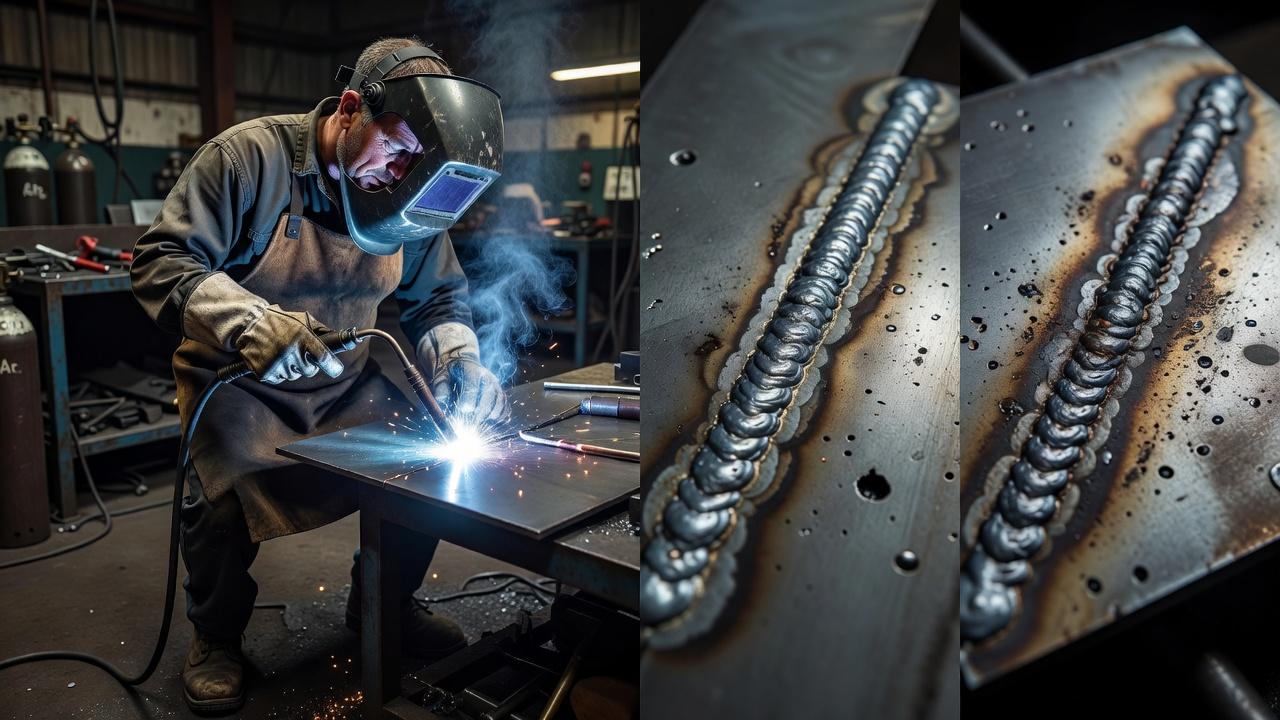
Выбор газа заметно отражается на конечном результате. Прежде всего меняется стабильность дуги. Если она горит ровно, сварщику легче контролировать ванну, выдерживать геометрию шва и работать в сложных пространственных положениях.
Второй момент связан с проплавлением. Одни газы и смеси дают более глубокий провар, другие помогают получить широкий и ровный валик при меньшем разбрызгивании. Нельзя сказать, что всегда лучше только глубокое проплавление или только красивый шов: для корневого прохода, тонколистового металла и наплавки требования будут разными.
Еще один важный фактор это количество брызг. При сварке в чистой углекислоте их обычно больше, чем в аргонсодержащих смесях. На поточном производстве это сказывается не только на внешнем виде изделия, но и на затратах времени на очистку поверхности, особенно если потом идет окраска или сборка встык с минимальными зазорами.
Недостаточная газовая защита может способствовать пористости и окислению соединения. Но подрезы, нестабильная дуга или внешний вид валика не позволяют однозначно установить причину: их вызывают и неправильный режим, сборочный зазор, загрязнение металла и техника ведения. Поэтому при подозрении на проблему с газом проверяют условия подачи и сопло вместе с остальными параметрами по безопасной процедуре.
Подбор газа по материалу
Углеродистые и низколегированные стали
Для этих материалов чаще всего используют углекислоту или смеси аргона с углекислым газом. Чистый CO2 подходит для многих производственных задач, где важны экономичность и достаточное проплавление. Смеси выбирают тогда, когда нужно уменьшить разбрызгивание, улучшить внешний вид шва и повысить стабильность процесса.
При ручной дуговой сварке покрытым электродом отдельная подача газа не нужна, потому что защиту формируют газы и шлак, образующиеся при плавлении покрытия. Это важно не путать: защитные газы используют не во всех сварочных процессах.
Нержавеющие стали
Нержавейка чувствительна к перегреву, окислению и нарушению структуры поверхностного слоя. Поэтому для нее подбирают газ особенно внимательно. В TIG-сварке обычно применяют аргон, а в полуавтоматической сварке используют смеси на его основе, состав которых зависит от марки стали и требований к шву.
При сварке корня шва труб и ответственных соединений иногда организуют дополнительную защиту обратной стороны аргоном. Без такой поддувки внутренняя поверхность может интенсивно окислиться, что ухудшит коррозионную стойкость и качество соединения.
Алюминий и его сплавы
Алюминий почти всегда сваривают в среде аргона или аргон-гелиевых смесей. Здесь особенно важна чистота газа и стабильная защита, потому что алюминий активно окисляется, а его оксидная пленка имеет высокую температуру плавления. Для TIG и MIG по алюминию аргон остается базовым вариантом.
Гелий или смеси с ним применяют, когда нужно увеличить тепловложение, например при большей толщине металла или при работе с деталями, быстро отводящими тепло. Но такие режимы требуют более уверенного владения процессом и точной настройки оборудования.
Медь и медные сплавы
Медь хорошо проводит тепло, поэтому сварка часто требует повышенной тепловой мощности. Для нее используют аргон, гелий или смеси этих газов. Конкретный выбор зависит от толщины металла, способа сварки и того, насколько важно увеличить проплавление.
Титан и реакционноспособные металлы
Титан, цирконий и подобные материалы нуждаются в особенно надежной газовой защите. Обычно применяют аргон высокой чистоты, причем защищают не только дугу и ванну, но и остывающий участок шва, а иногда и обратную сторону соединения. Даже кратковременный контакт с воздухом может резко ухудшить свойства металла в зоне сварки.
| Задача | Что сверить | Как избежать неверного обобщения |
|---|---|---|
| MIG/MAG углеродистой стали | Технологию, активную газовую среду/смесь, совместимость с проволокой | Не считать чистый аргон стандартным универсальным газом для любой MAG-сварки |
| TIG по алюминию | Инертную среду, её чистоту и необходимость защиты со всех требуемых сторон | Не назначать одну смесь независимо от сплава и геометрии |
| Нержавеющие стали | Марку стали, способ, необходимость защиты корня | Не приравнивать требования TIG и MIG/MAG |
| Монтаж с движением воздуха | Устойчивость газовой защиты и организацию места работ | Не «исправлять» срыв защиты произвольным увеличением расхода |
В России ГОСТ Р ИСО 14175-2010 классифицирует газы и смеси для сварки плавлением. ГОСТ 10157-2016 относится к аргону, ГОСТ 8050-85 — к диоксиду углерода в своей области применения. Стандарты на свойства газа и классификацию смеси не заменяют технологию сварки. Для статьи о выборе газа главное — показать, как проверить марку газа, смесь и назначение под конкретный процесс.
Сравнение популярных вариантов
| Газ или смесь | Где применяют | Преимущества | Ограничения |
|---|---|---|---|
| Аргон | TIG, MIG по алюминию, нержавеющей стали, цветным металлам | Стабильная дуга, чистый шов, хорошая защита | Не всегда оптимален для сталей в полуавтомате без добавок |
| Углекислый газ | MAG-сварка углеродистых и низколегированных сталей | Доступность, хорошее проплавление, экономичность | Больше брызг, грубее формирование шва |
| Аргон + углекислота | Полуавтоматическая сварка сталей | Меньше брызг, стабильнее дуга, лучше внешний вид шва | Дороже чистой углекислоты |
| Аргон + кислород | Некоторые стали в полуавтоматической сварке | Хорошее формирование шва, стабильность дуги | Требует точного подбора под материал и технологию |
| Аргон + гелий | Алюминий, медь, толстые сечения, высокая теплопроводность | Больше тепловложение, лучше проплавление | Более сложная настройка, выше стоимость |
От чего зависит выбор защитного газа
Подбор газовой среды всегда идет от совокупности условий. Один только материал не решает задачу полностью. Для одной и той же стали в разных цехах могут применять разные варианты, если отличаются требования к производительности, положению шва или последующей обработке.
- Материал изделия. Для алюминия и титана нужны инертные газы, для обычных сталей допустимы активные среды и смеси.
- Способ сварки. TIG, MIG, MAG и плазменная сварка предъявляют разные требования к защитной среде.
- Толщина металла. Чем массивнее деталь, тем выше потребность в тепловложении и стабильном проплавлении.
- Положение шва. Вертикальные и потолочные швы часто требуют более управляемой дуги и аккуратного переноса металла.
- Требования к внешнему виду и чистоте. Для лицевых швов и нержавейки смеси часто предпочтительнее чистой углекислоты.
- Экономика процесса. На серийном производстве считают не только цену газа, но и потери времени на зачистку, исправление дефектов и перенастройку.
Типичные ошибки при работе с защитными газами
Даже правильно выбранный газ легко испортить неправильной организацией процесса. Одна из самых частых проблем это недостаточный или, наоборот, избыточный расход. Если газа мало, защита нарушается. Если слишком много, поток может стать турбулентным и начать подсасывать воздух в зону дуги.
Не менее распространенная ошибка связана со сквозняками. На монтажной площадке или в плохо организованном цехе поток воздуха срывает газовую защиту, особенно при TIG-сварке и работе с тонкими металлами. Снаружи это не всегда заметно сразу, но шов начинает порить или темнеет.
Проблемы возникают и из-за состояния оборудования. Подсос воздуха через соединения, загрязненное сопло, налипшие брызги на газораспределительных элементах, перегибы шлангов и неверно подобранная горелка влияют на защиту ничуть не меньше, чем сам состав газа. Поэтому искать причину дефектов только в баллоне неправильно.
Еще одна ошибка это перенос чужих настроек без учета своей задачи. Если на одном участке аргон углекислота смесь для сварки дает хороший результат, это не значит, что такой же состав и те же режимы подойдут для другого диаметра проволоки, другой толщины металла или иного положения шва.
Что должен понимать сварщик и чему учат на обучении
Начинающему сварщику мало запомнить, что алюминий варят аргоном, а сталь можно варить в углекислоте. В работе требуется видеть связь между материалом, режимом, положением шва, типом переноса металла и качеством защиты. Без этого сложно понять, почему шов внезапно начинает порить или почему на одних режимах много брызг, а на других процесс идет заметно чище.
В программах профессионального обучения и при подготовке по сварочным технологиям обычно разбирают свойства газов, назначение смесей, устройство газового оборудования, правила хранения баллонов и влияние параметров защиты на качество шва. Для специалистов, которые затем проходят аттестацию на производственные объекты, это не формальность, а основа безопасной и технологически грамотной работы.
Если речь идет о работах на опасных производственных объектах, к практическим навыкам добавляются требования технологической дисциплины, документации и аттестации. В этом смысле понимание газовой защиты важно не только для качества шва, но и для допуска к определенным видам работ.
Частые вопросы
Можно ли варить полуавтоматом без газа?
Можно, если используется специальная порошковая проволока для сварки без внешней газовой защиты. В ней защитная среда и шлаковая защита формируются за счет наполнителя. Но это уже другая технология, и по качеству шва, дымообразованию, количеству брызг и области применения она отличается от классической сварки с подачей защитного газа.
Почему при сварке в углекислоте больше брызг?
Причина в особенностях дугового процесса и переноса металла в активной газовой среде. Углекислый газ сильнее влияет на характер горения дуги, чем аргон, поэтому процесс обычно получается более жестким. В производстве это компенсируют подбором режимов, качеством проволоки и переходом на смеси, если нужно снизить разбрызгивание.
Подходит ли чистый аргон для сварки обычной стали полуавтоматом?
Для углеродистых сталей в полуавтоматической сварке чистый аргон обычно не считается универсальным решением. Чаще используют смеси с углекислым газом или кислородом, потому что они обеспечивают более подходящий характер дуги и формирование шва. Чистый аргон без добавок типичнее для алюминия, нержавейки в отдельных режимах и TIG-процессов.
Нужно ли защищать обратную сторону шва газом?
Не всегда. Для обычных стальных конструкций это требуется далеко не в каждом случае. Но при сварке нержавеющих сталей, титана, трубопроводов и ответственных корневых проходов защита обратной стороны часто необходима, чтобы избежать окисления и сохранить свойства металла.
Можно ли по внешнему виду шва понять, что газ выбран неправильно?
Иногда да, но только частично. Нестабильный валик, пористость, сильное окисление, чрезмерные брызги и плохая смачиваемость могут указывать на проблему с газовой защитой или составом смеси. Но такие же признаки появляются и при ошибках в режиме, загрязнении металла, неисправности горелки или нарушении подачи проволоки, поэтому оценивать нужно весь процесс целиком.
Хороший выбор защитного газа начинается не с привычки, а с понимания задачи. Для алюминия и нержавеющих сталей чаще нужен аргон или смеси на его основе, для обычных конструкционных сталей нередко эффективны углекислота и аргонсодержащие смеси, а для сложных по теплопередаче материалов подключают гелий. Когда сварщик понимает, почему именно эта среда работает в данном процессе, он быстрее находит правильный режим, реже сталкивается с дефектами и увереннее работает с разными материалами и технологиями.