

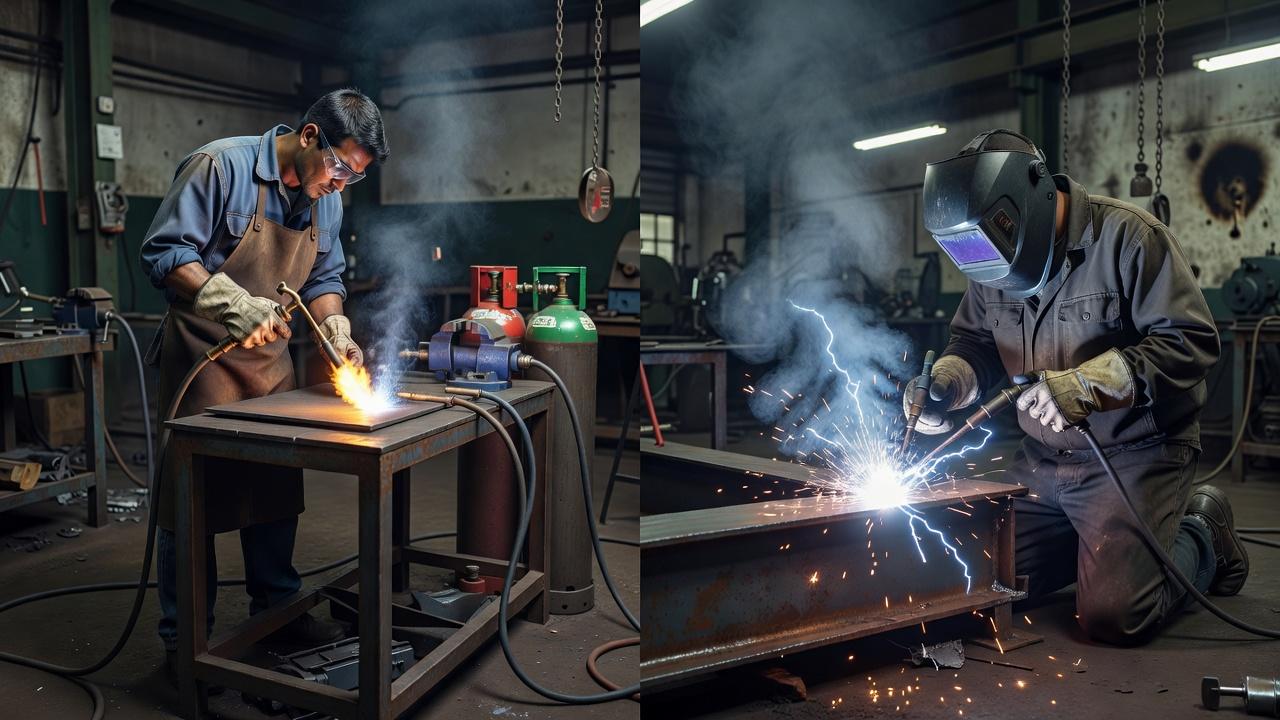
Если ответить коротко, газовая и электродуговая сварка отличаются источником тепла, характером нагрева металла, областью применения и требованиями к навыкам сварщика. В газосварке металл расплавляет пламя горючего газа с кислородом, а при дуговом способе тепло создаёт электрическая дуга. Из этого вытекают все практические различия: скорость работы, толщина металла, качество шва, удобство в монтаже, требования к оборудованию и даже типовые ошибки.
На практике вопрос стоит не так: что лучше вообще. Гораздо полезнее понять, где уместна газосварка, а где разумнее выбрать ручную дуговую, полуавтоматическую или другой электродуговой процесс. Для человека, который выбирает профессию, программу обучения или направление специализации, это не абстрактная теория, а основа будущей работы.
Что представляет собой каждый способ
Чтобы не путать термины в российских документах, используйте действующий словарь ГОСТ Р 58904-2020 и перечень процессов ГОСТ Р ИСО 4063-2025. Газовая сварка и кислородная резка относятся к разным операциям, хотя на участке могут использоваться связанные виды газопламенного оборудования. При выборе обучения проверяйте, какие именно процессы перечислены в программе и документе о квалификации: наличие раздела о резке не подтверждает освоение сварки, а слово «электросварка» без уточнения способа не описывает полный набор навыков.
Газовая сварка
Газовая сварка относится к термическим способам соединения металлов. Кромки деталей нагреваются пламенем, которое образуется при сжигании горючего газа в смеси с кислородом. В классической практике чаще всего говорят об ацетилено-кислородной сварке, хотя в некоторых работах применяют и другие газы, если речь идёт не о сварке, а о нагреве, пайке или резке.
Сварщик управляет горелкой, формирует сварочную ванну и при необходимости вводит присадочный пруток. Нагрев получается сравнительно мягким и широким по зоне воздействия. Это удобно при тонком металле, при ремонте, при правке и местном прогреве, но не всегда выгодно там, где нужна высокая производительность и минимальная зона термического влияния.
Электродуговая сварка
Электродуговая сварка объединяет несколько процессов, у которых общий принцип один: металл плавится за счёт тепла электрической дуги. В производстве под этим обычно понимают ручную дуговую сварку покрытым электродом, полуавтоматическую сварку плавящейся проволокой в защитном газе, аргонодуговую сварку неплавящимся электродом и ряд других технологий.
Для базового сравнения чаще всего берут именно ручную дуговую сварку, поскольку она широко распространена в строительстве, монтаже и ремонте. При горении дуги температура в зоне сварки очень высока, расплавление идёт быстро, а шов формируется за счёт расплавленного основного металла и электрода либо присадочного материала, в зависимости от процесса.
Чем отличается газовая сварка от электрической на уровне процесса
Главное различие между этими способами в том, как подводится тепло. Газовое пламя нагревает металл постепенно, с более широкой зоной прогрева. Электрическая дуга действует локальнее и интенсивнее, поэтому металл плавится быстрее, а тепловложение можно точнее сосредоточить в нужной зоне.
Из-за этого по-разному ведут себя кромки, сварочная ванна и сам шов. При газосварке сварщик буквально «ведёт» металл пламенем, контролируя нагрев более плавно, но медленнее. При дуговом процессе нужно удерживать стабильную дугу, соблюдать длину дуги, угол электрода, скорость перемещения и следить за формированием валика и провара.
Есть и заметная разница по подготовке соединения. Газовая сварка чаще требует аккуратной работы с тонким металлом и понимания, как избежать прожога или чрезмерного перегрева. Электродуговой способ сильнее зависит от правильного выбора режима, типа электрода или проволоки, полярности, тока и состояния поверхности.
Сравнение газовой сварки и дуговой по основным критериям
| Критерий | Газовая сварка | Электродуговая сварка |
|---|---|---|
| Источник тепла | Пламя горючего газа с кислородом | Электрическая дуга |
| Скорость сварки | Обычно ниже | Обычно выше |
| Зона нагрева | Шире | Более локальная |
| Работа с тонким металлом | Удобна при определённых задачах | Требует точного подбора режима, но также возможна |
| Работа с толстыми деталями | Менее производительна | Предпочтительна в большинстве случаев |
| Оборудование | Баллоны, редукторы, рукава, горелка | Источник питания, кабели, держатель, электроды или подающее устройство |
| Мобильность на объекте | Не зависит от электросети, но требует обращения с баллонами | Зависит от электропитания или генератора |
| Типичные риски | Утечки газа, обратный удар пламени, перегрев детали | Поражение током, нестабильная дуга, разбрызгивание, непровар |
| Распространённость в производстве | Ограниченнее | Шире по видам работ и материалам |
Где чаще применяют газосварку
Газовая сварка сохраняет практическую ценность там, где нужна не только сварка, но и управляемый нагрев металла. Её используют в ремонтных работах, при монтаже труб небольшого диаметра, при работе с тонколистовой сталью, в отдельных слесарно-сварочных операциях, а также при пайке, наплавке и подогреве.
Она удобна в ситуациях, когда деталь нужно не просто соединить, а аккуратно прогреть, выправить, снять напряжения на небольшом участке или выполнить работы вне доступа к стабильной электросети. В ряде хозяйственных и ремонтных задач именно универсальность газового поста оказывается полезнее, чем высокая скорость сварки.
Но есть и ограничения. При увеличении толщины металла газосварка проигрывает по производительности и экономике. Широкий нагрев повышает риск коробления, а качество соединения сильнее зависит от равномерности прогрева и уверенного ведения ванны.
Где преимущество у электродуговой сварки
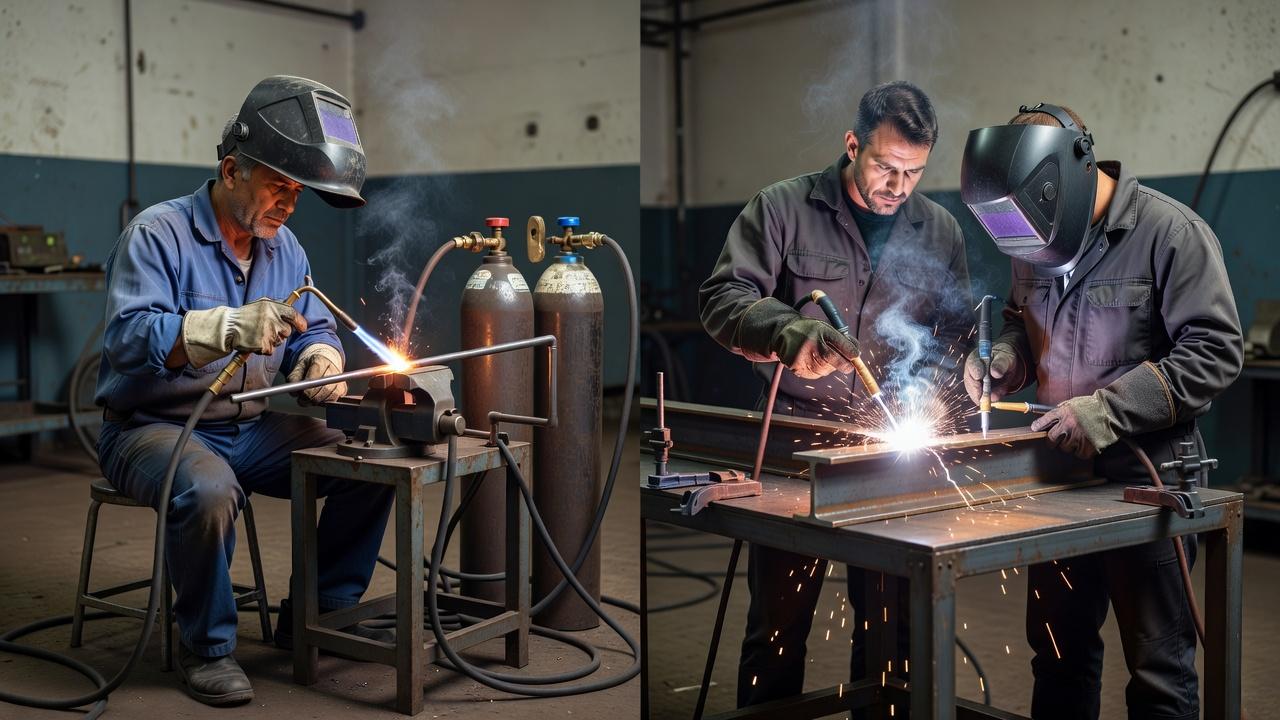
Электродуговые процессы стали основой большей части промышленной сварки не случайно. Они позволяют получать прочные соединения при монтаже металлоконструкций, изготовлении рам, резервуаров, трубопроводов, корпусов, опор и множества других изделий. Для средних и больших толщин металла это обычно более рациональный выбор.
Ручная дуговая сварка покрытым электродом особенно востребована на строительных площадках, при монтаже и ремонте, где важны относительная простота оборудования и возможность работать в разных пространственных положениях. Полуавтоматическая сварка ценится за производительность и удобство в серийном изготовлении, а аргонодуговая применяется там, где нужны аккуратный шов и работа с нержавеющей сталью, алюминием и цветными металлами.
Если смотреть на вопрос «газосварка или электросварка», то в условиях современного производства электросварка чаще оказывается основным способом. Но это не значит, что она безусловно лучше в любой ситуации. Просто круг задач у неё шире, особенно там, где важны скорость, повторяемость результата и работа с более серьёзными нагрузками на шов.
Разница по качеству шва и влиянию на металл
Качество соединения определяется не только способом сварки, но и подготовкой кромок, подбором режима, чистотой металла и квалификацией сварщика. Тем не менее различия между процессами есть. При газовой сварке металл нагревается дольше и на большей площади, поэтому зона термического влияния обычно больше. Для тонких деталей это может быть как плюсом, так и минусом: металл легче вести, но выше риск деформаций.
При дуговом способе шов формируется быстрее, проплавление получается интенсивнее, а тепловой цикл короче. Это помогает снизить лишний нагрев окружающего металла, но требует точной настройки. Если режим выбран неправильно, появляются непровары, подрезы, поры, шлаковые включения или прожоги.
На ответственных конструкциях выбор способа определяется не личными предпочтениями сварщика, а требованиями технологии, проектной документации и нормативов. Если изделие подлежит контролю качества, а работа относится к опасным производственным объектам, решающими становятся допуски технологии, квалификация персонала и действующая аттестация.
Какие материалы и толщины удобнее варить разными способами
Газовая сварка традиционно ассоциируется с низкоуглеродистой сталью небольшой толщины. Она позволяет аккуратно работать с листом, тонкостенными деталями, некоторыми трубными соединениями малого диаметра. Кроме того, газовое пламя применяют при сварке и пайке цветных металлов, но здесь уже многое зависит от конкретного материала, флюсов и технологической схемы.
Электродуговая сварка намного универсальнее по диапазону толщин и видам материалов. Ручная дуговая подходит для углеродистых и низколегированных сталей, а при специальных электродах и для нержавеющих сталей, чугуна, наплавки. Полуавтомат и аргонодуговой процесс закрывают ещё больше задач, включая тонкий лист, нержавеющую сталь и алюминиевые сплавы.
Если говорить просто, то для толстых деталей и силовых конструкций приоритет обычно у электрической дуги. Для тонких, ремонтных и нагревочных операций газовый способ может быть удобен, но только если он действительно соответствует технологии и экономически оправдан.
Оборудование: что сложнее в реальной работе
На первый взгляд газовый пост кажется понятным: баллоны, редукторы, рукава, горелка, наконечники. Но его простота обманчива. Работа с газами требует жёсткого соблюдения правил безопасности, проверки герметичности, контроля давления, исправности обратных клапанов и понимания режима пламени. Ошибка здесь связана не только с качеством шва, но и с прямой опасностью.
У электродуговой сварки другой набор требований. Нужно разбираться в источниках питания, полярности, подборе электродов, силе тока, качестве массы, длине кабелей, стабильности дуги. Для новичка это технически сложнее, зато оборудование лучше встраивается в современный производственный процесс и чаще соответствует типовым задачам предприятий.
Если рассматривать обучение, то сварщику полезно понимать не только принцип работы аппарата, но и всю цепочку: от подготовки кромок и сборки до очистки шва и визуального контроля. Именно на этом этапе становится заметно, чем отличается газовая сварка от электрической в практическом смысле, а не по учебному определению.
Требования к навыкам сварщика
Газосварщик должен хорошо чувствовать металл по нагреву и цвету, уметь держать горелку и присадочный пруток, регулировать пламя и не перегревать кромки. Здесь особенно важны координация, ровный темп и понимание, как ведёт себя сварочная ванна при изменении зазора, угла наклона и скорости движения.
Сварщик ручной дуговой сварки работает в других условиях. Ему нужно уверенно поджигать и удерживать дугу, контролировать длину дуги, колебательные движения, плавление кромок и перенос металла электрода. Плюс добавляются навыки работы в нижнем, вертикальном, горизонтальном и потолочном положениях.
В полуавтоматической и аргонодуговой сварке требования тоже высокие, но они иные. Больше значения имеет настройка оборудования, состояние защитного газа, стабильность подачи проволоки, чистота поверхности, подбор расходников. Поэтому при сравнении профессий нельзя сводить всё к фразе «это проще, а это сложнее». Сложность разная по природе.
Типичные ошибки при газовой и дуговой сварке
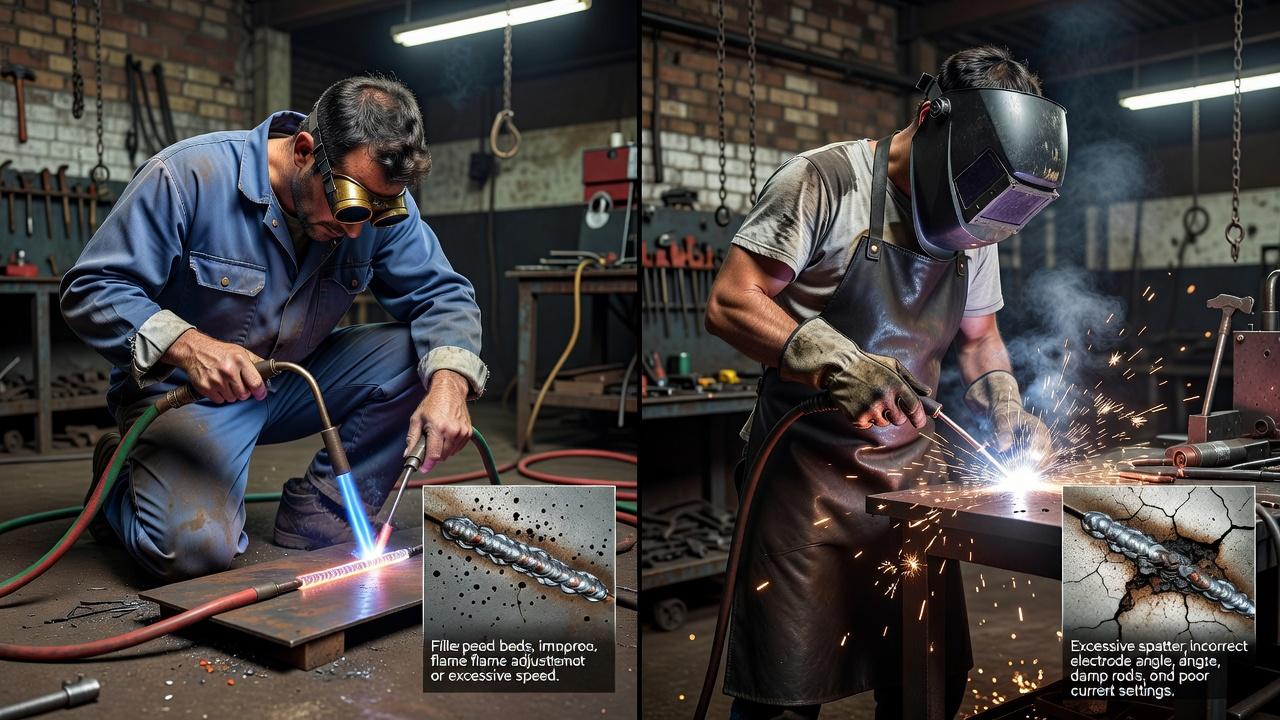
Ошибки при газовой сварке
- чрезмерный нагрев кромок и коробление детали;
- неправильно отрегулированное пламя, из-за чего меняется характер плавления;
- неравномерное введение присадочного металла;
- слишком медленное перемещение горелки;
- плохая подготовка кромок и загрязнение поверхности.
На практике многие дефекты при газосварке связаны именно с избыточным тепловложением. Металл уже расплавился, а сварщик продолжает греть участок, и в итоге шов получается грубым, а деталь «ведёт». Для тонкого листа это особенно критично.
Ошибки при электродуговой сварке
- неподходящий сварочный ток;
- слишком длинная или слишком короткая дуга;
- неверный угол электрода;
- неочищенные кромки, ржавчина, влага;
- недостаточный провар корня шва;
- нарушение межслойной очистки.
Для ручной дуговой сварки характерна другая группа проблем: непровар, подрез, пористость, шлаковые включения. Здесь часто страдает не сам источник тепла, а дисциплина процесса. Сварщик может хорошо вести валик внешне, но шов внутри окажется неудовлетворительным.
Что выбрать для обучения будущему сварщику
Если человек только входит в профессию, ориентироваться нужно не на абстрактную «лёгкость» способа, а на реальный спрос работодателей и предполагаемую специализацию. В большинстве случаев базовым направлением становится ручная дуговая сварка, потому что она массово применяется в строительстве, монтаже, ремонте и на производстве.
Газовая сварка как отдельная квалификация встречается реже, но знания по газопламенной обработке металлов по-прежнему полезны. Они нужны для резки, нагрева, правки, пайки и ремонтных операций. На ряде программ обучения эти темы изучают как часть более широкого курса по сварочному делу и термической обработке металла.
Если обучение выбирают под конкретное рабочее место, сначала следует выяснить, какой процесс указан в задании и технологической документации: газовая сварка, РДС или другой способ. Программа должна давать соответствующую практику, а сведения о документах и допусках сверяются с требованиями будущих работ. Наличие диплома или свидетельства само по себе не подтверждает владение всеми способами сварки.
| Что хочет освоить человек | Какой раздел учебной программы важен | Чего не следует смешивать |
|---|---|---|
| Сборка металлоконструкций, монтаж | Ручная дуговая или иной дуговой процесс под требования вакансий | Владение кислородной резкой само по себе не означает владения газовой сваркой |
| Газопламенная обработка и ремонтные операции | Состав оборудования, пламя, сварка и отдельные операции резки | Газовая сварка и газовая резка — разные технологические задачи |
| Серийное цеховое производство | Производительность, повторяемость шва, автоматизация | Нельзя сравнивать по одному названию «электросварка» без указания способа |
| Трудоустройство | Какие процессы указаны в вакансиях и как проверяют навык | Наличие одной квалификации не гарантирует владение всеми технологиями |
Газовая сварка нагревает основной металл пламенем горючего газа с кислородом; дуговая использует электрическую дугу. Ни один источник тепла не делает метод универсально «лучше»: выбор зависит от материала, конструкции, требований к соединению, производительности и действующей технологии организации.
Когда газосварка выигрывает, а когда проигрывает
Газовый способ выигрывает там, где нужен мягкий прогрев, автономность от электрической сети, возможность совместить сварку с нагревом, пайкой или резкой, а также при некоторых ремонтных и монтажных операциях с тонким металлом. Он полезен не только как способ соединения, но и как универсальный инструмент газопламенной обработки.
Проигрывает он там, где от процесса ждут высокой производительности, работы с толстыми сечениями, стабильного качества на больших объёмах и более узкой зоны нагрева. В этих условиях электродуговые технологии обычно оказываются и удобнее, и экономичнее, и ближе к современным требованиям производства.
Именно поэтому сравнение газовой сварки и дуговой нельзя сводить к спору «старый способ против нового». У каждого процесса есть своё рабочее поле. Вопрос в том, насколько точно выбран метод под задачу, материал, толщину и условия выполнения работ.
Частые вопросы
Газосварка или электросварка лучше для новичка?
Для начала карьеры чаще выбирают электросварку, прежде всего ручную дуговую. Она более востребована на рынке труда и даёт базу для дальнейшего развития в полуавтоматической, аргонодуговой и других технологиях. Газосварка полезна как дополнительная компетенция, особенно для ремонтных и слесарно-сварочных работ.
Можно ли газовой сваркой заменить дуговую?
Не всегда. Для некоторых тонкостенных деталей и ремонтных работ это возможно, но на силовых конструкциях, при больших толщинах и на большинстве современных производственных операций такая замена обычно нецелесообразна. Решение должно опираться на технологию изготовления или ремонта конкретного изделия.
Почему электродуговая сварка применяется чаще?
Потому что она производительнее, лучше подходит для широкого диапазона толщин и материалов и проще встраивается в промышленное производство. Кроме того, у электродуговых процессов больше вариантов по оборудованию и режимам, что позволяет подобрать технологию под конкретную задачу.
Где сложнее добиться хорошего шва?
И в газовой, и в дуговой сварке качество зависит от подготовки и практики. При газовой сложнее удержать правильный тепловой режим без перегрева детали, при дуговой труднее обеспечить стабильную дугу и полный провар без дефектов. Ошибки разные, поэтому сравнивать «по сложности вообще» некорректно.
Нужна ли аттестация НАКС для работы сварщиком?
Не для любой газовой или электродуговой сварки требуется НАКС. Необходимость аттестации определяют по применимым требованиям к конкретным видам работ и объектам, а не по одному названию способа или работодателя. Если в вакансии указана аттестация, нужно уточнить её требуемую область и документы, которыми соискатель может это подтвердить.
Если выбирать между этими способами без привязки к реальной задаче, решение почти всегда будет ошибочным. Для тонкого металла, локального нагрева и части ремонтных операций газовая сварка остаётся рабочим инструментом. Для большинства строительных, монтажных и производственных задач приоритет у электрической дуги. Поэтому будущему сварщику полезно не просто знать названия процессов, а понимать, какой метод даёт нужный результат именно в тех условиях, где предстоит работать.