

TIG, MIG/MAG и MMA решают одну задачу, но делают это по-разному. Если ответить коротко, MMA берут за универсальность и простоту на выезде, MIG/MAG ценят за скорость и удобство в серийной работе, а TIG выбирают там, где нужен аккуратный шов, контроль ванны и работа с нержавейкой, алюминием и тонким металлом.
На практике разница между этими способами видна не в рекламных описаниях, а у верстака, на монтаже, в цехе и при сдаче швов под контроль. Один процесс прощает неидеальную подготовку кромок, другой резко теряет качество от сквозняка, третий дает красивый результат, но требует времени, устойчивой руки и хорошего понимания режима. Ниже разберем без путаницы, в чем состоит тиг миг маг мма отличие, где какой способ действительно удобнее и что это значит для обучения сварщика.
Что означает каждый способ сварки
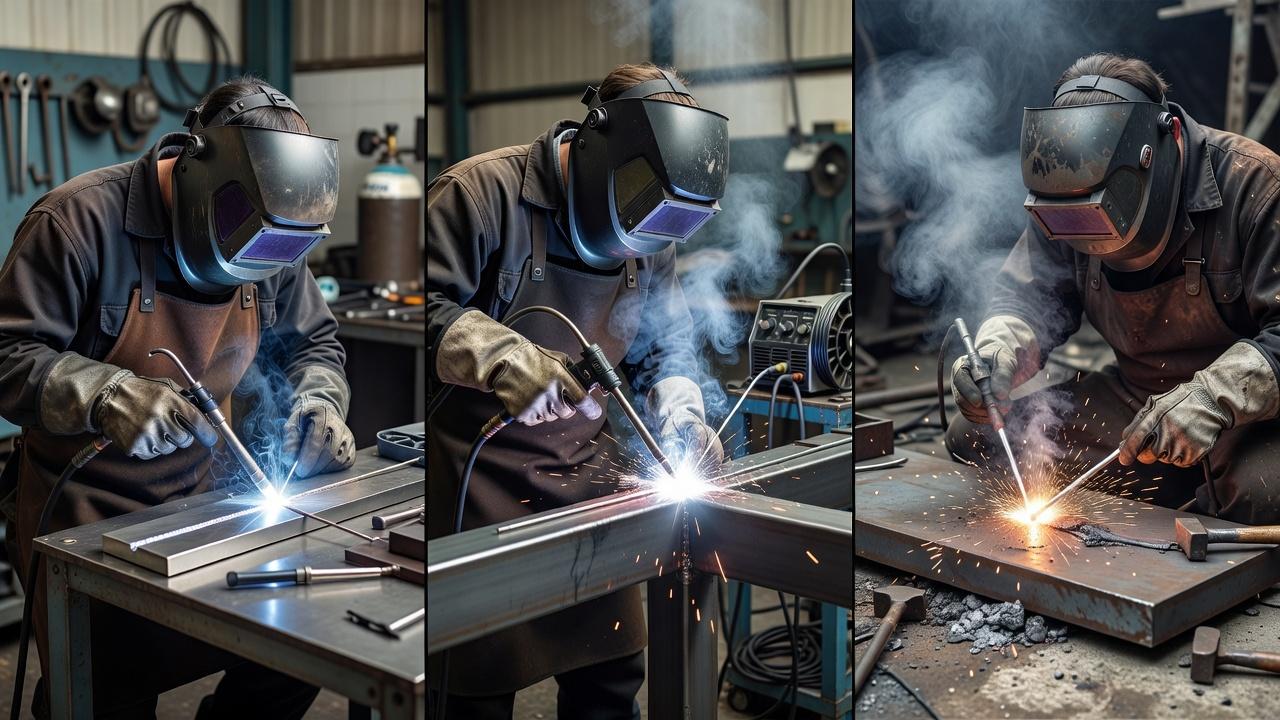
MMA — ручная дуговая сварка покрытым электродом. Дуга горит между стержнем электрода и изделием, металл электрода плавится и одновременно служит присадкой, а покрытие создает газовую и шлаковую защиту сварочной ванны. Это самый узнаваемый способ, который часто называют просто ручной сваркой.
MIG/MAG — дуговая сварка плавящейся проволокой в среде защитного газа. Проволока подается автоматически через горелку, а газ защищает ванну от воздуха. Разница внутри этой пары такая: MIG обычно связывают со сваркой в инертном газе, чаще аргон или смеси на его основе, а MAG — со сваркой в активных газах, например в углекислом газе или смесях аргона с CO₂, что типично для низкоуглеродистых и низколегированных сталей.
TIG — аргонодуговая сварка неплавящимся вольфрамовым электродом. Дуга горит между вольфрамовым электродом и деталью, а присадочный материал, если он нужен, подается отдельно. Из-за такого разделения сварщик тонко управляет ванной, формой шва и тепловложением, но скорость работы ниже, чем у полуавтомата.
Главное различие на практике: не только шов, но и весь процесс
Когда сравнивают способы сварки, часто смотрят только на внешний вид шва. Для реальной работы этого мало. Гораздо важнее, как процесс ведет себя на грязном металле, на ветру, в неудобном положении, на тонкой кромке, при длинной смене и под требования контроля.
MMA выигрывает там, где условия далеки от идеальных. Монтаж металлоконструкций, ремонт на объекте, работа на улице, ограниченный доступ к оборудованию — типичные ситуации, где покрытый электрод остается востребованным. MIG/MAG удобнее в цехе, когда нужен стабильный темп и большой объем однотипных швов. TIG занимает свою нишу: меньше производительность, зато больше точности и чище результат.
Поэтому вопрос «какая сварка лучше тиг миг маг» в отрыве от задачи поставлен неверно. Лучше не способ сам по себе, а его соответствие материалу, толщине, условиям работы и требуемому качеству соединения.
Сравнение по принципу работы и управлению ванной
MMA: дуга, электрод и шлак
При ручной дуговой сварке сварщик одновременно управляет длиной дуги, углом электрода, скоростью перемещения и плавлением электрода, который постоянно укорачивается. Это заметно влияет на технику. Новичку приходится не только вести шов, но и все время компенсировать изменение вылета электрода.
Покрытие электрода защищает ванну и формирует шлак. Это плюс на улице и в сложных условиях, но после прохода шлак нужно отбивать и зачищать. Если его не удалить полностью, следующий слой может получить шлаковые включения, а шов — дефекты, которые выявятся уже на контроле.
MIG/MAG: непрерывная подача проволоки
В полуавтоматической сварке проволока идет непрерывно, поэтому дуга более стабильна по длине, а сварщику легче держать ритм. Отсюда и высокая производительность. На длинных швах, прихватках, угловых соединениях и серийных изделиях это дает большое преимущество по времени.
Но полуавтомат чувствителен к настройке. Скорость подачи проволоки, напряжение, индуктивность, расход газа, состояние токосъемного наконечника и роликов подачи напрямую влияют на перенос металла и форму шва. Если режим подобран плохо, появляются брызги, подрезы, нестабильная дуга, непровары или чрезмерное усиление шва.
TIG: максимальный контроль, минимальная спешка
При TIG-сварке вольфрамовый электрод не плавится, а присадка подается отдельно. Это дает точное управление ванной и особенно полезно на тонком металле, корневых проходах, нержавеющих сталях, алюминии и ответственных соединениях. Сварщик видит ванну лучше, чем при MMA, и может буквально формировать шов движением руки.
Обратная сторона такой точности — высокая чувствительность к технике. Нужно держать короткую устойчивую дугу, не касаться вольфрамом расплава, контролировать подачу присадки и защищать зону сварки газом до остывания. Любая спешка быстро превращается в дефект или потерю внешнего вида шва.
Где какой способ применяют
| Способ | Типичные задачи | Где особенно удобен | Ограничения |
|---|---|---|---|
| MMA | Монтаж, ремонт, сварка конструкционных сталей, работы на выезде | Улица, высота, удаленные объекты, неидеальная подготовка | Ниже производительность, есть шлак, сложнее на тонком металле |
| MIG/MAG | Серийное производство, кузовные работы, металлоконструкции, цеховая сборка | Длинные швы, повторяемые операции, средние и большие объемы | Чувствителен к ветру и чистоте газа, требует более стабильной настройки |
| TIG | Нержавейка, алюминий, тонкие детали, трубопроводы, корневые проходы | Высокие требования к качеству и внешнему виду шва | Низкая скорость, высокие требования к навыку и чистоте подготовки |
Если говорить по-простому, чем отличается ручная сварка от полуавтомата: при MMA сварщик работает штучным электродом с шлаковой защитой, а при MIG/MAG металл подается проволокой непрерывно и защищается газом. Отсюда и разница в темпе, удобстве, подготовке и поведении процесса в разных условиях.
Материалы и толщина металла
Для низкоуглеродистой стали подходят все три способа, но с разными оговорками. MMA уверенно работает по обычным конструкционным сталям, особенно там, где поверхность неидеальна. MIG/MAG удобен для производственных объемов и металлоконструкций. TIG применяют реже, когда нужна точность, аккуратный корень шва или работа с тонкими стенками.
Нержавеющую сталь сваривают и полуавтоматом, и TIG. Полуавтомат дает хорошую производительность, особенно в цехе, но TIG позволяет лучше контролировать тепловложение и внешний вид шва. Это важно, когда нужно уменьшить коробление, перегрев зоны шва или сохранить аккуратную поверхность.
С алюминием ситуация строже. MMA для таких задач почти не рассматривают в обычной практике. Основные варианты — MIG с соответствующей оснасткой или TIG на переменном токе. Для тонкого алюминия и ответственных участков TIG чаще оказывается предпочтительнее, потому что процесс лучше контролируется. Для более толстых деталей и объема производства полуавтомат нередко выгоднее по скорости.
На тонком металле MMA сложнее всего. Риск прожога выше, ванна менее послушна, а короткий электрод и шлак мешают точно держать процесс. MIG/MAG и TIG в таких задачах обычно удобнее, но между ними есть важное различие: полуавтомат быстрее, а TIG точнее и чище по управлению.
Подготовка кромок, чистота металла и поведение в реальных условиях
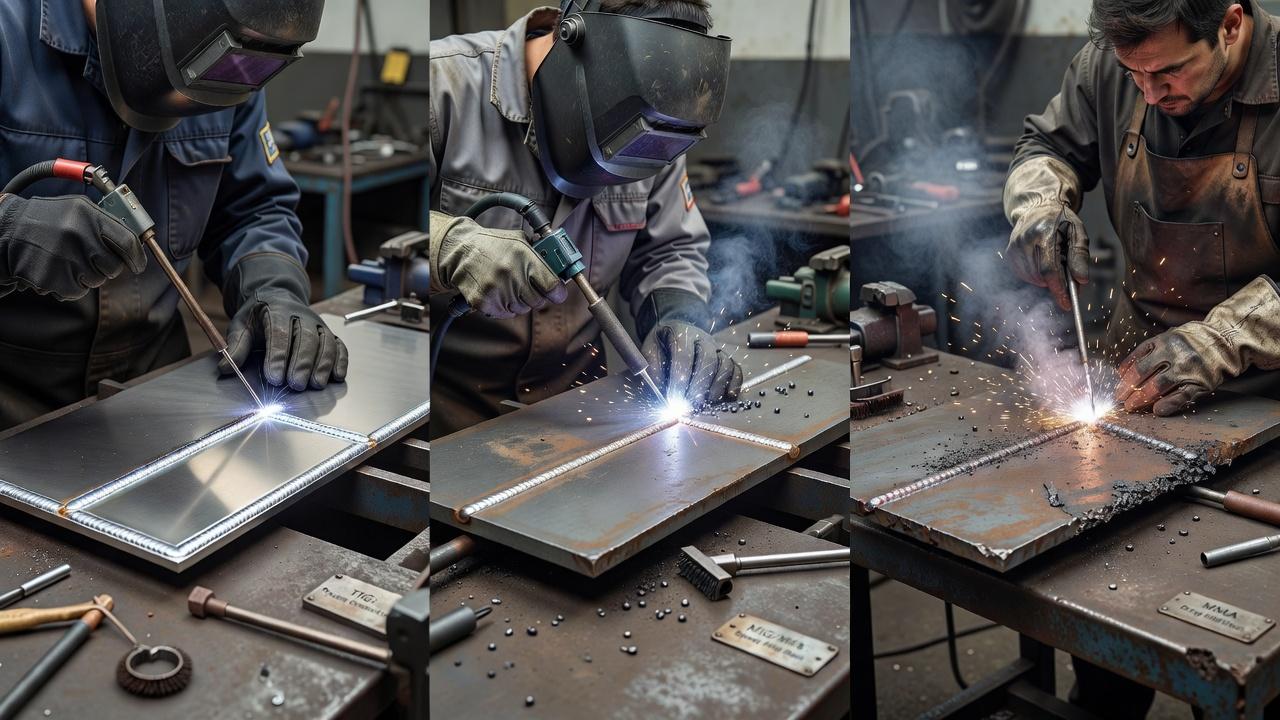
Один из самых практичных критериев — насколько способ терпим к несовершенной подготовке. MMA здесь действительно прощает больше. Ржавчина, окалина, следы эксплуатации и неидеальная геометрия кромок, конечно, не полезны, но ручная дуговая сварка нередко позволяет выполнить работу там, где полуавтомат или TIG начнут «капризничать».
MIG/MAG требует более чистого металла и стабильной газовой защиты. На ветру защитный газ сдувается, ванна окисляется, появляются поры. Именно поэтому полуавтомат на открытой площадке без экранов и нормальной организации рабочего места нередко дает хуже результат, чем от него ждут по каталожным описаниям.
TIG еще требовательнее к чистоте. Загрязнение кромок, масло, краска, влага, неправильная заточка вольфрама, избыточная дуга или плохая защита газом сразу отражаются на качестве шва. Для нержавейки и алюминия это особенно заметно: поверхность может потемнеть, шов потеряет стабильность, а свойства соединения ухудшатся.
Скорость работы и производительность
На длинных повторяющихся швах механизированная сварка плавящейся проволокой нередко обеспечивает более высокую производительность, чем РДС: нет остановок для замены каждого покрытого электрода, а цикл проще механизировать. Но сравнение зависит от толщины, доступа, объёма партии, подготовки и последующей очистки. На коротких ремонтных или монтажных операциях РДС может оказаться рациональнее.
MIG/MAG в большинстве производственных задач оказывается самым быстрым. Непрерывная подача проволоки, удобство выполнения длинных швов и меньшее количество остановок делают его базовым процессом для многих участков металлообработки, кузовного ремонта и изготовления конструкций.
TIG почти всегда медленнее. Зато он компенсирует это качеством управления процессом. Там, где переделка дефектного шва обойдется дороже, чем спокойная аккуратная сварка с первого раза, низкая скорость сама по себе перестает быть минусом.
Качество шва и типичные дефекты
У MMA частые проблемы связаны со шлаком, подрезами, непроваром и нестабильной длиной дуги. Новички нередко либо «давят» электрод в ванну, либо держат слишком длинную дугу. В первом случае дуга глохнет и шов получается грубым, во втором растут разбрызгивание и риск дефектов.
У MIG/MAG типичные ошибки обычно связаны с режимом и газовой защитой. Если подача проволоки и напряжение не согласованы, дуга работает нестабильно. Если плохой контакт массы, изношен наконечник или есть подсос воздуха, возрастает риск пористости и неровного формирования шва.
У TIG самая частая неприятность — касание вольфрамом расплава. После этого электрод загрязняется, дуга теряет стабильность, а шов приходится останавливать и переделывать с переточкой электрода. Еще одна распространенная проблема — перегрев тонкой детали из-за излишнего тепловложения или слишком медленного ведения.
- MMA: чаще прощает условия, но чаще требует зачистки и строгого контроля многослойных швов.
- MIG/MAG: дает стабильный результат в налаженном процессе, но плохо переносит ветер и ошибки в настройке.
- TIG: позволяет получить очень аккуратный шов, но быстро «наказывает» за нарушение техники.
Сложность освоения для начинающего сварщика
На первом знакомстве многим проще начать с полуавтомата. Дуга зажигается легче, проволока подается автоматически, а сам процесс визуально понятнее. Именно поэтому MIG/MAG часто используют в учебных мастерских как способ быстро показать ученику принцип формирования шва и связь между режимом и результатом.
Но простота старта не равна простоте профессии. Хорошо варить полуавтоматом, особенно в разных положениях, на разных толщинах и с устойчивым качеством, совсем не так легко, как кажется со стороны. Нужно понимать перенос металла, чувствовать скорость движения и уметь настраивать аппарат под задачу.
MMA обычно сложнее на первых этапах из-за розжига, поддержания дуги и смены электрода. Зато этот способ хорошо дисциплинирует технику рук, чувство зазора и понимание ванны. Для монтажных и универсальных работ такая база очень полезна.
TIG считают самым требовательным к координации. Здесь часто работают обе руки: одной держат горелку, другой подают присадку. Добавьте к этому контроль длины дуги, защитного газа, формы ванны и режима тока, и становится понятно, почему обучение TIG требует терпения и регулярной практики.
Оборудование, мобильность и организация рабочего места
MMA-аппараты обычно самые простые по составу оборудования. Источник питания, кабели, электрододержатель, масса, электроды — и можно работать. За счет этого ручная дуговая сварка удобна там, где нужна мобильность, особенно на монтаже и ремонте.
Для MIG/MAG нужен источник, механизм подачи, горелка, катушка проволоки и баллон с газом. На производстве это не проблема, но на выезде комплект становится менее удобным. Кроме того, требуется следить за рукавным пакетом, роликами, наконечниками и качеством подачи проволоки.
TIG-оборудование также завязано на газовую защиту и оснастку. Для некоторых задач нужен переменный ток, для других важны импульсные режимы, плавный спад тока, продувка до и после сварки. Поэтому оборудование для TIG часто предъявляет более высокие требования не только к сварщику, но и к организации рабочего места.
Что учитывать при выборе способа для работы и обучения
Если человек выбирает обучение не «для общего развития», а под конкретную профессию, лучше смотреть не на популярность процесса, а на будущие задачи. Для монтажных работ, ремонта, строительства и выездных объектов особенно полезна уверенная база по MMA. Для цеховой сварки металлоконструкций, серийного изготовления и кузовных работ логично делать упор на MIG/MAG. Для нержавейки, алюминия, трубных соединений и аккуратных тонкостенных изделий имеет смысл развивать TIG.
В профессиональном обучении это важно еще и потому, что разные специализации требуют разного набора навыков. Сварщик ручной дуговой сварки, сварщик частично механизированной сварки плавлением и сварщик аргонодуговой сварки — это не просто разные названия в разговорной речи, а разные производственные акценты. На практике работодатель смотрит не на красивое резюме, а на то, каким процессом человек действительно владеет.
При выборе способа для производственного изделия сначала учитывают требования чертежей и технологической документации, материал, конструкцию соединения и доступное оборудование. Для отдельных регулируемых видов работ дополнительно проверяют квалификацию и область необходимой аттестации сварщика. Обучение конкретному процессу не означает автоматический допуск к любым изделиям и объектам.
Сравнение способов сварки по ключевым критериям
| Критерий | MMA | MIG/MAG | TIG |
|---|---|---|---|
| Расходный электрод | Покрытый штучный электрод | Непрерывно подаваемая проволока | Неплавящийся вольфрамовый электрод; присадка при необходимости |
| Защита зоны сварки | Газ и шлак от покрытия электрода | Внешняя газовая защита | Обычно инертный защитный газ |
| Где часто выбирают | Монтажные и ремонтные задачи | Серийные изделия и цеховые соединения | Тонкостенные и требующие аккуратности изделия |
| Типичное ограничение | Смена электродов, очистка шлака | Газовая защита чувствительна к ветру | Более низкая производительность для многих серийных работ |
Это сравнительная схема, а не инструкция по выбору способа для конкретной ответственной конструкции: решение определяют материал, проект, принятая технология, квалификация персонала и условия выполнения сварки. Термины MIG и MAG различаются характером защитного газа; их не следует автоматически считать одним техническим процессом.
Частые вопросы
Можно ли одним аппаратом варить и TIG, и MMA, и полуавтоматом?
Есть многопроцессные источники, которые поддерживают несколько режимов. Но сам по себе универсальный аппарат не делает процессы одинаково удобными. Для MIG/MAG нужен подающий механизм и соответствующая оснастка, для TIG — горелка, газ и, в зависимости от материала, нужные функции источника. Поэтому при выборе смотрят не только на надпись на панели, но и на реальную комплектацию и задачи.
Что лучше для гаража или частной мастерской?
Если задачи разные, а условия не всегда идеальные, MMA часто оказывается самым неприхотливым вариантом. Если предстоит много работы с листовым металлом, профильной трубой и повторяемыми деталями, удобнее полуавтомат. TIG в частной мастерской оправдан, когда есть интерес к тонким аккуратным работам, нержавейке, алюминию и готовность спокойно осваивать более сложную технику.
Можно ли после полуавтомата быстро перейти на TIG?
Базовое понимание ванны, скорости и направления движения помогает, но переход нельзя назвать быстрым автоматически. TIG требует другой моторики, более точного контроля дуги и отдельной работы с присадкой. Поэтому человеку с опытом MIG/MAG стартовать проще, чем полному новичку, но полноценный навык все равно формируется только практикой.
Почему на производстве часто используют сразу несколько способов?
Потому что одна деталь или конструкция может требовать разных операций. Например, корень ответственного соединения выполняют TIG, а заполняющие и облицовочные проходы — другим процессом, если это допускает технология. Или в цехе основную сборку ведут полуавтоматом, а ремонтные и монтажные работы на объекте выполняют MMA. Это нормальная производственная логика, а не признак того, что один способ «не справился».
Какой вывод полезен для выбора
Если нужен рабочий ориентир без лишней теории, он простой. MMA выбирают за универсальность, живучесть и пригодность к монтажу. MIG/MAG — за скорость, удобство и цеховую эффективность. TIG — за точность, чистоту процесса и высокий контроль качества. Лучший способ определяется не названием, а сочетанием материала, толщины, условий, требований к шву и уровня подготовки сварщика. Именно по этим признакам и стоит оценивать программы обучения, если задача — получить не просто удостоверение, а реально применимый навык.