

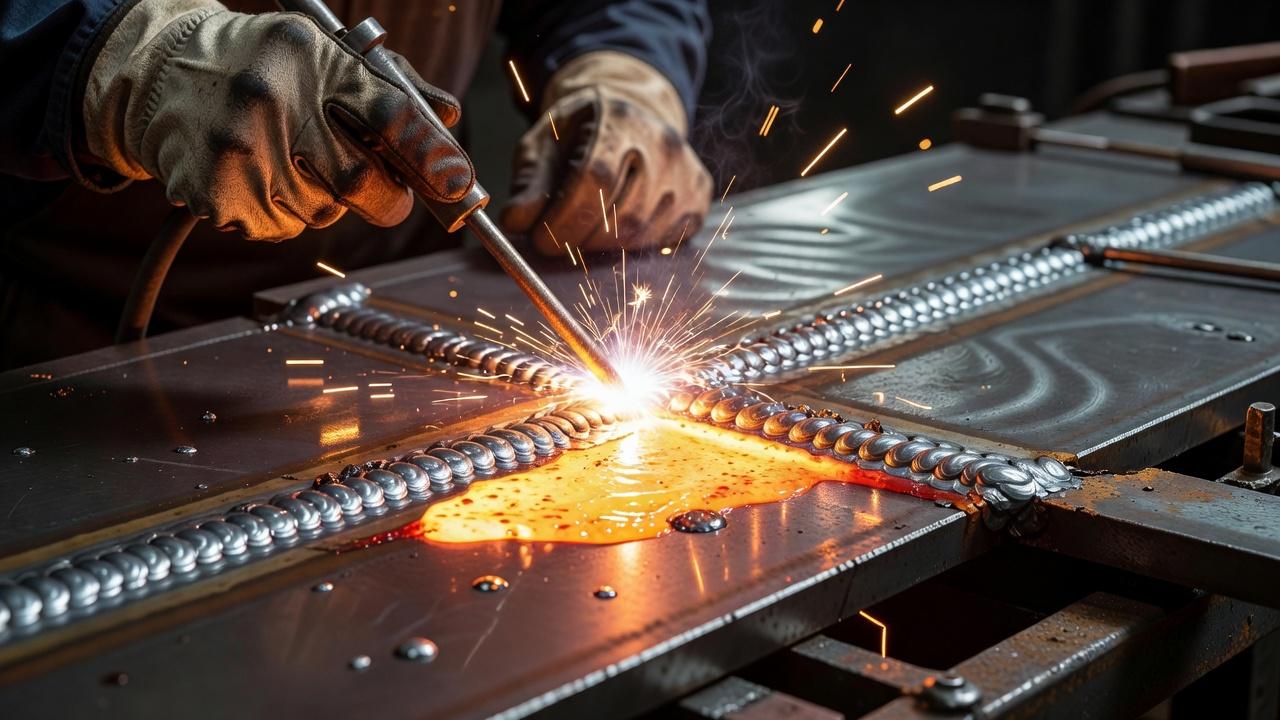
При ручной дуговой сварке шов образуется в тот момент, когда кромки основного металла и металлический стержень электрода расплавляются под действием сварочной дуги, а затем общий расплав кристаллизуется в сварочной ванне. На словах схема простая, но на практике качество соединения определяется десятками факторов: длиной дуги, углом наклона электрода, состоянием кромок, режимом тока, типом покрытия и тем, как сварщик ведет ванну по стыку.
Если понимать не только последовательность действий, но и сам механизм процесса, становится ясно, почему один и тот же электрод у разных сварщиков дает разный результат. Ниже разберем, как возникает сварочная дуга, что происходит с металлом и покрытием электрода, как образуется шов при РДС и какие ошибки чаще всего мешают получить прочное соединение.
Что происходит при ручной дуговой сварке
Ручная дуговая сварка покрытым электродом, или РДС, относится к процессам сварки плавлением. Источник тока создает электрическую цепь между электродом и изделием. Когда сварщик возбуждает дугу, в небольшом промежутке между концом электрода и металлом возникает устойчивый электрический разряд с высокой температурой.
Под его воздействием начинают плавиться кромки свариваемых деталей и сердечник электрода. Жидкий металл собирается в сварочной ванне. Одновременно расплавляется покрытие электрода: часть его компонентов образует газовую защиту, часть переходит в шлак. Газ и шлак закрывают ванну от воздуха, а это критично, потому что расплавленный металл очень чувствителен к кислороду, азоту и водороду.
Принцип ручной дуговой сварки строится именно на сочетании трех процессов: нагрев и расплавление металла дугой, защита расплава от атмосферы и последующая кристаллизация сварочной ванны. Если хотя бы одно звено работает плохо, шов теряет плотность, форму или механические свойства.
Как возникает сварочная дуга
Чтобы понять, как возникает сварочная дуга, нужно представить электрический промежуток между электродом и изделием не как пустое пространство, а как среду, которая при определенных условиях становится проводящей. Обычно сварщик кратко касается электродом металла и тут же отводит его на небольшое расстояние. В момент касания цепь замыкается, участок контакта быстро нагревается, с поверхности испаряются частицы металла и покрытия, а промежуток ионизируется.
После этого через ионизированный столб газа начинает устойчиво проходить ток. Так появляется дуга. Она продолжает гореть, пока сохраняются подходящие условия: достаточная сила тока, правильная длина дуги, нормальное состояние электрода и отсутствие грубых колебаний, которые разрывают процесс.
На практике это выглядит просто, но стабильность дуги сильно зависит от покрытия электрода. Некоторые электроды зажигаются легче и прощают небольшие ошибки, другие требуют точнее выдерживать режим и технику. Поэтому для обучения обычно сначала выбирают более «спокойные» типы электродов, с которыми проще контролировать ванну и не терять дугу.
Почему дуга не просто греет, а плавит металл локально
Тепло в дуге сосредоточено на очень небольшом участке. Энергия подводится в зону сварки локально, и температура здесь достаточно высока, чтобы перевести металл в жидкое состояние. При этом соседние участки детали нагреваются меньше, хотя полностью избежать зоны термического влияния невозможно.
Именно локальный характер нагрева позволяет соединять детали без расплавления всей заготовки. Но эта же особенность делает процесс чувствительным к технике. Если сварщик задерживается на месте, металл перегревается и прожигается. Если ведет электрод слишком быстро, кромки не успевают проплавиться.
Из чего складывается сварной шов при РДС
Когда говорят о сварном шве, часто представляют только валик на поверхности. На деле шов включает не один внешний наплавленный слой, а весь объем металла, который образовался после затвердевания сварочной ванны. В этот объем входят расплавленные участки кромок основного металла и металл электрода.
Если соединение выполнено правильно, между ними возникает металлургическая связь. Это не механическое «прилипание», а единый закристаллизовавшийся участок, сформированный из общего расплава. Поэтому для прочности соединения критично не просто положить валик сверху, а обеспечить провар, то есть сплавление присадочного и основного металла по всей нужной глубине.
Как образуется шов при РДС, зависит от типа соединения, толщины металла, разделки кромок и количества проходов. На тонком металле один проход может сформировать весь шов целиком. На более толстых деталях обычно выполняют корневой проход, заполняющие и облицовочный, чтобы обеспечить нужное проплавление и форму сечения.
Как формируется сварочная ванна
Сварочная ванна представляет собой локальный объем жидкого металла под дугой. Она постоянно меняется: спереди металл еще плавится, в центре остается жидким, а сзади уже начинает кристаллизоваться. Сварщик фактически управляет этой ванной в реальном времени, меняя длину дуги, скорость перемещения и траекторию электрода.
Размер ванны должен быть контролируемым. Слишком большая ванна затрудняет удержание металла, особенно в вертикальном и потолочном положениях. Слишком маленькая часто говорит о недостаточном тепловложении, а это риск непровара. Хороший шов получается тогда, когда ванна остается устойчивой, а расплав равномерно смачивает обе кромки.
На форму ванны влияет не только ток, но и пространственное положение шва. В нижнем положении жидкий металл удерживается проще всего. В вертикальном и потолочном сила тяжести уже мешает, поэтому применяют меньший диаметр электрода, более короткую дугу и более аккуратную технику сдерживания ванны.
Роль электрода и его покрытия
В российской практике классификацию покрытых электродов для сварки сталей следует рассматривать с учётом ГОСТ 9466-75; типы электродов для конструкционных и теплоустойчивых сталей регламентирует ГОСТ 9467-75 в пределах своей области применения. ГОСТ 5264-80 описывает основные типы и размеры соединений при ручной дуговой сварке сталей, но не служит универсальной инструкцией по настройке тока или гарантией качества любого шва. Поэтому полезный результат обучения — умение читать маркировку расходников и технологическую документацию, соблюдать назначенную подготовку кромок и понимать, каким способом качество соединения будет проверяться.
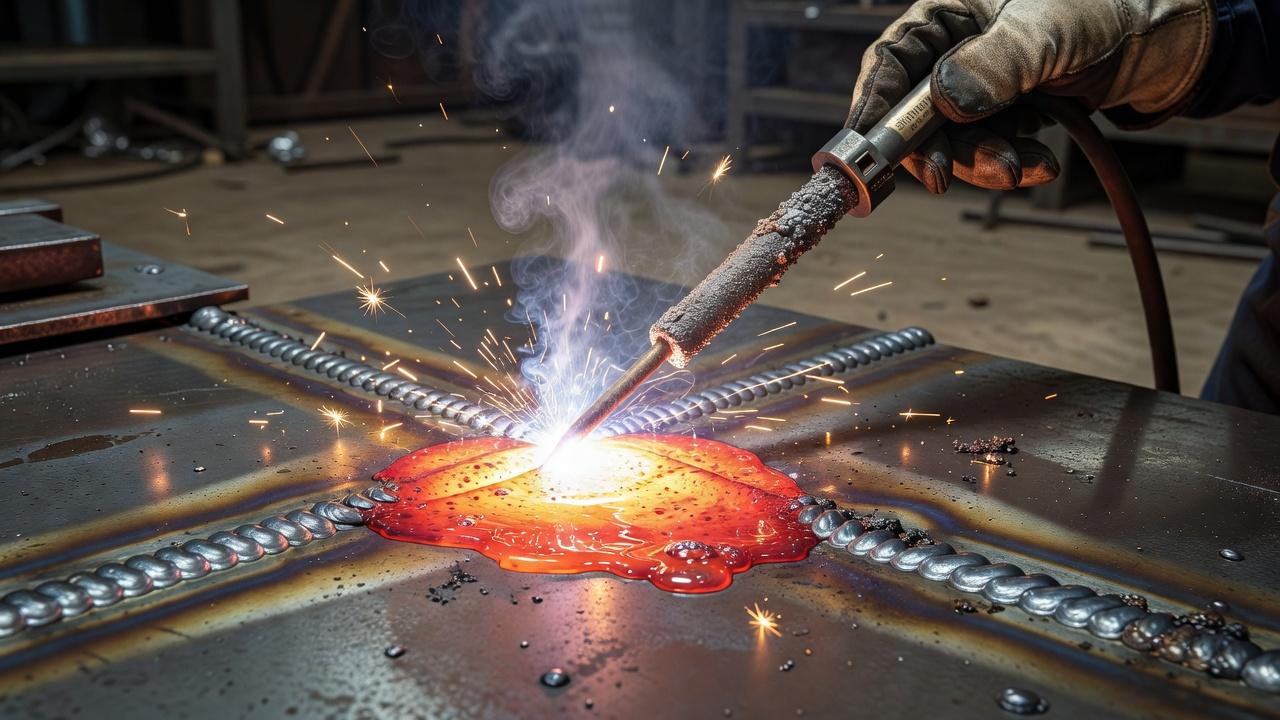
При РДС электрод не просто подает присадочный металл. Его покрытие выполняет сразу несколько задач. Оно облегчает зажигание и устойчивость дуги, формирует газовую защиту, создает шлаковую корку, а также влияет на химический состав и свойства металла шва.
Покрытие расплавляется и частично разлагается в зоне высоких температур. Образующиеся газы вытесняют воздух из области дуги, а шлак покрывает поверхность жидкого металла и замедляет его контакт с атмосферой. После остывания шлак затвердевает на поверхности шва, и его удаляют механически.
От типа покрытия зависит и технологическое поведение электрода. Одни электроды дают мягкую дугу и удобны для работы в разных положениях, другие обеспечивают более ответственный металл шва, но требуют сухих условий хранения и более строгого соблюдения режима. Поэтому выбор электрода всегда связан не только с маркой стали, но и с условиями производства, квалификацией сварщика и требованиями к соединению.
| Что происходит | Зачем это важно | Что важно при оценке обучения |
|---|---|---|
| Плавится металлический стержень электрода | Участвует в формировании металла шва | Различать основной и наплавленный металл |
| Покрытие образует защитные продукты и шлак | Помогает защищать расплав от атмосферы | Понимать роль покрытия и выбор расходников |
| После прохода на поверхности остаётся шлак | Может скрыть дефекты и помешать следующему слою | Знать необходимость межпроходной очистки и контроля по технологии |
| Расплав затвердевает и охлаждается | Формируются структура соединения и остаточные напряжения | Отличать внешний вид от подтверждённого качества |
Ровный наружный валик ещё не доказывает провар и отсутствие внутренних дефектов. Для ответственных соединений применяют предусмотренный документацией контроль; фотографии образца сами по себе не подтверждают надёжность изделия.
Почему без защиты шов получается дефектным
Жидкий металл в сварочной ванне активно взаимодействует с воздухом. Если кислород и азот попадают в расплав в избытке, возрастает риск пор, окисных включений и ухудшения свойств шва. Водород опасен по-своему: он может способствовать образованию трещин, особенно в жестких конструкциях и при сварке некоторых сталей.
Именно поэтому ручная дуговая сварка покрытым электродом до сих пор широко применяется в монтажных и ремонтных работах. Защитная среда формируется самим электродом, без отдельной подачи газа. Для стройплощадки, монтажа металлоконструкций, ремонта трубопроводной обвязки и других работ в полевых условиях это серьезное технологическое преимущество.
Но защита работает только при нормальном состоянии расходных материалов. Отсыревшее покрытие электрода может ухудшить стабильность процесса и повысить риск дефектов. Из-за этого на производстве большое значение имеют хранение, прокалка и соблюдение режимов подготовки электродов, если это предусмотрено технологией.
Как образуется шов при РДС по этапам
Если разложить процесс по шагам, механизм станет нагляднее. Сначала подготавливают соединение: очищают кромки, при необходимости выполняют разделку, собирают детали с нужным зазором и прихватками. Затем возбуждают дугу и начинают прогрев зоны соединения.
Дальше дуга расплавляет кромки и конец электрода. Капли электродного металла переходят в сварочную ванну, перемешиваются с расплавом основного металла, а покрытие создает защитную среду. По мере перемещения электрода передняя часть ванны подплавляет металл впереди, а задняя затвердевает, образуя шов.
После остывания на поверхности остается шлаковая корка. Ее удаляют, чтобы оценить внешний вид прохода и, если нужно, выполнить следующий слой. При многослойной сварке каждый новый проход частично переплавляет предыдущий, поэтому качество зачистки между слоями напрямую влияет на отсутствие шлаковых включений.
- Возбуждение дуги и формирование устойчивого разряда.
- Локальный нагрев и расплавление кромок.
- Плавление стержня электрода и перенос металла в ванну.
- Газошлаковая защита расплава от воздуха.
- Перемещение ванны вдоль стыка и ее кристаллизация.
- Удаление шлака и контроль прохода.
Что влияет на форму и качество шва
Теоретически схема процесса всегда одна, но реальный результат меняется даже от небольших отклонений. В первую очередь на шов влияют сила тока, диаметр электрода, длина дуги и скорость сварки. Это основные рычаги, которыми сварщик управляет проплавлением и геометрией валика.
Если ток слишком мал, дуга становится нестабильной, металл электрода переносится хуже, а шов часто получается выпуклым и с непроваром. Если ток чрезмерный, растет разбрызгивание, увеличивается глубина проплавления, возможны подрезы и прожоги. При слишком длинной дуге защита расплава ухудшается, а валик теряет плотность и аккуратность.
Скорость перемещения электрода тоже нельзя оценивать отдельно. Быстрое ведение уменьшает тепловложение и сужает шов, но повышает риск непровара. Медленное увеличивает ширину валика и нагрев детали, а вместе с этим риск наплывов, прожогов и лишних деформаций.
Основные факторы и их последствия
| Фактор | Если параметр выбран правильно | Если есть отклонение |
|---|---|---|
| Сварочный ток | Стабильная дуга, нормальный провар, управляемая ванна | Непровар при малом токе, подрезы и прожоги при большом |
| Длина дуги | Хорошая защита расплава, ровный валик | Поры, разбрызгивание, нестабильность при длинной дуге |
| Скорость сварки | Равномерное формирование шва | Непровар при высокой скорости, наплывы и перегрев при низкой |
| Угол электрода | Удобное управление ванной и направлением проплавления | Неравномерный валик, нестабильное формирование кромок |
| Подготовка кромок | Нормальный доступ дуги к корню шва | Непровар, шлаковые включения, искажение формы шва |
Подготовка кромок и сборка деталей
Шов не начинается с дуги. Он начинается с подготовки деталей. Если на кромках остаются ржавчина, масло, окалина, влага или краска, расплав получает лишние загрязнения, а это повышает риск пор, непровара и нестабильного горения дуги.
Разделка кромок нужна не при любой толщине: её форма, зазор и притупление определяются типом соединения, толщиной, способом сварки и применимой документацией. Для некоторых соединений возможна сварка без разделки, для других без подготовки кромок трудно обеспечить требуемое проплавление корня. По внешнему виду валика нельзя достоверно установить отсутствие внутренних дефектов.
Сборка тоже влияет на результат сильнее, чем кажется новичкам. Если детали смещены, зазор «гуляет» или прихватки выполнены небрежно, сварщик вынужден во время работы не формировать шов, а постоянно исправлять геометрию. Это почти всегда ухудшает качество.
Техника ведения электрода и ее влияние на шов
Принцип ручной дуговой сварки один, но техника выполнения отличается в зависимости от положения шва и задачи. Иногда электрод ведут почти без поперечных колебаний, особенно на узких швах и в корневых проходах. В других случаях применяют колебательные движения, чтобы прогреть обе кромки и получить нужную ширину.
Ключевой ориентир для сварщика не сам электрод, а поведение сварочной ванны. Если смотреть только на стержень, легко пропустить момент, когда одна кромка уже перестала нормально подплавляться или шлак начал забегать вперед. Опыт как раз и состоит в умении читать ванну, а не просто держать руку ровно.
В разных положениях применяются разные приемы. В нижнем положении можно работать более производительно. В вертикальном и потолочном техника становится сдержаннее: короткая дуга, меньшая ванна, более частый контроль края шва. Поэтому обучение РДС всегда включает не только общую теорию, но и отработку пространственных положений.
Типичные дефекты и почему они появляются
Дефекты сварного шва редко возникают по одной причине. Обычно это сочетание ошибок в подготовке, выборе режима и технике выполнения. Понимание механизма дефекта полезнее, чем простое запоминание его названия.
- Непровар появляется, когда металл кромок не расплавился на нужную глубину. Причины: малый ток, высокая скорость, плохая разделка, слишком большой вылет или неверный угол электрода.
- Подрез образуется по краям шва, когда кромка подплавилась, но не была заполнена металлом. Такое бывает при большом токе, длинной дуге и излишне быстром движении.
- Поры связаны с газами, которые не успели выйти из расплава до его затвердевания. Частые причины: загрязнение металла, влажные электроды, длинная дуга, слабая защита ванны.
- Шлаковые включения возникают, если шлак остается внутри металла шва. Это типично при неправильной технике, недостаточной зачистке между проходами и плохом формировании кромок.
- Прожог происходит при чрезмерном проплавлении, особенно на тонком металле или при увеличенном зазоре.
В учебной практике часто встречается ситуация, когда новичок пытается исправить один дефект и получает другой. Например, боясь непровара, он увеличивает ток и задерживается на месте, после чего получает подрез или прожог. Поэтому грамотное обучение строится не вокруг отдельных «хитростей», а вокруг понимания связи между режимом, ванной и результатом.
Чем теория отличается от реальной работы
В учебных схемах шов часто выглядит как аккуратное симметричное сечение, а процесс кажется почти линейным: зажег дугу, расплавил металл, получил соединение. В производстве все сложнее. Металл может отличаться по чистоте поверхности, детали могут быть собраны с отклонениями, доступ к месту сварки бывает неудобным, а положение шва не всегда позволяет работать в оптимальной технике.
Поэтому хороший сварщик знает не только, как образуется шов при РДС в идеальных условиях, но и как меняется процесс при зазоре, прихватках, переменной толщине, теплоотводе массивной детали или неудобном положении. Именно это отличает учебное знакомство с процессом от профессиональной квалификации.
Для сайта, который сравнивает программы обучения сварщиков, это особенно показательно. Сильная программа учит не просто зажигать дугу и класть валик, а понимать физику процесса, читать сварочную ванну, предупреждать дефекты и подбирать решение под конкретную производственную задачу.
Где особенно важна правильная оценка формирования шва
Не каждое соединение предъявляет одинаковые требования. В неответственных конструкциях внешняя аккуратность шва может играть главную роль, если нагрузка невелика и условия эксплуатации мягкие. В ответственных узлах приоритет другой: нужен расчетный провар, отсутствие опасных дефектов и соответствие технологии.
Базовые упражнения на углеродистой стали помогают понять поведение дуги и ванны, но не дают навыка для любого изделия. Перед переходом к другой марке металла, толщине или положению сварки нужно освоить соответствующую технологию, расходные материалы и требования к контролю. Специальные допуски и аттестацию проверяют по условиям конкретных производственных работ, а не по самому факту применения РДС.
Это не делает ручную дуговую сварку «простой» или «устаревшей». Наоборот, именно внешняя доступность процесса часто скрывает его сложность. Сделать валик может почти любой после короткой практики, а вот стабильно формировать качественный шов в разных условиях способен только подготовленный сварщик.
Частые вопросы
Почему шов снаружи ровный, а внутри может быть дефект?
Потому что внешний вид показывает только поверхность. Непровар в корне, шлаковые включения или отдельные поры могут не проявляться заметно снаружи. Поэтому при ответственных соединениях важны правильная подготовка, соблюдение технологии и, при необходимости, контроль качества.
Можно ли научиться понимать сварочную ванну только по теории?
Нет. Теория помогает понять, что должно происходить, но контроль ванны вырабатывается только практикой. Нужна серия упражнений в разных положениях, с разными типами соединений и обязательным разбором ошибок после каждого прохода.
Почему один и тот же электрод у новичка и опытного сварщика ведет себя по-разному?
Дело не только в электроде, а в умении держать стабильную длину дуги, выбирать скорость, выдерживать угол и чувствовать момент кристаллизации ванны. Опытный сварщик лучше удерживает режим и быстрее замечает отклонения, поэтому процесс выглядит стабильнее.
Всегда ли при РДС нужен многослойный шов?
Нет. Для тонкого металла и некоторых типов соединений достаточно одного прохода. Многослойная сварка требуется там, где одного прохода недостаточно для полного заполнения разделки или где нужно контролировать структуру и форму шва по слоям.
Что стоит вынести из этой темы тем, кто учится сварке
Сварной шов при ручной дуговой сварке не «рисуется» электродом по поверхности, а формируется из общей сварочной ванны, где соединяются расплавленные кромки детали и металл электрода. Если понимать, как возникает сварочная дуга, зачем покрытие защищает расплав и почему ванна ведет себя по-разному в разных условиях, техника перестает быть набором случайных движений. Для будущего сварщика это ключевой переход: от попытки просто положить валик к осознанному управлению процессом и качеством соединения.