

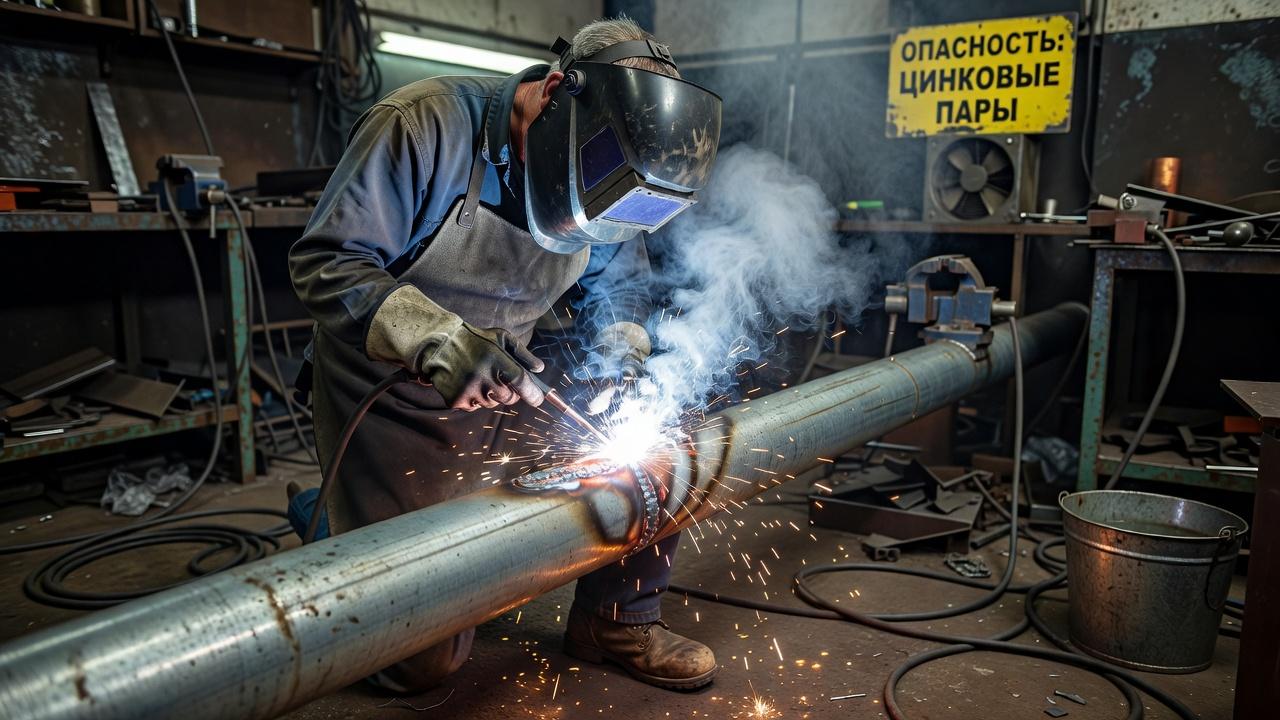
Оцинкованную сталь варят, но делают это с оговорками. Главная проблема не в том, что металл «не сваривается», а в том, что цинковое покрытие при нагреве ведет себя совсем иначе, чем стальная основа: выгорает, испаряется, загрязняет сварочную ванну и ухудшает условия работы сварщика. Поэтому вопрос можно ли варить оцинкованный металл правильнее ставить так: каким способом, после какой подготовки и с какими мерами защиты.
На практике сварка оцинкованных деталей встречается постоянно: монтаж легких металлоконструкций, воздуховоды, ограждения, тонкостенные профили, кузовной ремонт, элементы вентиляции и сельхозоборудования. Но именно здесь чаще всего недооценивают опасности сварки оцинковки: от пор в шве и подрезов до вредного воздействия на дыхательные пути. Разберем по порядку, что происходит с покрытием, какие риски реальны и как организовать работу грамотно.
Почему оцинкованная сталь ведет себя при сварке иначе
Оцинковка, по сути, это сталь с защитным слоем цинка. Покрытие наносят, чтобы металл меньше ржавел в обычных условиях эксплуатации. Но сварка создает локальный сильный нагрев, и цинк в зоне шва начинает разрушаться раньше, чем плавится сама сталь. Из-за этого меняется и состав газовой среды у дуги, и поведение расплава, и качество сформированного соединения.
Самая характерная особенность в том, что цинк попадает в зону сварки как загрязняющий фактор. Он мешает стабильному формированию шва, способствует образованию пористости, брызг и непроваров. Кроме того, при нагреве образуются пары цинка при сварке, а это уже не только технологическая, но и санитарная проблема.
Есть и второй важный момент: после сварки антикоррозионная защита в месте соединения нарушается. Даже если шов получился прочным, участок термического влияния остается без полноценного цинкового слоя. Значит, если не восстановить защиту, соединение начнет ржаветь быстрее, чем соседние зоны.
Можно ли варить оцинкованный металл без удаления покрытия
Короткий ответ: иногда можно, но далеко не всегда это разумно. В производстве бывают технологии, при которых оцинкованные детали сваривают без полной зачистки по всей поверхности, особенно если речь идет о тонком листе, серийных работах и строго отработанном режиме. Но в обычной мастерской или на монтаже такой подход часто приводит к нестабильному качеству и лишнему дыму.
Если говорить по сути, вопрос можно ли варить оцинкованный металл зависит от четырех вещей: толщины металла, способа сварки, требований к шву и условий труда. Там, где нужен надежный и чистый шов, цинк в зоне соединения обычно удаляют хотя бы локально. Это снижает риск дефектов и облегчает работу сварщику.
Особенно нежелательно варить по покрытию ответственные узлы, где важны герметичность, повторяемость результата и последующая аттестация технологии. В таких случаях технолог обычно требует подготовки кромок, контроля режима и защиты работников от аэрозолей сварки.
Какие проблемы вызывает цинк в зоне шва
Поры и газовые включения
Одна из самых частых неприятностей при сварке оцинкованной стали связана с пористостью. Цинк и продукты его окисления мешают нормальному выходу газов из сварочной ванны. В результате шов внешне может выглядеть приемлемо, а внутри окажутся поры, снижающие плотность и надежность соединения.
Нестабильная дуга и брызги
При ручной дуговой и полуавтоматической сварке покрытие нередко делает процесс менее предсказуемым. Дуга «шумит», появляется избыточное разбрызгивание, металл ведет себя резче, чем на очищенной стали. Для новичка это особенно неприятно: трудно удерживать ванну и контролировать провар на тонком металле.
Трещины и снижение качества шва
Не каждый дефект возникает сразу на глазах у сварщика. Иногда соединение проваривается, но оказывается ослабленным из-за загрязнения шва примесями. Если режим подобран неудачно, а кромки не подготовлены, растет вероятность дефектов, которые обнаружатся уже при нагрузке или контроле.
Потеря коррозионной стойкости
Даже идеальный по форме шов не сохраняет цинковую защиту в зоне термического влияния. Это нормальное следствие сварки, а не чья-то ошибка. Проблема в том, что многие на этом останавливаются и не восстанавливают антикоррозионное покрытие после работы.
Чем вредны пары цинка при сварке
Главный производственный риск связан не только с качеством шва, но и с воздействием сварочного аэрозоля на работника. При нагреве цинкового покрытия образуются частицы оксида цинка и другие компоненты аэрозоля, состав которых зависит от покрытия, металла, расходных материалов и условий работ. Возможны острые реакции, в том числе симптомы так называемой металлической лихорадки. Работа на открытом воздухе сама по себе не подтверждает безопасность: нужны оценка условий труда, предусмотренная вентиляция и средства защиты по установленному работодателем порядку.
Именно поэтому опасности сварки оцинковки нельзя сводить к одной лишь пористости шва. Сварщик может получить острое недомогание после работы в дыму, особенно если варит долго, без местного отсоса и без правильно подобранных средств защиты органов дыхания. На производстве такие работы требуют нормальной организации рабочего места, а не только «открытой двери в цехе».
Отдельно стоит понимать разницу между бытовым и профессиональным подходом. На словах иногда говорят: «немного поварить можно и так». Но именно «немного» часто превращается в привычку варить по оцинковке без подготовки и без вытяжки. Для разовой работы это тоже риск, просто его недооценивают.
Когда риск особенно высок
Не все условия одинаково опасны. Самые проблемные ситуации возникают там, где дым скапливается рядом со сварщиком и нет устойчивого отвода воздуха. Это типично для работ внутри емкостей, коробов, ниш, на закрытых участках каркасов, в небольших помещениях и при ремонте конструкций на месте эксплуатации.
Второй фактор риска связан с объемом работ. Одно короткое прихватывание и длительная сварка партии одинаковых оцинкованных деталей дают совершенно разную нагрузку по аэрозолям. Чем дольше идет процесс и чем хуже организован воздухообмен, тем выше санитарный риск.
Третий момент касается способа сварки и подготовки поверхности. Если варить по покрытию без зачистки, дыма и нестабильности процесса обычно больше. При удалении цинка в зоне шва работать проще, а загрязнение воздуха в месте дуги меньше.
Подготовка металла перед сваркой
Самый практичный путь для большинства задач, где нужен нормальный результат, это локально удалить цинковый слой в зоне будущего соединения. Зачищают не весь лист, а участок вдоль кромок с обеих сторон, чтобы покрытие не попадало прямо в сварочную ванну. Ширина зачистки зависит от способа сварки, толщины металла и конфигурации шва, но общий смысл один: освободить рабочую зону от покрытия.
После зачистки важно убрать пыль, окислы, масло и прочие загрязнения. На тонком оцинкованном металле любая мелочь быстро проявляется: ванна становится нервной, шов «кипит», появляются прожоги или поры. Простая и аккуратная подготовка здесь влияет на результат сильнее, чем попытки потом «вытащить» шов током и скоростью.
Если деталь уже была в эксплуатации, к цинку часто добавляются краска, грязь, следы коррозии и технологические загрязнения. Такой металл требует еще более внимательной очистки. Варить через многослойное загрязнение почти всегда означает получить смесь дефектов и вредного дыма.
Какие способы сварки применяют для оцинкованной стали
Универсального метода, который одинаково хорош во всех случаях, нет. Выбор зависит от толщины стали, положения шва, требований к внешнему виду, наличия оборудования и подготовки сварщика. Ниже удобнее сравнить основные варианты.
| Способ | Где применяют | Плюсы | Ограничения при работе с оцинковкой |
|---|---|---|---|
| Ручная дуговая сварка покрытыми электродами | Монтаж, ремонт, работы на выезде | Доступность оборудования, универсальность | Больше дыма и брызг, выше риск пор, сложнее на тонком металле |
| Полуавтоматическая сварка в защитном газе | Мастерские, серийные работы, тонколистовые конструкции | Легче контролировать шов, выше производительность | Требует хорошей подготовки кромок и стабильной настройки режима |
| TIG-сварка | Тонкие детали, работы с высокими требованиями к аккуратности | Хороший контроль ванны, чистый шов | Чувствительна к загрязнениям, медленнее, требует навыка |
| Контактная сварка | Листовые соединения в серийном производстве | Высокая скорость, удобна для тонкого листа | Нужна специализированная оснастка и отработанная технология |
Для монтажных и ремонтных задач чаще всего встречаются ручная дуговая сварка и полуавтомат. Если металл тонкий, а шов должен получиться аккуратным и без лишних прожогов, полуавтомат обычно удобнее. Но при любом способе покрытие в зоне соединения остается фактором риска, и это нельзя компенсировать одной лишь «твердой рукой» сварщика.
Ручная дуговая сварка оцинковки: где возникают ошибки
При работе электродом по оцинкованной стали основной набор проблем знаком многим сварщикам: сильный дым, нестабильная дуга, поры и избыточное разбрызгивание. Особенно это заметно на тонкостенных профилях и листе, где слишком легко перегреть металл и получить прожог. Новички часто пытаются решить это снижением тока, но тогда появляется риск непровара.
На практике помогает не один прием, а сочетание мер: зачистка покрытия по линии шва, точная прихватка, разумный тепловложение, короткая дуга и контроль межпроходной очистки, если шов многослойный. Если варить без подготовки, электродом обычно сложнее добиться повторяемого результата, чем полуавтоматом.
Полуавтоматическая сварка: почему ее часто выбирают для тонкой оцинкованной стали
Полуавтомат удобен тем, что позволяет точнее дозировать металл и тепловложение. На тонком листе это особенно ценно: меньше шанс провалить кромку, проще держать темп и формировать ровный шов или серию коротких участков. В кузовном ремонте, изготовлении кожухов, коробов и легких каркасов такой подход давно стал обычным.
Но здесь есть ловушка: полуавтомат не отменяет подготовки поверхности. Если сварщик рассчитывает, что аппарат «переварит все сам», он получает те же поры, дым и загрязненную ванну, только в более быстром темпе. Качественная подгонка, зачистка зоны сварки и нормальная вентиляция остаются обязательными.
Что делать после сварки: защита от коррозии
После соединения оцинкованных деталей нельзя считать работу законченной только потому, что шов прочный. Место сварки и прилегающая зона термического влияния нуждаются в восстановлении антикоррозионной защиты. Иначе именно здесь начнется ускоренное ржавление, особенно на улице, во влажных помещениях и при контакте с конденсатом.
Способ восстановления зависит от условий эксплуатации и требований к изделию. В простых случаях применяют цинконаполненные составы или другие защитные покрытия, совместимые с дальнейшей окраской. Для ответственных изделий технологию защиты обычно задают заранее, еще до начала работ, чтобы не получилось прочного, но слабо защищенного соединения.
Как снизить опасности сварки оцинковки на рабочем месте
Если убрать лишние слова, меры безопасности здесь сводятся к трем вещам: уменьшить попадание цинка в зону дуги, отвести загрязненный воздух от дыхательной зоны и не работать в дыму без защиты. Формально это звучит просто, но именно на этих пунктах чаще всего экономят время.
Для работ по оцинкованной стали оценка опасных факторов и меры удаления сварочного аэрозоля должны быть предусмотрены организацией работ. Приказ Минтруда № 884н устанавливает требования охраны труда для электросварочных и газосварочных процессов; средства индивидуальной защиты выбирают по рискам участка, а не по одному факту наличия цинкового покрытия. Если на объекте нельзя обеспечить предусмотренные меры защиты, начинать работу нельзя. Механическую или химическую подготовку покрытия, саму технологию сварки и восстановление антикоррозионной защиты определяют по технической документации изделия, а не по универсальному совету «зачистить и заварить».
- Локально удалять покрытие в зоне будущего шва.
- Использовать местную вытяжку или эффективный отсос дыма у источника образования аэрозоля.
- Обеспечивать приточно-вытяжную вентиляцию, а не полагаться на случайный сквозняк.
- Применять подходящие средства защиты органов дыхания, если вентиляции недостаточно или работа ведется в ограниченном пространстве.
- Избегать длительной непрерывной сварки по оцинкованной поверхности без перерывов и проветривания.
- Не выполнять такие работы в замкнутых объемах без специальной организации рабочего места и контроля условий.
Для учебных мастерских это особенно принципиально. Начинающий сварщик быстро привыкает к тому, как организован процесс на практике. Если его с первых занятий учат зачищать покрытие, работать с отсосом дыма и понимать, чем опасны пары цинка при сварке, это потом становится нормой, а не редким исключением.
| Что проверить | Почему это важно | Недопустимая подмена |
|---|---|---|
| Есть ли утверждённая технология на оцинкованные детали | Режим и подготовка покрытия влияют на качество соединения | Самостоятельно решать, что цинк можно оставить |
| Оценка выделений и организация вентиляции | Аэрозоль может попадать в зону дыхания | Считать достаточным открытое окно или наличие сквозняка |
| Выбор СИЗ и фактические условия работы | Риск зависит от состава аэрозоля и продолжительности воздействия | Подбирать защиту наугад по запаху или видимости дыма |
| Восстановление покрытия | В зоне сварки защитные свойства покрытия меняются | Считать шов защищённым от коррозии по внешнему виду |
Перед работами должны быть определены безопасный способ выполнения операции и ответственные за контроль условий труда. Этот материал объясняет риски, но не служит разрешением самостоятельно сваривать оцинкованные изделия без вентиляции или защиты органов дыхания. Для учащегося полезно проверить, рассматривает ли программа не только формирование шва, но и вопросы воздействия сварочных аэрозолей и восстановления покрытия.
Типичные ошибки начинающих сварщиков
Первая ошибка звучит знакомо: «шов потом все равно зачистится, можно варить и так». Это неверная логика. Шлифовка после сварки не убирает поры внутри металла и не отменяет того, что сварщик уже надышался продуктами разложения покрытия.
Вторая ошибка, тоже распространенная, это попытка компенсировать плохую подготовку повышением тока. Такой прием иногда визуально «продавляет» металл, но одновременно увеличивает дым, разбрызгивание и риск прожога, особенно на тонкостенных деталях.
Третья ошибка связана с недооценкой защиты после сварки. Многие сосредотачиваются только на прочности соединения и забывают, что участок без цинкового слоя быстро становится слабым местом по коррозии. На улице это проявляется особенно быстро.
Когда нужен особенно аккуратный подход к технологии
Есть задачи, где сварка оцинкованной стали требует не просто осторожности, а четко прописанного технологического порядка. Это герметичные соединения, конструкции с повышенными требованиями к внешнему виду, узлы под контроль, а также работы на производстве, где технология должна быть повторяемой от детали к детали.
В таких случаях мало ответить на вопрос, можно ли варить оцинкованный металл. Нужно еще понимать, каким способом будет подготовлена зона шва, как организуют вентиляцию, чем восстановят защиту и кто именно выполняет работу. Если речь идет о сварщике на предприятии, значение имеют квалификация, допуск к конкретным видам работ и, там где это требуется, аттестация по действующим правилам и стандартам предприятия.
Что должен знать сварщик и чему учат на практике
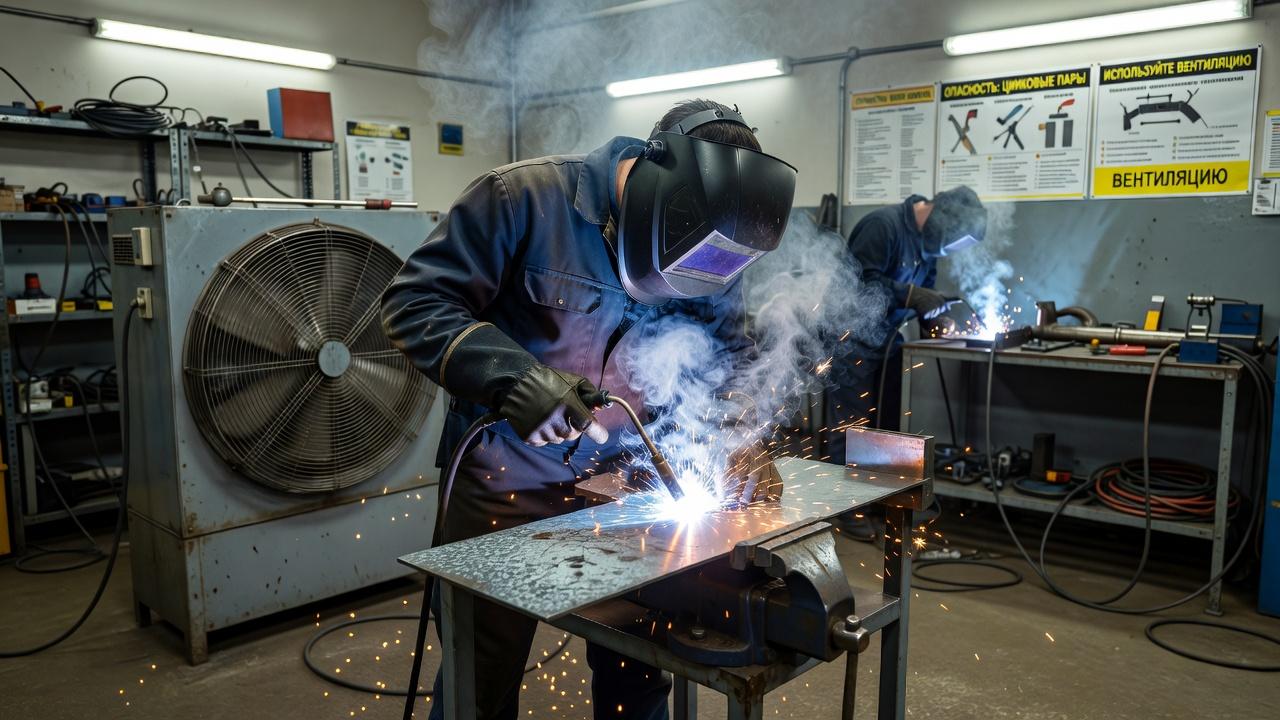
Сварка оцинкованных изделий хорошо показывает разницу между формальным умением «зажечь дугу» и настоящей профессиональной подготовкой. Здесь мало понимать только режимы тока и типы швов. Нужно уметь оценить покрытие, выбрать способ подготовки, заметить признаки загрязненной ванны, правильно организовать защиту от аэрозолей и не испортить коррозионную стойкость изделия.
В хорошей программе обучения такие темы не должны проходить мимоходом. Будущему сварщику полезно не просто услышать о вреде покрытия, а увидеть, как ведет себя шов на зачищенной и незачищенной поверхности, почему меняется звук дуги, откуда берутся поры и что происходит после неправильной настройки режима. Для работодателя это не теория, а прямое влияние на брак, безопасность и ресурс конструкции.
Частые вопросы
Нужно ли всегда полностью снимать цинк перед сваркой?
Нет, полностью очищать всю деталь обычно не требуется. Практический смысл имеет локальная зачистка зоны шва и прилегающих участков, чтобы покрытие не попадало в сварочную ванну. Конкретный объем подготовки зависит от способа сварки и требований к соединению.
Почему шов по оцинковке иногда получается внешне нормальным, но считается ненадежным?
Потому что внешний вид не показывает внутренние поры, газовые включения и локальные нарушения структуры. На оцинкованной стали дефекты нередко скрыты внутри шва, особенно если покрытие не удаляли, а режим был подобран грубо.
Опасны ли пары цинка при сварке на открытом воздухе?
Да, риск не исчезает только из-за того, что работа идет на улице. Открытое пространство уменьшает концентрацию дыма, но при неудобном положении, слабом ветре, работе в нише, у стены или внизу конструкции сварщик все равно может дышать аэрозолем прямо из зоны дуги.
Какой способ сварки удобнее для тонкой оцинкованной стали?
Во многих практических задачах удобнее полуавтоматическая сварка, потому что она дает лучший контроль на тонком металле и позволяет аккуратнее работать короткими участками. Но удобнее не значит безопаснее само по себе: подготовка поверхности и удаление дыма остаются обязательными.
Нужно ли восстанавливать покрытие после сварки?
Да, если важна коррозионная стойкость изделия. В зоне шва защитный слой нарушается неизбежно, и без последующей обработки соединение будет ржаветь быстрее, чем остальная поверхность.
У оцинкованной стали есть сильная сторона, за которую ее и выбирают, это защита от коррозии. Сварка эту защиту локально разрушает и одновременно усложняет сам процесс. Поэтому грамотная работа здесь строится на простой последовательности: оценить задачу, зачистить покрытие в зоне шва, выбрать подходящий способ сварки, убрать дым из дыхательной зоны и восстановить защиту после соединения. Такой подход дает не только более чистый шов, но и нормальный срок службы изделия без лишнего риска для сварщика.