

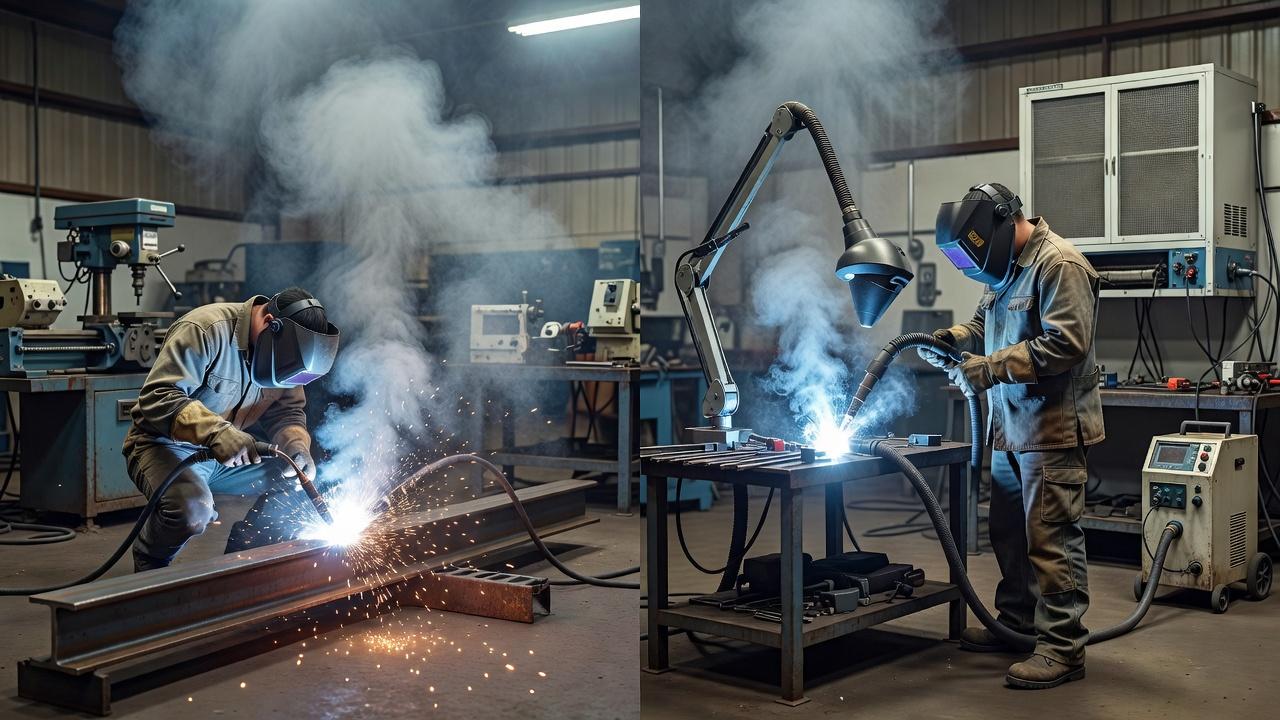
При сварке в воздух могут поступать твёрдые частицы сварочного аэрозоля и газообразные вещества, состав которых зависит от основного металла, электродов, проволоки, покрытий, газовой защиты и режима работ. В разговоре всё это называют сварочным дымом, однако для выбора защиты важно различать аэрозольные частицы и газы. Одна фильтрующая полумаска для частиц не обеспечивает автоматически защиты от всех газообразных примесей, а слабая видимость дыма не подтверждает безопасный состав воздуха.
Для практики важен не общий лозунг о вредности дыма, а понимание состава, условий образования и способов защиты. Один и тот же процесс в разных условиях даёт разную нагрузку на дыхательные пути: влияет способ сварки, материал, положение шва, вентиляция, тип присадочного материала и даже то, как сварщик держит голову относительно факела. Поэтому защита от сварочного аэрозоля строится не на одном средстве, а на сочетании технологии, вентиляции, организации рабочего места и правильно подобранных СИЗ.
Что такое сварочный аэрозоль и из чего он состоит
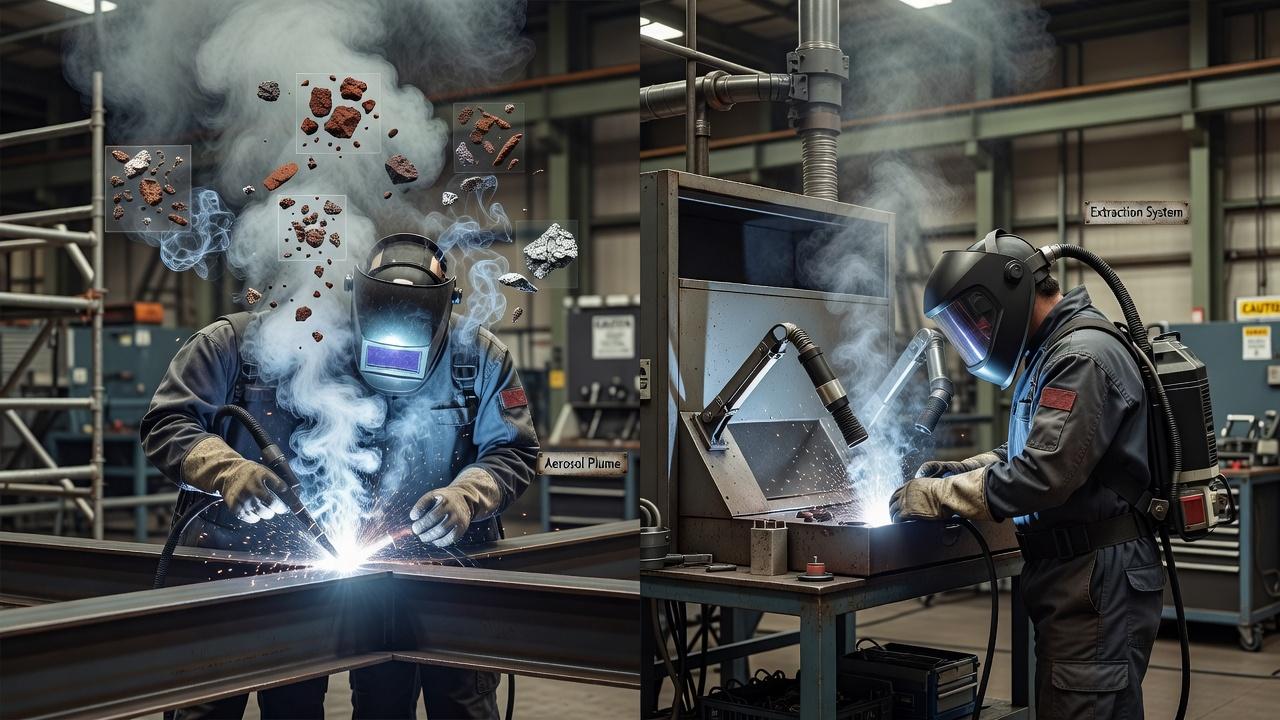
С точки зрения производственной гигиены сварочный аэрозоль — это дисперсная система, возникающая при сварке, резке, наплавке и родственных термических процессах. Основную массу обычно составляют очень мелкие твёрдые частицы оксидов металлов. Кроме них в воздухе рабочей зоны присутствуют газы, образующиеся из воздуха, защитной среды, покрытия электродов, флюсов и загрязнений на металле.
Когда металл в зоне дуги испаряется, его пары быстро охлаждаются и конденсируются в микрочастицы. Именно поэтому дым при сварке — не просто «гарь», а сложная смесь. В неё могут входить соединения железа, марганца, хрома, никеля, меди, цинка и других элементов, если они есть в основном металле, присадке, покрытии или наплавляемом слое.
Отдельная группа — газообразные продукты. При дуговых процессах возможно образование озона, оксидов азота, оксида углерода и углекислого газа. Их состав и количество зависят от режима сварки, вида защитного газа, длины дуги, интенсивности ультрафиолетового излучения и условий воздухообмена.
В разговоре твёрдые частицы и газообразные загрязнения часто объединяют словом «дым», но средства защиты от них различаются. Противоаэрозольная фильтрующая полумаска предназначена для определённых частиц и сама по себе не защищает от газов или дефицита кислорода. Поэтому выбирать защиту по плотности видимого облака или маркировке «от пыли» нельзя: учитывают состав загрязнений, результаты оценки условий труда и инструкцию к конкретному СИЗ.
Почему сварочный дым образуется почти при любом процессе
Полностью «бездымной» сварки в обычном понимании не бывает. Даже если видимых клубов почти нет, нагрев металла, распад загрязнений и взаимодействие расплава с воздухом всё равно создают вредные выделения. Вопрос не в наличии, а в количестве и составе.
Больше всего дыма обычно дают процессы, где активно расходуются покрытые электроды, порошковые проволоки или флюсы. При ручной дуговой сварке часть аэрозоля возникает из покрытия электрода, а при сварке порошковой проволокой — из наполнителя сердечника. При сварке под флюсом значительная часть зоны скрыта, но это не отменяет выделения вредных веществ, особенно при обслуживании, зачистке и работах в ограниченных пространствах.
При полуавтоматической сварке в защитных газах состав выделений зависит не только от проволоки, но и от смеси газов, режима переноса металла и стабильности дуги. При TIG-сварке видимого дыма обычно меньше, чем при MMA или MAG, но это не значит, что риск отсутствует. Если сваривают нержавеющую сталь, цветные металлы или загрязнённые детали, вредные компоненты всё равно попадают в воздух.
От чего зависит состав и количество выделений
Первый фактор — материал. Обычная углеродистая сталь, нержавеющая сталь, оцинкованный лист, алюминиевые сплавы и наплавочные материалы ведут себя по-разному. Например, при работе с нержавейкой повышается внимание к соединениям хрома и никеля, а при сварке оцинкованных деталей — к соединениям цинка.
Второй фактор — технология. Ручная дуговая сварка штучными электродами, как правило, даёт заметное аэрозольное облако из-за испарения металла и продуктов разложения покрытия. Полуавтомат в CO2 или смесях может давать как умеренные, так и высокие выделения в зависимости от режима. TIG чище по дымообразованию, но в ряде случаев возрастает значение газовой составляющей.
Третий фактор — состояние поверхности. Масло, краска, ржавчина, консервационные составы, остатки растворителей, битум, полимерные покрытия резко ухудшают ситуацию. При нагреве они разлагаются и добавляют в воздух токсичные продукты. Поэтому вопрос, чем опасен сварочный дым, нельзя рассматривать отдельно от подготовки детали: иногда главный риск идёт не от металла, а от того, что на нём осталось.
Четвёртый фактор — условия рабочего места. В цехе с правильно организованной вытяжкой нагрузка одна, внутри резервуара, корпуса, отсека или шахты — совсем другая. Чем хуже воздухообмен и чем ближе лицо работника к источнику, тем выше реальное воздействие.
Чем опасны сварочные аэрозоли для здоровья
Если говорить без преувеличений, сварочный дым вред прежде всего для дыхательной системы, но не только для неё. Мелкие частицы способны проникать глубоко в лёгкие, а при регулярном воздействии вызывать хроническое раздражение, снижение функции дыхания и профессиональные заболевания. Газообразные продукты действуют по-своему: часть раздражает слизистые, часть влияет на газообмен и общее самочувствие.
Кратковременное воздействие обычно проявляется как раздражение глаз, носа и горла, кашель, неприятный привкус во рту, головная боль, слабость. В плохо проветриваемом пространстве симптомы могут нарастать быстро. Если человек привыкает к этим ощущениям и считает их «обычной частью работы», риск только растёт.
При длительном стаже без нормальной защиты возможны хронические последствия. Здесь многое зависит от состава аэрозоля. Соединения марганца требуют особого внимания из-за нейротоксического действия при длительном воздействии. При сварке нержавеющих сталей важен контроль соединений хрома и никеля. При работе с оцинковкой характерны острые реакции на вдыхание оксидов цинка, которые в быту часто описывают как «литейную» или «цинковую» лихорадку.
Отдельный разговор — пары металлов при сварке в ограниченном пространстве. Там проблема не только в токсичности компонентов, но и в быстром росте концентрации. Человек может получить серьёзную дозу за короткое время, особенно если занят в неудобном положении и не может держать голову в стороне от факела.
Какие процессы считаются более «дымными», а какие менее
Сравнение по дымообразованию полезно для выбора технологии, но его нельзя отрывать от задачи. Процесс с меньшим количеством аэрозоля не всегда можно просто взять и заменить в производстве: у детали есть требования по шву, доступу, производительности и положению сварки.
| Процесс | Обычно по дымообразованию | Что влияет на риск | Практический комментарий |
|---|---|---|---|
| Ручная дуговая сварка покрытым электродом (MMA) | Часто высокое | Состав покрытия, ток, диаметр электрода, положение шва | Даёт заметный дым, особенно в замкнутых объёмах и при потолочных швах |
| Полуавтоматическая сварка плавящейся проволокой в газах (MIG/MAG) | От умеренного до высокого | Проволока, газ, режим переноса металла, стабильность дуги | При правильно подобранном режиме может быть чище, чем MMA, но не всегда |
| Сварка порошковой проволокой | Часто высокое | Тип порошковой проволоки, ток, защитный газ | Производительна, но требует особенно внимательной вытяжки |
| Аргонодуговая сварка неплавящимся электродом (TIG) | Обычно низкое по видимому дыму | Материал, присадка, загрязнения, вентиляция | Дыма меньше, но это не освобождает от контроля воздуха |
| Сварка под флюсом | Особая ситуация | Флюс, режим, операции сопутствующей зачистки | Открытого дыма меньше в зоне дуги, но риски сохраняются на участке |
На практике именно ручная дуговая сварка и порошковая проволока чаще всего требуют особенно хорошего локального отсоса. TIG-сварка выглядит «чистой», из-за чего новички иногда недооценивают необходимость вентиляции. Это типичная ошибка.
Когда риск возрастает особенно сильно
Самые неблагоприятные условия — замкнутые, полузамкнутые и труднопроветриваемые пространства: резервуары, баки, трубные камеры, отсеки, подвалы, колодцы, внутренние полости металлоконструкций. Здесь вредные выделения накапливаются быстрее, а естественный воздухообмен почти не помогает. В таких работах общая вытяжка без продуманной подачи свежего воздуха часто оказывается недостаточной.
Повышенный риск также характерен для потолочной и вертикальной сварки, когда поток дыма идёт прямо в лицо. То же касается работ, где сварщик вынужден наклоняться к шву и долго держать голову над ванной расплава. Даже при нормальной вытяжке неудачная поза способна свести эффект защиты к минимуму.
Ещё один проблемный сценарий — сварка по грязной поверхности. Масло, грунт, краска и оцинковка резко ухудшают состав выделений. Если деталь нельзя полностью очистить по технологии, меры защиты приходится усиливать: улучшать локальный отсос, ограничивать время работы и подбирать более серьёзные СИЗ органов дыхания.
Как строится защита: принцип «сначала источник, потом воздух, потом СИЗ»
Эффективная защита от сварочного аэрозоля не начинается с покупки любой маски. В производственной практике используют последовательность мер: сначала стараются уменьшить образование вредных выделений, затем удаляют их из рабочей зоны вентиляцией, и только после этого дополняют систему средствами индивидуальной защиты. Если сразу опираться только на респиратор, можно получить формально «оснащённое», но по факту небезопасное рабочее место.
Такой подход важен и для обучения сварщиков. Специалист должен не просто знать, что дым опасен, а уметь оценить обстановку: где расположен источник, куда движется воздушный поток, можно ли поставить вытяжной зонт ближе, не мешает ли щиток обзору, не ухудшит ли сильная струя вытяжки защиту ванны при аргонодуговой сварке.
| Этап управления риском | Что оценивают на участке | Какую ошибку исключают |
|---|---|---|
| Материал и технология | Известны ли состав металла, покрытия, электрода и газовой смеси | Считать весь сварочный дым одинаковым |
| Местный отсос | Удаляются ли выделения у места образования | Полагаться только на общую вентиляцию |
| Контроль воздуха | Есть ли измерения по применимым веществам и условиям | Оценивать безопасность по запаху или видимости |
| Средства защиты дыхания | Подобраны ли СИЗ по конкретным рискам и условиям эксплуатации | Считать любой противопылевой фильтр защитой от всех газов |
Российский ГОСТ 12.1.005-88 задаёт общие требования к воздуху рабочей зоны. Для электросварочных работ применяют также актуальные правила охраны труда (приказ Минтруда № 884н в действующей редакции) и требования к конкретному процессу. Ссылки на общие стандарты не заменяют оценку состава выделений, производственный контроль и выбор технических мер работодателем. Для сравнения программ обучения полезно проверить, рассматриваются ли отдельно аэрозоль, газообразные загрязнения и организация вентиляции.
Снижение образования вредных выделений
Первый путь — выбор технологии и расходных материалов под задачу. Если производство допускает несколько вариантов, сравнивают не только производительность и стоимость, но и уровень дымообразования. Иногда переход на другой тип проволоки, изменение режима переноса металла или более стабильная дуга заметно снижают количество аэрозоля.
Второй путь — качественная подготовка кромок и поверхности. Очистка от масла, краски, окалины, цинка, консервационных покрытий и влаги уменьшает количество посторонних продуктов разложения. Это полезно не только для качества шва, но и для воздуха на посту.
Третий путь — исправное оборудование и правильный режим. Брызгообразование, нестабильная дуга, чрезмерный ток, неподходящая полярность, проблемы с подачей проволоки увеличивают количество частиц в воздухе. Там, где сварка «стреляет» и кипит без нужды, обычно растёт и загрязнение дыхательной зоны.
Местная вытяжная вентиляция: главный рабочий инструмент
Если говорить о реальной защите на посту, местный отсос обычно эффективнее общей вентиляции. Его задача — захватить аэрозоль как можно ближе к месту образования, пока он не поднялся к лицу сварщика и не разошёлся по помещению. Именно поэтому вытяжной рукав с воронкой или интегрированный отсос в горелке часто дают лучший результат, чем просто мощный обмен воздуха в цехе.
Есть несколько типичных вариантов. Первый — вытяжные устройства с подвижным рукавом и приёмной воронкой. Они удобны на стационарных постах, где источник загрязнения относительно доступен. Второй — столы и кабины с организованным удалением воздуха через рабочую поверхность или заднюю панель. Третий — горелки с встроенным отсосом, особенно полезные при серийной полуавтоматической сварке.
У местного отсоса есть важное ограничение: его надо правильно расположить. Если воронка слишком далеко, стоит сбоку от факела или направлена так, что дым проходит мимо, эффективность резко падает. Слишком агрессивный отсос тоже вреден: он может нарушать защиту зоны сварки, особенно при процессах, чувствительных к движению воздуха.
Общеобменная вентиляция и подача свежего воздуха
Общеобменная вентиляция не заменяет местную, но остаётся необходимой. Она удаляет остаточные загрязнения из помещения и не даёт им накапливаться в цехе. Для участков с несколькими постами это особенно важно: даже если на одном рабочем месте всё организовано грамотно, аэрозоль от соседних операций может уходить в общую зону.
В замкнутых пространствах задача сложнее. Там нужна не только вытяжка, но и организованная подача свежего воздуха в объём, где работает человек. Иначе можно получить ситуацию, когда загрязнённый воздух удаляют, но притока не хватает, либо воздушный поток гонит дым прямо в лицо сварщику. Такие работы требуют отдельной подготовки, допуска, контроля атмосферы и постоянного наблюдения по правилам охраны труда.
Средства индивидуальной защиты органов дыхания
СИЗ органов дыхания нужны тогда, когда вентиляции недостаточно или условия работы изначально тяжёлые. Но выбирать их по принципу «что было на складе» нельзя. Нужно понимать, защищает ли средство именно от аэрозольных частиц, есть ли риск газообразных загрязнений, насколько велика физическая нагрузка и совместимо ли СИЗ со сварочной маской.
В РФ подбор и выдача СИЗ возложены на работодателя по приказам Минтруда № 766н и № 767н. Выданная фильтрующая полумаска не заменяет предусмотренную вентиляцию и контроль воздушной среды. Для особых условий, включая недостаток кислорода и ограниченные пространства, требуется отдельная оценка рисков и иной подход к защите; универсальной «маски от сварочного дыма» для любых производственных ситуаций нет.
Для работ, где основной риск связан с твёрдыми частицами сварочного дыма, применяют фильтрующие полумаски или эластомерные полумаски с противоаэрозольными фильтрами подходящего класса. Они могут быть полезны на открытых постах и при умеренных концентрациях, но требуют плотного прилегания к лицу. Щетина, неправильный размер, плохо надетые ремни и постоянное поправление руками сводят защиту к минимуму.
Если условия тяжёлые, работа длительная, а концентрации значительны, используют более серьёзные решения: сварочные щитки с принудительной подачей очищенного воздуха или изолирующие системы. Для замкнутых и опасных пространств выбор делают особенно осторожно, потому что проблема может быть не только в аэрозоле, но и в составе газовой среды.
Частая ошибка новичков — считать, что любой респиратор одинаково решает вопрос. На деле защита от сварочного аэрозоля зависит от правильного типа фильтра, состояния клапанов, своевременной замены расходников и совместимости с маской сварщика. Если СИЗ неудобно, человек начинает ослаблять ремни, сдвигать его на подбородок или вовсе снимает в середине смены.
Защита глаз и кожи тоже связана с аэрозолями
Хотя главный разговор идёт о дыхании, нельзя отделять аэрозоль от других факторов сварки. Раздражение глаз усиливается не только из-за излучения, но и из-за дыма и газов. Если на посту «ест глаза», проблема может быть одновременно в фильтре щитка, вентиляции и положении сварщика относительно шва.
Одежда и перчатки тоже участвуют в общей системе безопасности. На загрязнённой робе оседают частицы, которые потом поднимаются при движении, особенно в тесных помещениях. Плюс при сварке по окрашенным или замасленным деталям загрязнения могут оседать на поверхности СИЗ и создавать дополнительный контактный риск.
Организация рабочего места: мелочи, которые сильно влияют на воздух
Иногда разница между безопасной и вредной работой — в нескольких простых решениях. Достаточно изменить положение детали, повернуть сборку, использовать кантователь или перенести точку прихватки, чтобы дым уходил в сторону, а не под маску. Это не теоретическая тонкость, а обычная цеховая практика.
Большое значение имеет прокладка шлангов и кабелей, доступ вытяжного рукава к шву и возможность подвести отсос без помех. Если пост заставлен, сварщик почти всегда выбирает неудобную позу и дышит тем, что можно было бы убрать в сторону за минуту подготовки. Хорошая организация места нередко снижает воздействие сильнее, чем формально «мощная» вентиляция, установленная без учёта реальной работы.
- Не располагать лицо прямо над сварочной ванной и швом.
- Подводить местный отсос как можно ближе к зоне образования дыма, не нарушая процесс.
- Очищать металл перед сваркой от покрытий и загрязнений, если это допускает технология.
- Следить за устойчивостью дуги и исправностью подачи проволоки.
- Не выполнять работы в замкнутом объёме без специальной организации вентиляции и допуска.
Типичные ошибки при защите от сварочного дыма
Первая ошибка — ориентироваться только на видимость. Если дыма мало, это ещё не значит, что воздух безопасен. Некоторые опасные компоненты действуют при концентрациях, которые человек не может оценить «на глаз».
Вторая ошибка — надеяться на открытые ворота, окно или бытовой вентилятор. Такой воздухообмен непредсказуем: он может частично разгонять дым по помещению, но не удалять его из дыхательной зоны. Более того, поток воздуха способен нарушать защиту газовой среды и ухудшать качество шва.
Третья ошибка — работать по оцинкованному, окрашенному или замасленному металлу без подготовки поверхности. Вопрос, чем опасен сварочный дым, особенно остро встаёт именно в таких случаях. Люди нередко связывают плохое самочувствие со «сложной сменой», хотя причина в банальном игнорировании подготовки металла.
Четвёртая ошибка — использовать СИЗ как замену вентиляции. Это допустимо только в очень ограниченных сценариях и не должно становиться нормой постоянной работы. Если на участке систематически нет нормального удаления дыма, проблема организационная, а не личная.
Что должен знать сварщик на обучении и при аттестации
Профессиональное обучение сварщика — это не только техника ведения шва и настройка режима. Специалист должен понимать вредные и опасные производственные факторы конкретного процесса, уметь выбирать безопасное положение, знать основы вентиляции поста и правила применения СИЗ. Без этого даже хороший по рукам исполнитель быстро начнёт работать во вред себе.
На производстве требования зависят от вида работ, предприятия и внутренней системы охраны труда. Если речь идёт о сварке ответственных конструкций, опасных производственных объектов и работах с аттестацией НАКС, дисциплина по безопасности обычно выше, потому что цена ошибок слишком велика. Но принципы везде одинаковые: оценка условий, правильная технология, организация места и контроль за тем, чем дышит человек.
Частые вопросы
Можно ли полностью убрать сварочный дым с рабочего места?
Полностью исключить образование вредных выделений при сварке обычно нельзя. Реальная задача — максимально снизить их образование и не допустить попадания в дыхательную зону. Это достигается сочетанием технологии, местной вытяжки, общей вентиляции и СИЗ.
Помогает ли обычный строительный респиратор?
Не всегда. Подходят только те средства защиты, которые рассчитаны на аэрозольные частицы и правильно подобраны по условиям работы. Кроме того, они не решают вопрос газообразных загрязнений и не заменяют вентиляцию.
Почему после сварки оцинковки бывает резко плохо?
При нагреве цинкового покрытия образуются оксиды цинка, которые могут вызывать острое недомогание с повышением температуры, слабостью и ломотой. Это одна из причин, почему оцинкованные детали требуют особенно аккуратной подготовки и усиленной защиты воздуха.
Если сварка ведётся на улице, можно не думать о вентиляции?
Работа на открытом воздухе действительно снижает накопление дыма, но не отменяет риск полностью. Если сварщик стоит так, что поток идёт ему под щиток, либо работает в нише, внутри конструкции или возле стенки, он всё равно может вдыхать высокую концентрацию аэрозоля.
Какие процессы чаще требуют усиленной защиты дыхания?
Чаще всего повышенное внимание нужно при ручной дуговой сварке, сварке порошковой проволокой, работах по нержавеющим и оцинкованным сталям, а также в замкнутых пространствах. Но окончательное решение принимают по совокупности условий, а не только по названию процесса.
Хорошая привычка для любого сварщика проста: перед началом работы смотреть не только на кромку и режим, но и на то, куда пойдёт дым. Если ответ неясен, рабочее место ещё не готово. В сварке качество шва и безопасность воздуха редко противоречат друг другу: обычно тот, кто грамотно организовал процесс, получает и более чистую работу, и меньшую нагрузку на здоровье.