

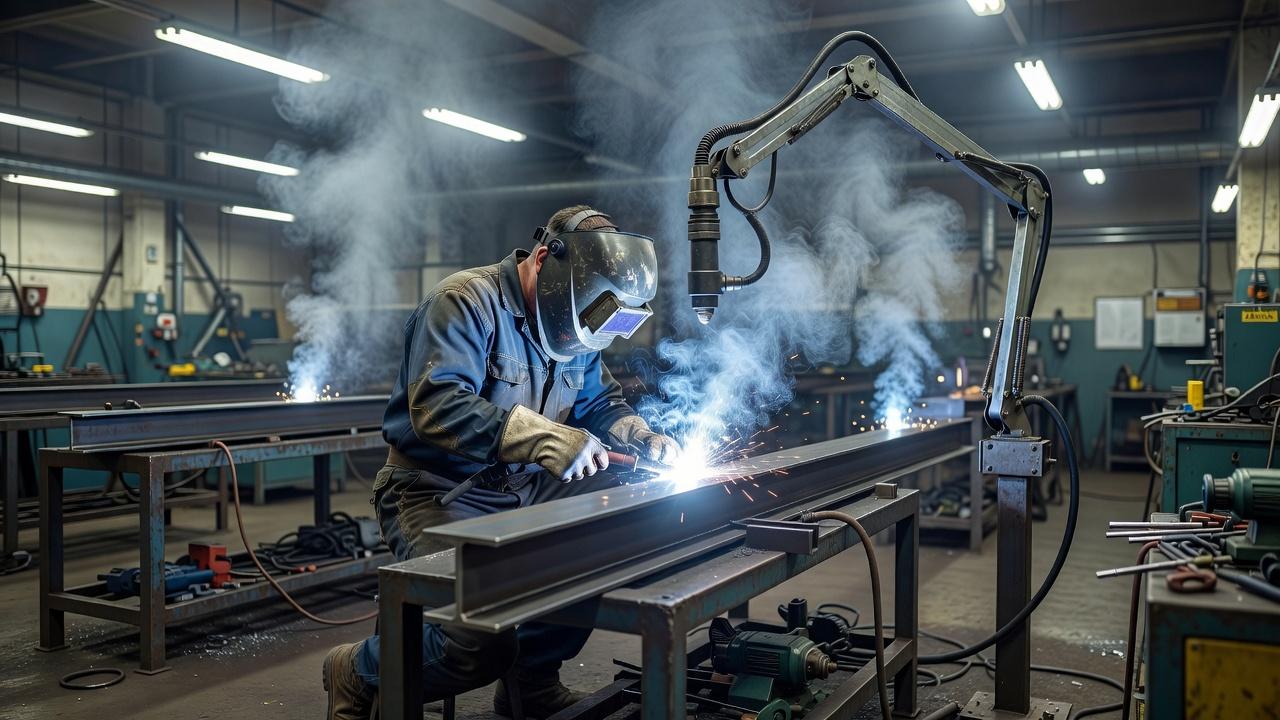
Вентиляция рабочего места сварщика нужна не для формального соблюдения правил, а для вполне понятной задачи: убрать из зоны дыхания вредные аэрозоли, газы и избыточное тепло, которые неизбежно появляются при сварке, резке и наплавке. Если воздух на посту не организован правильно, сварщик дышит смесью металлических частиц и газов, хуже видит сварочную ванну, быстрее устает и чаще допускает ошибки.
На производстве это напрямую влияет и на здоровье, и на качество шва, и на устойчивость самого процесса. Хорошая вытяжка на сварочном посту не заменяет средства индивидуальной защиты, но без нее ни респиратор, ни маска, ни дисциплина не решают проблему полностью. Особенно это заметно в цехах с большим количеством постов, при сварке в ограниченных пространствах и при работе с материалами, которые дают более агрессивные выделения.
Что именно загрязняет воздух при сварке
Когда говорят про вредность сварки, обычно имеют в виду не только яркую дугу и брызги металла. Основная опасность для дыхания связана с тем, что в воздух попадает мелкодисперсный аэрозоль, образующийся при плавлении основного металла, электрода, проволоки, флюса и различных покрытий. Эти частицы настолько малы, что долго держатся в воздухе и легко попадают глубоко в дыхательные пути.
Сварочный дым и вентиляция тесно связаны именно по этой причине: дым на посту не просто мешает глазами, а создает реальную ингаляционную нагрузку. Состав выделений зависит от способа сварки, режима, типа присадочного материала, марки стали, наличия оцинковки, грунтов, масел, ржавчины и других загрязнений на поверхности.
При ручной дуговой сварке покрытыми электродами в воздухе присутствуют частицы оксидов металлов и продукты разложения покрытия электрода. При полуавтоматической сварке плавящимся электродом многое зависит от защитного газа, проволоки и стабильности переноса металла. При сварке нержавеющих сталей повышается значение контроля выделений хрома и никеля. При работе по оцинкованному металлу в воздух попадают соединения цинка, а при термической резке и строжке объем загрязнений обычно еще выше.
Кроме аэрозолей образуются газы. Их набор тоже меняется по условиям процесса. В рабочей зоне могут появляться оксиды азота, угарный газ, озон и продукты термического разложения различных покрытий. В тесных, плохо проветриваемых местах опасность возрастает многократно, потому что загрязнения накапливаются быстрее, чем успевают удаляться.
Почему недостаточно просто открыть ворота или окно
Распространенная ошибка на небольших предприятиях и в гаражных мастерских выглядит просто: если есть сквозняк, значит воздух обновляется. На деле естественное проветривание нестабильно. Оно зависит от температуры, ветра, площади проемов и планировки помещения. Сегодня тяга есть, завтра ее почти нет.
Для российского сварочного участка нельзя оценивать достаточность вентиляции по тому, видно ли дым или открыты ли окна. Пункт 12 Правил по охране труда, утверждённых приказом Минтруда № 884н, предусматривает требования к общеобменной и местной вентиляции сварочных участков и оговорку об условиях, когда их применение не требуется при непревышении ПДК. Это исключение не устанавливается «на глаз»: нужны обоснованные данные по факторам рабочей зоны. Для конкретного процесса проектные решения, измерения и порядок контроля определяются ответственными специалистами.
Открытое окно не решает главной задачи: вредные выделения нужно улавливать как можно ближе к месту образования. Если дым успел подняться к лицу сварщика и разойтись по цеху, часть загрязнений уже оказалась в зоне дыхания, а часть пошла на соседние рабочие места. Поэтому при сварочных работах рассчитывают не на случайный воздухообмен, а на организованную систему удаления загрязненного воздуха.
Еще одна проблема сквозного проветривания связана с самим процессом сварки. Сильные неуправляемые потоки воздуха могут сдувать защитный газ, дестабилизировать дугу и ухудшать формирование шва. Это особенно чувствительно при MIG/MAG- и TIG-сварке, где защита зоны сварки газом критична для качества соединения.
Как вентиляция влияет на здоровье сварщика
Если на посту постоянно висит дымка, организм получает нагрузку не только во время смены, но и накопительно. В краткосрочной перспективе это проявляется раздражением слизистых, кашлем, металлическим привкусом, головной болью, быстрой утомляемостью. При высокой концентрации загрязнений работоспособность заметно падает уже в течение нескольких часов.
Длительная работа в загрязненном воздухе связана с риском хронических проблем со стороны органов дыхания. Дополнительно значение имеет конкретный состав выделений. При сварке разных сплавов и покрытых материалов опасность различается, поэтому одна и та же визуально заметная дымность не всегда означает одинаковую вредность. Именно поэтому ориентироваться только на то, «видно дым или не видно», неправильно.
Нельзя забывать и про ограниченные пространства: резервуары, емкости, колодцы, отсеки, трубные узлы, внутренние полости металлоконструкций. Там вредные вещества удаляются хуже, а кислородный режим может изменяться быстрее. В таких условиях вентиляция становится не просто желательной, а обязательной частью безопасной организации работ.
Как отсутствие нормальной вытяжки отражается на качестве сварки
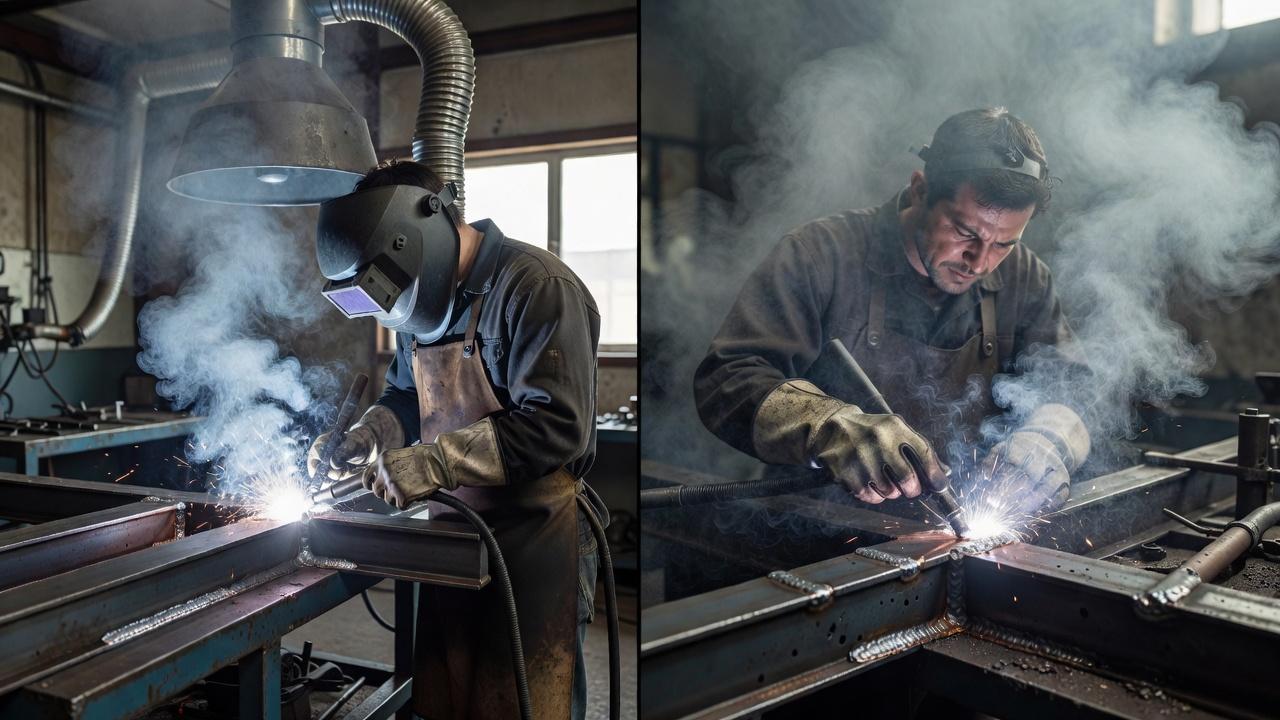
Плохой воздух на посту бьет не только по самочувствию. Когда вокруг сварщика висит дым, ухудшается видимость кромок, корня шва и сварочной ванны. Труднее держать угол, контролировать длину дуги, скорость перемещения и положение электрода или горелки. В результате растет риск несплавлений, подрезов, нестабильного валика и других дефектов.
При многопостовой работе без правильного разделения потоков загрязнения от соседних операций могут приходить на участок, где ведется более точная сварка. Это неприятно при сборочно-сварочных операциях, при корневых проходах труб, при TIG-сварке и при работах, где нужна хорошая визуальная концентрация. В таких условиях вентиляция помогает не абстрактно, а вполне технологически: сварщик лучше видит процесс и меньше отвлекается.
Есть и обратная сторона. Если система организована неграмотно и всасывание слишком агрессивное или расположено неудачно, можно получить подсос воздуха в зону дуги и нарушение газовой защиты. Поэтому задача не в том, чтобы «тянуть сильнее», а в том, чтобы правильно забирать загрязненный воздух из нужной точки и не мешать процессу.
Какая вентиляция применяется на рабочем месте сварщика
Обычно используют сочетание общеобменной и местной вентиляции. Общеобменная отвечает за общее обновление воздуха в помещении, выравнивание температуры и снижение фоновой концентрации загрязнений. Но сама по себе она не заменяет локальный отсос, потому что не улавливает дым прямо у источника.
Выбор местной вытяжки и общеобменного воздухообмена — задача организации производства, а не способ самостоятельно подобрать мощность вентилятора по объёму помещения. При работе в ёмкостях, отсеках и иных ограниченных пространствах дополнительно оценивают состояние воздушной среды, доступ, наблюдение и аварийные действия по правилам объекта. Средства защиты дыхания не заменяют организацию безопасной среды и требуемые меры допуска.
Местная вентиляция работает точечно. Ее задача состоит в том, чтобы перехватить загрязнения в зоне их образования, не дав им пройти через дыхательную зону сварщика и распространиться по помещению. На практике именно местный отсос считается основным решением для сварочных постов, особенно стационарных.
Местные отсосы: что используют чаще всего
На стационарных постах применяют вытяжные зонты, поворотные вытяжные устройства с рукавами, панели, столы с нижним или задним отсосом, кабины с организованным удалением воздуха. Конкретный вариант выбирают по характеру работ: размеру изделий, доступу к шву, положению сварки, степени подвижности сварщика и частоте переналадки поста.
Поворотные вытяжные рукава удобны там, где нужно часто менять положение горелки и детали. Их можно подвести близко к дуге, не перекрывая обзор. Столы с вытяжкой хорошо работают на мелких и средних деталях, когда работа ведется в пределах рабочей поверхности. Кабины и огражденные посты удобны в серийном производстве, где операции повторяются и проще удерживать стабильный воздушный режим.
Общеобменная вентиляция: где ее роль особенно заметна
Даже при хорошем локальном отсосе часть загрязнений все равно попадает в помещение. Поэтому цеху нужен организованный воздухообмен. Он особенно важен на участках с несколькими постами, в помещениях с высокими тепловыделениями, при длительной работе в несколько смен и там, где кроме сварки выполняются резка, зачистка и наплавка.
Общеобменная система должна дополнять местную, а не подменять ее. Если рассчитывать только на общий обмен, придется прогонять через помещение большие объемы воздуха, но дым у лица сварщика это не уберет. В результате энергия тратится, а условия труда остаются неудовлетворительными.
Что влияет на выбор схемы вентиляции
Требования к вентиляции сварочного поста нельзя свести к одному универсальному решению. Один и тот же отсос, который хорошо работает на столе для мелких изделий, может оказаться бесполезным при сварке крупногабаритной рамы или внутри корпуса. Поэтому проектировать систему надо от технологии, а не по принципу «у соседей так стоит».
На выбор влияют несколько факторов: способ сварки, номенклатура деталей, положение швов, используемые материалы, наличие защитных газов, площадь помещения, высота потолков, число постов, режим загрузки участка и возможность перестановки оборудования. Важно учитывать и сопутствующие операции. Если рядом активно режут металл или шлифуют швы, общий фон загрязнения будет совсем другим.
| Условие работы | Что учитывать | Какое решение обычно уместно |
|---|---|---|
| Стационарный пост, мелкие и средние детали | Повторяемость операций, ограниченная рабочая зона | Стол с вытяжкой, местный отсос, общеобменная вентиляция |
| Сварка крупногабаритных конструкций | Частое перемещение сварщика, переменный доступ к шву | Поворотные рукава, мобильные фильтровентиляционные установки, общий воздухообмен |
| Полуавтоматическая сварка в защитном газе | Нельзя разрушать газовую защиту сильными потоками | Локальный отсос с правильным расположением и умеренной скоростью захвата |
| Работа внутри емкостей и полостей | Повышенная опасность накопления газов и дефицита кислорода | Специально организованная приточно-вытяжная схема по наряду и под контролем |
| Многопостовой цех | Перемешивание загрязнений между участками | Комбинация локальных отсосов и грамотно рассчитанного общеобменного воздухообмена |
| Что проверить | Что это показывает | Чего не доказывает |
|---|---|---|
| Наличие местного удаления у источника | Есть техническое решение для захвата выделений | Что оно эффективно в любом положении шва |
| Общеобменная вентиляция и приток | Предусмотрен воздухообмен помещения | Что это заменяет захват загрязнений у сварочной ванны |
| Состояние фильтров и воздуховодов | Система технически обслуживается | Что достаточна только регулярная уборка фильтра |
| Оценка воздуха рабочей зоны | Есть данные по измеренным факторам в конкретных условиях | Что после изменения технологии замеры никогда не потребуются |
ГОСТ 12.1.005-88 устанавливает общие санитарно-гигиенические требования к воздуху рабочей зоны в пределах своей области применения, а ГОСТ 12.3.003-86 — требования безопасности к ряду видов электросварочных работ. Эти документы не устанавливают один универсальный размер вытяжного зонта, один расход воздуха или одинаковые требования для всех сварочных процессов и помещений. Такие решения принимают специалисты по проектированию и охране труда для конкретного рабочего места.
Почему местный отсос нужно ставить правильно
Эффективность локальной вытяжки определяется не только наличием оборудования, но и его положением относительно источника дыма. Если приемное отверстие находится слишком далеко, загрязнения рассеиваются раньше, чем попадают в зону всасывания. Тогда формально вытяжка есть, а фактически дым идет в лицо сварщику.
С другой стороны, слишком близкое или неудачно направленное расположение может мешать манипуляциям, закрывать обзор или влиять на защиту сварочной ванны. Поэтому на производстве положение вытяжного рукава или панели часто подбирают с учетом конкретной операции. Для этого мало просто выдать оборудование, нужно еще научить персонал им пользоваться.
Типичная ошибка выглядит так: вытяжной рукав отведен в сторону, потому что «так удобнее варить». Через несколько минут на посту снова висит дым, но работник привыкает и перестает замечать проблему. В учебных мастерских это особенно показательно: начинающий сварщик еще не всегда умеет одновременно контролировать шов, позу, горелку и положение отсоса. Поэтому тема вентиляции должна входить в практическое обучение, а не оставаться пунктом в инструкции.
Особенности для разных способов сварки
Ручная дуговая сварка покрытым электродом
При MMA-сварке количество видимого дыма обычно заметное, а состав аэрозоля зависит от марки электрода и металла. На стационарном посту хорошо работает местный отсос с возможностью быстрой подстройки под положение шва. При сварке на монтаже задача усложняется: нужны переносные или мобильные решения, а в ряде случаев дополнительно применяют средства защиты органов дыхания.
Полуавтоматическая сварка плавящимся электродом
При MIG/MAG-сварке важно соблюсти баланс. Дым нужно забирать эффективно, но так, чтобы не нарушать газовую защиту. Здесь особенно критично расположение приемного устройства относительно горелки и направления сварки. В серийном производстве часто удается организовать устойчивую схему, а на универсальных постах приходится чаще перенастраивать оборудование.
TIG-сварка
При аргонодуговой сварке дыма визуально может быть меньше, чем при других процессах, но это не повод отказываться от вентиляции. Во-первых, загрязнения все равно образуются. Во-вторых, при работе с присадочным материалом, нержавеющими сталями или загрязненной поверхностью состав воздуха может ухудшаться заметно. При этом чрезмерные воздушные потоки особенно нежелательны, поскольку сказываются на защите дуги и шва.
Газовая резка, воздушно-дуговая строжка, плазменные процессы
Эти операции нередко создают еще более тяжелую нагрузку на воздух рабочей зоны, чем собственно сварка. При резке и строжке образуется большой объем аэрозоля и газов, а частицы активно разносятся по помещению. Если участок совмещает сварку и такие процессы, систему вентиляции нельзя рассчитывать только под «обычный сварочный пост».
Работа с разными материалами: где риски выше
Черная сталь, нержавеющая сталь, оцинкованный металл, алюминиевые сплавы и детали с остатками покрытий ведут себя по-разному. Для вентиляции это не теоретическая разница. Например, при сварке оцинкованных деталей вредные выделения возрастают из-за испарения цинка, а при работе с нержавеющими сталями особое внимание уделяют аэрозолям, содержащим соединения хрома и никеля.
Отдельная проблема связана не с самим металлом, а с тем, что на нем осталось. Грунт, краска, масло, консервационные составы, герметики, загрязнения после эксплуатации могут при нагреве давать дополнительные продукты разложения. Поэтому подготовка поверхности перед сваркой влияет не только на качество шва, но и на состояние воздуха в рабочей зоне.
Можно ли заменить вентиляцию респиратором
Нет, это разные уровни защиты. Респиратор защищает конкретного работника, а вентиляция снижает концентрацию загрязнений в самой рабочей зоне. Если ограничиться только средствами индивидуальной защиты, дым все равно будет накапливаться в помещении, попадать к другим работникам, оседать на оборудовании и ухудшать условия на всем участке.
Правильный подход строится по принципу сочетания мер. Сначала стараются убрать вредность у источника, затем организуют общеобменный воздухообмен, а уже после этого дополняют систему средствами индивидуальной защиты. На сварочном производстве такой порядок особенно оправдан, потому что локальный отсос одновременно повышает безопасность, улучшает видимость и снижает общую дымность цеха.
Какие ошибки встречаются чаще всего
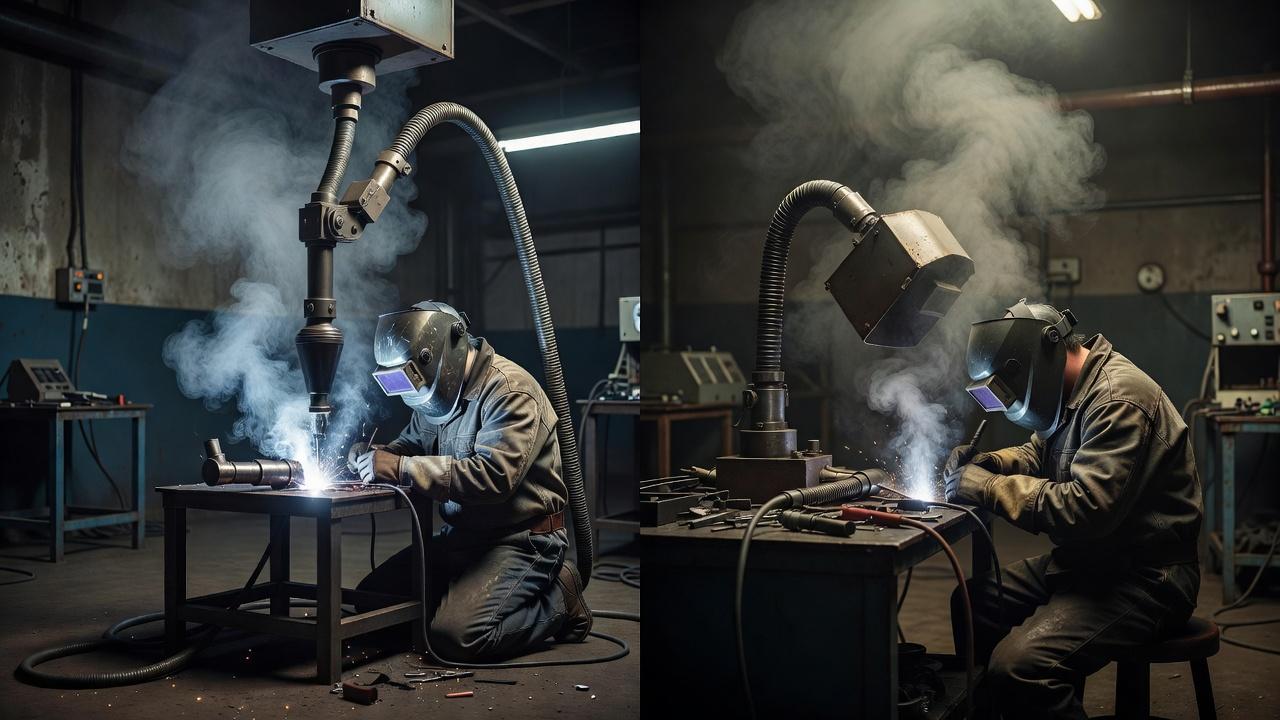
- Установка только общеобменной вентиляции без местного отсоса на стационарных постах.
- Наличие вытяжного рукава, который фактически не подводят к месту сварки.
- Слишком сильный или неправильно направленный поток, мешающий газовой защите.
- Игнорирование резки, строжки и зачистки при оценке загрязнения воздуха.
- Работа в емкостях и замкнутых объемах без специально организованной схемы воздухообмена.
- Отсутствие обучения персонала обращению с вентиляционным оборудованием.
- Плохое техническое состояние системы: засоренные фильтры, поврежденные рукава, снижение тяги.
Почти все эти ошибки объединяет одна причина: вентиляцию воспринимают как фоновое оборудование, которое должно «как-то работать само». На практике это такой же элемент технологии, как источник питания, горелка, электрододержатель или подбор режимов. Если его выпустить из внимания, страдают и люди, и процесс.
Что должен знать будущий сварщик еще на этапе обучения
В учебной мастерской начинающий сварщик обычно сосредоточен на дуге, движении руки и внешнем виде шва. Но профессиональная подготовка не сводится к наплавке валиков. Нужно понимать, как организовано рабочее место, почему нельзя варить в облаке дыма, как ставить местный отсос и чем отличаются условия на стационарном посту, в монтажной зоне и в ограниченном пространстве.
Для тех, кто выбирает программу обучения, это хороший маркер качества практики. Если в мастерской реально работают вытяжные устройства, обучающимся объясняют их назначение и требуют правильно организовывать пост, значит обучение ближе к реальному производству. Позже это напрямую влияет на адаптацию на предприятии и на готовность соблюдать безопасные приемы работы без постоянных напоминаний.
Частые вопросы
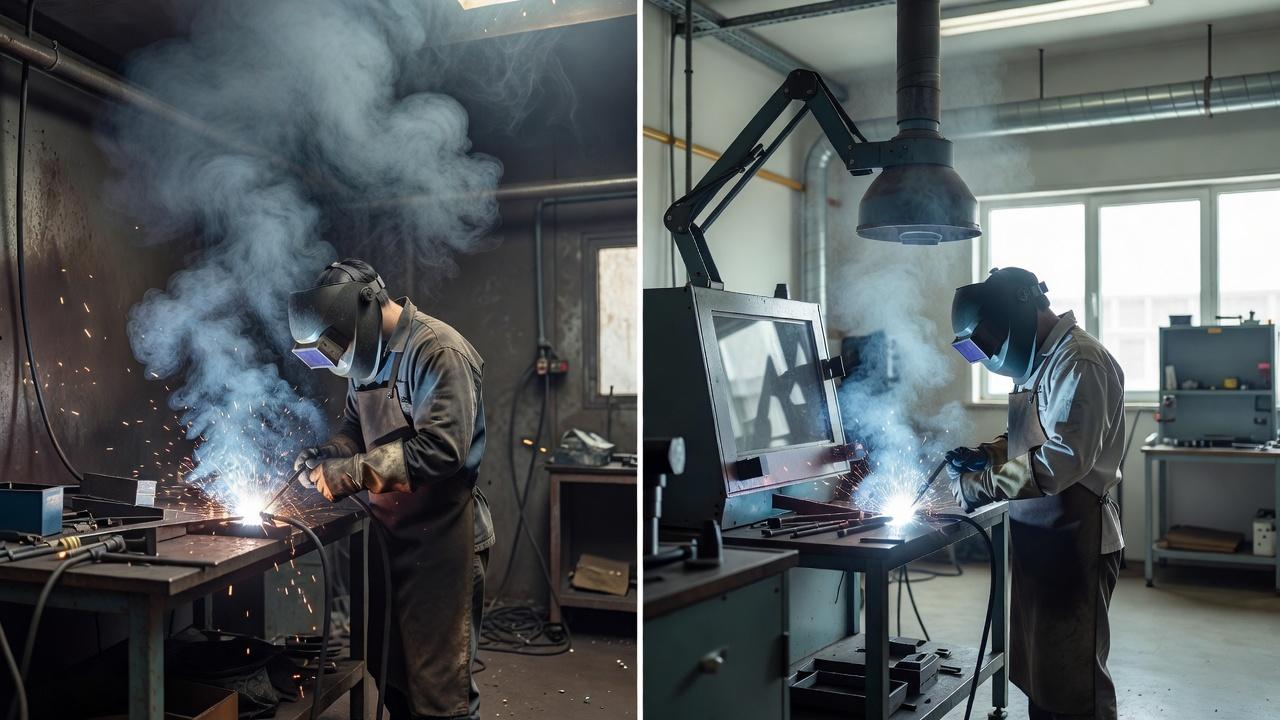
Достаточно ли одной общеобменной вентиляции в небольшом сварочном помещении?
Для постоянного стационарного поста обычно недостаточно. Общий воздухообмен снижает фоновое загрязнение, но не перехватывает дым у дуги. Если сварщик продолжает дышать выделениями в момент их образования, задача не решена.
Нужна ли вентиляция, если сварка ведется редко и понемногу?
Да, потому что вредность определяется не только длительностью, но и самим характером процесса, материалом и условиями помещения. Даже кратковременные работы по оцинкованному металлу или в тесном объеме могут создавать небезопасную ситуацию.
Почему при работающей вытяжке дым все равно остается?
Чаще всего причина в неправильном положении местного отсоса, недостаточной эффективности системы или в том, что выделения образуются в объеме, который локальный захват не перекрывает. Иногда проблема связана с сопутствующими операциями рядом с постом, откуда загрязнения приходят на участок.
Нужна ли отдельная вентиляция при сварке внутри емкости?
Для таких работ требуется специально организованная схема воздухообмена с учетом ограниченного пространства и повышенного риска накопления вредных веществ. Обычные решения для открытого поста здесь не подходят. Такие работы проводят по особым требованиям безопасности.
Влияет ли вентиляция на прохождение аттестации и работу по НАКС?
Прямо качество шва на аттестации оценивают по результату и соблюдению технологии, но условия рабочего места тоже имеют значение. Если сварщик работает в дыму, хуже видит процесс и нарушает организацию поста, это сказывается на стабильности выполнения операции. На производстве для работ, выполняемых аттестованным персоналом, правильная организация рабочего места вообще неотделима от технологической дисциплины.
Вентиляция сварочного поста должна снижать воздействие загрязнений на работников, но её эффективность нельзя достоверно оценить на глаз — только по тому, где движется видимый дым. Нужны учёт источников выделений, конструкция местных отсосов, общеобменная система, организация притока и предусмотренный контроль воздуха рабочей зоны. Если сварочный аэрозоль проходит через зону дыхания, это повод проверить организацию местного удаления; окончательный вывод об условиях труда требует измерений и оценки по применимым требованиям.