

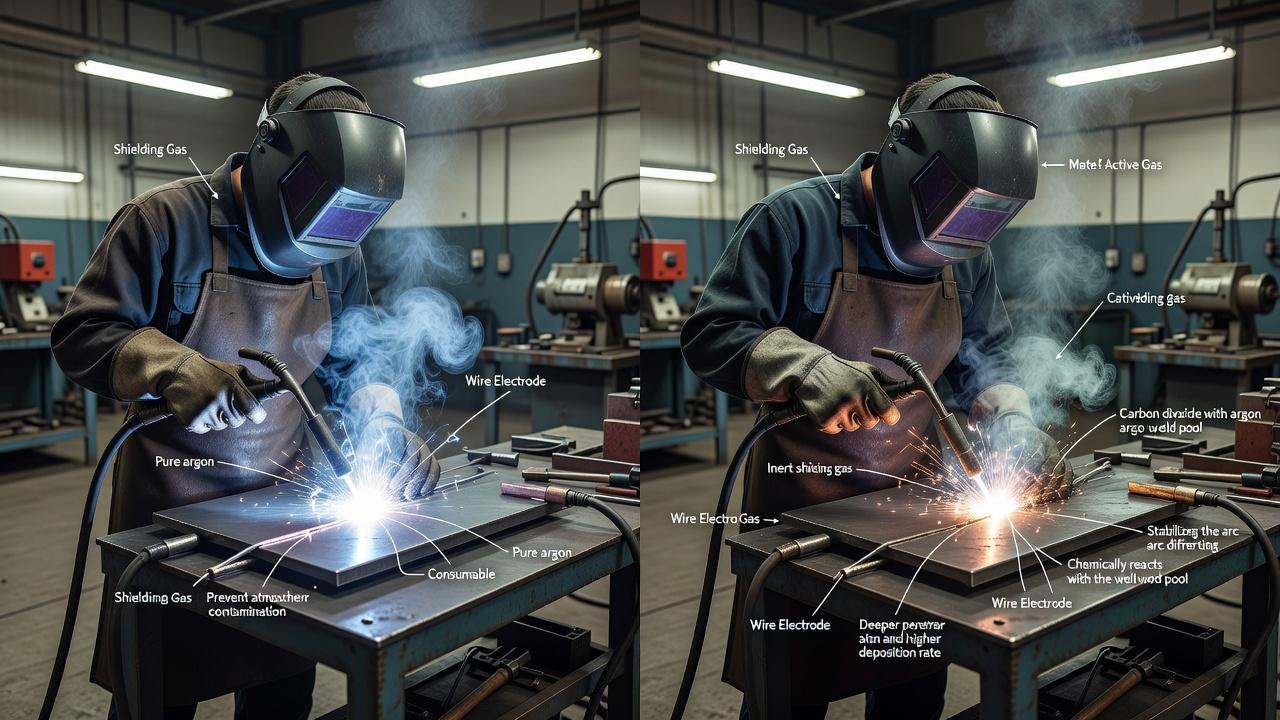
Путаница между MIG и MAG возникает постоянно. На бытовом уровне оба процесса часто называют просто «полуавтоматом», потому что и там, и там используется плавящаяся проволока, сварочная горелка и механизированная подача присадочного материала. Но с точки зрения технологии это не одно и то же: ключевое отличие связано с защитным газом и тем, как он влияет на сварочную дугу, металл шва и область применения.
Короткий ответ: MIG и MAG относятся к одной группе дуговых процессов с непрерывно подаваемой плавящейся проволокой. Различие в классификации связано с защитным газом: для MIG используют инертные газы (обычно аргон, гелий или их смеси), для MAG — активные газы или смеси с активной составляющей (например, CO₂ либо аргон с добавкой CO₂). Состав газа влияет на перенос металла, форму валика, брызги и поведение сварочной ванны, однако итоговое качество зависит также от проволоки, материала, режима, сборки и соблюдения технологии. Нельзя обещать больший провар или «лучший шов» только по буквам MIG или MAG.
Что означают MIG и MAG
Обе аббревиатуры относятся к дуговой сварке плавящимся электродом в защитном газе. В международной терминологии MIG расшифровывается как Metal Inert Gas, а MAG как Metal Active Gas. В российской практике эти процессы входят в большую группу механизированной сварки плавящимся электродом в защитных газах.
Слово «полуавтомат» описывает не вид газа, а способ подачи проволоки. Проволока подаётся механизмом автоматически, а перемещает горелку сварщик вручную. Поэтому один и тот же полуавтоматический аппарат в зависимости от газа и настроек может использоваться и для MIG, и для MAG, если его характеристики и оснастка это позволяют.
Именно здесь и появляется главный источник путаницы. Люди видят одинаковое оборудование и делают вывод, что процесса тоже два названия одного и того же метода. Это неверно. Чем отличается MIG от MAG на практике, становится ясно, как только речь заходит о составе газовой среды и о металле, который нужно сварить.
Главное отличие: инертный и активный газ
Для материалов, ориентированных на российский рынок, названия процессов полезно сверять с ГОСТ Р ИСО 4063-2025, а классификацию защитных газов — с ГОСТ Р ИСО 14175-2010. Последний стандарт посвящён именно газам и смесям, а не предписывает единственный газ для любого металла. В технической документации российских предприятий часто употребляют формулировку «механизированная дуговая сварка плавящимся электродом в защитном газе» с уточнением режима и состава смеси. При выборе курса просите показать, какие смеси, материалы и способы переноса металла изучают на практике, а не ориентируйтесь только на рекламную надпись MIG/MAG.
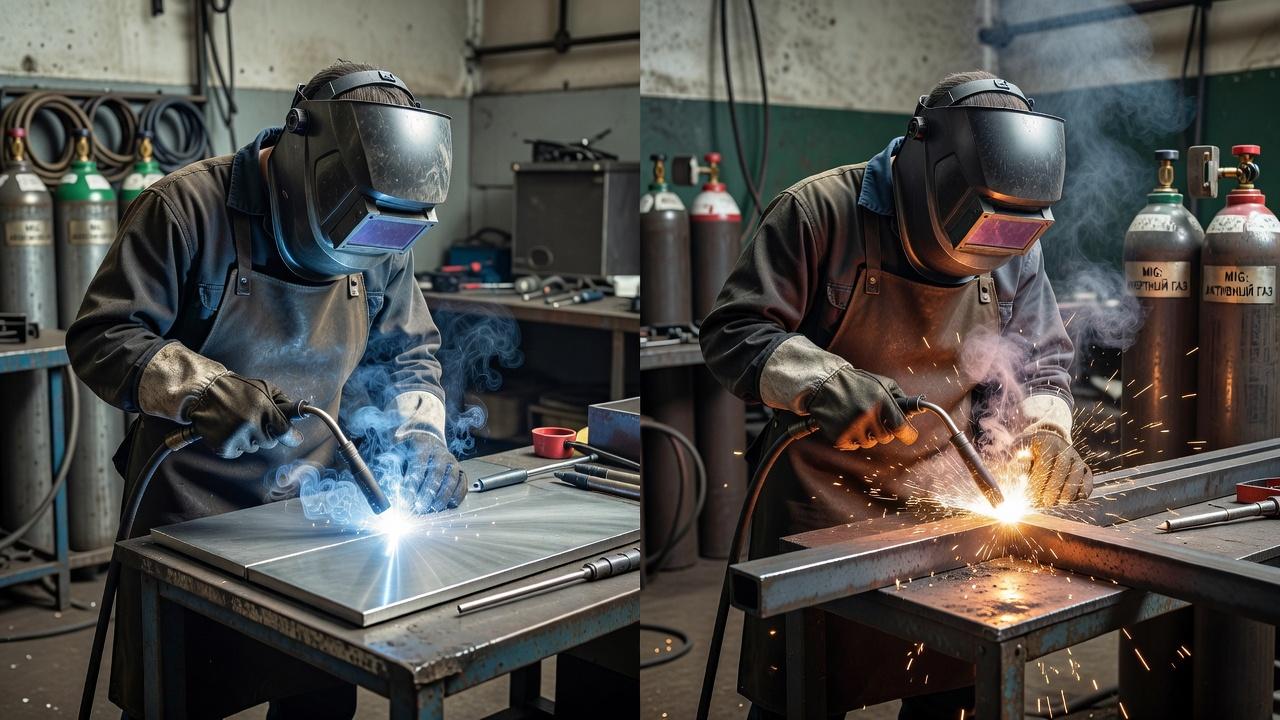
При MIG-сварке применяют инертные газы, чаще всего аргон, гелий или их смеси. Эти газы практически не вступают в химическое взаимодействие с расплавленным металлом. Их задача состоит прежде всего в защите сварочной ванны от кислорода, азота и влаги из воздуха.
При MAG-сварке используют активные газы или смеси, содержащие активные компоненты. Наиболее распространённые варианты это углекислый газ и смеси аргона с углекислым газом, иногда с добавлением кислорода в малых количествах. Такой газ не просто защищает ванну, но и влияет на протекание дугового процесса и металлургические реакции в зоне сварки.
Если говорить проще, миг маг различия по газу определяют весь характер работы. Инертная среда нужна там, где металл чувствителен к окислению и требуется аккуратная сварка. Активная среда лучше подходит для углеродистых и низколегированных сталей, где важны производительность, проплавление и экономичность.
Почему газ меняет сам процесс, а не только его название
Газ в зоне дуги влияет не только на защиту расплава. Он меняет форму и температуру дуги, характер переноса электродного металла, склонность к разбрызгиванию, глубину проплавления и даже внешний вид шва. Поэтому разница между MIG и MAG не сводится к баллону с разной маркировкой.
В активной среде дуга обычно ведёт себя иначе, чем в инертной. Для сталей это часто даёт хороший рабочий результат: уверенное формирование шва, достаточное проплавление, приемлемую производительность. Но для цветных металлов активный газ может оказаться проблемой, потому что ухудшает качество соединения из-за окисления и других нежелательных реакций.
На практике это видно сразу. Если попытаться сваривать алюминий в углекислом газе, нормального результата не будет. А если варить обычную конструкционную сталь чистым аргоном на тех же режимах, что привыкли использовать в MAG, можно получить нестабильный процесс и не тот шов, которого ждут в цехе.
Где применяют MIG, а где MAG
MIG: цветные металлы и материалы, чувствительные к окислению
MIG чаще применяют для алюминия, алюминиевых сплавов, меди, никеля и ряда других металлов, где нужна инертная защита. Для таких материалов контакт расплава с активной газовой средой быстро приводит к ухудшению качества шва. Особенно это заметно на алюминии, где оксидная плёнка и без того усложняет сварку.
В производстве MIG используют там, где важна чистота процесса и где свариваемый металл плохо переносит активную среду. Это может быть изготовление ёмкостей из алюминия, сварка кузовных деталей из алюминиевых сплавов, некоторые работы в электротехническом и химическом оборудовании.
MAG: основная технология для сталей
MAG-сварка гораздо шире распространена в обычном металлопроизводстве. Её применяют для углеродистых и низколегированных сталей в строительных конструкциях, машиностроении, производстве корпусов, рам, опор, ограждений, трубных узлов, деталей сельхозтехники и множества других изделий.
Причина проста: MAG даёт хороший баланс между качеством, скоростью и стоимостью. Проволока для сталей доступна, газовые смеси распространены, режимы давно отработаны, а оборудование встречается почти в любом сварочном участке. Поэтому, когда в разговоре кто-то говорит «полуавтоматическая сварка», на деле чаще всего имеют в виду именно MAG.
Разница MIG и MAG по материалам
| Критерий | MIG | MAG |
|---|---|---|
| Тип газа | Инертный: аргон, гелий, смеси | Активный: CO₂, смеси Ar+CO₂, иногда с O₂ |
| Основные материалы | Алюминий, медь, никель, некоторые нержавеющие и специальные сплавы | Углеродистые и низколегированные стали, часть нержавеющих сталей при подходящих смесях |
| Воздействие газа на расплав | Минимальное химическое взаимодействие | Газ участвует в процессе и влияет на металлургию дуги |
| Разбрызгивание | Обычно ниже при правильно подобранном режиме | Зависит от смеси и режима; в чистом CO₂ часто выше |
| Типичные задачи | Сварка цветных металлов, где критична защита от окисления | Массовая и универсальная сварка сталей |
Эта таблица даёт общее представление, но на производстве всегда учитывают не только металл, но и толщину, положение шва, требования к внешнему виду, доступность газа и режим работы участка. Поэтому правильнее говорить не о «лучшем» процессе вообще, а о соответствии процесса конкретной задаче.
Как отличаются шов, дуга и поведение металла
Сварщика интересуют не аббревиатуры, а то, как ведёт себя ванна и что получается после прохода. В этом отношении разница миг маг сварка проявляется очень наглядно. В MIG при подходящем металле и правильном подборе режима можно получить более чистый и спокойный процесс с хорошим внешним видом шва.
В MAG многое зависит от состава смеси. При сварке в чистом углекислом газе обычно больше брызг и жёстче дуга, зато процесс остаётся рабочим и экономически оправданным для большого числа стальных конструкций. Смеси аргона с CO₂ позволяют сделать дугу стабильнее и улучшить формирование шва, поэтому в современных цехах их используют особенно часто.
Для начинающего сварщика это чувствуется буквально руками. На одних режимах ванна управляется легче, металл ложится ровнее, очистки после сварки меньше. На других режимах приходится тщательнее контролировать вылет проволоки, скорость перемещения и угол наклона горелки, иначе брызги и неровное формирование шва появятся очень быстро.
Что происходит с проплавлением и производительностью
MAG-сварка сталей обычно ценится за хорошее проплавление и высокую производительность. Это одна из причин, почему она стала стандартом для изготовления большого количества металлоконструкций. Там, где нужно быстро сваривать длинные швы на стали, MAG часто оказывается самым рациональным выбором.
MIG не «слабее» сам по себе, но его область применения другая. Для цветных металлов и специальных сплавов именно он обеспечивает нужную защиту расплава и позволяет получить качественное соединение, которое активная среда просто испортила бы. Сравнивать эти процессы без привязки к материалу бессмысленно: каждый работает в своей зоне задач.
На практике ошибка выбора процесса обходится дорого. Если на участке закупили оборудование под алюминий, но персонал пытается варить те же изделия по логике стального производства, брак и потери времени почти неизбежны. И наоборот, попытка заменить отработанный MAG-процесс на MIG при изготовлении обычных стальных рам чаще всего не даёт никакой выгоды.
Почему полуавтомат для MIG и MAG может быть одним и тем же, но технология всё равно разная
Современные источники питания нередко поддерживают разные режимы и позволяют работать как с инертными, так и с активными газами. Отсюда возникает ложное ощущение, что отличий почти нет. Но аппарат это только часть системы.
Для реальной работы имеют значение тип проволоки, ролики подающего механизма, канал горелки, наконечники, полярность, расход газа, программа источника, режим переноса металла и подготовка кромок. Особенно заметно это при сварке алюминия: там требования к чистоте материала, подаче мягкой проволоки и выбору комплектующих выше, чем при типичной MAG-сварке стали.
То есть оборудование может быть универсальным, а технология нет. Один и тот же источник питания ещё не делает MIG и MAG взаимозаменяемыми процессами.
Типичные ошибки из-за путаницы между MIG и MAG
- Неправильный выбор газа. Самая грубая ошибка. Нельзя переносить режимы и газовые решения со сталей на алюминий или наоборот.
- Смешение терминов в обучении. Если ученик слышит только слово «полуавтомат», он не понимает, почему один материал варится стабильно, а другой нет.
- Неверные ожидания по качеству шва. То, что допустимо для стальной конструкции в CO₂, неприемлемо для изделия из алюминиевого сплава.
- Ошибки в подборе проволоки и расходников. Для разных материалов и процессов нужны разные решения по подающему механизму, каналу горелки и контактным наконечникам.
- Недооценка подготовки металла. Особенно при MIG-сварке алюминия загрязнения, оксиды и влага резко ухудшают результат.
В учебной практике путаница тоже встречается часто. Человек заканчивает курс, умеет выполнять базовые проходы по стали, но в резюме пишет, что владеет и MIG, и MAG без разделения по материалам и газам. Для работодателя это не одно и то же. На производстве быстро выясняется, понимает ли сварщик особенности процесса или просто пользуется общим названием.
Как это отражается на обучении сварщика
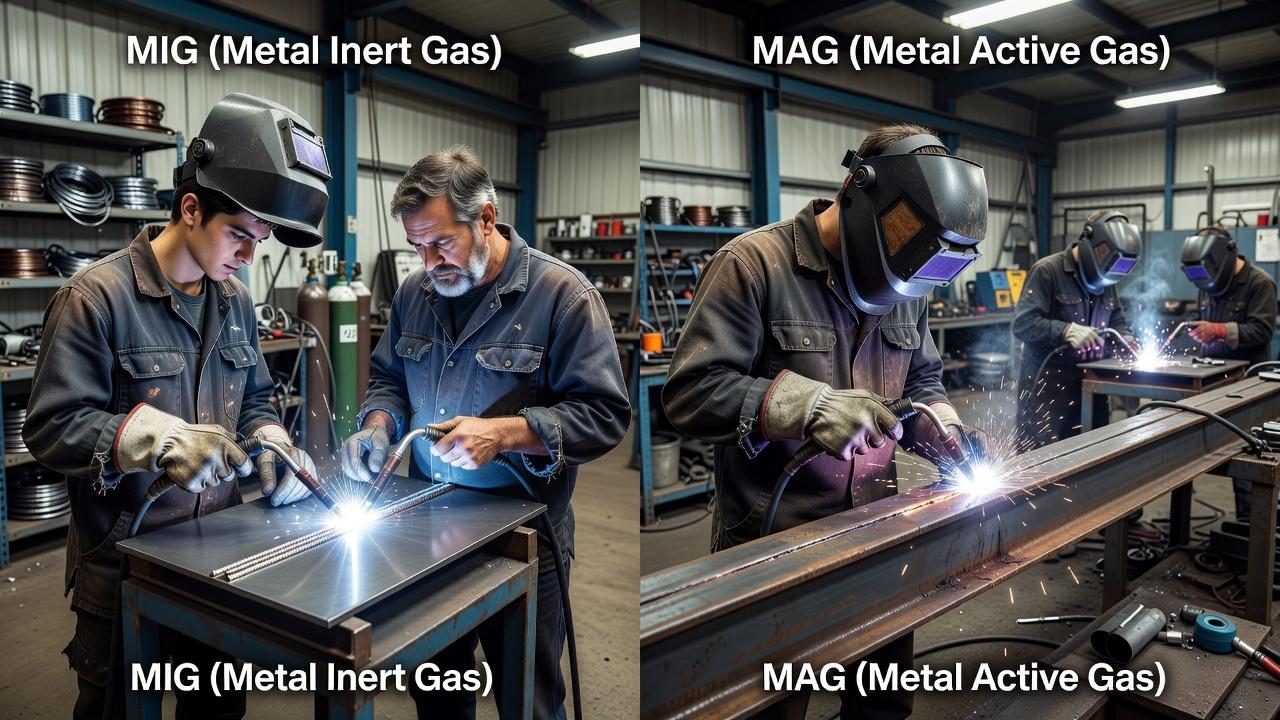
Для начинающего специалиста важно не только научиться держать дугу, но и понять логику процесса. Сварщик, который знает, чем отличается MIG от MAG, быстрее осваивает подбор режимов, лучше понимает причины дефектов и реже действует наугад. Это особенно важно при переходе со стали на алюминий или при работе с разными защитными смесями.
В программах профессионального обучения и переподготовки механизированная сварка обычно рассматривается как отдельный блок, но качество подготовки зависит от того, насколько подробно объясняют именно различия процессов. Если обучение сводится только к настройке напряжения и скорости подачи проволоки на одном стенде, у выпускника остаются пробелы, которые потом проявляются на производстве.
Для вакансии с требованием «сварка полуавтоматом» полезно уточнить, какая технология фактически применяется: материал, защитный газ, проволока, толщина, положение соединения и требования к контролю. Если работа относится к сфере с особыми условиями допуска, документы и область аттестации проверяют отдельно. Само обозначение MIG или MAG не описывает всех требований к конкретному сварщику.
Когда MIG и MAG могут внешне быть похожими, но результат будет разным
Есть ситуации, где визуально процесс почти не отличается для наблюдателя со стороны. Сварщик работает горелкой, проволока идёт непрерывно, дуга горит стабильно. Но если сравнить требования к изделию и свойства металла, станет ясно, что это разные производственные задачи.
Например, сварка стальной опоры и сварка алюминиевого корпуса похожи только формой организации процесса. В первом случае обычно на первом месте стоят производительность, достаточное проплавление и рентабельность. Во втором гораздо жёстче требования к чистоте, тепловложению, подбору газа и подготовке поверхности.
Поэтому фраза «я варю полуавтоматом всё подряд» для серьёзного производства звучит слишком расплывчато. Для цеха имеет значение, работает человек со сталью в MAG, умеет ли он варить алюминий в MIG, знает ли особенности нержавеющих сталей, понимает ли, как влияет состав смеси на шов.
Как выбрать процесс под задачу
- Определите материал. Для углеродистых и низколегированных сталей чаще выбирают MAG. Для алюминия и многих цветных металлов нужен MIG.
- Оцените требования к шву. Если критичны чистота процесса и минимизация окисления, инертная среда становится обязательной.
- Учитывайте экономику участка. Для типовых стальных конструкций активные смеси часто выгоднее и технологически привычнее.
- Проверьте оснащение. Не каждый комплект горелки и подающего механизма одинаково подходит для стальной и алюминиевой проволоки.
- Смотрите на квалификацию персонала. Ошибки при MIG-сварке цветных металлов нередко связаны не с аппаратом, а с недостатком практики и непониманием особенностей процесса.
Выбор газа и проволоки начинается с материала и требований к соединению; далее учитывают характеристики оборудования, режим переноса металла, условия рабочего места и утверждённую технологию. Например, смена смеси аргона с CO₂ на чистый CO₂ может потребовать изменения настроек и проверки качества пробных соединений. Нельзя считать две газовые смеси взаимозаменяемыми только потому, что обе используются для MAG.
| Задача | На какой вариант обычно смотрят | Что уточнить перед выбором |
|---|---|---|
| Алюминиевые сплавы | MIG с инертной газовой защитой | Марка сплава, подходящая проволока, подготовка поверхности, требования к соединению |
| Обычные конструкционные стали | Чаще MAG с активной газовой защитой | Смесь или CO₂, режим переноса, доступность оборудования и требования техпроцесса |
| Нержавеющие стали | Подходящая активная смесь может использоваться в MAG | Содержание активных компонентов, совместимость с присадкой, требования к коррозионной стойкости |
| Работа вне помещения | Нельзя выбирать только по вывеске «MIG/MAG» | Возможность укрыть газовую защиту; при необходимости рассмотреть иной предусмотренный технологией процесс |
Для сравнения учебных программ недостаточно строчки «MIG/MAG». Попросите указать, какие основные материалы, проволоки и защитные газы реально входят в занятия и что слушатель будет уметь после завершения курса.
Частые вопросы
Можно ли варить нержавейку и MIG, и MAG?
В ряде случаев да, но выбор зависит от марки стали, требований к коррозионной стойкости, внешнему виду шва и состава защитного газа. Для нержавеющих сталей часто применяют аргоновые смеси с небольшими добавками активных компонентов. Формально это уже ближе к MAG, если в смеси есть активный газ, хотя в бытовой речи процесс нередко называют просто полуавтоматической сваркой нержавейки.
Почему MAG так распространён в производстве?
Потому что большая часть серийных сварных конструкций изготавливается из сталей. Для них MAG даёт удобное сочетание производительности, стоимости и технологической предсказуемости. Оборудование и расходные материалы широко доступны, а режимы хорошо отработаны.
Можно ли считать CO₂ универсальным газом для полуавтомата?
Нет. Для сварки обычных сталей углекислый газ применяется очень широко, но для алюминия и многих цветных металлов он не подходит. Даже в пределах стальных работ CO₂ не всегда лучший вариант, потому что смеси с аргоном часто дают более стабильную дугу и меньшее разбрызгивание.
Если аппарат называется MIG/MAG, значит ли это, что он одинаково хорош для всего?
Нет. Такая маркировка обычно означает, что источник питания в принципе позволяет работать с обоими типами газовой защиты. Но реальные возможности зависят от диапазона режимов, качества подачи проволоки, комплектации горелки и того, насколько аппарат приспособлен к конкретным материалам, особенно к алюминию.
Что стоит запомнить на практике
MIG и MAG объединяет общий принцип механизированной подачи плавящейся проволоки, но разделяет самое важное: состав защитной среды и её влияние на металл. Для сталей в большинстве производственных задач рабочей лошадкой остаётся MAG. Для алюминия, меди и других чувствительных материалов нужен MIG с инертной защитой. Если держать в голове это простое правило, становится понятнее и выбор оборудования, и требования к обучению, и причины многих типичных ошибок на участке.