

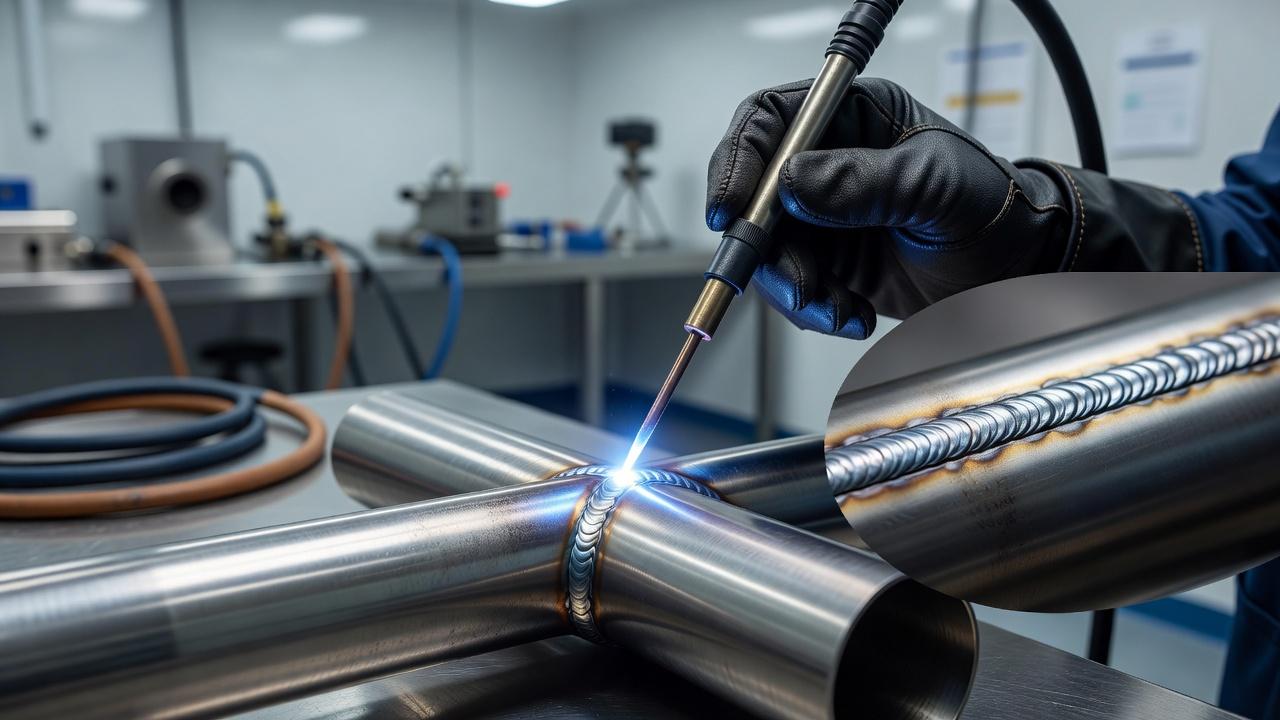
TIG-сварку выбирают там, где шов должен получиться аккуратным, предсказуемым и управляемым буквально по миллиметру. Для тонкостенных деталей это особенно важно: металл легко перегреть, кромки быстро «плывут», а любая ошибка сразу превращается в прожог, коробление или потерю геометрии. У TIG есть главное качество, за которое его ценят в таких задачах: сварщик точно контролирует тепловложение, сварочную ванну и присадку.
Поэтому TIG нередко выбирают ради контроля ванны, точности и аккуратного соединения, а не максимальной скорости. Но сам по себе TIG не гарантирует отсутствие прожогов или деформаций: результат зависит от тепловложения, толщины, сборки, закрепления деталей, скорости и квалификации исполнителя. На длинном шве или в серийном производстве альтернативная технология может оказаться быстрее и экономичнее. Далее рассмотрим, где управляемость TIG действительно помогает, а когда его преимущества становятся условными.
Что такое TIG и за счёт чего он подходит для деликатной сварки
TIG, или дуговая сварка неплавящимся вольфрамовым электродом в среде инертного газа, строится на простом принципе: дуга горит между вольфрамовым электродом и изделием, а зона сварки защищается аргоном. Присадочный материал, если он нужен, подаётся отдельно. Именно раздельное управление дугой и присадкой отличает этот способ от многих других процессов и даёт сварщику больше свободы.
Для точных и тонкостенных деталей это критично. Когда ток, длина дуги, скорость перемещения горелки и подача присадки управляются независимо, можно не заливать кромку лишним металлом и не перегревать участок вокруг шва. В результате проще удерживать форму ванны, особенно на малой толщине, где металл реагирует на перегрев почти мгновенно.
На практике TIG особенно ценят при работе с нержавеющей сталью, алюминием, магниевыми сплавами, титаном, медью и рядом никелевых сплавов. Но само наличие подходящего материала ещё не означает, что способ будет лучшим в любых условиях. TIG выигрывает там, где приоритет отдают качеству шва, внешнему виду, герметичности, контролю проплавления и минимальному количеству дефектов.
Почему тонкостенные детали требуют другого подхода
Тонкий металл сложен не потому, что его трудно расплавить, а потому, что он слишком быстро перегревается. У детали с небольшой толщиной нет запаса по теплу: температура резко растёт в локальной зоне, кромки теряют жёсткость, а сварочная ванна становится неустойчивой. В таких условиях даже небольшое превышение тока или задержка горелки на месте могут привести к прожогу.
Кроме прожогов есть и другие проблемы. Это деформация, коробление, изменение зазора в стыке, потеря размеров, окисление корня шва и ухудшение внешнего вида поверхности. Если речь идёт о корпусных элементах, трубках, тонких нержавеющих кожухах, деталях приборов или пищевом оборудовании, одна лишь прочность шва уже не решает задачу. Нужна ещё чистота исполнения и стабильная геометрия.
Именно поэтому аргоновая сварка тонкостенных деталей предъявляет высокие требования не только к источнику питания, но и к подготовке изделия. Любая грязь, масло, окалина, следы абразива или неточно собранный стык сразу влияют на ванну. На толстом металле это иногда можно частично компенсировать режимом, а на тонком запас на исправление почти отсутствует.
Главные преимущества TIG для тонкого металла
Если говорить по существу, преимущества TIG для тонкого металла сводятся не к «красивому шву», а к управляемости процесса. В сварке тонких изделий это и есть главный ресурс. Чем лучше сварщик контролирует тепловложение, тем выше шанс сохранить деталь без деформации и получить стабильный провар.
- Точный контроль дуги. Легче держать узкую и локальную зону нагрева, чем при более грубых процессах.
- Минимум брызг. Это важно для чистых изделий, видовых швов и деталей, которые потом сложно зачищать.
- Раздельная подача присадки. Металл добавляют только тогда и в том количестве, когда это действительно нужно.
- Хороший визуальный контроль ванны. Сварщик видит, как ведут себя кромки, и может вовремя скорректировать движение.
- Высокое качество шва. При правильной подготовке проще получить плотный, ровный и герметичный шов.
- Работа с разными металлами. Особенно там, где нужна чистота процесса и защита от окисления.
Есть и ещё один важный момент. TIG хорошо показывает себя там, где шов должен получиться узким и аккуратным, без лишнего усиления и с минимальной последующей обработкой. Для изделий из нержавеющей стали и алюминия это часто становится не просто желательным, а обязательным требованием.
За счёт чего TIG даёт точность на практике
0ef6999d9232f8eb4f1eeb5527045f70.jpg
Управляемое тепловложение
Для тонких деталей проблема почти всегда начинается с избытка тепла. TIG позволяет работать на малых токах, плавно регулировать режим и быстро реагировать на изменение состояния ванны. Если источник оснащён педалью или управлением током с горелки, сварщик может прямо в процессе уменьшать или добавлять ток без остановки дуги.
Это особенно полезно на участках, где геометрия детали меняется: у кромок, в углах, на переходах толщины, в конце шва. При других способах сварки тепловложение часто получается более грубым, а здесь им можно управлять заметно тоньше. Для тонколистовых изделий такая возможность напрямую влияет на процент брака.
Стабильная и хорошо видимая сварочная ванна
При TIG обычно меньше разбрызгивания, чем при сварке плавящейся проволокой, а сварочная ванна может быть хорошо видна оператору. Это облегчает наблюдение за формированием лицевой стороны тонкого шва, но не доказывает полного проплавления корня и отсутствия внутренних несплошностей. Качество соединения подтверждают предусмотренными технологией методами контроля.
На практике это помогает держать одинаковую ширину шва, не уходить с линии стыка и вовремя подать присадку. Особенно ощутима разница на тонких трубках, мелких корпусных деталях, а также на нержавейке с требованиями к внешнему виду соединения.
Отдельная подача присадочного материала
В TIG присадка не является частью электрода. Это значит, что можно вести шов автогенно, то есть без присадки, если конструкция стыка и требования к соединению это допускают, либо вводить присадочный пруток очень дозированно. Для тонких деталей это серьёзное преимущество: чем меньше лишнего металла попадает в ванну, тем проще контролировать её объём и форму.
Но здесь есть важная оговорка. Автогенная сварка подходит не всегда. Если зазор нестабилен, есть риск утяжки кромок или соединение работает под нагрузкой, часто требуется присадка для формирования шва и компенсации возможных дефектов сборки.
Где применяется TIG-сварка, когда нужна точность
TIG выбирают не потому, что другие способы обязательно дают худший шов. Его преимущества проявляются в задачах, где полезны раздельное управление дугой и присадкой, аккуратная работа с тонкими кромками и определёнными материалами. При этом решение зависит от толщины, конструкции изделия, требуемой производительности, подготовки поверхности и квалификации персонала.
Чаще всего TIG используют в производстве и ремонте изделий из нержавеющей стали, алюминия и его сплавов, титана, тонкостенных трубопроводных элементов, теплообменного оборудования, ёмкостей, кожухов, деталей пищевой и фармацевтической техники. Этот способ также распространён в приборостроении, при изготовлении выхлопных систем, сварке тонкостенных рам, корпусов, патрубков и декоративных элементов из нержавейки.
Если смотреть именно на тонкие детали, то типичные задачи такие:
- стыковка тонколистовой нержавеющей стали;
- сварка трубок малого диаметра;
- ремонт алюминиевых тонкостенных элементов;
- герметичные швы на корпусах и ёмкостях;
- соединение деталей с требованиями к внешнему виду шва;
- работа с коррозионно-стойкими и жаропрочными сплавами.
При этом нельзя сводить всё к одному правилу «тонкий металл значит только TIG». В серийном производстве тонколистовых изделий нередко выбирают MIG/MAG, импульсные режимы, лазерную сварку или контактные процессы. Но если нужна высокая управляемость, аккуратность и чистый шов, TIG остаётся одним из самых надёжных вариантов.
Сравнение TIG с другими способами на тонкостенных деталях
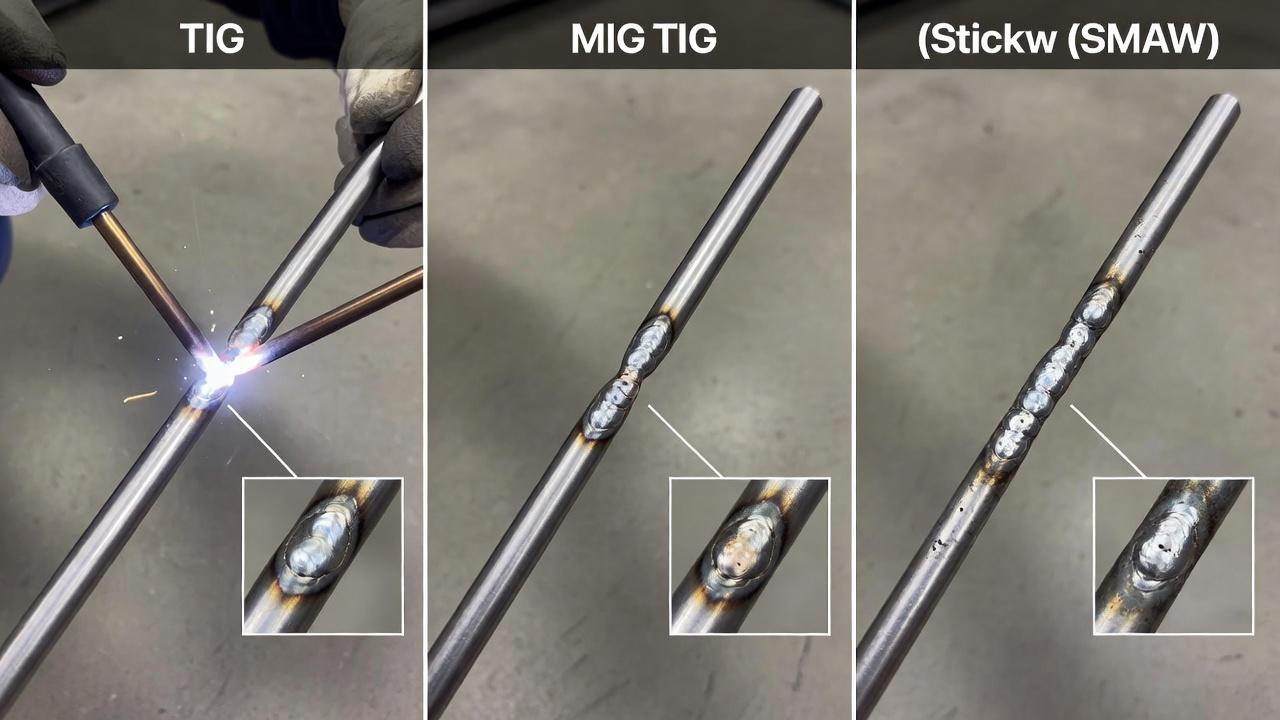
Выбор процесса всегда зависит от задачи. TIG не самый быстрый способ, зато он даёт высокий уровень контроля. Чтобы понять, когда этот выбор оправдан, удобнее сравнить его с основными альтернативами.
| Способ сварки | Подходит для тонких деталей | Контроль тепловложения | Скорость | Чистота шва | Типичные ограничения |
|---|---|---|---|---|---|
| TIG | Да, особенно для ответственных и точных изделий | Высокий | Ниже средней | Очень высокая | Требует навыка, медленнее, чувствителен к подготовке |
| MIG/MAG | Да, но зависит от режима и толщины | Средний, выше в импульсных режимах | Высокая | Ниже, чем у TIG | Больше риск перегрева и разбрызгивания на тонких кромках |
| Ручная дуговая сварка покрытым электродом | Ограниченно | Ниже | Средняя | Ниже | Сложно на малой толщине, грубее шов, шлак |
| Контактная сварка | Да, для определённых конструкций | Высокий в пределах технологии | Очень высокая | Зависит от вида соединения | Подходит не для всех форм и типов шва |
Если сравнивать TIG и полуавтомат для тонкого металла, решающим оказывается не только качество шва, но и характер изделия. На длинных прямых швах, в серийных партиях и при грамотно подобранном импульсном режиме полуавтомат нередко оказывается выгоднее. Но на коротких участках, сложной геометрии, тонких трубках и изделиях с повышенными требованиями к виду шва TIG часто выигрывает по результату.
Какие материалы особенно часто сваривают TIG
При описании TIG в России стоит пользоваться обозначениями процессов из ГОСТ Р ИСО 4063-2025. Для дуговой сварки в защитном газе сталей конструктивные элементы соединений в соответствующей области применения задаёт ГОСТ 14771-76, а для алюминия и его сплавов при сварке в инертных газах существует отдельный ГОСТ 14806-80. Эти документы нельзя механически применять к любому материалу или трубопроводу: в частности, ГОСТ 14806-80 не распространяется на сварные соединения трубопроводов. При выборе программы TIG нужно выяснить, с какими сплавами и толщинами проходит работа, а также на какую конструкторскую и технологическую документацию она опирается.
Нержавеющая сталь
Для нержавейки TIG удобен из-за чистоты процесса и возможности точно держать зону нагрева. Это помогает уменьшить перегрев, снизить риск заметного окрашивания околошовной зоны и получить аккуратный шов без грубых наплывов. Для тонких листов и труб из нержавеющей стали это один из самых распространённых вариантов.
Но качество здесь сильно зависит от защиты корня шва. Если обратная сторона соединения не защищена аргоном там, где это необходимо, возможно интенсивное окисление. Для пищевого, фармацевтического и трубного оборудования это уже не косметический дефект, а реальная технологическая проблема.
Алюминий и его сплавы
Алюминий быстро отводит тепло и при этом покрыт тугоплавкой оксидной плёнкой. Поэтому для него особенно важны чистота поверхности, правильный режим и устойчивость дуги. TIG на переменном токе позволяет работать с алюминием достаточно точно, что полезно на тонких деталях, где лишнее тепловложение быстро приводит к провалам ванны.
Однако алюминий остаётся материалом капризным. Сварщик должен учитывать состояние кромок, чистоту присадки, настройку баланса переменного тока и защиту газом. На практике это один из тех случаев, где хороший аппарат сам по себе не решает задачу без уверенной техники сварки.
Титан и реакционно-способные сплавы
Для титана TIG ценен прежде всего качественной газовой защитой. Этот металл чувствителен к взаимодействию с атмосферой при высокой температуре, поэтому к стандартной защите дуги часто добавляют защиту обратной стороны и trailing shield, если речь идёт о серьёзных изделиях. На тонкостенных деталях это особенно актуально: металл быстро прогревается по всей толщине, и зона, которую нужно защищать, становится шире, чем кажется на первый взгляд.
Что в TIG особенно важно для тонкостенной сварки
Подготовка кромок и сборка
Для тонких деталей подготовка часто влияет на результат сильнее, чем небольшая корректировка режима. Если зазор гуляет, кромки сведены неровно или деталь плохо зафиксирована, сварщику придётся компенсировать это руками и током, а на малой толщине такие компенсации быстро заканчиваются прожогом. Поэтому чистые кромки, точная подгонка и жёсткая фиксация здесь не формальность.
При сварке нержавеющих и алюминиевых деталей дополнительно важна чистота поверхности. Следы масла, маркировки, окислов и даже загрязнённые перчатки могут испортить шов. Особенно чувствительны к этому корневые проходы, тонкие трубки и видовые соединения.
Выбор режима
На тонком металле сварочный ток подбирают осторожно, с учётом толщины, типа соединения, пространственного положения и теплопроводности материала. Слишком низкий ток даёт нестабильную ванну и непровар, слишком высокий быстро приводит к деформации и прожогу. Поэтому режим должен обеспечивать не максимальное проплавление, а управляемое.
На практике полезны импульсные режимы, особенно на нержавейке и некоторых алюминиевых работах. Импульс помогает ограничивать среднее тепловложение и лучше контролировать форму шва. Но сам по себе импульс не исправляет плохую сборку или неуверенную технику ведения.
Защита аргоном
Аргон защищает ванну, электрод и горячий металл от контакта с воздухом. Если расход газа недостаточен, есть подсос воздуха или горелка наклонена неправильно, поверхность шва быстро показывает проблему изменением цвета, пористостью или нестабильностью дуги. Для тонких деталей это заметно особенно быстро, потому что весь процесс идёт в очень небольшой зоне.
Аргоновая сварка тонкостенных деталей нередко требует защиты не только сверху, но и снизу, если речь о трубах, нержавейке или ответственных корневых швах. Без поддува корня даже внешне ровное соединение может оказаться окисленным с обратной стороны, а это влияет и на коррозионную стойкость, и на санитарные свойства поверхности.
Типичные ошибки при TIG на тонких деталях
Большая часть дефектов при сварке тонкого металла связана не с «плохим аппаратом», а с перегревом, нарушением защиты или ошибками сборки. Вот что встречается чаще всего:
- Прожоги. Возникают из-за избыточного тока, задержки на месте, большого зазора или слабой фиксации кромок.
- Коробление. Появляется при высоком тепловложении, длинных непрерывных проходах и неправильной последовательности сварки.
- Непровар. Часто связан со слишком малым током, загрязнением или неверной техникой ведения.
- Пористость. Её дают загрязнения, плохая газовая защита, влага на присадке или поверхности.
- Окисление шва и корня. Возникает при недостаточной защите аргоном или слишком раннем отводе горелки.
- Загрязнение вольфрамового электрода. Происходит при касании ванны или присадки электродом, после чего дуга теряет стабильность.
Исправление этих ошибок обычно начинается не с увеличения или уменьшения тока, а с проверки всей цепочки: подготовка, сборка, заточка электрода, расход газа, длина дуги, положение горелки, чистота присадки. В TIG мелочь редко бывает действительно мелочью.
Почему TIG требует более высокой квалификации сварщика
TIG часто называют «ручной» сваркой в полном смысле слова. Сварщик одновременно контролирует горелку, длину дуги, угол наклона, движение ванны и подачу присадки. На тонком металле к этому добавляется необходимость постоянно чувствовать, сколько тепла уже вошло в деталь и как быстро меняется её поведение по мере прогрева.
Именно поэтому этот способ сложнее в освоении, чем кажется со стороны. Аккуратный шов здесь не появляется сам собой из-за наличия аргона и вольфрамового электрода. Нужна постановка рук, чувство ритма, понимание ванны и умение читать металл по цвету, форме кромок и реакции на ток.
Для тех, кто выбирает программу подготовки сварщика, это важный момент. Если человек планирует работать с нержавеющими трубами, тонкостенными корпусами, алюминием или ответственными изделиями, обучение TIG должно включать не только базовую технику, но и подготовку кромок, режимы, газовую защиту, работу с разными материалами и контроль дефектов. Без этого теория быстро расходится с цеховой практикой.
Как TIG связан с профессией сварщика, квалификацией и аттестацией
В производстве сам способ сварки и официальная квалификация не одно и то же. Сварщик осваивает конкретные процессы, материалы и положения шва в рамках профессионального обучения и производственной подготовки. Дальше всё зависит от того, где именно он работает: на общем машиностроении, трубопроводах, пищевом оборудовании, ремонте, монтаже или в другой специализации.
Если речь идёт об опасных производственных объектах и работах, для которых требуется допуск, ориентируются уже не только на внутреннее обучение предприятия, но и на действующие требования по аттестации. В таких случаях важна не абстрактная формулировка «умею варить TIG», а подтверждённое право выполнять конкретные сварочные работы в определённой области. Поэтому при выборе обучения стоит смотреть не только на название курса, но и на его практическое содержание.
Когда TIG не лучший выбор
У этого способа есть ограничения, и их нельзя замалчивать. TIG сравнительно медленный, чувствителен к чистоте и требует хорошей подготовки сварщика. Если задача состоит в том, чтобы быстро проварить большой объём однотипных деталей, а требования к внешнему виду и тонкому контролю шва умеренные, полуавтоматическая сварка может оказаться рациональнее.
При сварке серийных деталей средней и большой толщины TIG нередко уступает другим подходящим процессам по скорости наплавки. Но выбор определяют не абстрактная «ответственность» конструкции и не цена минуты сама по себе, а утверждённая технология, требования к качеству, доступ к соединению и суммарные затраты на изготовление и контроль.
| Критерий | Когда TIG может быть оправдан | Когда стоит сравнить альтернативы |
|---|---|---|
| Точность управления ванной | Тонкая деталь, доступ к шву, высокие требования к внешнему виду | Высокая скорость изготовления большого числа одинаковых швов |
| Тепловложение и геометрия | Управляемая технология и надёжная фиксация детали | Длинный шов, слабое закрепление, риск накопления деформаций |
| Защита корня и поверхности | Можно обеспечить нужную газовую защиту | Нет возможности организовать требуемую защиту |
| Подготовка персонала | Предусмотрена практика именно по TIG на нужном материале | Курс ограничен обзором горелки без отработки соединений |
При сравнении программ спрашивайте о толщине учебных образцов, типах соединений, металлах, времени реальной практики и способе проверки результата. Умение вести красивый валик на одной пластине не равнозначно готовности к герметичному изделию.
Частые вопросы
Можно ли сваривать очень тонкий металл без присадки?
Да, в некоторых случаях можно выполнять автогенную сварку, особенно на хорошо подогнанных кромках из нержавеющей стали малой толщины. Но это зависит от конструкции соединения, требований к прочности и стабильности зазора. Если сборка неидеальна или нужен полноценный профиль шва, присадка обычно необходима.
Чем TIG лучше полуавтомата для тонких деталей?
Главное отличие в более тонком контроле дуги и тепловложения. TIG удобнее там, где высок риск прожога, важен внешний вид шва, минимальная деформация и точная работа на коротких или сложных участках. Полуавтомат выигрывает в скорости, но не всегда так же удобен на деликатных деталях.
Подходит ли TIG для герметичных швов?
Да, при правильной подготовке, настройке режима и качественной защите газом TIG хорошо подходит для герметичных соединений. Именно поэтому его используют на трубках, ёмкостях, теплообменных элементах и оборудовании, где недопустимы поры и неплотности.
Почему при сварке нержавейки так часто говорят о защите корня?
Потому что обратная сторона шва тоже нагревается до высоких температур и при контакте с воздухом может интенсивно окисляться. Это ухудшает коррозионную стойкость и качество поверхности. Для ряда изделий, особенно трубных и санитарных, поддув корня аргоном является рабочей необходимостью.
Сложно ли научиться TIG после ручной дуговой сварки?
Базовое понимание дуги и металла помогает, но техника заметно отличается. Придётся отдельно осваивать координацию рук, подачу присадки, работу на малых токах и требования к чистоте процесса. Обычно переход возможен, но требует практики именно на TIG, а не только общего сварочного опыта.
TIG выбирают для точных и тонкостенных деталей не из-за моды и не потому, что это «самый качественный» способ на все случаи. Его ценят за управляемость там, где у сварщика почти нет права на лишнее тепло, грубую ванну и неаккуратный шов. Если деталь тонкая, материал чувствителен к перегреву, а от соединения ждут чистоты, герметичности и сохранения геометрии, этот процесс даёт именно тот уровень контроля, которого обычно не хватает более быстрым, но менее деликатным способам.