

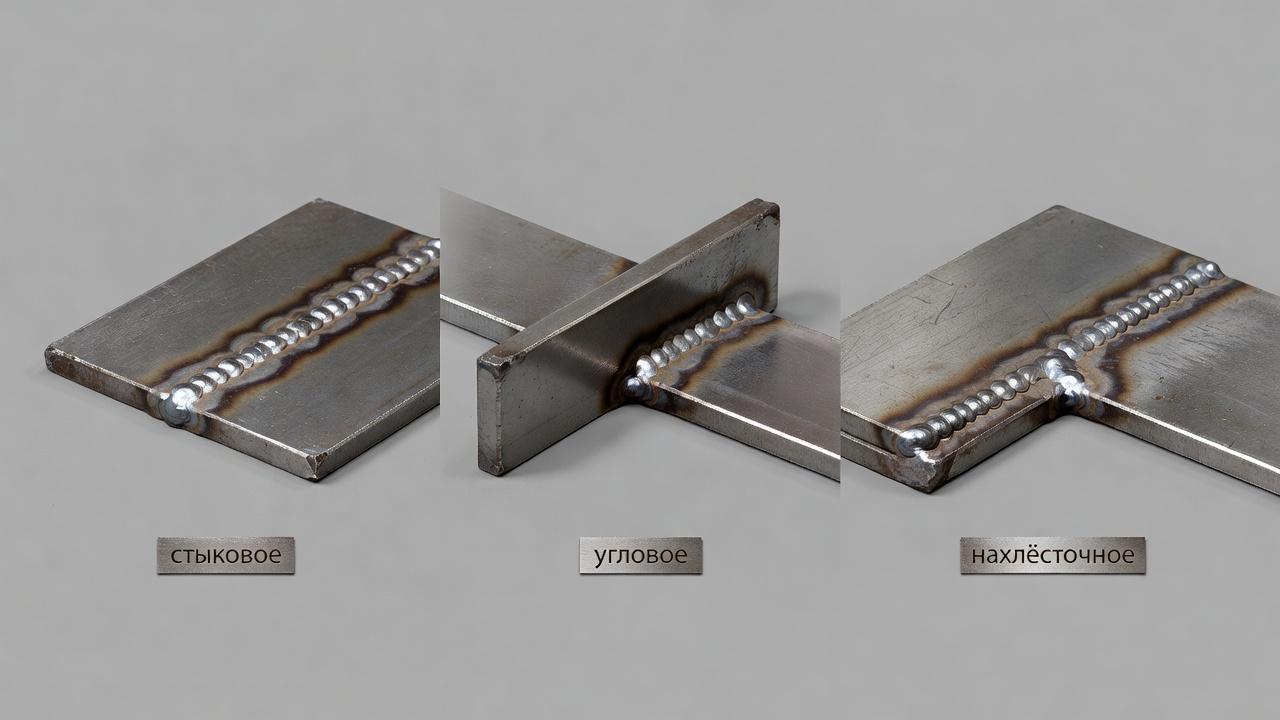
Стыковое, угловое и нахлёсточное — прежде всего типы взаимного расположения деталей, а не обещание определённой прочности шва. Стыковое соединение располагает элементы преимущественно в одной плоскости или по общей оси; угловое соединяет элементы под углом; нахлёсточное предполагает перекрытие частей деталей. Выбор делают по чертежу, расчёту, условиям сборки и доступа к сварке. Форма соединения не определяет автоматически ни способ сварки, ни качество результата.
На практике вопрос стоит не так: «какой шов лучше вообще», а так: какое соединение лучше подходит под конкретную задачу. Для сварщика это один из базовых профессиональных ориентиров. От него зависит подготовка кромок, положение электрода или горелки, риск дефектов, требования к квалификации и даже то, какой способ сварки будет удобнее: ручная дуговая, полуавтоматическая, аргонодуговая или другой технологический процесс.
Что понимают под сварным соединением и как его классифицируют
Для российских материалов используйте терминологию действующих ГОСТ Р 58904-2020 и ГОСТ Р ИСО 17659-2009. Геометрия соединений зависит не только от бытовых названий «стык» или «нахлёст»: для ручной дуговой сварки сталей основные типы и размеры задаёт ГОСТ 5264-80, для дуговой сварки в защитном газе сталей — ГОСТ 14771-76, а для стальных трубопроводов действует специальный ГОСТ 16037-80. Эти стандарты нельзя безоговорочно переносить на любой металл и любой объект. Курс должен учить читать чертёж и выбирать предусмотренную документацией схему, а не придумывать геометрию на месте.
Сварное соединение — это не только сам шов. Это участок конструкции, где детали соединены сваркой, включая металл шва, зону сплавления и прилегающую зону термического влияния. Поэтому, когда обсуждают классификацию сварных соединений, имеют в виду не внешний вид валика, а взаимное расположение свариваемых элементов.
В производственной практике выделяют несколько основных вариантов: стыковые, угловые, тавровые, нахлёсточные и торцовые. В этой статье речь идёт о трёх самых распространённых решениях, с которыми сталкиваются и начинающие сварщики, и специалисты на производстве: стыковом, угловом и нахлёсточном. Именно они чаще всего встречаются в обучении, в экзаменационных заданиях и в реальной работе с листовым прокатом, профилем и корпусными изделиями.
При этом не стоит смешивать типы сварных швов и типы соединений. Соединение описывает, как расположены детали относительно друг друга. Шов описывает форму и исполнение сварки: например, он может быть односторонним или двусторонним, сплошным или прерывистым, с разделкой кромок или без неё. Один и тот же вид соединения допускает разные варианты исполнения шва.
Стыковое соединение: где оно уместно и почему считается базовым
Стыковым называют соединение, при котором элементы располагаются в одной плоскости или на одной поверхности, а их кромки подводят друг к другу торцами. Это один из самых распространённых вариантов в сварочном производстве. Его используют при изготовлении трубопроводов, резервуаров, рам, металлоконструкций, листовых корпусов и деталей, где нежелательно утолщение в зоне стыка.
Главное преимущество такого решения в том, что при правильной подготовке и проваре можно получить соединение, близкое по работе к основному металлу. Нагрузка в этом случае передаётся более равномерно, чем в нахлёсточных схемах. Кроме того, стыковое соединение позволяет сохранять геометрию изделия без лишних выступов, что важно для труб, обечаек, кожухов, герметичных ёмкостей и конструкций с последующей механической обработкой.
Особенности подготовки кромок
Разделка кромок зависит не только от толщины металла. Нужно учесть способ сварки, тип соединения, доступ с одной или двух сторон и требуемое проплавление. В одних случаях стык выполняют без скоса, в других применяют V-, X- или другую подготовку кромок. Геометрию нельзя выбирать по общей формуле «чем толще, тем шире разделка»: например, ГОСТ 5264-80 для ручной дуговой сварки не распространяется на соединения стальных трубопроводов, охваченные ГОСТ 16037-80.
Качество стыка очень чувствительно к сборке. Неровный зазор, смещение кромок, загрязнение, ржавчина, остатки масла и влаги сразу отражаются на результате. Даже хороший сварщик не компенсирует швом плохую подготовку бесконечно: где-то появится прожог, где-то останется непровар, а где-то шов поведёт деталь.
Плюсы стыкового соединения
- рациональный расход металла по сравнению с частью других схем;
- ровная поверхность без лишнего напуска на кромки;
- хорошая работа под статической нагрузкой при качественном проваре;
- возможность выполнять герметичные соединения;
- широкое применение в ответственных конструкциях.
Ограничения и типичные сложности
Стыковой вариант требует более точной сборки, чем нахлёсточный. При сварке тонкого металла повышается риск прожога, особенно если зазор слишком большой или режим подобран грубо. На толстом металле без разделки часто возникает неполный провар, а при многослойной сварке добавляются требования к очистке каждого прохода и контролю формы корня.
Есть и чисто практический момент: не во всех местах к стыку удобно подойти горелкой или электродом. Если изделие собрано без учёта доступа, хороший проектный замысел превращается в неудобную операцию с высоким риском дефектов. Поэтому на производстве вопрос соединения решают вместе с вопросом технологичности.
Где стыковое соединение встречается чаще всего
Его применяют в трубных стыках, при сварке листов в оболочки и корпуса, в несущих элементах металлоконструкций, в заготовках под последующую обработку. В учебной практике такой стык часто используют как базовое задание, потому что он хорошо показывает уровень владения сварочной ванной, умение выдерживать зазор, контролировать проплавление и формировать корень шва.
Угловое соединение: рабочий вариант для деталей под углом
Угловым называют соединение, в котором элементы сходятся под углом, чаще всего близким к прямому. Его не стоит путать только с угловым швом как формой наплавленного металла. На практике угловое соединение встречается в коробах, рамах, опорах, кронштейнах, кожухах, фермах и самых разных пространственных сборках.
Здесь особенно важна не только прочность, но и сохранение геометрии. При сварке под углом детали легко уводит, особенно если сначала проварить одну сторону без прихваток или без продуманной последовательности проходов. Поэтому работа с таким соединением почти всегда связана с грамотной сборкой, фиксацией и контролем деформаций.
Как выполняют сварку угловых соединений
Во многих случаях применяют угловой шов, который формируется в месте примыкания двух элементов. Его задача — связать детали и передать нагрузку через металл шва и зоны сплавления. В зависимости от толщины, положения в пространстве и требований к прочности шов может быть односторонним или двусторонним.
Если металл тонкий, задача обычно сводится к тому, чтобы не перегреть кромки и не получить прожоги или чрезмерную выпуклость. Если детали более массивные, проблемой становится уже не перегрев, а недостаточный провар в корне соединения. Особенно это заметно там, где доступ ограничен и сварка ведётся в неудобном положении.
Преимущества углового соединения
- удобно для сборки пространственных и коробчатых конструкций;
- хорошо подходит для соединения листа, полосы, уголка, профиля;
- во многих случаях не требует сложной разделки кромок;
- широко применяется как в ручной дуговой, так и в полуавтоматической сварке;
- позволяет достаточно быстро собирать типовые изделия.
С чем чаще всего возникают проблемы
Главная зона риска — корень соединения. Внешне шов может выглядеть аккуратно, но внутри остаётся непровар, если режим занижен, угол наклона электрода выбран неудачно или сварщик слишком быстро ведёт дугу. На ответственных изделиях такой дефект особенно опасен, потому что его не всегда видно при поверхностном осмотре.
Вторая частая проблема — деформация. При сварке углов и рам тепло усаживает металл несимметрично. Если не делать прихватки, не выдерживать последовательность и не распределять тепловложение, конструкцию «закручивает», и затем приходится тратить время на правку. Для начинающих это один из самых показательных моментов: красивый валик ещё не означает, что работа выполнена качественно.
Где такой вариант особенно востребован
Угловые соединения постоянно встречаются при изготовлении каркасов, опорных узлов, дверей, ворот, лестничных элементов, кожухов оборудования, тележек, стоек, ёмкостей с ребрами жёсткости. В монтажных условиях они тоже распространены, потому что многие конструкции собираются именно из деталей, сходящихся под углом.
Нахлёсточное соединение: простая сборка, но не универсальное решение
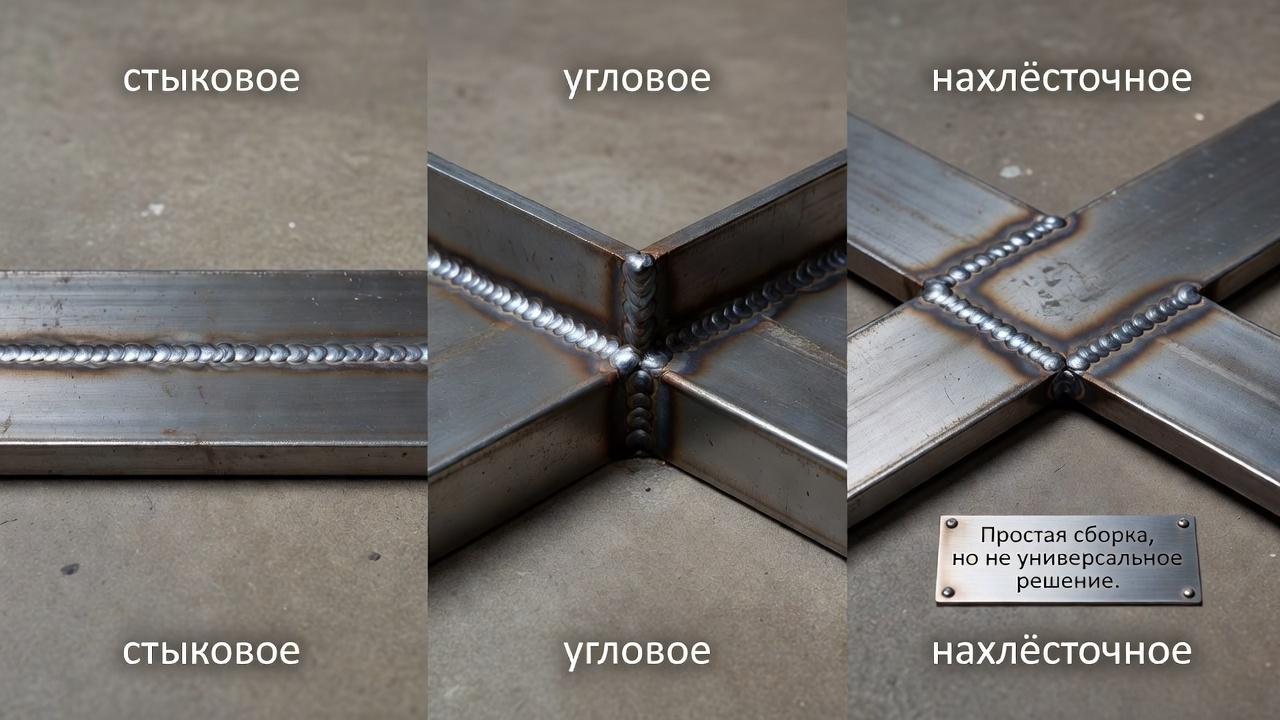
Нахлёсточным называют соединение, при котором одна деталь частично перекрывает другую. Такой вариант кажется самым простым, и во многих случаях так и есть: детали легче позиционировать, сборка получается устойчивой, а требования к точности подгонки обычно ниже, чем у стыка. Именно поэтому нахлёст часто используют при работе с листовым металлом, облицовками, тонкостенными элементами и различными вспомогательными конструкциями.
Но простота здесь обманчива. У такого решения есть свои ограничения, и они связаны не только с расходом металла. Перекрытие образует зону, где может задерживаться влага, загрязнения и агрессивная среда, а значит, при определённых условиях повышается риск коррозии. Кроме того, передача нагрузки идёт иначе, чем в стыковом соединении, и это нужно учитывать ещё на этапе выбора конструкции.
Почему нахлёст часто выбирают для тонкого металла
Когда сваривают тонкие листы, стык встык требует аккуратной настройки режима, точного зазора и уверенного контроля ванны. В нахлёсточном варианте задача часто проще: перекрытие частично компенсирует неточности сборки, а сама схема уменьшает риск провала по кромке. Поэтому при кузовных, вентиляционных, кожуховых и некоторых ремонтных работах такой вариант оказывается технологичнее.
Кроме того, детали в нахлёстке удобнее прихватывать. Они меньше «гуляют» во время сборки, а это особенно полезно там, где нет сложной оснастки. Для полуавтоматической сварки листовых деталей такая схема встречается регулярно.
Преимущества нахлёсточного соединения
- простая и удобная сборка деталей;
- меньше требований к точной подгонке кромок;
- удобство при сварке тонколистовых элементов;
- устойчивость деталей при прихватке и основном проходе;
- хорошая применимость в ремонтных и монтажных работах.
Минусы, которые нельзя игнорировать
Первый минус — дополнительная толщина в зоне перекрытия. Она увеличивает массу и может мешать там, где нужен ровный контур поверхности. Второй — опасность коррозии в скрытой щели, если конструкция работает во влажной среде и соединение не защищено должным образом.
Третий момент касается характера нагрузки. Для ряда ответственных узлов нахлёст менее выгоден, чем стык, потому что в соединении возникают дополнительные напряжения, связанные со смещением линий приложения усилий. Поэтому применять его по принципу «так проще варить» можно далеко не всегда.
Стыковое, угловое, нахлёсточное соединение: сравнение по рабочим критериям
Сравнивать эти варианты удобнее не по внешнему виду, а по практическим параметрам: как они собираются, как передают нагрузку, насколько требовательны к подготовке и где чаще дают дефекты. Ниже приведено общее сопоставление без привязки к конкретной марке металла, толщине и способу сварки.
| Вид соединения | Где применяется | Сложность подготовки | Основные плюсы | Основные ограничения |
|---|---|---|---|---|
| Стыковое | Трубы, листы, корпуса, ответственные конструкции | От средней до высокой | Ровная геометрия, хороший провар, рациональная работа под нагрузкой | Чувствительно к зазору, смещению кромок и качеству сборки |
| Угловое | Рамы, короба, каркасы, опоры, пространственные сборки | Средняя | Удобно для деталей под углом, широко применяется в конструкциях | Риск непровара в корне, деформации при несбалансированной сварке |
| Нахлёсточное | Листовые детали, вспомогательные конструкции, ремонт | Низкая или средняя | Простая сборка, удобно для тонкого металла | Лишняя толщина, возможность щелевой коррозии, не всегда выгодно по нагрузке |
Если смотреть с точки зрения обучения, то каждый из этих вариантов развивает разные навыки. Стык учит контролировать проплавление и работать с кромками. Угол проверяет умение формировать корень и удерживать геометрию. Нахлёстка показывает, насколько сварщик понимает тепловложение на тонком металле и умеет не перегревать деталь.
| Термин | Как расположены детали | Что важно не перепутать |
|---|---|---|
| Стыковое соединение | Кромки деталей встречаются в одной плоскости или на общем стыке | Требования к разделке и зазору зависят от толщины и проектной документации |
| Угловое соединение | Детали сходятся под углом, формируя угол изделия | Не тождественно тавровому соединению |
| Тавровое соединение | Кромка одной детали примыкает к поверхности другой в форме Т | Название соединения не говорит автоматически о качестве углового шва |
| Нахлёсточное соединение | Одна деталь перекрывает другую | Нахлёст может создавать зоны, требующие контроля коррозии и герметичности |
| Торцевое соединение | Смежные кромки деталей расположены рядом | Применимо не для всяких нагрузок или требований к провару |
Тип соединения описывает взаимное расположение деталей, а тип сварного шва — геометрию самого соединяющего металла. Поэтому «угловой шов» и «угловое соединение» нельзя использовать как полные синонимы: угловой шов может выполняться и в тавровом или нахлёсточном соединении. Выбор и расчёт соединения задаёт конструкторская документация; по одной форме нельзя объявить конкретный стык «самым прочным».
Как способ сварки влияет на выбор соединения
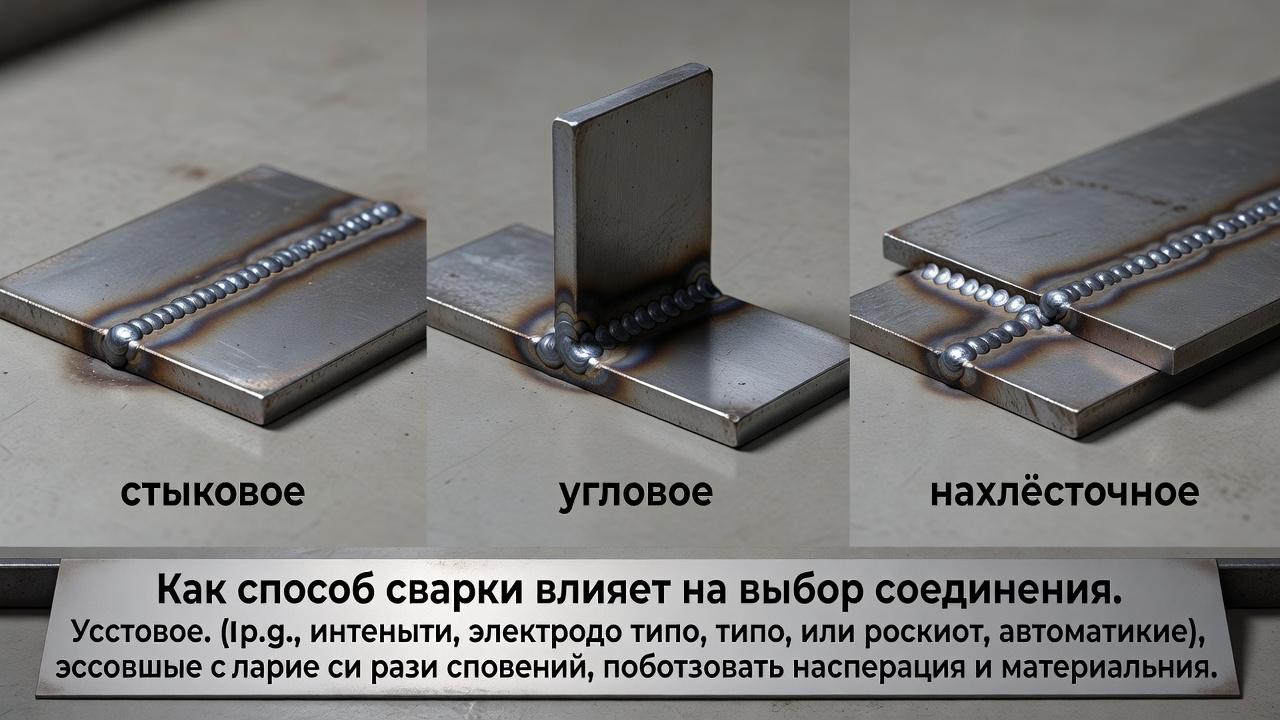
Сама схема соединения не существует отдельно от технологии сварки. Один и тот же узел можно выполнить ручной дуговой сваркой покрытым электродом, полуавтоматом в среде защитного газа, аргонодуговой сваркой неплавящимся электродом или другими способами. Но трудоёмкость, вероятность дефектов и удобство работы будут разными.
Например, при ручной дуговой сварке стыковой шов на тонком металле выполнять заметно сложнее, чем полуавтоматом. Электрод даёт более грубое тепловложение, и риск прожога выше. Зато на более толстых деталях и в монтажных условиях ручная дуговая остаётся очень распространённым вариантом, особенно если речь идёт о конструкционной стали.
Полуавтоматическая сварка удобна для нахлёсточных и угловых соединений на листовых и профильных заготовках. Ею проще варить длинные швы с устойчивой скоростью и аккуратным формированием валика. Аргонодуговая сварка чаще требуется там, где важны точность, чистота шва и работа с нержавеющими сталями, алюминием и цветными металлами, но к подготовке соединения и квалификации сварщика она предъявляет более жёсткие требования.
Типичные ошибки при выполнении разных соединений
Ошибки в сварке редко возникают случайно. Обычно это следствие неправильной подготовки, неподходящего режима или неверной техники ведения шва. У разных типов соединений свои слабые места, и для обучения это особенно важно: будущий сварщик должен понимать не только как выполнить шов, но и где он чаще всего «сыпется».
Ошибки в стыковых соединениях
- неравномерный зазор между кромками;
- смещение деталей по толщине или плоскости;
- неполный провар корня;
- прожоги на тонком металле;
- шлаковые включения при многослойной сварке без тщательной очистки.
Такие дефекты часто возникают при спешке на этапе сборки. Сварщик пытается «вытянуть» стык за счёт манипуляции электродом или изменения длины дуги, но это только ухудшает результат. Правильнее сначала обеспечить нормальную геометрию соединения, а уже потом переходить к сварке.
Ошибки в угловых соединениях
- непровар в корне угла;
- слишком выпуклый шов с плохим сплавлением по краям;
- подрезы на кромках;
- увод конструкции из-за неправильной последовательности проходов;
- недостаточные прихватки перед основной сваркой.
При визуальном контроле начинающие часто ориентируются только на внешний валик. Это типичная ошибка. Шов может выглядеть массивным, но не обеспечивать нужной глубины проплавления. На производстве такой «красивый» дефект особенно опасен.
Ошибки в нахлёсточных соединениях
- перегрев и коробление тонкого листа;
- непровар нижней детали;
- избыточный катет шва без пользы для прочности;
- загрязнение между перекрывающимися поверхностями;
- оставленные зазоры, в которых потом развивается коррозия.
Для нахлёстки особенно критична чистота поверхностей в зоне перекрытия. Если внутрь попали ржавчина, окалина или влага, шов внешне может получиться удовлетворительным, а скрытая зона останется проблемной. Это один из тех случаев, когда технологическая дисциплина важнее попытки «заварить потолще».
Что должен уметь сварщик при работе с разными соединениями
В обучении сварщиков тема соединений проходит не как формальная теория, а как основа практики. Недостаточно выучить, чем отличается стык от нахлёстки. Нужно понимать, какой зазор допустим, когда требуется разделка, как выбрать последовательность наложения швов, как влияют пространственное положение и толщина металла.
Для выполнения стыковых соединений особенно нужны навыки точной сборки и контроля корня шва. Для угловых — умение удерживать форму шва и не допускать непровара в корне. Для нахлёсточных — аккуратная работа с тепловложением, особенно на тонколистовых заготовках. Поэтому на курсах и в производственном обучении эти варианты обычно отрабатывают отдельно, а не «одним общим упражнением».
Если речь идёт о трудоустройстве на ответственные объекты, к практическим навыкам добавляется аттестация. В ряде сфер сварщик должен проходить проверку квалификации и, при необходимости, аттестацию НАКС по тем видам работ и способам сварки, которые требуются на конкретном объекте. Здесь уже имеет значение не абстрактное знание темы, а подтверждённое умение выполнять определённые соединения в заданных условиях.
Частые вопросы
Какое соединение самое прочное?
Вопрос некорректен без условий. Прочность зависит от конструкции узла, материала, толщины, способа сварки, качества подготовки и наличия дефектов. Во многих задачах стыковое соединение считается более выгодным по работе под нагрузкой, но это не означает, что угловое или нахлёсточное всегда хуже. У каждого есть своя область применения.
Чем отличается тип соединения от типа шва?
Тип соединения показывает, как расположены детали: встык, под углом, внахлёст и так далее. Тип шва описывает исполнение самой сварки: например, односторонний, двусторонний, угловой, сплошной, прерывистый. Эти понятия связаны, но не заменяют друг друга.
Почему нахлёсточное соединение не всегда подходит для ответственных конструкций?
Из-за особенностей передачи нагрузки и наличия перекрытия, которое может создавать лишние напряжения и скрытые зоны для коррозии. Кроме того, такая схема увеличивает толщину узла. Поэтому для ответственных изделий выбор делают не по удобству сварки, а по расчёту и технологическим требованиям.
Какое соединение сложнее всего для начинающего сварщика?
Часто больше всего трудностей вызывает стыковая сварка тонкого металла и стык с полным проваром корня. Но и угловые соединения коварны: внешне шов сделать проще, чем обеспечить качественный провар внутри. На практике уровень сложности зависит от положения шва, толщины металла и выбранного способа сварки.
Как выбирать соединение в реальной работе
На производстве выбор делают не по одному признаку. Нужно учитывать форму изделия, толщину металла, тип нагрузки, доступ к месту сварки, требования к герметичности, возможность контроля, риск деформаций и экономику изготовления. Именно поэтому стыковое угловое нахлесточное соединение нельзя расставить по местам от «лучшего» к «худшему»: это разные инструменты для разных задач.
Если требуется ровный контур, герметичность и рациональная работа под нагрузкой, обычно смотрят в сторону стыка. Если конструкция собирается из элементов под углом, логичен угловой вариант. Если важны простота сборки и работа с листовыми деталями, часто выигрывает нахлёстка. Грамотный сварщик ценится как раз за то, что понимает эту логику и умеет выполнить выбранное соединение без типичных ошибок.
Для тех, кто выбирает программу обучения, тема соединений тоже показательна. Хороший курс не ограничивается схемами на плакате. Он учит видеть, почему в одном случае нужен полный провар, в другом критичен корень шва, а в третьем опаснее всего перегрев и коробление листа. Именно это знание потом отличает человека, который просто умеет держать дугу, от специалиста, которому можно доверить реальную работу.