

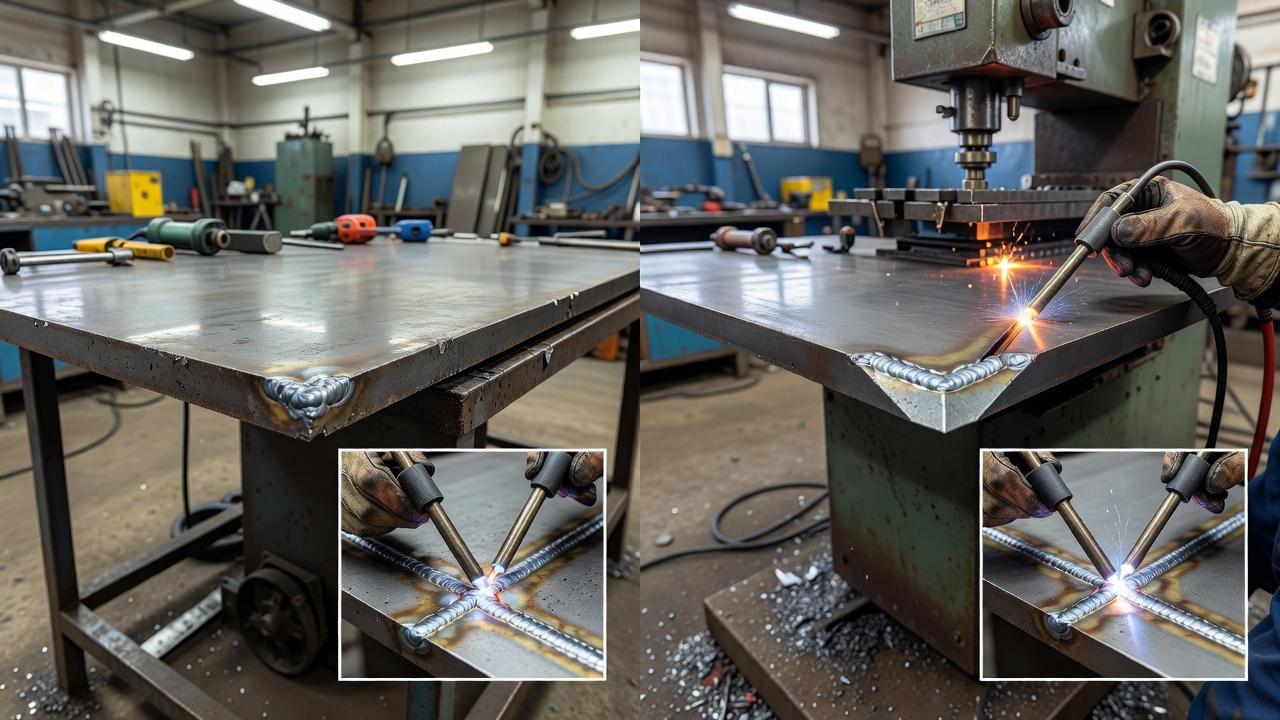
Разделка кромок — это специальная обработка кромок свариваемых деталей перед сборкой и сваркой, при которой им придают нужную форму, угол и притупление. Делают это не «для порядка», а чтобы сварной шов можно было проварить на всю толщину, удержать форму соединения и снизить риск дефектов. Если сказать совсем просто, разделка помогает сварщику добраться дугой или другим источником тепла до корня шва там, где без подготовки металл нормально не проварится.
На тонком металле часто хватает стыковки без скоса. Но как только растёт толщина, повышаются требования к прочности, появляется работа с трубами, ответственные конструкции или неудобное положение сварки, вопрос подготовки кромок под сварку становится технологически обязательным. От того, как выполнена эта операция, зависят провар, расход присадки, объём наплавленного металла, трудоёмкость и, в конечном счёте, надёжность всего соединения.
Что называют разделкой кромок
В сварочном производстве под разделкой понимают формирование заданного профиля кромок у деталей, которые будут соединяться сваркой. Это может быть скос одной кромки, двух кромок, создание V-, X-, U- или J-образной формы, а также назначение зазора и притупления. Конкретная геометрия выбирается не произвольно, а по технологической документации, типу соединения, толщине металла и способу сварки.
По сути, сварщик или заготовительное подразделение заранее создают условия, при которых сварочная ванна сможет сформироваться правильно, а корень шва будет проварен без непровара и без чрезмерного прожога. Если кромки оставить как есть там, где нужен скос, дуга не проникнет вглубь стыка на нужную толщину. Внешне шов может выглядеть аккуратно, но внутри останется дефект, который проявится уже в работе конструкции.
Для чего нужна разделка кромок на практике
Разделка кромок создаёт доступ для формирования корня и заполнения соединения, когда этого требует толщина, способ сварки и конструкция стыка. Но разделка не обязательна для каждого прочного соединения: существуют швы без скоса кромок и процессы, позволяющие сваривать определённые толщины иначе. Для стальных конструкций сначала определяют применимый стандарт и чертёж, а затем проверяют угол, притупление, зазор и допустимое смещение, а не подбирают их на глаз.
Есть и вторая сторона. Правильно выбранная геометрия не только помогает проварить стык, но и ограничивает лишний объём наплавки. Если угол раскрытия сделать слишком большим, сварщику придётся заполнить лишнюю полость, а это лишнее время, больше расход электродов, проволоки или защитного газа, больше тепловложение и выше риск деформаций. То есть хорошая разделка — это всегда баланс между доступностью провара и экономичностью процесса.
Кроме того, обработка кромок влияет на сборку. Зазор, притупление и форма скоса задают положение деталей относительно друг друга. При правильной подготовке проще выдержать соосность, стабилизировать корень шва и снизить вероятность смещения во время прихватки и основного прохода.
Когда разделка действительно необходима, а когда можно обойтись без неё
Не всякий стык требует скоса кромок. На тонколистовом металле при ручной дуговой сварке, полуавтоматической сварке плавящимся электродом в защитном газе или аргонодуговой сварке нередко сваривают кромки без разделки. Это возможно, если толщина позволяет обеспечить полный провар за один или несколько проходов без формирования специальной геометрии.
Но при увеличении толщины задача меняется. Чем толще металл, тем труднее проплавить корень шва без доступа вглубь стыка. В таких случаях скос становится нормой, особенно для стыковых соединений из конструкционных сталей, низколегированных сталей, нержавеющих сталей и при сварке труб. Для ответственных изделий, работающих под давлением, при динамической нагрузке или в опасных средах требования к подготовке обычно жёстче.
Нужна ли разделка, решают не «на глаз», а по чертежу, стандарту, карте технологического процесса или WPS, если речь идёт о производстве, где применяют регламентированные процедуры. На учебной практике начинающие сварщики часто стремятся упростить работу и уменьшить объём подготовки, но именно здесь чаще всего и появляются непровары, шлаковые включения в корне и нестабильная геометрия шва.
Что входит в подготовку кромок под сварку
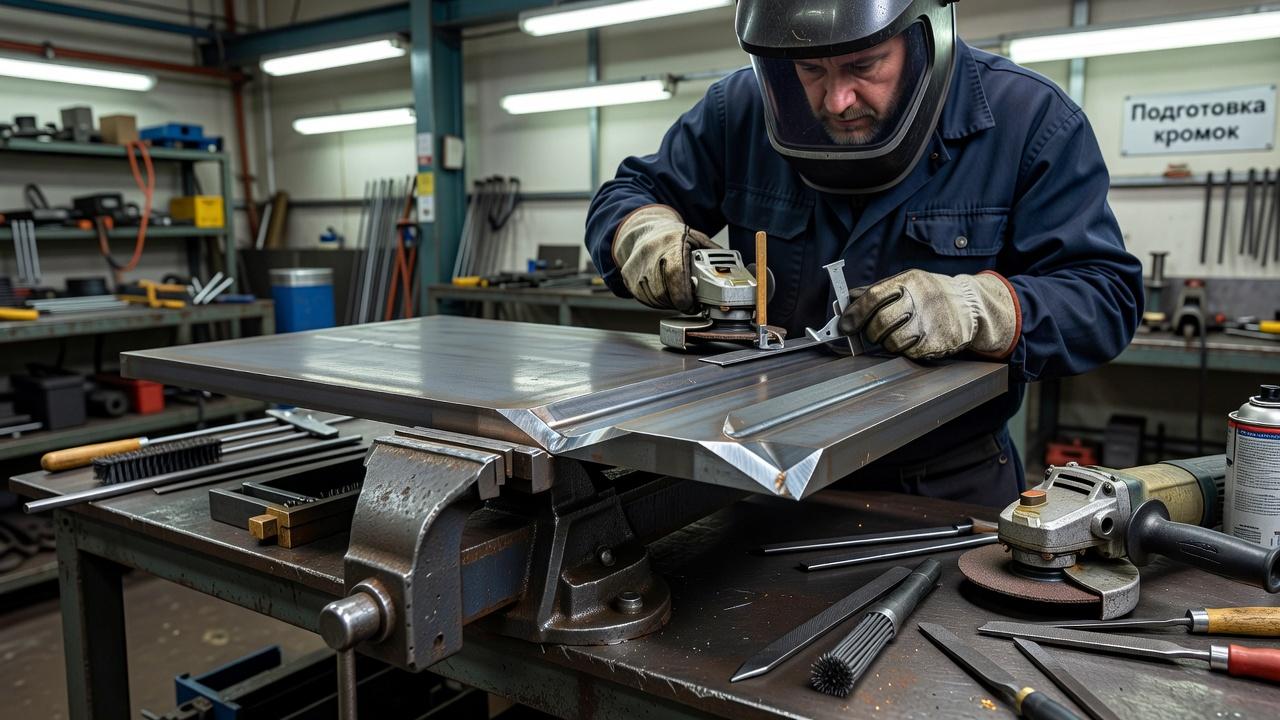
Подготовка кромок под сварку включает не только сам скос. Это более широкий комплекс операций: резка заготовок, механическая или термическая обработка торцов, снятие фаски, зачистка поверхности, удаление окалины, ржавчины, масла, влаги и других загрязнений, а также контроль размеров зазора и притупления перед сборкой.
Даже идеально выдержанный угол скоса не даст нужного результата, если на поверхности осталась окалина после кислородной резки или в корне стыка есть загрязнение. Для ручной дуговой сварки это быстро оборачивается включениями и нестабильной дугой, а при аргонодуговой сварке загрязнение может резко ухудшить формирование корня и внешний вид шва. Поэтому подготовка — это всегда сочетание геометрии и чистоты металла.
В производстве кромки получают разными способами. Их могут обрабатывать на кромкофрезерных станках, снимать фаску шлифмашиной, плазменной или газовой резкой с последующей зачисткой. Для труб применяют фаскосниматели и специализированное оборудование, позволяющее выдерживать форму по всей окружности. Выбор метода зависит от материала, толщины, точности, объёма работ и требований к качеству.
Основные элементы геометрии кромок
Чтобы понимать технологию, полезно различать несколько базовых параметров. Первый — это угол скоса одной кромки или суммарный угол раскрытия стыка. Он определяет, насколько «открыт» доступ вглубь соединения для сварочной дуги или электрода.
Второй элемент — притупление, то есть оставленная у основания кромки площадка без скоса. Она нужна не всегда, но часто помогает удержать корень от прожога и стабилизировать формирование первого прохода. Если притупление слишком большое, можно получить непровар. Если слишком маленькое, особенно при большом зазоре, возрастает риск прожечь корень.
Третий параметр — зазор между свариваемыми деталями. Он влияет на формирование корня не меньше, чем угол. Недостаточный зазор мешает провару, а чрезмерный усложняет удержание ванны, особенно в потолочном или вертикальном положении. Поэтому кромки рассматривают не сами по себе, а как часть общей схемы сборки стыка.
Типы разделки кромок и где они применяются
Существуют разные типы разделки кромок, и каждый вариант решает свою технологическую задачу. Выбор формы зависит от толщины металла, доступности сварки с одной или двух сторон, способа сварки и допустимой трудоёмкости.
| Тип разделки | Краткая характеристика | Где применяется | Особенности |
|---|---|---|---|
| Без скоса | Прямые кромки без фаски | Тонкий металл, неответственные или технологически простые стыки | Минимальная подготовка, но ограниченные возможности по полному провару на больших толщинах |
| V-образная | Скос одной или двух кромок с образованием V | Стыковые соединения средней толщины | Самый распространённый вариант, удобен для ручной и полуавтоматической сварки |
| X-образная | Двусторонний скос с двух сторон стыка | Более толстый металл, возможность сварки с двух сторон | Снижает объём наплавки по сравнению с односторонним глубоким V-скосом |
| U-образная | Кромки с криволинейным профилем | Толстостенные детали, ответственные соединения | Меньше объём наплавки, но выше требования к подготовке и оборудованию |
| J-образная | Одна кромка имеет криволинейный скос | Случаи одностороннего доступа, отдельные трубные и корпусные работы | Позволяет уменьшить объём шва, но сложнее в изготовлении |
V-образная разделка
Это самый понятный и распространённый вариант. Его часто применяют при сварке листов, профилей и труб, когда нужен уверенный доступ к корню, а подготовка должна быть относительно простой. Такой скос легко выполнить как механически, так и после термической резки с последующей зачисткой.
Главный плюс V-образной формы — технологическая универсальность. Она хорошо подходит для ручной дуговой сварки покрытыми электродами и для полуавтоматической сварки. Минус в том, что при увеличении толщины объём разделки становится большим, а значит растут расход присадочного материала и время заполнения шва.
X-образная разделка
X-образный вариант применяют тогда, когда к соединению есть доступ с двух сторон. Вместо одной глубокой разделки с одной стороны делают скосы с обеих сторон, благодаря чему уменьшается сечение заполняемой разделки. Для толстого металла это выгодно: меньше наплавленного металла, ниже суммарное тепловложение, меньше деформации.
Но у такого решения есть условие: технологически должна быть возможна сварка и контроль с двух сторон. На монтаже это не всегда реально. В цехе такой вариант чаще удобен, чем на площадке.
U- и J-образные кромки
Криволинейные формы встречаются реже, но в ряде задач они оправданы. Их используют на толстостенных деталях, когда нужно сократить объём наплавки по сравнению с V-образным скосом. За счёт плавного профиля разделка получается более «экономной» по металлу шва.
Есть и обратная сторона: изготовить такие кромки заметно сложнее. Обычно для этого нужно точное механическое оборудование. В учебной практике начинающие сварщики сталкиваются с ними реже, чем с обычным V-скосом, но понимать логику выбора такого профиля полезно.
Как выбор способа сварки влияет на форму кромок
Одинаковая толщина металла ещё не означает одинаковую разделку. Один и тот же стык при ручной дуговой сварке, сварке в защитных газах и аргонодуговой сварке может требовать разного подхода. Причина проста: у процессов разная концентрация тепла, различная управляемость ванной и разные возможности по формированию корня шва.
При ручной дуговой сварке покрытым электродом доступ к корню и удобство манипулирования электродом особенно важны. Поэтому геометрия должна быть достаточно «открытой», чтобы избежать непровара и шлаковых включений. При полуавтоматической сварке можно работать производительнее, но требования к сборке и стабильности зазора остаются высокими. Аргонодуговая сварка, особенно на трубах и нержавеющих сталях, предъявляет повышенные требования к чистоте кромок и точности подгонки.
При автоматической сварке под флюсом или механизированной сварке в производстве выбор подготовки определяется ещё и режимами, доступом оборудования и схемой выполнения проходов. Поэтому форма кромок никогда не выбирается в отрыве от процесса. То, что удобно для одного способа, может оказаться нерациональным для другого.
Почему разделка особенно важна при сварке труб
На трубопроводах цена ошибки выше, чем на простом учебном образце. Трубный стык работает под внутренним давлением, температурой, вибрацией, а иногда и в агрессивной среде. Если корень не проварен или в нём есть дефекты, последствия могут быть серьёзными. Поэтому на трубах правильная разделка и точная сборка — не формальность, а основа качества.
У труб есть своя специфика. Сварка часто ведётся в неповоротном положении, по окружности, с изменением пространственного положения ванны. Если фаска выполнена неравномерно, притупление «гуляет», а зазор неодинаков, сварщику приходится постоянно подстраиваться. Это ухудшает формирование корня и повышает риск дефектов в отдельных секторах стыка.
Именно поэтому в программах обучения трубных сварщиков так много внимания уделяют подготовке торцов, сборке, прихваткам и корневому проходу. Умение зажечь дугу и держать валик — только часть профессии. Не менее важно понимать, как геометрия стыка заранее задаёт результат.
Что происходит, если кромки подготовлены неправильно
Ошибки в разделке почти всегда проявляются уже во время сварки. Узкий угол раскрытия мешает подвести дугу к корню, шлак плохо выходит, корень получается непроваренным. Слишком большой угол даёт лишний объём шва, повышает тепловложение и может привести к короблению детали.
Неверное притупление тоже создаёт проблемы. Слишком толстая «полка» у корня оставляет непроплавленный участок. Слишком тонкая при неудачном режиме или большом зазоре способствует прожогу. Если после резки не удалены окислы и неровности, дефекты могут появиться даже при правильной геометрии стыка.
На практике распространена и другая ошибка: формально нужный скос есть, но кромки собраны с перекосом. В результате один участок стыка проваривается нормально, а другой получается с подрезом, непроваром или избыточным усилением. Поэтому разделка без точной сборки не решает задачу полностью.
Как подготавливают кромки в цехе и на монтаже
В цеховых условиях проще обеспечить повторяемость. Там чаще используют станки, приспособления, шаблоны и контрольный инструмент. За счёт этого геометрия получается стабильнее, а сварщику не приходится на каждом стыке бороться с разными отклонениями.
На монтаже условия жёстче. Приходится работать с уже установленными элементами, ограниченным доступом, погодными факторами и не всегда идеальной подгонкой. Поэтому монтажник должен уметь не только варить, но и корректировать кромки, зачищать после резки, выравнивать торцы и добиваться приемлемой сборки до начала сварки.
Для начинающих это один из самых полезных практических выводов: хороший шов часто начинается не с первого движения электродом, а на этапе разметки, резки и подгонки. Чем лучше подготовлен стык, тем меньше «героизма» требуется во время самой сварки.
Как контролируют качество разделки
Контроль начинается до сварки. Проверяют форму и чистоту кромок, наличие зазора, величину притупления, отсутствие заусенцев, наплывов после резки, окалины, масла и влаги. Для этого используют шаблоны, линейки, угольники, иногда специальные измерители для сварных соединений.
На ответственных работах отклонения по геометрии стыка определяются технологической документацией. Сварщик или сборщик не должен самовольно менять форму подготовки только потому, что так удобнее «положить шов». Любое отклонение может повлиять на аттестационный результат, прохождение визуально-измерительного контроля или последующий неразрушающий контроль.
На производственных работах, особенно при установленной процедуре сварки, размеры разделки и сборки должны соответствовать технологической и конструкторской документации. Если применимы специальные требования к аттестации персонала, их проверяют отдельно от геометрии стыка. Наличие аттестации НАКС само по себе не определяет угол скоса, зазор или порядок контроля: эти параметры устанавливаются для конкретного соединения и объекта.
Что должен понимать ученик сварщика о разделке кромок
На начальном этапе многие воспринимают подготовку как второстепенную часть работы: «главное — варить». На деле профессия сварщика строится на связке трёх навыков: понять чертёж и технологию, правильно собрать соединение и только потом качественно выполнить шов. Без первого и второго третье редко получается стабильно.
Поэтому в обучении полезно обращать внимание не только на виды швов и режимы, но и на то, как формируют фаску, зачем оставляют притупление, как задают зазор и почему разные материалы требуют разной чистоты подготовки. Это особенно важно тем, кто планирует работать не только по простым бытовым задачам, а в производстве, на металлоконструкциях, трубопроводах или оборудовании.
Когда человек понимает логику подготовки, ему легче читать технологические карты, осваивать новые процессы и переходить от учебных пластин к реальным стыкам. Это уже признак не просто исполнителя, а специалиста, который видит соединение целиком.
Частые вопросы
Можно ли сваривать толстый металл без разделки кромок?
Иногда можно, но не всегда это технологически оправдано. Всё зависит от толщины, способа сварки, доступа к соединению и требований к провару. Если нужен полный провар по всей толщине, а доступ к корню ограничен, отсутствие скоса резко повышает риск непровара.
Разделка кромок и фаска — это одно и то же?
Не совсем. Фаска — это частный элемент подготовки, то есть снятый под углом участок кромки. Разделка — понятие шире: оно включает форму кромок в целом, угол, притупление, зазор и иногда требования к сборке соединения.
Какие дефекты чаще всего связаны с неправильной подготовкой стыка?
Чаще всего это непровар корня, шлаковые включения, прожоги, повышенная деформация, нестабильная геометрия шва и трудности при выполнении корневого прохода. Нередко внешне шов выглядит приемлемо, а основной дефект находится внутри соединения.
Одинакова ли подготовка кромок для углеродистой и нержавеющей стали?
Геометрия может быть похожей, но требования к чистоте и аккуратности обработки у нержавеющих сталей обычно выше. Для них особенно нежелательны загрязнения, перегрев кромок и грубая поверхность после резки без должной доработки.
Разделка кромок — это не вспомогательная мелочь и не формальный этап перед сваркой. Она задаёт условия, в которых вообще возможно получить полноценный провар, устойчивый корень и предсказуемое качество соединения. Если смотреть на работу профессионально, хороший шов начинается ещё до включения источника питания: с правильно подготовленного металла, точной сборки и понимания, зачем именно выбрана такая форма кромок для конкретной задачи.