

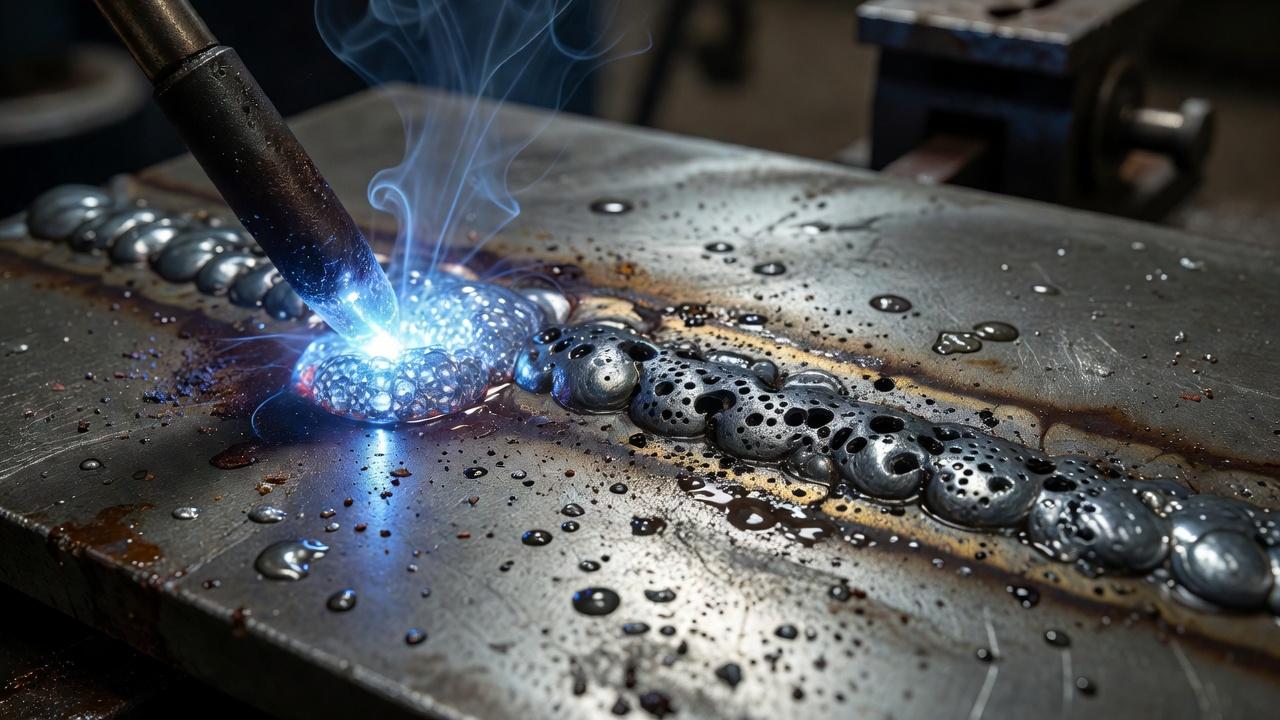
Пористость — это газовые полости, оставшиеся в металле шва. Поры могут быть одиночными, сгруппированными или распределёнными по участку соединения; расположение и размеры важны не меньше самого факта обнаружения. Внешний осмотр показывает лишь дефекты, доступные наблюдению с поверхности, поэтому «нет пор на валике» не означает «нет пор внутри». Причину и допустимость оценивают отдельно, с учётом материала, способа сварки и документации изделия.
Для сварщика это не мелкий косметический дефект. Пористость сварного шва снижает плотность соединения, ухудшает прочность, может стать причиной течи трубопровода или брака ответственной конструкции. Ниже разберём, почему шов пористый в разных процессах сварки, как отличить основные причины и какие меры реально помогают избежать дефекта в цехе и на монтаже.
Что такое поры в сварном шве и чем они опасны
Поры представляют собой полости, заполненные газом или оставшиеся после его выхода. Они образуются в момент затвердевания металла шва, когда растворённые в расплаве газы уже не могут покинуть ванну. Размер, форма и распределение пор бывают разными: одиночные, равномерно рассеянные, скопления, цепочки вдоль оси шва, кратерная пористость на конце прохода.
Опасность пористости зависит от расположения, размера, распределения и назначения соединения. Нельзя объявлять все видимые поры одинаково допустимыми или одинаково недопустимыми: требуемые уровни качества и порядок приёмки устанавливают в документации к изделию. Для применимых соединений из сталей, никеля и титана уровни качества описаны в ГОСТ ISO 5817-2025, но его область действия не охватывает автоматически все материалы и способы сварки.
Открытые поверхностные поры можно обнаружить при визуальном контроле, но внутренняя пористость может оставаться невидимой. Капиллярный контроль предназначен для дефектов, выходящих на поверхность, и не является способом обнаружения любых внутренних пор. Для контроля объёма могут предусматриваться радиографические или ультразвуковые методы, причём их возможности зависят от материала, толщины, геометрии и требуемой чувствительности. Выбор метода и объёма контроля делают по документации изделия.
Главная физическая причина: откуда в шве берётся газ
Любая сварка связана с нагревом металла до расплавленного состояния. В сварочной ванне могут растворяться водород, кислород, азот, а также газы, которые образуются при выгорании загрязнений, масел, ржавчины, влаги, лакокрасочных покрытий и технологических остатков. Пока металл жидкий, часть газов удерживается в ванне. Когда начинается кристаллизация, растворимость резко падает, и газ должен выйти наружу.
Если ванна слишком быстро затвердела, защита была нарушена или газ образовался в избыточном количестве, он остаётся внутри. Так и возникает пористость сварного шва. На практике причина почти всегда не одна, а несколько сразу: слегка влажная проволока, слабая защита газом, грязная кромка и неудобное положение шва легко складываются в один устойчивый дефект.
Основные причины пористости по группам
Загрязнение поверхности и кромок
Это одна из самых частых причин. На металле перед сваркой могут оставаться масло, эмульсия после мехобработки, консервационная смазка, пыль, грунт, ржавчина, окалина, остатки разметки и влага. При нагреве всё это разлагается или испаряется, выделяя газы прямо в сварочную ванну.
Особенно чувствительны к чистоте корня и кромок процессы аргонодуговой сварки и полуавтоматической сварки в защитных газах. Нержавеющая сталь, алюминий и алюминиевые сплавы требуют ещё более тщательной подготовки, потому что оксидная плёнка и поверхностные загрязнения заметно влияют на стабильность процесса и качество шва.
Влага в материале, флюсе, покрытии или газовой линии
Влага даёт водород, а он крайне нежелателен в расплаве. Сырые электроды, непросушенный флюс, влажная проволока, конденсат в рукавах и редукторе, мокрые заготовки после хранения на улице часто становятся прямой причиной пор. Даже чистая на вид деталь после заноса с холода в тёплый цех может покрыться тонкой плёнкой конденсата.
При ручной дуговой сварке это особенно заметно на основных электродах, требующих прокалки и правильного хранения. При сварке под флюсом и в среде защитных газов проблема тоже никуда не исчезает: достаточно небольшого количества влаги, чтобы получить устойчивую пористость на серии изделий.
Нарушение газовой защиты
Если сварочная ванна недостаточно защищена от воздуха, в неё попадают кислород и азот. Тогда газовые поры при сварке появляются даже на хорошо зачищенных кромках. Причины бывают разные: малый или нестабильный расход защитного газа, подсос воздуха через неплотные соединения, засорённое сопло, слишком большой вылет проволоки, сквозняк, неправильно выбранный угол наклона горелки.
Есть и обратная ошибка: слишком большой расход газа. Кажется, что защита станет лучше, но на деле избыточная струя может создавать турбулентность и втягивать окружающий воздух в зону дуги. Поэтому «добавить газ на всякий случай» не всегда разумно.
Ошибки в режиме сварки
Неподходящий ток, напряжение, скорость перемещения и длина дуги влияют не только на форму шва, но и на выход газов из ванны. При слишком высокой скорости сварки металл затвердевает раньше, чем газ успевает выйти. При нестабильной дуге возрастает разбрызгивание, ухудшается защита и нарушается нормальное формирование шва.
При ручной дуговой сварке длинная дуга часто приводит к подсосу воздуха и пористости. При полуавтоматической сварке важна согласованность напряжения, подачи проволоки и расхода газа. При TIG-сварке любая потеря стабильности дуги, загрязнённый вольфрамовый электрод или неверная подача присадки быстро отражаются на качестве ванны.
Некачественные или неподходящие расходные материалы
Проволока с загрязнённой поверхностью, электроды с повреждённым покрытием, флюс с нарушением условий хранения, неподходящий по составу защитный газ дают предсказуемый результат: дефекты шва. Нельзя рассматривать расходники только как «вспомогательный материал». В сварке они участвуют в формировании металла шва и газовой защиты напрямую.
Например, загрязнение омеднённой проволоки продуктами коррозии или смазкой роликов подачи может стать источником нестабильного горения дуги и пор. А использование углекислоты сомнительного качества либо смеси с нарушенной чистотой иногда объясняет брак лучше, чем поиски ошибок у сварщика.
Особенности основного металла
Некоторые стали и сплавы сами по себе предъявляют повышенные требования к технологии. Литые детали, старый металл после длительной эксплуатации, поверхности с остатками цинкового покрытия, алюминиевые сплавы с плотной оксидной плёнкой, загрязнённый коррозией металл после демонтажа ведут себя иначе, чем новый прокат из цеха.
Цинк, краска, битум, остатки нефтепродуктов, пропитки, герметики особенно коварны при ремонте и монтаже. Формально металл уже «зачищен», но загрязнение остаётся в порах поверхности, в зазорах, на обратной стороне стыка. Отсюда и ситуация, когда режим выставлен правильно, а шов всё равно пористый.
Почему шов пористый при разных способах сварки
Ручная дуговая сварка покрытым электродом
При ММА поры часто связаны с влажными электродами, длинной дугой, плохой очисткой кромок и недостаточным удалением шлака между проходами. Состав покрытия электрода создаёт газовую и шлаковую защиту, но если покрытие отсырело или повреждено, защита работает хуже. На практике это заметно по нестабильному горению, повышенному разбрызгиванию и появлению мелких кратерных пор.
Для основных электродов критичны условия хранения и прокалки. Если сварщик берёт электроды из вскрытой пачки, которая несколько дней лежала во влажном помещении, риск дефектов растёт даже при правильной технике ведения шва. Для рутиловых электродов пористость тоже возможна, хотя они обычно прощают больше ошибок по стабильности дуги.
Полуавтоматическая сварка в защитных газах
При MIG/MAG основная группа причин связана с газовой защитой. Подсос воздуха, грязное сопло, забитый диффузор, неверный расход газа, сквозняк, изношенный канал подачи проволоки, нестабильная подача проволоки и неправильный вылет часто дают типичную рассеянную пористость. Отдельно стоит учитывать чистоту поверхности проволоки и состояние роликов подающего механизма.
На монтаже полуавтомат особенно чувствителен к ветру. Даже небольшое движение воздуха способно сорвать защиту ванны. Если сварка идёт на улице, без экранов и укрытий получить плотный шов сложно, особенно на корневых проходах и в неудобных пространственных положениях.
Аргонодуговая сварка неплавящимся электродом
При TIG-сварке пористость часто указывает на проблему с чистотой. Это может быть загрязнение присадочного прутка, масла на кромках, окислы, отпечатки пальцев на алюминии, неправильная разделка, слабая защита обратной стороны шва на нержавеющей стали. Любой посторонний слой в зоне дуги быстро превращается в источник газа.
Для алюминия характерна своя сложность: оксидная плёнка плавится при температуре значительно выше самого алюминия, поэтому без тщательной механической и химической подготовки качественный шов получить трудно. Если металл и присадка были влажными или грязными, поры могут проявляться даже при внешне красивой чешуе.
Сварка под флюсом
Здесь в зоне риска влажный или загрязнённый флюс, а также нарушения в подготовке кромок. Флюс должен храниться и применяться по установленным требованиям. Если он набрал влагу, выделение газов в сварочной ванне резко возрастает. На длинных автоматических швах такая проблема быстро становится массовой.
Дополнительную роль играет стабильность режима и правильный выбор сочетания «проволока-флюс-основной металл». Несоответствие по технологическим параметрам может ухудшать дегазацию ванны и провоцировать дефекты, хотя внешне процесс выглядит устойчивым.
Как по внешним признакам понять вероятную причину
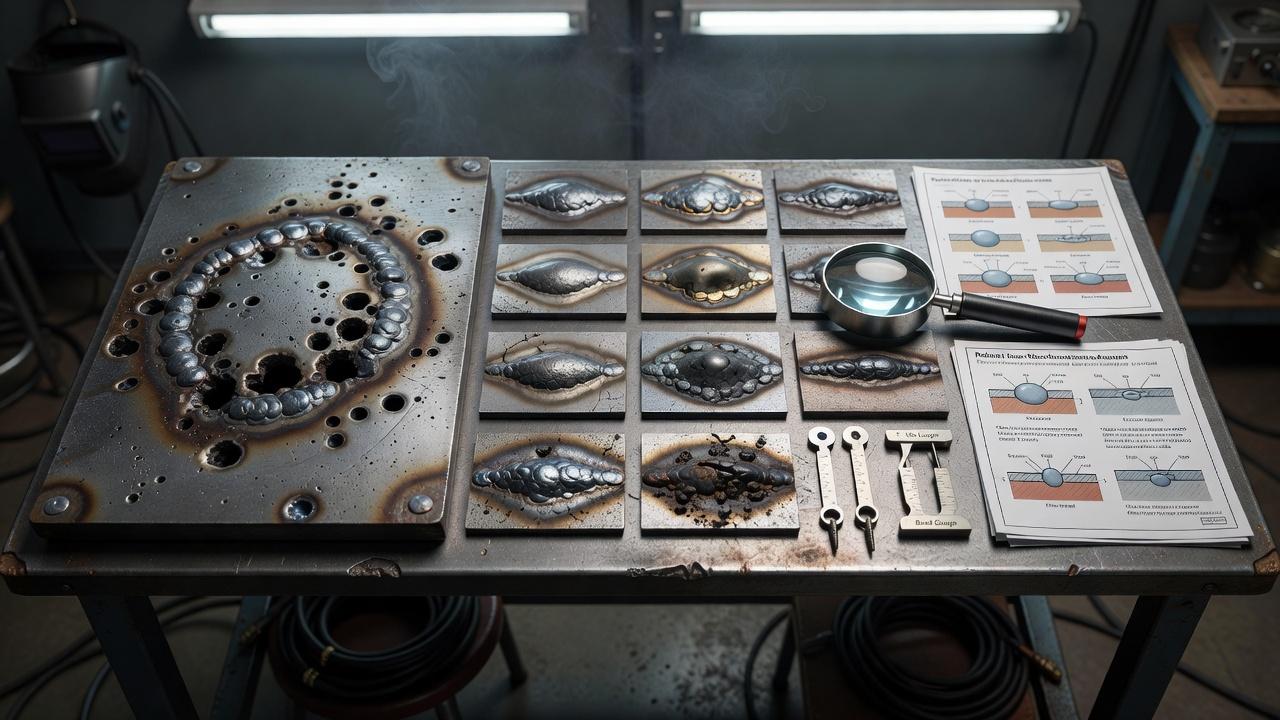
Один и тот же дефект может иметь разные источники, но некоторые признаки помогают сузить круг поиска. Если поры появляются по всей длине шва примерно одинаково, часто виноваты системные причины: плохой газ, влажные расходники, загрязнение проволоки или основного металла. Если дефекты возникают только в начале или в конце прохода, стоит проверить технику розжига, заполнение кратера, настройку пред- и постпродувки газа.
Пористость на отдельных участках нередко связана с локальным загрязнением кромок, прихваток или с попаданием сквозняка именно в этой зоне. Если проблема проявляется только в определённом положении, например на вертикале или потолке, вероятны ошибки в угле горелки, скорости, длине дуги и удержании ванны. Когда поры появляются сериями на разных изделиях одной партии, в первую очередь проверяют расходники, газовую магистраль и условия хранения материалов.
Чем отличаются причины пор на стали, нержавейке и алюминии
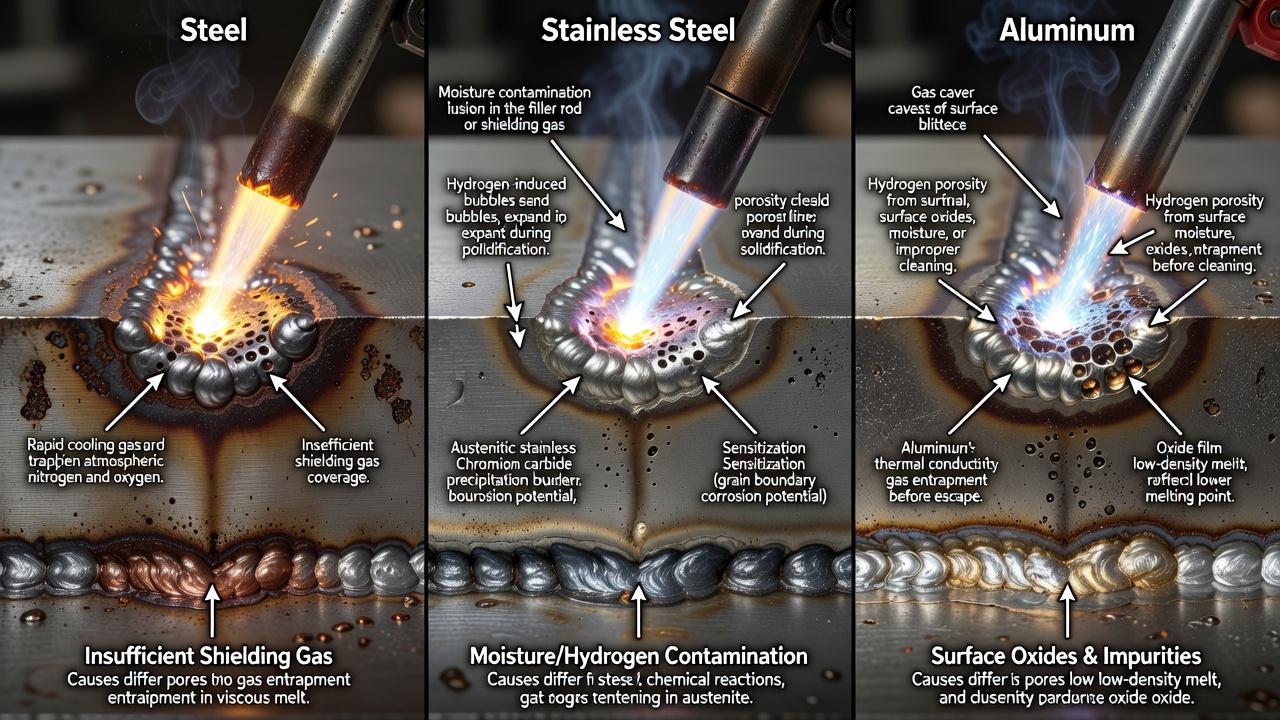
| Материал | Наиболее частые причины пористости | Что особенно важно |
|---|---|---|
| Углеродистая сталь | Ржавчина, масло, влага, длинная дуга, слабая газовая защита, сырые электроды | Очистка кромок, сухие электроды, стабильный режим, защита от сквозняка |
| Нержавеющая сталь | Загрязнение кромок, слабая защита лицевой и обратной стороны, перегрев, грязная присадка | Чистый аргон, аккуратная подготовка, защита корня, отдельный инструмент для нержавейки |
| Алюминий и сплавы | Оксидная плёнка, влага, загрязнение присадки, плохая очистка, нестабильная защита | Тщательная подготовка, сухие материалы, чистая присадка, правильная техника TIG или MIG |
Для обычной конструкционной стали главный враг обычно грязь и влага. Для нержавеющей стали к этому добавляется требовательность к защите корня шва и чистоте инструмента. Для алюминия вопрос подготовки становится критическим: даже незначительное загрязнение быстро даёт поры, а внешне шов при этом может выглядеть вполне ровным.
Как избежать пор при сварке: практические меры
Профилактика всегда дешевле, чем вырубка дефектного участка и повторная сварка. Борьба с пористостью строится не на одном «секретном» приёме, а на цепочке действий: подготовка металла, контроль расходников, настройка оборудования и стабильная техника выполнения шва. Если хотя бы одно звено слабое, проблема возвращается.
Подготовка металла перед сваркой
- Удалять ржавчину, окалину, краску, масло и влагу не только с кромок, но и с прилегающей зоны.
- Очищать обратную сторону стыка, корень разделки, прихватки и место начала шва.
- После обезжиривания давать поверхности высохнуть, не начинать сварку по влажному металлу.
- Для алюминия и нержавеющей стали использовать подходящий инструмент и не переносить загрязнение с чёрного металла.
Типичная ошибка в производстве выглядит так: лицевую сторону шлифовали тщательно, а внутри разделки остались ржавчина или масло после резки и сборки. Снаружи это не видно, но в шве быстро появляется пористость. Особенно часто такое случается на корневых проходах.
Контроль расходных материалов
- Хранить электроды, флюсы и проволоку по требованиям производителя и технологической документации.
- Прокаливать электроды и флюсы, если это предусмотрено для данного материала.
- Не применять электроды с повреждённым покрытием и загрязнённую проволоку.
- Следить за чистотой присадочных прутков при TIG-сварке.
Вопрос хранения часто недооценивают начинающие сварщики. Между «новыми» и «пригодными к работе» расходниками есть разница. Упаковка могла быть вскрыта, материал мог лежать в сыром месте или рядом с агрессивной средой. Для ответственных работ это недопустимо.
Проверка газовой защиты
- Убедиться, что выбран правильный газ или смесь для конкретного процесса и материала.
- Проверить герметичность соединений от баллона до горелки.
- Осмотреть сопло, токосъёмный наконечник, диффузор и канал подачи проволоки.
- Настроить расход газа без крайностей: и недостаток, и избыток вредны.
- Исключить сквозняки и при необходимости поставить защитные экраны.
Если в цехе внезапно начинается серийная пористость, а режимы на аппарате никто не менял, стоит начать не с предположений, а с простой проверки газового тракта. Подсос воздуха, изношенный шланг или забитое сопло обнаруживаются чаще, чем действительно сложные металлургические причины.
Правильный выбор режима и техники
Стабильная длина дуги, корректная скорость перемещения, подходящий угол наклона электрода или горелки, нормальный вылет проволоки и заполнение кратера сильно влияют на результат. Слишком быстрый проход мешает выходу газов, а слишком длинная дуга ухудшает защиту. На практике хороший режим определяется не только цифрами на панели, но и характером дуги, формой ванны, глубиной проплавления и внешним видом валика.
Если сварщик не понимает, как связаны ток, напряжение, скорость и положение шва, он часто «лечит» дефект случайными изменениями. Отсюда и нестабильный результат: один участок получился плотным, следующий уже пористый. Именно поэтому качественное обучение сварщика всегда включает отработку причинно-следственных связей, а не только постановку руки.
Что делать, если поры уже появились
Первое правило простое: не пытаться «заварить сверху» без выяснения причины. Если источник газа остался, дефект повторится. Сначала определяют характер пористости, проверяют подготовку, расходники, состояние оборудования и только потом принимают решение о ремонте.
В зависимости от требований к изделию дефектный участок вырубают, вышлифовывают или удаляют механически до здорового металла, после чего выполняют повторную сварку с соблюдением технологии. Для ответственных соединений после ремонта проводят контроль в установленном объёме. Если речь идёт о системной пористости на партии изделий, одной переделкой шва вопрос не решается: нужно искать причину в процессе.
| Обстоятельство | Чего нельзя заключить только по виду | Корректное дальнейшее действие |
|---|---|---|
| Поверхностная пора | Что вся толща шва имеет ту же пористость | Зарегистрировать наружный дефект и сверить критерии приёмки |
| Повторяющиеся поры в партии | Что достаточно изменить одну настройку аппарата | Проверить материалы, подготовку, защиту и воспроизводимость процесса |
| Предполагаемые внутренние поры | Что ВИК или капиллярный контроль их исключили | Определить необходимость объёмного контроля по документации |
| Дефект признан недопустимым | Что его можно просто перекрыть новым валиком | Согласовать технологию исправления и последующий контроль |
ГОСТ Р ИСО 6520-1-2012 позволяет классифицировать виды пористости и другие несплошности сварки плавлением, но не устанавливает универсальное разрешённое количество пор для любого изделия. В сфере применения ГОСТ ISO 5817-2025 уровни качества выбирают применительно к заданной конструкции и её требованиям; стандарт не предназначен для всех материалов и способов сварки. В спорной ситуации сначала устанавливают метод контроля и критерий оценки, а уже затем принимают решение о ремонте.
Ошибки начинающих сварщиков, которые чаще всего приводят к порам
- Сварка по неочищенным кромкам «потому что и так проварит».
- Использование электродов и флюсов без учёта их влажности и условий хранения.
- Попытка компенсировать плохую защиту простым увеличением расхода газа.
- Слишком длинная дуга при ручной сварке.
- Неправильный угол горелки и чрезмерный вылет проволоки при полуавтомате.
- Игнорирование сквозняков при работе на монтажной площадке.
- Сварка холодной детали с конденсатом после заноса в помещение.
Эти ошибки не выглядят драматично, поэтому их часто недооценивают. Но именно из таких «мелочей» и складывается брак. Хороший сварщик отличается не тем, что умеет варить в идеальных условиях, а тем, что заранее видит риск дефекта и снимает его до розжига дуги.
Роль обучения и аттестации в снижении пористости
Поры в шве не всегда означают, что сварщик «плохой». Иногда проблема в организации работ, материалах или нарушении технологии на производстве. Но подготовка специалиста напрямую влияет на то, как быстро он распознает причину и насколько стабильно удерживает качество.
В учебных программах по сварочному делу одна из ключевых тем связана с дефектами сварных соединений: их признаками, причинами, способами предупреждения и исправления. Для работ на ответственных объектах дополнительно имеет значение аттестация НАКС, где оценивают не только технику выполнения шва, но и соблюдение технологии в заданных условиях. Это не формальность, а проверка способности выдавать предсказуемый результат.
Частые вопросы
Можно ли определить пористость только по внешнему виду шва?
Не всегда. Открытые поры на поверхности увидеть можно, но внутренняя пористость часто скрыта. Если соединение ответственное или есть подозрение на дефект, применяют методы неразрушающего контроля по требованиям документации.
Почему поры появляются только в начале шва?
Частые причины связаны с недостаточной продувкой газом перед розжигом, загрязнением стартовой зоны, холодным металлом, ошибкой начала движения или неправильным розжигом дуги. При TIG и полуавтомате стоит проверить время пред- и постпродувки, а также состояние стартового участка.
Всегда ли пористость означает, что нужно вырезать весь шов?
Нет, решение зависит от объёма дефекта, его расположения и требований к изделию. Иногда достаточно удалить и переварить локальный участок, но для герметичных и ответственных соединений порядок исправления жёстко определяется технологией и контролем качества.
Может ли избыточный расход газа вызвать поры?
Да. Слишком сильная струя иногда создаёт завихрения и втягивает воздух в зону сварки. Поэтому расход газа подбирают под конкретную горелку, сопло, положение шва и условия работы, а не по принципу «чем больше, тем лучше».
Как избежать пор при сварке на улице?
Нужно защитить зону сварки от ветра, проверить стабильность подачи газа, особенно внимательно очистить кромки и по возможности выбирать процесс, который лучше переносит монтажные условия. На открытом воздухе полуавтомат и TIG без укрытия быстро теряют качество защиты.
Если в шве появились поры, полезнее не искать одну универсальную причину, а пройтись по всей технологической цепочке: металл, подготовка, расходники, газ, режим, положение сварки, условия на рабочем месте. Такой подход быстрее приводит к результату, чем бесконечная подстройка аппарата. Плотный, надёжный шов начинается не с дуги, а с дисциплины в мелочах, которые опытный сварщик никогда не считает мелочами.