

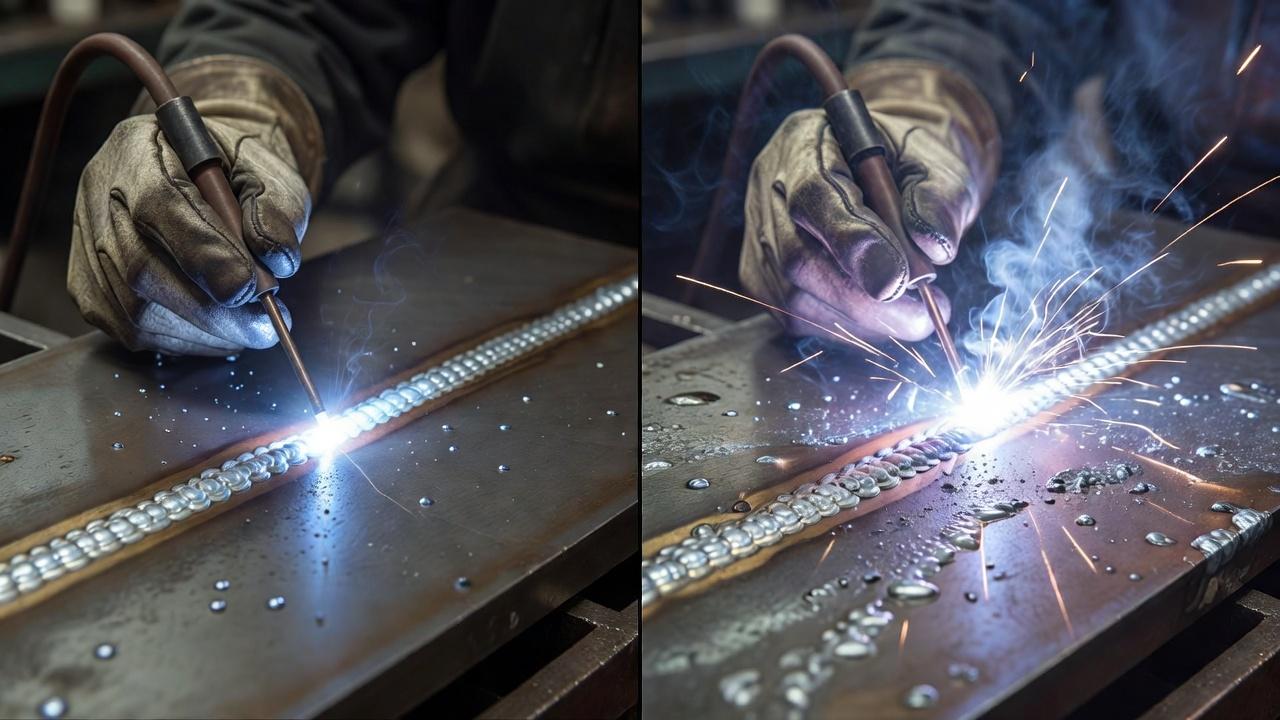
Длина сварочной дуги напрямую влияет на форму шва, глубину проплавления, устойчивость горения, разбрызгивание металла и даже на количество дефектов. Если сказать совсем просто, слишком большая дуга делает процесс менее управляемым, а слишком короткая легко приводит к залипанию электрода, нестабильному переносу металла и другим проблемам. Нормальная работа начинается там, где сварщик держит дугу в пределах, подходящих для конкретного способа сварки, положения шва, диаметра электрода и толщины металла.
На практике это один из базовых навыков, без которого трудно получить качественное соединение даже на хорошем аппарате. Новички часто следят только за током или скоростью перемещения, но именно расстояние между концом электрода и сварочной ванной нередко определяет, получится ли ровный шов с нормальным проваром или металл начнет кипеть, брызгать и подрезать кромки.
Что такое длина сварочной дуги и почему она так чувствительна к ошибкам
Под длиной дуги обычно понимают расстояние между концом плавящегося электрода и поверхностью сварочной ванны или основного металла. В ручной дуговой сварке покрытым электродом этот параметр меняется постоянно, потому что электрод плавится, а рука сварщика не всегда удерживает одинаковую дистанцию. Именно поэтому навык устойчивого ведения электрода считается не теорией, а основой профессии.
Сама дуга представляет собой электрический разряд в ионизированном промежутке. Как только расстояние увеличивается, меняются напряжение дуги, концентрация тепла, форма столба дуги и характер газовой защиты. Из-за этого даже небольшое отклонение способно заметно изменить процесс плавления кромок и наплавляемого металла.
В разных способах сварки требования к длине дуги различаются. В ММА сварке покрытым электродом ориентир чаще всего связывают с диаметром стержня и типом покрытия. В аргонодуговой сварке неплавящимся электродом контроль еще строже, потому что чрезмерное удаление вольфрамового электрода резко ухудшает защиту и устойчивость процесса. В полуавтоматической сварке понятие длины дуги тоже существует, но там она тесно связана с настройкой напряжения, вылетом проволоки и режимом переноса металла.
На что влияет длина дуги в первую очередь
Когда говорят про влияние длины дуги на шов, обычно имеют в виду сразу несколько параметров, которые меняются одновременно. Ошибка здесь в том, что нельзя оценивать только внешний вид валика. Иногда шов выглядит аккуратно, но при этом имеет недостаточный провар, пористость или нестабильную структуру наплавленного металла.
- устойчивость горения дуги;
- глубина проплавления;
- ширина и высота шва;
- количество брызг;
- риск подрезов и наплывов;
- защита расплавленного металла от воздуха;
- формирование корня шва;
- вероятность пор, шлаковых включений и непровара.
Эти параметры особенно заметны при ручной дуговой сварке, где многое зависит от руки сварщика. Если дуга постоянно меняется по длине, шов почти всегда получается неравномерным: где-то глубже провар, где-то выше усиление, где-то появляются брызги или шлак начинает затекать в ванну не так, как нужно.
Короткая дуга: что происходит с металлом и швом
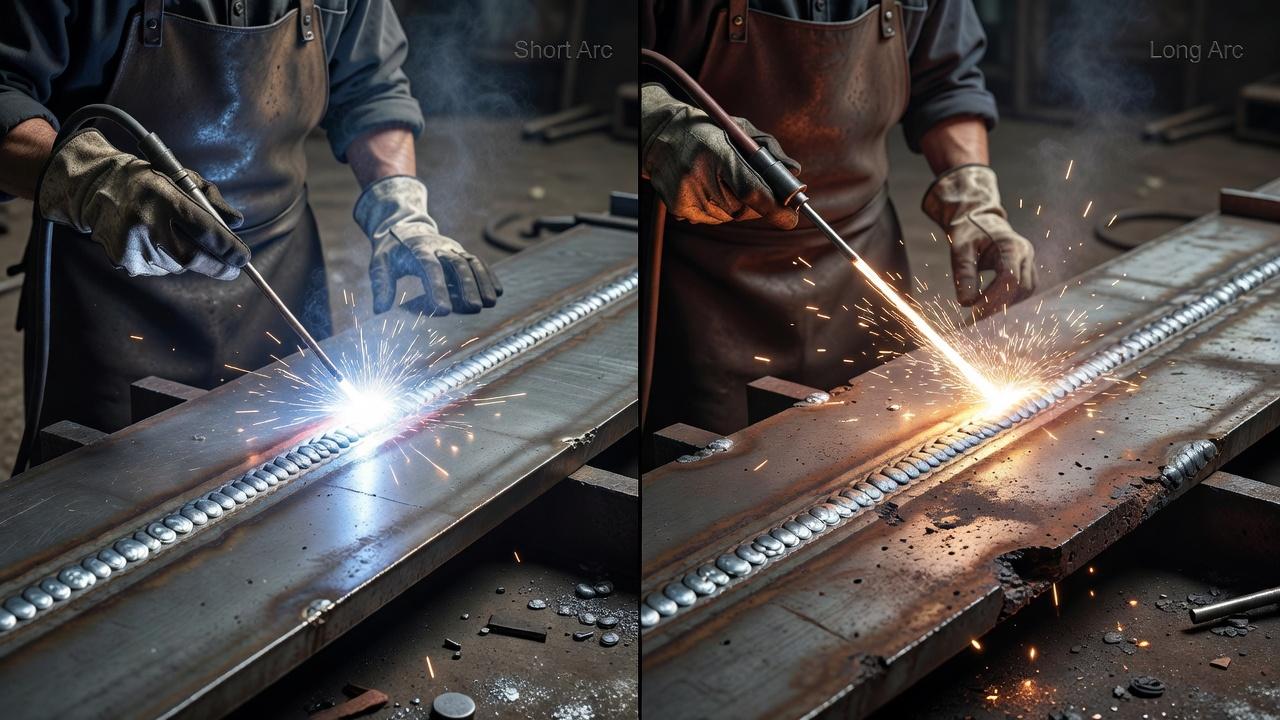
Короткая дуга при ручной дуговой сварке часто облегчает удержание расплава в нужной зоне и уменьшает влияние отклонений столба дуги. Но слишком короткая дуга приводит к касаниям и залипанию, а её оптимальная длина определяется типом электрода, покрытием, положением и режимом. Утверждение «чем короче, тем глубже провар» неверно как универсальное правило: геометрию и сплавление проверяют на выполненном соединении, а не определяют по одному расстоянию до ванны.
Но слишком короткая дуга не равна хорошей. Если сварщик чрезмерно приближает электрод, дуга начинает работать нестабильно, электрод может залипать, покрытие разрушается неравномерно, а металл переносится рывками. В результате вместо плотного аккуратного валика можно получить грубый шов с местными наплывами, прожогами или шлаковыми ловушками.
При ММА сварке короткая дуга особенно полезна на ответственных швах, где требуется плотный металл и стабильное формирование. Она часто применяется при сварке в неудобных пространственных положениях, потому что помогает лучше удерживать ванну. Но здесь требуется хорошая координация: малейшее замедление движения или ошибка по углу наклона электрода быстро сказывается на качестве соединения.
Плюсы короткой дуги
- более устойчивое направление тепла в зону шва;
- меньше разбрызгивание по сравнению с чрезмерно длинной дугой;
- лучше контроль сварочной ванны;
- часто более плотный и аккуратный металл шва;
- снижается риск окисления расплава при ММА сварке.
Риски слишком короткой дуги
- залипание электрода;
- рывки в горении;
- неравномерное расплавление покрытия;
- местные наплывы и грубая чешуйчатость шва;
- сложность работы для начинающего сварщика.
Длинная дуга: в чем ее главные недостатки
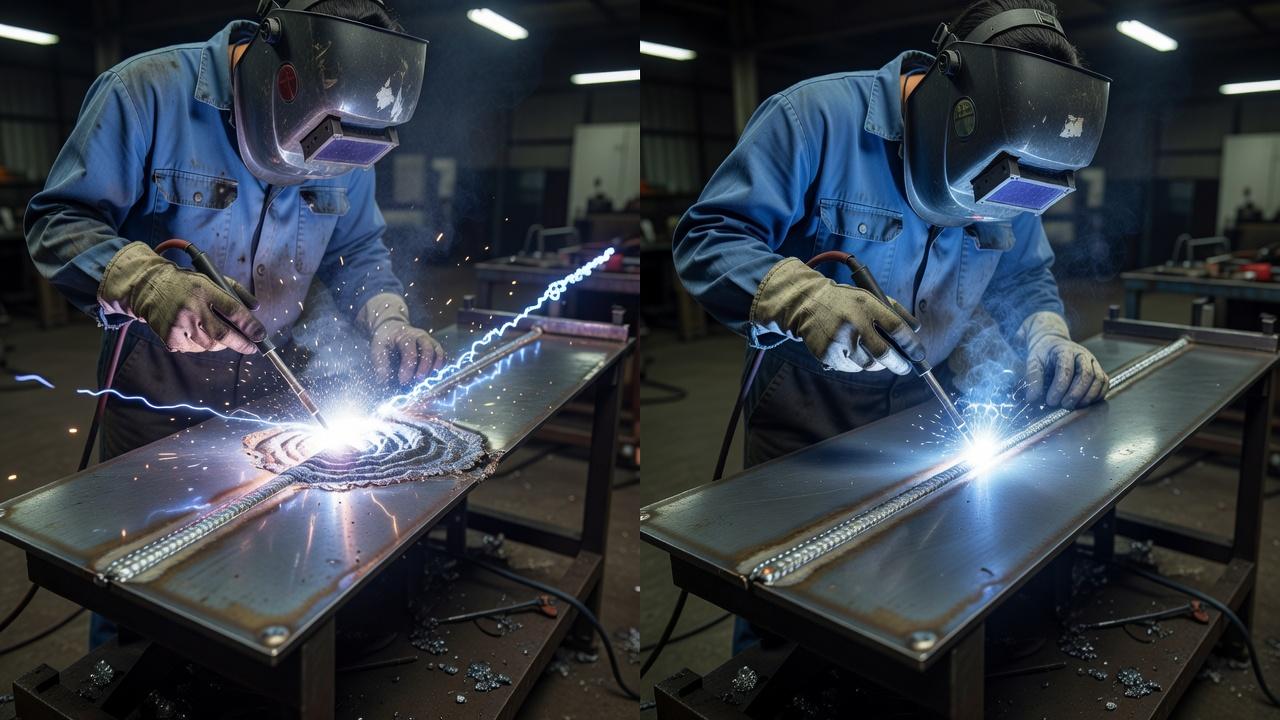
Длинная дуга при сварке почти всегда делает процесс менее собранным. Столб дуги становится шире и менее плотным, часть тепла рассеивается, защитное действие газов и паров покрытия ухудшается, а капли металла переносятся менее предсказуемо. Внешне это часто выглядит как избыточное свечение, шум, брызги и слишком широкий валик.
При увеличении длины дуги растет напряжение, но это не означает автоматического улучшения проплавления. Наоборот, энергия распределяется менее концентрированно, и фактический провар может уменьшиться. Особенно опасно это на стыковых соединениях, где можно получить широкий красивый шов с непроваром в корне.
Еще одна типичная проблема длинной дуги связана с доступом воздуха к расплавленному металлу. При ручной сварке покрытым электродом защита формируется за счет газов и шлака, образующихся при плавлении покрытия. Если электрод уходит слишком далеко, эта защита становится менее эффективной, а значит, растет риск пористости и окисления.
К чему чаще всего приводит чрезмерно длинная дуга
| Проявление | Что происходит | Чем это опасно |
|---|---|---|
| Повышенное разбрызгивание | Металл переносится нестабильно | Потери металла, зачистка, ухудшение внешнего вида |
| Широкий шов | Тепло рассеивается на большую площадь | Провар может оказаться недостаточным |
| Подрезы по кромкам | Кромки подплавляются, но металл плохо заполняет зону | Ослабление сечения соединения |
| Пористость | Снижается эффективность газовой защиты | Дефекты металла шва |
| Нестабильное горение | Дуга «гуляет», меняется форма ванны | Неравномерный валик и сложность контроля |
Как длина дуги влияет на провар и форму шва
Один из самых важных вопросов для сварщика связан не с красотой валика, а с тем, что происходит внутри соединения. Влияние длины дуги на шов всегда нужно оценивать вместе с глубиной проплавления. Если дуга слишком длинная, тепло распределяется шире, но менее сосредоточенно, и металл может не проплавиться на нужную глубину, особенно на корневом проходе.
При нормальной длине дуги шов обычно получается более равномерным по ширине и высоте. Сварочная ванна остается управляемой, а металл заполняет разделку без лишнего растекания. Это особенно заметно при сварке стыков с разделкой кромок, где нужно одновременно держать провар корня, боковое сплавление и форму облицовочного слоя.
Слишком короткая дуга в определенных условиях может дать глубокий локальный нагрев, но если режим при этом выбран неудачно, возрастает риск прожога тонкого металла. Слишком длинная чаще дает обратную крайность: шов растет в ширину, а реальный провар отстает от внешнего впечатления. Именно поэтому на производстве качество оценивают не по одному виду поверхности, а по соответствию технологии, режимов и результатов контроля.
Особенности для разных способов сварки
Ручная дуговая сварка покрытым электродом
Для ММА длина дуги имеет решающее значение, потому что сварщик управляет ею вручную каждую секунду. Обычно стремятся к относительно короткой и устойчивой дуге, особенно при работе основными электродами. С рутиловыми электродами процесс часто прощает больше ошибок, но это не отменяет общей закономерности: чрезмерное удаление электрода почти всегда ухудшает шов.
На вертикальных и потолочных швах контроль становится еще важнее. Длинная дуга разгоняет ванну, металл хуже удерживается, чаще появляются наплывы, подрезы и брызги. Короткая и собранная дуга облегчает ведение, но требует точного движения руки и правильного подбора тока.
Полуавтоматическая сварка в защитном газе
В MIG/MAG процесс воспринимается как более стабильный, но это не значит, что длина дуги там не играет роли. Она связана с напряжением, скоростью подачи проволоки, вылетом электрода и режимом переноса металла. Если напряжение слишком велико относительно подачи, дуга становится чрезмерно длинной, шов расширяется, растет разбрызгивание, а управление ванной ухудшается.
Для короткозамыкательного переноса особенно важно не уводить режим в область нестабильной дуги. Иначе появляются неровный звук процесса, избыточные брызги и неравномерное формирование корня. При струйном переносе свои требования, но логика та же: лишняя длина дуги нарушает оптимальный тепловой и металлургический режим.
Аргонодуговая сварка неплавящимся электродом
При TIG сварке расстояние от вольфрамового электрода до ванны стараются держать минимальным и очень стабильным. Чем дальше электрод, тем шире и менее сосредоточен дуговой столб, тем хуже точность прогрева. Одновременно падает качество газовой защиты, особенно при работе с нержавеющими сталями, титаном и корневыми проходами труб.
Здесь ошибка по длине дуги быстро отражается на цвете побежалости, ширине шва и чистоте металла. Кроме того, если сварщик держит электрод слишком близко и касается ванны, вольфрам загрязняется, а после этого стабильность процесса ухудшается. Поэтому в TIG контроль дистанции относится к базовым навыкам уже на начальном этапе обучения.
От чего зависит оптимальная длина дуги
Универсального значения для всех случаев нет. На практике ее выбирают не «по учебнику вообще», а под конкретный процесс, материал и задачу. Даже в пределах одной технологии рекомендации могут различаться.
- способ сварки;
- тип и диаметр электрода или проволоки;
- род тока и полярность;
- состав покрытия электрода;
- толщина и теплопроводность металла;
- пространственное положение шва;
- тип соединения и разделка кромок;
- требования к провару и формированию корня.
Например, при сварке тонкого листа задача часто состоит в том, чтобы не прожечь металл и не перегреть кромки. Тогда длина дуги, ток и скорость перемещения подбираются так, чтобы ванна оставалась небольшой и контролируемой. При сварке более толстого металла в разделку важнее добиться надежного сплавления и провара, а значит, режим и ведение электрода будут иными.
Как держать сварочную дугу на практике
Вопрос о том, как держать сварочную дугу, для новичка обычно сложнее, чем выбор аппарата. Теория понятна быстро: дистанция должна быть стабильной. Сложность в том, что электрод плавится, рука устает, обзор ограничен, а ванна меняется прямо во время прохода.
При ручной дуговой сварке сварщик должен одновременно вести электрод вперед, подавать его по мере плавления и сохранять правильный угол наклона. Если подача запаздывает, дуга удлиняется. Если электрод подается слишком резко, он начинает прилипать к ванне или к металлу изделия.
Наиболее полезный ориентир для начинающего не абстрактное расстояние в миллиметрах, а наблюдение за поведением ванны, звуком дуги и формированием кромок. Нормальная дуга звучит ровно, металл ложится предсказуемо, шлак не забегает вперед, а валик формируется без резких скачков по ширине. Если дуга шумит, брызгает и шов внезапно расширяется, она, скорее всего, стала слишком длинной.
Практические приемы для удержания стабильной дуги
- Займите устойчивое положение до поджига, чтобы рука не искала опору в процессе прохода.
- По возможности опирайте кисть или часть руки, особенно на коротких швах и точных проходах.
- Следите не только за концом электрода, но и за формой ванны и кромками.
- Компенсируйте плавление электрода плавным движением руки к изделию.
- Не пытайтесь исправить длинную дугу резким опусканием электрода, это часто заканчивается залипанием.
- Подбирайте ток так, чтобы режим позволял удерживать дугу без постоянной борьбы с залипанием или разбрызгиванием.
Типичные ошибки начинающих сварщиков
Самая распространенная ошибка состоит в том, что новичок боится подводить электрод ближе к ванне и держит его слишком высоко. Со стороны это кажется безопаснее, но фактически именно так часто появляются брызги, подрезы и непровар. Вторая типичная крайность, наоборот, связана с излишне короткой дугой, когда весь проход превращается в цепочку залипаний и резких рывков.
Еще одна проблема возникает, когда длину дуги пытаются компенсировать током. Например, сварщик видит нестабильность и увеличивает ток, хотя причина в неправильном ведении электрода. В результате металл начинает перегреваться, а дефекты не исчезают, а меняют форму.
Ошибки часто усиливаются на швах в вертикальном и потолочном положении. Там длинная дуга особенно быстро лишает сварщика контроля над ванной. Поэтому на обучении большое внимание уделяют не только настройке режима, но и моторике, устойчивому положению корпуса, правильному обзору зоны сварки и привычке вести электрод без суеты.
Как меняется значение длины дуги в обучении сварщика
На начальном этапе обучения контроль дуги относят к базовым ручным навыкам наряду с поджигом, удержанием угла электрода и ведением шва по линии. Без этого невозможно перейти к более сложным операциям: сварке труб, корневых проходов, работе в пространственных положениях и выполнению соединений под требования аттестации.
Для учебной практики характерна одна особенность: начинающий обычно сосредоточен на чем-то одном. Сегодня он следит только за траекторией, завтра только за током, а о длине дуги забывает. Нормальный результат появляется тогда, когда эти действия объединяются в один устойчивый навык. Именно поэтому при подготовке сварщиков отработка простых проходов по пластинам не считается пустой формальностью: она формирует автоматизм, без которого нельзя получить повторяемое качество.
Если речь идет о работе на опасных производственных объектах и последующей аттестации НАКС, требования к качеству соединений возрастают. Там уже недостаточно просто «уметь варить». Сварщик должен выполнять швы в соответствии с технологией, а это означает в том числе умение стабильно держать дугу в допустимом диапазоне для конкретного процесса и положения шва.
Как распознать неправильную длину дуги по внешним признакам
Оценивать дугу полезно по совокупности наблюдений: стабильность горения, форму ванны, разбрызгивание, состояние шлака и вид готового прохода. Но звук и внешний вид не заменяют контроля качества соединения и проверки установленного режима. При повторяющемся дефекте сначала сопоставляют положение, электрод, ток и подготовку кромок с технологией; бесконечно менять длину дуги по ощущениям без проверки остальных причин неэффективно.
| Признак | Вероятная причина |
|---|---|
| Дуга громкая, резкая, много брызг | Слишком большая длина дуги или несоответствие режима |
| Электрод постоянно липнет | Дуга слишком короткая или ток недостаточен |
| Шов широкий, но провар слабый | Чрезмерно длинная дуга, тепло рассеивается |
| Появляются подрезы по краям | Дуга длинная, скорость или угол ведения выбраны неудачно |
| Валик грубый и неравномерный | Длина дуги постоянно меняется во время прохода |
Частые вопросы
Всегда ли короткая дуга лучше длинной?
Нет. В большинстве случаев для ручной дуговой сварки предпочтительна короткая и стабильная дуга, но чрезмерное сокращение расстояния приводит к залипанию, рывкам и грубому формированию шва. Правильнее говорить не «чем короче, тем лучше», а «настолько короткая, насколько позволяет устойчивый режим».
Можно ли определить неправильную длину дуги только по звуку?
Звук очень помогает, но одного его недостаточно. Его нужно сопоставлять с видом ванны, брызгами, формой валика и поведением шлака. В шумном цехе или при непривычном режиме опираться только на слух рискованно.
Почему при длинной дуге шов может выглядеть нормально, но быть плохим?
Потому что внешний вид не гарантирует нужного проплавления и плотности металла. Длинная дуга нередко дает широкий ровный валик, но при этом ухудшает провар, повышает риск пористости и снижает качество сплавления по кромкам. Для ответственных соединений это критично.
Меняется ли требуемая длина дуги при сварке в вертикальном положении?
Да, контроль становится строже. На вертикальных швах ванна менее устойчива под действием силы тяжести, поэтому чрезмерно длинная дуга быстрее вызывает стекание металла, наплывы и подрезы. Обычно сварщик старается вести процесс более собранно и аккуратно, чем на нижнем положении.
Связана ли длина дуги с настройкой сварочного тока?
Напрямую связана. При малом токе удерживать слишком короткую дугу сложно из-за залипания, а при завышенном токе металл может перегреваться и ванна станет слишком жидкой. Но ток не заменяет правильное ведение электрода: хороший режим не исправит постоянные ошибки по длине дуги.
Умение контролировать дугу выглядит мелочью только до первого серьезного шва. На деле именно здесь проходит граница между случайно получившимся валиком и повторяемым качеством. Если сварщик понимает, как короткая и длинная дуга при сварке меняют ванну, провар и защиту металла, он быстрее находит причину дефекта и точнее подбирает режим. А это уже не частный прием, а основа профессиональной работы, независимо от того, идет речь об учебной пластине, трубном стыке или производственном соединении под контроль.