

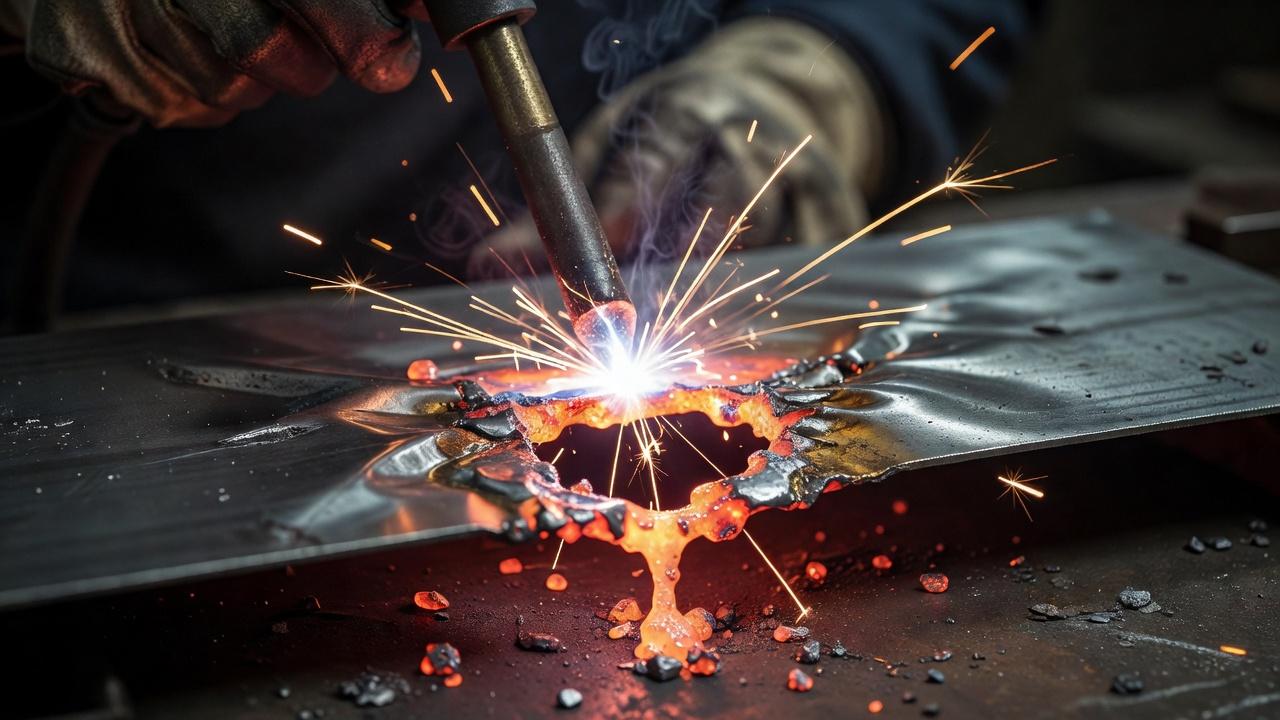
Тонкий металл прожигается при сварке тогда, когда в зону соединения поступает больше тепла, чем кромка или лист успевают удержать и отвести. Металл быстро расплавляется на всю толщину, сварочная ванна теряет опору, и вместо шва появляется отверстие или провал.
На деле причина редко бывает одной. Обычно прожог возникает из-за сочетания слишком большого тока, длинной дуги, медленного перемещения, плохой подгонки деталей, загрязнённой поверхности и неверно выбранной техники. Поэтому вопрос не сводится к одному регулятору на аппарате. Чтобы понять, как не прожечь тонкий металл, нужно смотреть на весь режим сварки: способ, положение, подготовку стыка, присадку, диаметр проволоки или электрода и даже то, как сварщик ведёт горелку.
Что происходит с тонким листом в зоне шва
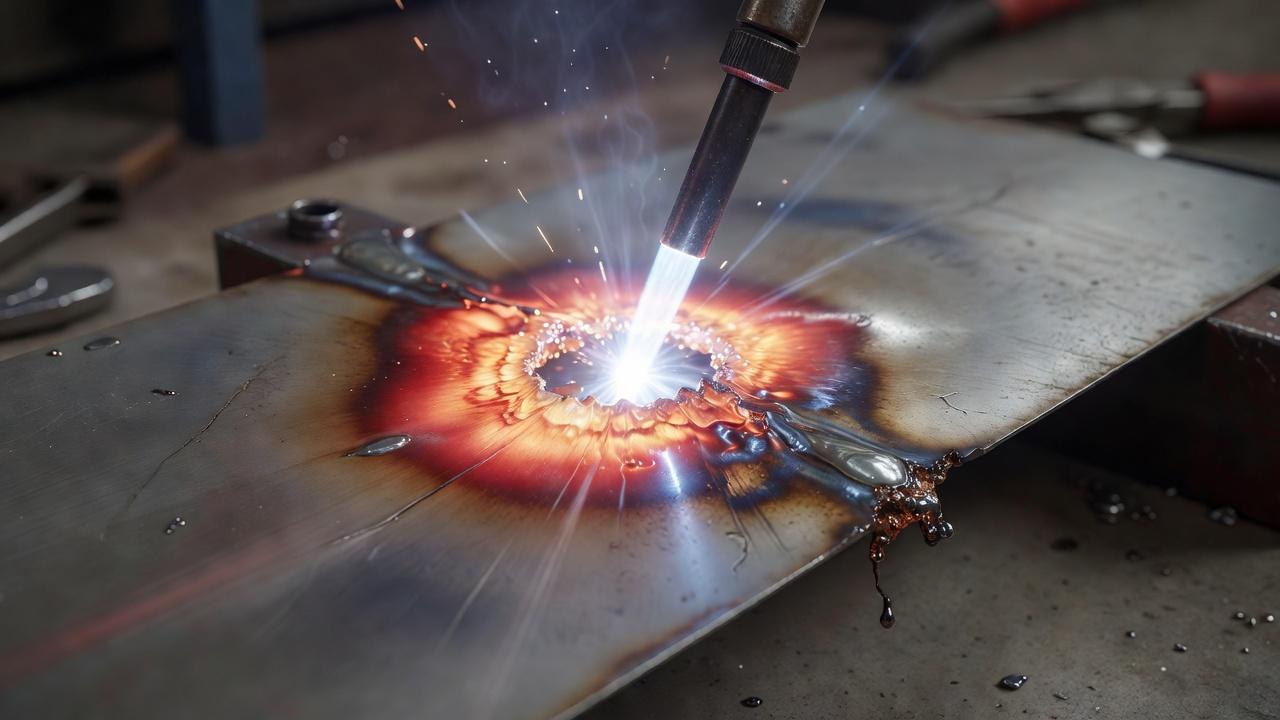
У тонкого металла небольшой запас по толщине и, соответственно, очень узкий диапазон допустимого тепловложения. Если для детали толщиной 8-10 мм локальный перегрев ещё можно компенсировать разделкой кромок, многослойностью и распределением тепла по сечению, то лист 0,8-1,5 мм прощает куда меньше ошибок. Расплавление происходит почти мгновенно.
Сварочная дуга даёт концентрированный источник тепла. Пока ванна небольшая и удерживается поверхностным натяжением, шов формируется нормально. Но как только корень соединения переходит в жидкое состояние на всю толщину, ванна проваливается вниз. Так и появляется прожог при сварке тонких листов, особенно на зазорах, в углах и на кромках.
Ситуацию усугубляет и то, что тонкие заготовки быстрее коробятся. Лист тянет, геометрия уходит, зазор становится неравномерным, а там, где он внезапно увеличился, металл прогорает ещё легче. Поэтому сварка тонкого металла проблемы создаёт не только в моменте, но и по ходу всего процесса: один дефект часто запускает следующий.
Основные причины прожога
Слишком большой сварочный ток
Это одна из самых частых причин. При повышенном токе растёт тепловая мощность дуги, увеличивается глубина проплавления и объём жидкой ванны. Для толстых деталей это может быть полезно, а для тонкого листа становится критичным.
Особенно опасна настройка «с запасом», когда сварщик добавляет ток, чтобы дуга горела «увереннее». На тонком металле такой запас быстро оборачивается провалом корня. Если аппарат полуавтоматический, проблема может маскироваться под неправильную подачу проволоки или напряжение, но итог тот же: ванна слишком горячая и не удерживается.
Длинная дуга
Даже при относительно умеренном токе длинная дуга делает процесс менее управляемым. Пятно нагрева расширяется, защита зоны сварки ухудшается, металл дольше остаётся жидким. На тонких листах это сразу отражается на форме валика: он становится плоским, размытым, а местами проваливается.
При ручной дуговой сварке длинная дуга ещё и повышает нестабильность переноса металла. В результате сварщик инстинктивно задерживается на месте, стараясь «поймать» ванну, и перегревает кромку ещё сильнее.
Низкая скорость перемещения
Если вести электрод или горелку слишком медленно, тепло накапливается в одной зоне. Для тонкого металла это опаснее, чем для массивных деталей, потому что лист не успевает отводить энергию в объём. Визуально такая ошибка выглядит обманчиво: кажется, что шов формируется аккуратно, но через секунду кромка проваливается.
Часто это происходит у начинающих сварщиков, когда они стараются сделать шов «покрасивее» и непроизвольно уменьшают скорость. Снаружи валик может выглядеть ровным, но внутренняя сторона уже получает избыточное проплавление.
Зазор между деталями больше допустимого
Даже хорошо настроенный режим не спасает, если между кромками слишком большой просвет. В этом месте дуга работает не по металлу с опорой, а фактически по пустоте, и жидкая ванна проваливается вниз. Чем тоньше лист, тем жёстче требования к подгонке.
На практике прожоги часто появляются не по всей длине шва, а только там, где листы слегка увело, плохо прихватили или неточно вырезали. Поэтому перед сваркой важна не только настройка аппарата, но и слесарная подготовка.
Неправильный угол наклона и ведение горелки
Если горелка направлена так, что тепло концентрируется на одной кромке, она перегревается быстрее второй. Это типично для нахлёсточных и угловых соединений, где одна деталь тоньше или хуже отводит тепло. В итоге шов как будто уходит в одну сторону, а на тонкой кромке образуется прожог.
Ошибки в манипуляции особенно заметны при полуавтоматической сварке. Слишком широкие колебания, задержки по краям и попытка «рисовать» узор на тонком листе почти всегда вредят. Там, где нужна короткая ванна и точный перенос, лишние движения только добавляют перегрев.
Неподходящий расходный материал
Для ручной дуговой сварки тонколистовых деталей проблема нередко связана с электродом слишком большого диаметра. Он требует режима, который для листа уже грубоват. В результате дуга получается избыточно мощной, а тонкая кромка не выдерживает.
При MIG/MAG похожая ситуация возникает с проволокой неподходящего диаметра и жёсткими настройками переноса. Слишком крупная проволока и высокий режим для кузовного металла или тонких конструкционных листов заметно повышают риск прожога.
Ржавчина, цинк, краска и другие загрязнения
Загрязнённая поверхность меняет поведение сварочной ванны и ухудшает стабильность дуги. Металл плавится неравномерно, появляются всплески, поры, локальные перегревы. Если речь идёт об оцинкованном листе, ситуация ещё сложнее: покрытие влияет на формирование шва и может провоцировать нестабильное плавление кромки.
Сама по себе грязь не всегда прямо вызывает отверстие, но часто делает процесс настолько плохо контролируемым, что прожог становится логичным итогом. На тонком металле запас на такие помехи минимален.
Неудачно выбранный способ сварки
Ручная дуговая сварка покрытым электродом может быть затруднительна на некоторых тонких листах из-за ограничений по диаметру электрода и устойчивости процесса. MIG/MAG или TIG иногда дают удобнее управляемое формирование небольшого шва, но это не универсальный выбор для любого тонкого металла: влияют сплав, защитная среда, доступ к стыку, требуемое соединение и квалификация. Способ задают с учётом изделия и документации, а не только толщины листа.
Это не значит, что один способ «правильный», а другой нет. Всё зависит от толщины, марки стали, конструкции и требований к шву. Но если технология изначально грубовата для задачи, вероятность прожога возрастает даже у опытного сварщика.
Почему тонкий металл особенно капризен
Главная особенность тонкого листа не в том, что его трудно расплавить, а в том, что у него очень узкое окно стабильного режима. Чуть выше ток, чуть длиннее дуга, чуть больше зазор, и процесс выходит из-под контроля. На толстом металле подобная ошибка может отразиться только на внешнем виде валика, а здесь она сразу превращается в дефект.
Кроме того, тонкие детали сильнее реагируют на остаточные напряжения и деформации. Уже после нескольких прихваток лист может повести, плоскость нарушится, а значит изменятся зазор и условия проплавления. Поэтому сварка тонкого металла проблемы создаёт не только в зоне дуги, но и на этапе фиксации, сборки и очередности наложения швов.
Как влияет способ сварки
| Способ | Где применяют | Плюсы для тонкого металла | Ограничения |
|---|---|---|---|
| Ручная дуговая сварка покрытым электродом | Монтаж, ремонт, простые конструкции | Доступное оборудование, автономность | Сложнее удержать короткую дугу и малое тепловложение, выше риск прожога |
| MIG/MAG-полуавтомат | Кузовной ремонт, производство тонколистовых изделий, лёгкие конструкции | Более точная подача металла, удобнее работать короткими участками и точками | Требовательность к настройке аппарата, газовой защите и чистоте металла |
| TIG аргонодуговая сварка | Тонкие ответственные детали, нержавеющая сталь, цветные металлы | Максимальный контроль ванны и тепла, аккуратный шов | Ниже производительность, высокие требования к навыку |
Для тонких листов полуавтоматическая сварка часто оказывается наиболее практичным вариантом. Она позволяет работать короткими импульсами, точками, прихватками с интервалом, быстрее отрывать дугу и не перегревать зону. Именно поэтому при кузовном ремонте и изготовлении тонкостенных элементов её применяют особенно часто.
Аргонодуговая сварка даёт ещё более точный контроль, но требует уверенной координации, чистой подготовки и понимания поведения ванны. Ручная дуговая сварка остаётся рабочим вариантом для некоторых задач, но к новичкам она гораздо строже. Если человек только учится, вопрос, как не прожечь тонкий металл, чаще всего встаёт именно при работе электродом.
Типичные ошибки начинающих сварщиков
- Пытаются варить тонкий лист тем же режимом, что и более толстую деталь.
- Держат дугу слишком длинной, чтобы она «не липла».
- Ведут сплошной длинный шов там, где нужны короткие участки или сварка точками.
- Плохо подгоняют кромки и надеются «залить» зазор металлом.
- Не следят за отводом тепла и очередностью прихваток.
- Выбирают слишком большой диаметр электрода или жёсткий режим подачи проволоки.
- Работают по ржавчине, грунту, цинку или окраске без нормальной зачистки.
Частый прожог тонкого листа не обязательно означает неисправность аппарата или недостаток навыка сварщика. Сначала проверяют ширину и стабильность зазора, состояние кромок, расположение прихваток, соответствие способа и расходников материалу. Лишь затем разбирают режим и перемещение горелки или электрода. Для изделия с требованием герметичности нельзя самовольно заменять непрерывный шов прерывистым или изменять разделку ради удобства.
Как не прожечь тонкий металл: практические приёмы
Снижать тепловложение, а не просто уменьшать ток
Иногда пытаются решить проблему одним движением регулятора, но этого недостаточно. Тепловложение зависит не только от тока, но и от напряжения, скорости перемещения, длины дуги и времени воздействия на участок. Если просто сильно уменьшить ток, дуга станет нестабильной, а сварщик начнёт задерживаться на месте, и металл всё равно перегреется.
Правильнее добиваться устойчивой, но короткой дуги и такой скорости, при которой ванна формируется без провала. Для полуавтомата это ещё означает согласованность подачи проволоки и напряжения, чтобы перенос металла был предсказуемым.
Варить короткими участками
На тонком металле длинный непрерывный шов часто вреднее, чем серия коротких отрезков. Металл лучше переносит сварку с разрывами, когда зона успевает немного остыть. Этот приём широко используют на листовых конструкциях и в кузовном ремонте.
Смысл не в том, чтобы оставить шов прерывистым там, где нужен сплошной, а в том, чтобы набирать его последовательно, без лишнего нагрева одного места. При этом важно правильно выбирать очередность наложения участков, чтобы не стянуть лист.
Использовать прихватки и контролировать зазор
Чем точнее собран стык, тем легче удержать режим. Прихватки фиксируют геометрию и не дают зазору «гулять» от нагрева. Если сборка слабая, листы начнут расходиться или коробиться уже в начале работы, а затем появится локальный прожог.
Особенно это важно на длинных соединениях. Несколько лишних минут на нормальную подгонку часто экономят гораздо больше времени, чем попытка потом исправлять отверстия и деформации.
Подкладывать теплоотводящую подкладку, если это допустимо
В ряде задач применяют медные подкладки или другие приспособления, которые поддерживают ванну снизу и отводят часть тепла. Такой приём помогает при заварке отверстий, ремонте тонколистовых деталей и работе со стыками, где велика вероятность провала.
Разумеется, это не универсальное решение. Подкладка должна быть технологически допустима для конкретного изделия и не мешать формированию обратной стороны шва. Но как способ уменьшить риск прожога она работает очень эффективно.
Выбирать подходящую технику движения
На тонком металле обычно лучше работает прямолинейное или слегка корректируемое ведение без широкой «ёлочки» и без лишних колебаний. Чем компактнее ванна, тем проще её контролировать. Широкие поперечные движения увеличивают время нагрева кромок и повышают вероятность провала.
При полуавтомате полезно избегать привычки долго задерживаться на одном краю. Если одна кромка тоньше, загрязнена или хуже прилегает, она перегреется первой. В итоге даже при приемлемом среднем режиме возникает локальное отверстие.
Работать по чистому металлу
Зачистка кромок и зоны вокруг шва для тонкого листа особенно важна. На массивных деталях загрязнение иногда удаётся «продавить» режимом, хотя это и неправильно. Здесь такой подход заканчивается нестабильной дугой и дефектами.
Если сваривается оцинкованный лист, технологию подбирают с учётом покрытия и требований к изделию. Там, где это допускается, рабочую зону подготавливают так, чтобы дуга шла по чистому металлу и процесс был контролируемым.
От чего зависит выбор режима на тонких листах
Нет одного универсального набора настроек для любого тонкого металла. Даже при одинаковой толщине условия различаются из-за марки стали, пространственного положения, типа соединения, жёсткости конструкции и состояния поверхности. Поэтому вопрос, почему прожог при сварке тонких листов возник в одном случае, а в другом нет, всегда разбирают в привязке к конкретной задаче.
Например, стыковое соединение без зазора и нахлёст на том же материале потребуют разного подхода. В нахлёсте часть тепла уходит во второй лист, а в стыке кромки часто перегреваются быстрее. Вертикальное и потолочное положения тоже повышают требования к устойчивости ванны.
Что обычно учитывают при настройке
- Толщину и теплопроводность металла.
- Способ сварки и тип расходного материала.
- Тип соединения: стык, нахлёст, угол, тавр.
- Наличие зазора и качество подгонки.
- Положение шва в пространстве.
- Требования к обратной стороне и внешнему виду.
- Возможность работать короткими участками или точками.
Именно поэтому на обучении сварщиков большое внимание уделяют не запоминанию «готовых цифр», а пониманию взаимосвязей. Сварщик, который видит, как ведёт себя ванна, быстрее найдёт причину дефекта, чем тот, кто просто механически повторяет чужую настройку.
Как отличить прожог от других дефектов
Прожог обычно выглядит как сквозное отверстие, провал или участок, где металл утратил сплошность. Но его иногда путают с избыточным проплавлением, подрезом или местным провисанием обратного валика. Для ремонта это важно, потому что причины и способы исправления отличаются.
Подрез возникает по краю шва, когда основный металл выгорел в виде канавки, но сквозного отверстия нет. Избыточное проплавление может дать слишком выраженный обратный валик, однако сплошность соединения сохраняется. Прожог же означает, что металл в зоне потерял опору и провалился насквозь или почти насквозь.
Что делать, если прожог уже появился
Первая ошибка в такой ситуации, попытаться сразу «залить дырку» тем же режимом. На тонком металле это часто только увеличивает отверстие. Сначала нужно убрать причину: снизить тепловложение, обеспечить опору в зоне ремонта, при необходимости зачистить края дефекта.
Дальше способ исправления зависит от размеров отверстия, толщины листа и требований к изделию. Где-то помогает последовательная заварка короткими импульсами от края к центру, где-то нужна подкладка, а в некоторых случаях технологичнее вырезать повреждённый участок и поставить вставку. Если соединение ответственное, ремонт должен соответствовать принятой технологии, а не строиться на импровизации.
Когда проблема связана не только с навыком, но и с оборудованием
Даже хороший сварщик ограничен возможностями аппарата. Если источник питания грубо регулируется на малых токах, дуга на тонком металле будет нестабильной. Если у полуавтомата неравномерная подача проволоки, сварщик получит то провал, то недовар, как бы аккуратно он ни работал.
Имеет значение и общее состояние горелки, наконечника, канала подачи, газовой системы. Проблемы с оборудованием особенно заметны на тонком металле, потому что любой скачок режима сразу отражается на ванне. Там, где толстая деталь ещё «простит», листовая заготовка уже даст отверстие.
Частые вопросы
Можно ли варить тонкий металл электродом?
Можно, но это один из самых сложных вариантов для новичка. Ручная дуговая сварка требует очень точного удержания короткой дуги и аккуратного выбора режима. Для тонколистовых деталей чаще удобнее полуавтомат или TIG, потому что ими проще контролировать тепловложение.
Почему металл прогорает не везде, а только местами?
Обычно причина в неравномерном зазоре, локальном загрязнении, разной толщине кромки, деформации листа или задержке в движении. Режим может быть в целом приемлемым, но на одном конкретном участке условия меняются, и там возникает прожог.
Помогает ли увеличение скорости сварки?
Да, если проблема в избыточном времени нагрева одного места. Но просто «бежать быстрее» без устойчивой дуги нельзя. Слишком высокая скорость даст непровар, нестабильное формирование и другие дефекты. Нужен баланс между скоростью, током и поведением ванны.
Почему на прихватках всё нормально, а при сплошном шве металл прожигается?
Потому что прихватка кратковременна, и тепло не успевает накопиться. При сплошной сварке нагрев становится суммарным, лист коробится, зазор меняется, и устойчивый в начале режим перестаёт быть безопасным через несколько сантиметров.
Всегда ли прожог означает брак?
Если отверстие осталось в шве или основном металле, это дефект, который требует оценки и, как правило, исправления. Для ответственных конструкций самовольное «подмазывание» недопустимо. Способ ремонта зависит от технологии изготовления и требований к соединению.
Работа с тонким металлом хорошо показывает реальный уровень подготовки сварщика. Здесь мало просто уметь зажечь дугу и провести валик. Нужно чувствовать ванну, понимать, откуда приходит лишнее тепло, видеть влияние зазора и уметь заранее предупредить дефект, а не бороться с ним после появления. Именно поэтому навык сварки тонколистовых деталей считается хорошей школой точности: кто научился уверенно держать режим на тонком металле, тот обычно лучше понимает саму логику сварочного процесса.