

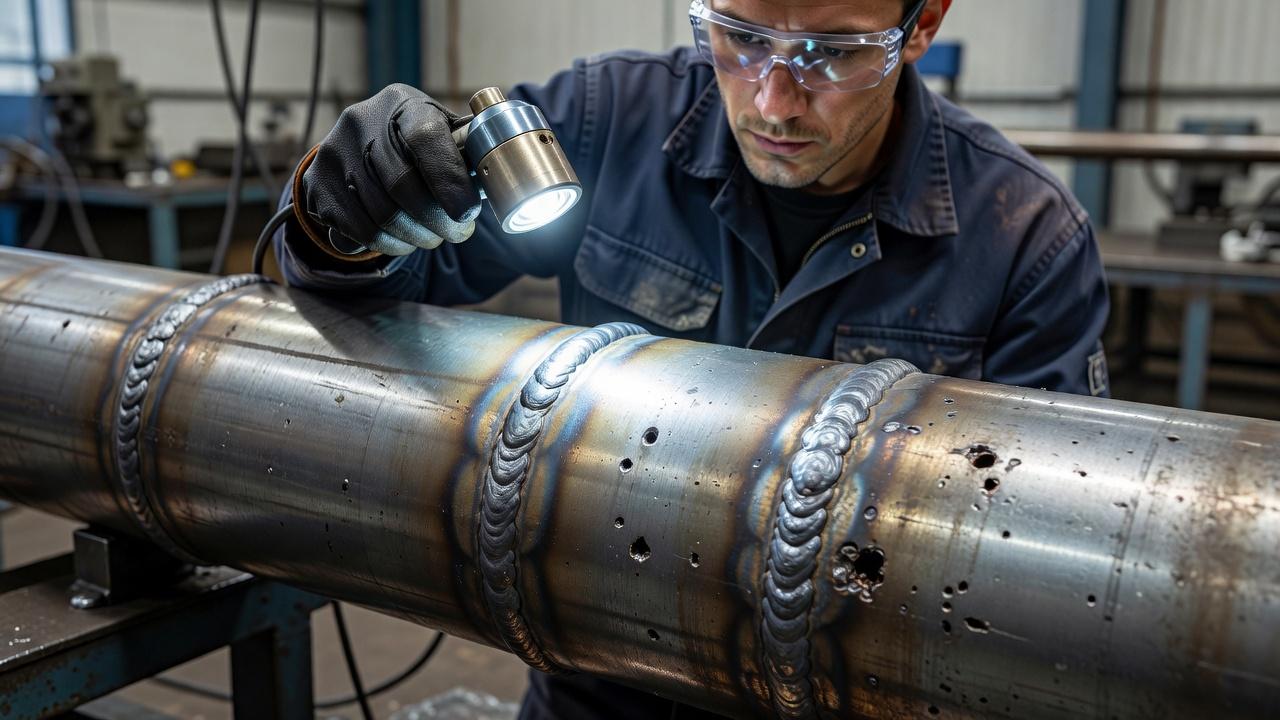
По внешнему виду сварного шва можно обнаружить часть признаков отклонения процесса: изменение ширины, подрезы, наружные поры, наплывы и нарушения геометрии. Но это только наружные признаки, а не доказательство требуемой прочности, проплавления или герметичности. Критерии приемки зависят от конструкции и документации изделия; для внутренних несплошностей при необходимости назначают отдельный контроль.
Но внешний вид не даёт права автоматически считать соединение годным. Он показывает другое: соблюдалась ли технология, уверенно ли сварщик держал режим, правильно ли были подготовлены кромки и подобраны ток, скорость, угол наклона электрода или горелки. Именно поэтому умение читать шов глазами полезно и новичку, и тому, кто выбирает программу обучения сварщиков: по результату работы хорошо видно, чему на практике действительно учат.
Что можно определить по наружному осмотру, а что нельзя
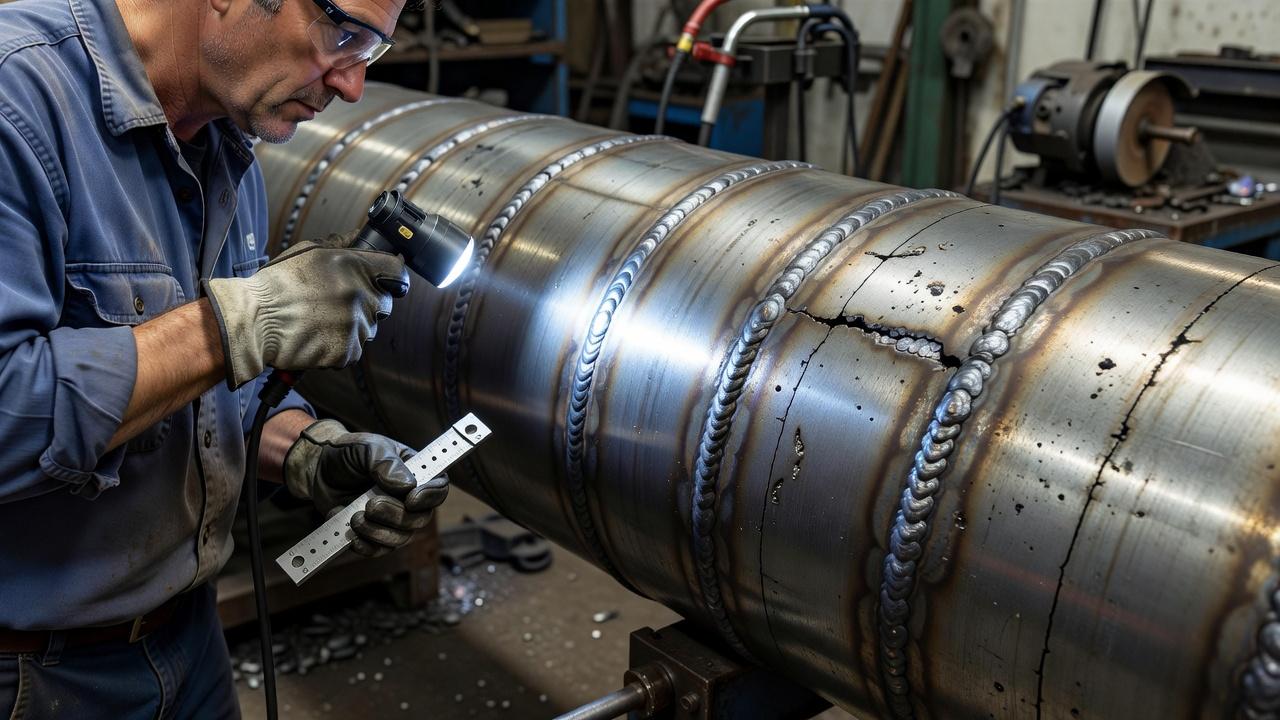
Визуальный контроль позволяет обнаружить наружные дефекты и отклонения формы, но его обязательность, этапы и объём зависят от требований к конкретному изделию. ГОСТ Р ИСО 17637-2024 относится к визуальному контролю соединений, выполненных сваркой плавлением. Ровная поверхность валика ещё не доказывает отсутствие внутренних дефектов; для их оценки при необходимости назначают другие методы.
При этом нужно понимать границы метода. Даже если шов выглядит аккуратно, это не исключает внутренние несплошности, непровар корня, шлаковые включения или пористость внутри металла. Для ответственных конструкций одного внешнего осмотра недостаточно: дополнительно применяют измерительный контроль, а при необходимости капиллярный, ультразвуковой, радиографический и другие методы неразрушающего контроля.
Проще говоря, наружная оценка отвечает на вопрос, насколько грамотно выполнена работа с точки зрения видимых признаков. Для бытовых изделий этого иногда достаточно. Для трубопроводов, несущих металлоконструкций, сосудов, работающих под давлением, и объектов с аттестационными требованиями НАКС одного «красивого» шва мало.
С чего начинается правильная оценка
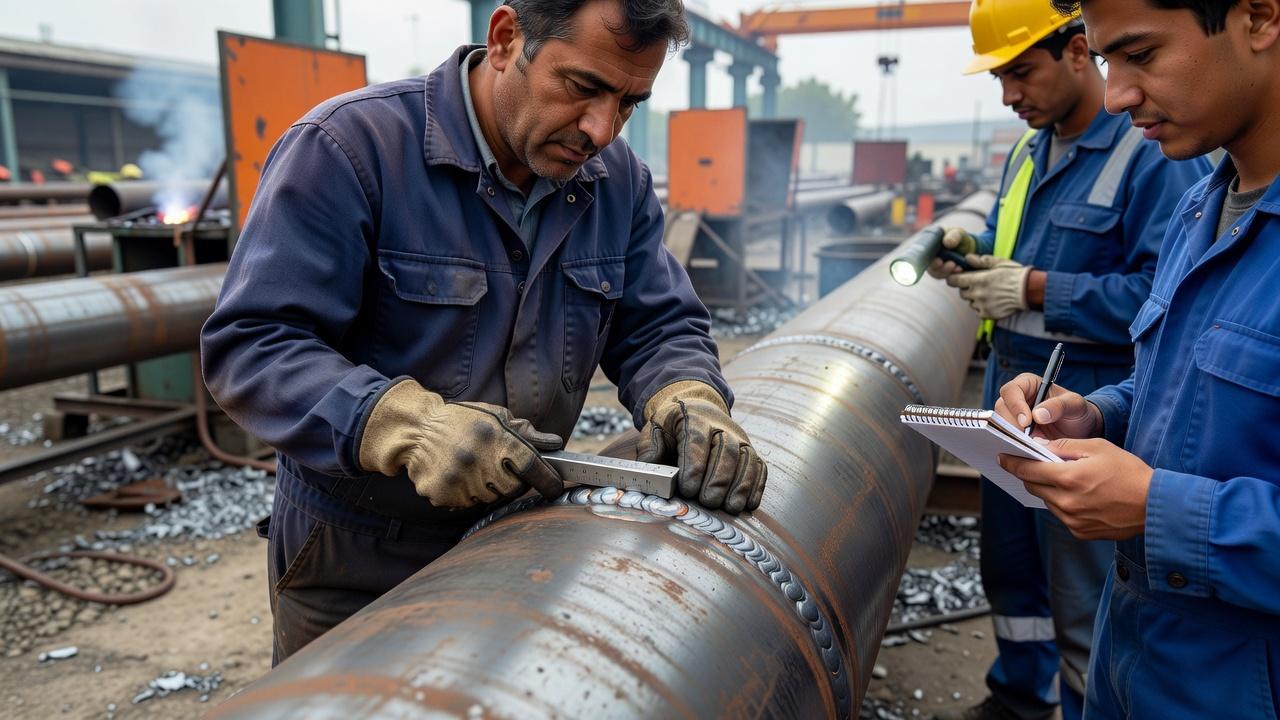
Осматривать шов нужно не «на глазок между делом», а в нормальных условиях. Поверхность очищают от шлака, окалины, копоти и брызг, особенно после ручной дуговой сварки покрытым электродом. Если шлак не удалён полностью, под ним легко пропустить пору, трещину или непровар по кромке.
Желателен хороший боковой свет. При направленном освещении рельеф виден лучше: сразу проявляются впадины, наплывы, кратеры и подрезы. Для точной оценки формы используют шаблоны сварщика, линейки, угольники, иногда лупу. На производстве визуально-измерительный контроль обычно ведут по нормативной документации, а не по личному впечатлению мастера.
Осмотр всегда проводят не только по самому валику, но и по прилегающей зоне термического влияния. Если рядом есть следы случайного касания дугой, глубокие риски от зачистки, местные прожоги или забоины, это тоже влияет на годность соединения. Иногда дефект не в самом шве, а в том, что металл возле него уже ослаблен.
Как выглядит качественный сварной шов: основные наружные признаки
Когда спрашивают, как выглядит качественный сварной шов, обычно имеют в виду несколько простых вещей: ровный валик, стабильная ширина, аккуратный переход к основному металлу и отсутствие видимых дефектов. Но за этой внешней аккуратностью стоит вполне конкретная физика процесса. Если сварочная ванна была управляемой, дуга стабильной, а режим подобран правильно, шов обычно получается предсказуемым по форме.
Визуальные признаки хорошего шва можно свести к группе базовых критериев. Их удобно рассматривать вместе, потому что по одному параметру вывод делать нельзя. Например, ровная поверхность ещё не гарантирует правильную глубину проплавления, зато сочетание ровного валика, нормального усиления и чистых границ уже многое говорит о качестве.
- Шов идёт по линии соединения без заметного увода в сторону.
- Ширина валика по длине примерно одинаковая, без резких расширений и сужений.
- Высота усиления умеренная, без чрезмерной выпуклости и без провалов.
- Переход от наплавленного металла к основному плавный, без резкой ступеньки.
- На кромках нет подрезов, по поверхности нет наплывов.
- Отсутствуют наружные поры, трещины, кратеры, прожоги и незаваренные участки.
- Чешуйчатость или рисунок валика равномерные, без хаотичного ритма.
Если говорить проще, какой должен быть сварной шов снаружи: не слишком высокий, не «размазанный», без борозд по краям и без явных следов нестабильной дуги. У хорошей работы обычно читается уверенный, спокойный темп прохода. Когда шов то вспухает, то проваливается, это почти всегда отражение ошибок в технике или режиме.
Геометрия шва: на что смотреть в первую очередь
Равномерность ширины
Ширина валика должна быть устойчивой по всей длине, если конструкция и положение сварки не менялись. Резкие колебания ширины часто возникают из-за неравномерной скорости перемещения электрода, изменения длины дуги или плохой подготовки кромок. На практике такой шов выглядит нервным: местами узкий и высокий, местами широкий и расплывчатый.
Особенно показателен этот признак при длинных прямолинейных соединениях. Если сварщик стабильно ведёт дугу, ширина остаётся близкой к одной величине. Исключения бывают у мест начала, окончания, в точках прихваток и при переходе через зазоры, но и там перепады не должны быть грубыми.
Высота усиления
Большое усиление шва не равно высокой прочности. Оно может свидетельствовать об отклонении геометрии и неблагоприятном переходе к основному металлу, но по одной выпуклости нельзя сделать вывод о степени проплавления. Правильность размеров определяют по чертежу и допустимым пределам для данного соединения; иногда выпуклый валик соответствует установленной геометрии, а иногда требует дополнительной оценки.
С другой стороны, слишком плоский или даже вогнутый шов на стыке может означать недобор металла, прожог, неправильный режим или излишнюю шлифовку после сварки. Нормальная форма зависит от типа соединения, способа сварки и требований чертежа, но крайности почти всегда подозрительны.
Плавность перехода к основному металлу
Один из самых важных внешних признаков, который часто недооценивают, это граница между швом и основным металлом. Хороший валик не обрывается резкой кромкой. Он как бы спокойно «входит» в поверхность детали. Именно такой переход снижает концентрацию напряжений и показывает, что металл действительно расплавлялся, а не просто лежит сверху.
Если по краю видна резкая ступенька или нависающий наплыв, это уже повод присмотреться внимательнее. При наплыве расплавленный металл натёк на непрогретую поверхность и не образовал полноценного сплавления с основным металлом. Снаружи это смотрится грубо, а по прочности может оказаться ещё хуже, чем кажется.
Поверхность шва: что говорит её рисунок
У сварного валика почти всегда есть своя фактура. При ручной дуговой сварке она заметнее, при полуавтоматической в защитных газах поверхность обычно более ровная, при аргонодуговой сварке нержавеющих сталей и цветных металлов шов нередко получается аккуратным, с мелким равномерным рисунком. Сама по себе «чешуйчатость» не плоха и не хороша. Важна её стабильность.
Равномерный ритм следов кристаллизации обычно означает, что сварщик шёл с постоянной скоростью и не терял управление ванной. Если рисунок сбитый, с резкими наплывами, хаотичными буграми и впадинами, это сигнал о колебаниях режима. Причиной могут быть плохая настройка полуавтомата, сырой электрод, неправильная длина дуги, загрязнение металла или просто слабый навык.
Иногда новички ориентируются только на «красивые чешуйки». Это ошибка. У шва может быть аккуратный рисунок, но при этом присутствовать подрез или непровар по краям. Поэтому фактура оценивается вместе с формой, а не отдельно от неё.
Наружные дефекты, которые должны насторожить сразу
Подрезы
Подрезом называют продольное углубление вдоль кромки шва. Оно возникает, когда основной металл по краю расплавился, но не был заполнен наплавленным металлом. Причины типичные: слишком большой ток, длинная дуга, высокая скорость сварки, неправильный угол электрода или горелки.
Подрез опасен не только внешне. Это готовый концентратор напряжений, особенно в конструкциях с вибрацией и переменной нагрузкой. Даже неглубокий, но протяжённый подрез нередко становится основанием для браковки, если соединение ответственное.
Наплывы
Наплыв выглядит как натёк металла на поверхность детали без нормального сплавления с ней. Часто он появляется при заниженной скорости сварки, избытке металла в ванне, неправильном положении электрода или слабом прогреве кромки. Внешне такой шов может показаться «массивным», но по сути это дефект.
Особенно часто наплывы встречаются в нижнем положении у начинающих сварщиков, когда им хочется вести валик медленно и «пожирнее». Визуально это легко узнаётся по нависающему краю и грубому переходу к основному металлу.
Поры на поверхности
Наружные поры видны как мелкие отверстия или раковины на поверхности валика. Они появляются из-за загрязнения металла, влаги, масла, ржавчины, некачественной газовой защиты, сырого покрытия электрода, сквозняка в зоне сварки. Иногда поры единичные, иногда образуют целые цепочки.
Даже если поры небольшие, они говорят о нарушении защиты сварочной ванны или подготовительных операций. Для некоторых неответственных изделий единичные поверхностные поры могут быть допустимы по условиям конкретного норматива, но для серьёзных соединений это уже тревожный признак.
Трещины
Любая видимая трещина во шве или околошовной зоне считается крайне серьёзным дефектом. Продольные, поперечные, кратерные, холодные или горячие, все они требуют разбирательства и, как правило, удаления дефектного участка. Оставлять трещину «как есть» нельзя даже на бытовой конструкции, если узел несёт нагрузку.
Причины бывают разными: жёсткое закрепление деталей, высокие внутренние напряжения, неподходящий металл, нарушение режима, плохое заполнение кратера, водородное охрупчивание. По внешнему виду не всегда можно сразу понять природу дефекта, но сам факт его наличия уже достаточен, чтобы считать участок проблемным.
Кратеры и незаваренные окончания
В конце прохода иногда остаётся углубление, которое сварщик не заполнил металлом. Это кратер. Именно в кратерах часто появляются трещины, потому что металл там кристаллизуется в неблагоприятных условиях. Аккуратное окончание шва должно быть заполненным, без ямы и без резкого обрыва.
Если шов начинается или заканчивается с провалом, это говорит о слабой технике выполнения начала и завершения прохода. На производстве для ответственных швов применяют выводные планки, чтобы убрать эти проблемные зоны за пределы рабочей части соединения.
Прожоги
Прожогом называют сквозное проплавление металла с образованием отверстия или вытеканием ванны. На тонком металле это особенно частая проблема. Причины понятны: завышенный ток, большой зазор, низкая скорость, неправильная техника, слабая подкладка или её отсутствие.
Даже если прожог потом чем-то «залили», внешний осмотр обычно показывает следы ремонта: неровный наплыв, изменённую форму валика, местную перегретую зону. Такой участок нужно оценивать отдельно, а не считать обычной частью шва.
Как оценка зависит от способа сварки
Требования к годности определяются документацией, но визуальная картина шва действительно меняется в зависимости от процесса. Нельзя судить полуавтоматический шов по тем же бытовым ожиданиям, что и валик после ручной дуговой сварки. У каждого способа своя нормальная фактура и свои типичные наружные дефекты.
| Способ сварки | Как обычно выглядит нормальный шов | На что особенно смотреть |
|---|---|---|
| Ручная дуговая сварка покрытым электродом | Умеренно выраженный валик, заметная чешуйчатость, после очистки от шлака поверхность относительно ровная | Подрезы, шлаковые карманы у кромок, поры после отбивки шлака, кратеры |
| Полуавтоматическая сварка в защитном газе | Более гладкий и ровный шов, меньше грубой фактуры, стабильная ширина при правильной подаче проволоки | Поры из-за плохой газовой защиты, разбрызгивание, наплывы, нестабильность формы при скачках подачи |
| Аргонодуговая сварка неплавящимся электродом | Аккуратный мелкий рисунок, чистая поверхность, точная геометрия | Окисление, изменение цвета у нержавеющей стали, непровар корня, локальные перегревы |
Например, большое количество брызг вокруг шва при MIG/MAG-сварке часто говорит о неверной настройке режима, плохом контакте, загрязнённой проволоке или газовых проблемах. А вот после ММА основную информацию даёт уже очищенный валик, потому что до удаления шлака объективно оценивать качество нельзя.
Что меняется в зависимости от типа соединения
Один и тот же по форме валик может оцениваться по-разному, если это стыковое, угловое, тавровое или нахлёсточное соединение. Поэтому вопрос о том, какой должен быть сварной шов, всегда нужно привязывать к конструкции, толщине металла и рабочей нагрузке.
Стыковое соединение
Для стыка особенно важны соосность деталей, равномерная линия шва и отсутствие провалов или чрезмерного усиления. Если металл толстый и шов многослойный, внешний проход должен перекрывать кромки аккуратно, без канавок по краям. При возможности оценивают и обратную сторону, потому что именно там часто проявляется непровар корня.
Угловой и тавровый шов
Здесь смотрят на катет, симметрию и правильное расположение валика относительно свариваемых элементов. Если шов явно завален на одну сторону, это может означать, что одна кромка проплавлена хуже другой. У хорошего углового соединения нет глубоких подрезов у вертикальной стенки и нет лишнего наплыва у нижней полки.
Нахлёсточное соединение
В нахлёсте важно, чтобы шов действительно проваривал верхний и нижний лист, а не просто лежал по краю. Снаружи на проблему часто указывает грубый наплыв, слабая привязка к нижнему элементу, неравномерная ширина и следы перегрева тонкой кромки. На тонколистовом металле визуальная оценка особенно полезна, потому что ошибки там видны почти сразу.
По каким косвенным признакам можно понять, что режим был неверным
Опытный мастер часто смотрит на шов и почти сразу понимает, где была ошибка в настройке или технике. Внешний вид напрямую связан с током, напряжением, длиной дуги, скоростью перемещения, расходом защитного газа и подготовкой поверхности. Это не гадание, а обычная производственная логика.
- Слишком узкий и высокий валик нередко указывает на малую скорость плавления кромок или недостаточный ток.
- Слишком широкий и плоский шов часто связан с перегревом, излишним тепловложением или медленным перемещением.
- Подрезы по краям обычно появляются при завышенном токе, длинной дуге или избыточной скорости.
- Поры намекают на плохую очистку, влажность, проблемы с газовой защитой или расходными материалами.
- Наплывы возникают при недостаточном проплавлении кромок и слишком «тяжёлой» ванне.
- Грубая нестабильная фактура часто связана с рывками руки, колебаниями дуги или неисправной подачей проволоки.
Такая оценка полезна не только для контроля готового изделия. Она помогает учиться. Когда сварщик понимает, почему шов выглядит именно так, прогресс идёт заметно быстрее, чем при простой установке «делай красиво».
Чего внешний вид не прощает даже в учебной практике
На учебных образцах преподаватель может терпимее относиться к неидеальной эстетике, если видно, что студент осваивает положение, режим или новый процесс. Но есть дефекты, которые нельзя считать мелочью даже на раннем этапе. Прежде всего это трещины, прожоги, выраженные подрезы, незаваренные кратеры и явные признаки отсутствия сплавления.
Почему это принципиально? Потому что именно такие ошибки связаны не с «косметикой», а с безопасностью и базовым пониманием процесса. Человек может ещё не держать идеальный ритм валика, но обязан понимать, что нельзя оставлять подрез по всей длине или варить по ржавчине с порами на поверхности.
Для сайта, который сравнивает программы обучения сварщиков, это тоже полезный ориентир. Хорошее обучение обычно заметно по тому, как учеников учат оценивать шов не только по красоте, но и по дефектам, геометрии, подготовке кромок, выбору режима и требованиям контроля.
Простая последовательность визуальной проверки
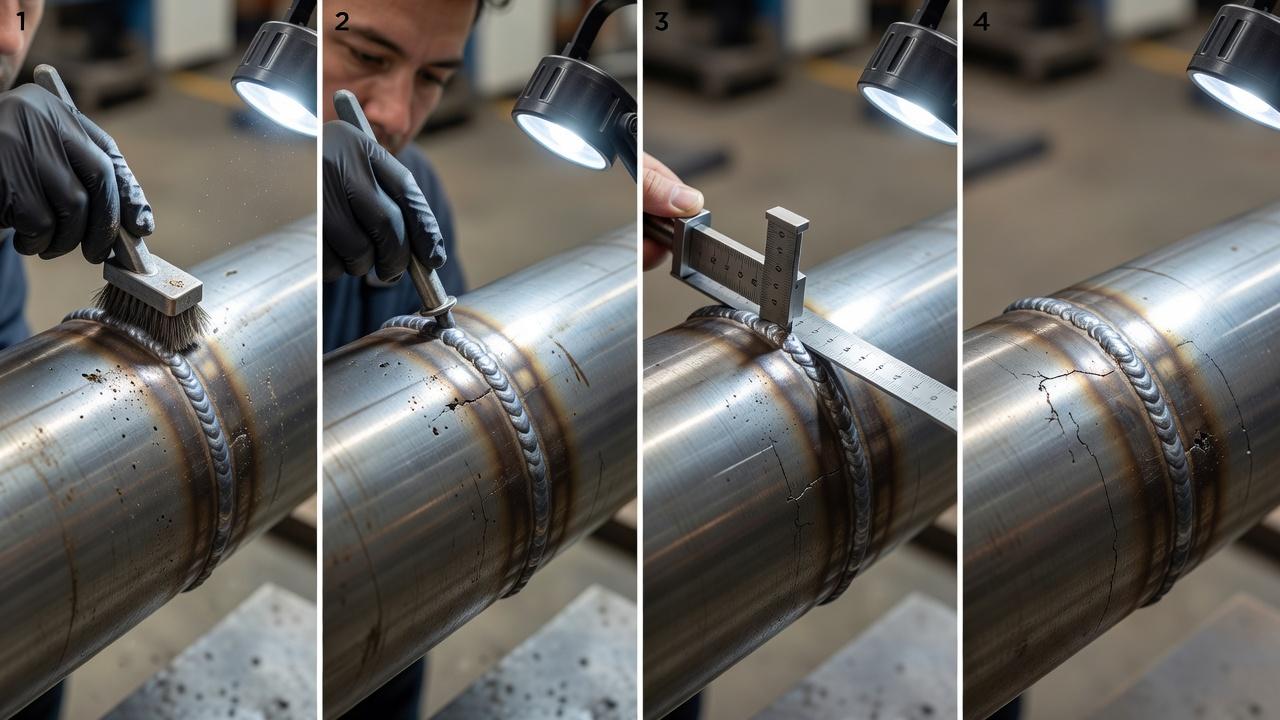
Чтобы не смотреть на шов бессистемно, удобнее идти по короткому чек-листу. Такой порядок подходит и для мастерской, и для первичного осмотра на производстве. Он не заменяет нормативный контроль, но помогает ничего не пропустить.
- Очистить шов и прилегающий металл от шлака, окалины, брызг и загрязнений.
- Проверить, идёт ли шов по линии соединения без смещения.
- Оценить равномерность ширины и высоты валика по всей длине.
- Осмотреть переходы к основному металлу: нет ли подрезов, ступенек, наплывов.
- Проверить поверхность на наличие пор, трещин, кратеров, прожогов, раковин.
- Осмотреть начало и конец прохода отдельно, не мельком.
- Если это угловой шов, оценить его симметрию и достаточность катета.
- При необходимости измерить геометрию шаблоном или другим инструментом.
Уже после такого осмотра становится ясно, есть ли смысл переходить к следующим видам контроля или сначала нужен ремонт участка. На практике именно визуальный этап часто экономит время: грубый дефект лучше увидеть сразу, чем потом искать его по результатам более дорогой проверки.
| Что видно снаружи | Что можно оценить | Чего нельзя утверждать по виду |
|---|---|---|
| Ровный валик | Внешнюю равномерность и размеры | Что внутри нет пор или несплавления |
| Подрез или наружная пора | Наличие видимого дефекта и его измеряемые параметры | Что дефект обязательно допустим или недопустим без критериев |
| Слишком высокий валик | Возможное отклонение размера усиления | Что корень шва не проплавлен |
| Следы зачистки и ремонта | Состояние поверхности и возможность осмотра | Что ремонт выполнен правильно без данных контроля |
Названия обнаруженных дефектов сверяют с ГОСТ Р ИСО 6520-1-2012. В пределах своей области действия ГОСТ ISO 5817-2025 устанавливает уровни качества сварных соединений из сталей, никеля, титана и их сплавов, но не является единственным универсальным критерием для всех изделий. Сопоставляйте наблюдения с документацией, а не с фотографией «идеального шва» из интернета.
Частые вопросы
Можно ли считать шов качественным, если он просто ровный и красивый?
Нет. Аккуратный внешний вид полезен, но сам по себе не доказывает годность соединения. Шов может быть ровным снаружи и иметь внутренний непровар, шлаковые включения или неполное проплавление корня.
Как выглядит качественный сварной шов у новичка, если работа ещё без большого опыта?
Идеально гладкий рисунок валика не обязателен сам по себе; важнее соответствие геометрии и наружных признаков установленным критериям. Подрезы, кратеры и другие отклонения не оцениваются по принципу «видно — значит брак» без измерения и требований изделия, за исключением случаев, когда документация прямо предусматривает браковку по факту наличия дефекта. Учебный образец тоже оценивают по заранее известным критериям задания.
Всегда ли большое количество брызг означает плохой шов?
Не всегда, но это частый признак плохо настроенного процесса, особенно при сварке полуавтоматом. Брызги сами по себе не равны браку, однако обычно указывают на проблемы с режимом, полярностью, газовой защитой, качеством проволоки или состоянием оборудования.
Можно ли по наружному виду определить непровар?
Иногда можно заподозрить, но не всегда можно доказать. Косвенными признаками бывают слишком высокий и узкий валик, плохая привязка к кромкам, подозрительная форма корня с обратной стороны. Но окончательно вопрос о непроваре часто решают дополнительными методами контроля.
Почему слишком выпуклый шов не считается хорошим признаком?
Потому что лишний металл сверху не означает хорошее проплавление внутри. Наоборот, чрезмерная выпуклость нередко появляется при плохом сплавлении с кромками, избыточном наплавлении и нарушении режима. Прочность соединения определяет не «толстый валик», а правильная структура и геометрия шва.
Навык наружной оценки полезен уже потому, что он дисциплинирует взгляд. Когда человек понимает визуальные признаки хорошего шва, он быстрее замечает не только явный брак, но и ранние признаки ошибки в технике или настройке аппарата. В сварке это особенно ценно: многие проблемы проще предупредить на первом проходе, чем потом вырезать, переваривать и заново контролировать соединение.
Если нужен практический ориентир, держите в голове простое правило: хороший шов снаружи выглядит спокойно. У него понятная форма, ровные границы, нет случайных провалов и грубых натёков, а поверхность не выдает борьбу с дугой. Именно такой результат и стоит считать нормой, независимо от того, варите ли вы учебный образец, каркас, трубный узел или обычную металлическую деталь в мастерской.