

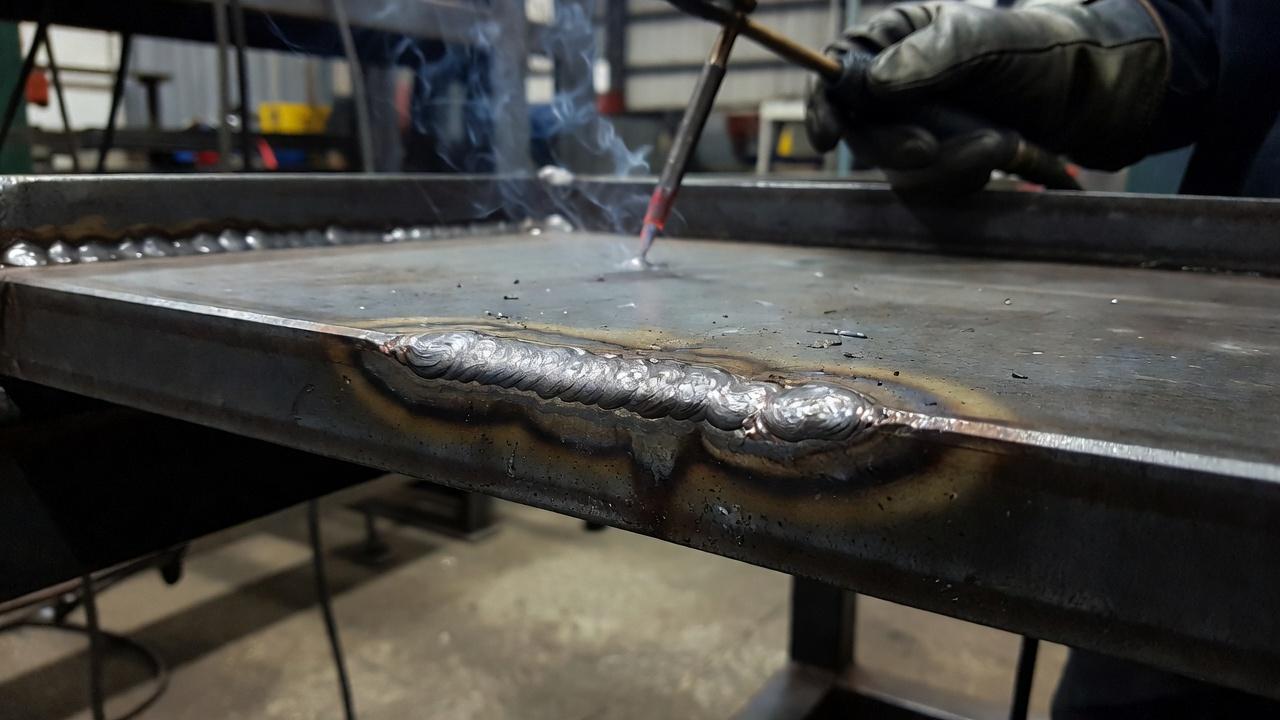
Подрез сварного шва появляется там, где металл у кромки основного изделия оплавился, а обратно металлом шва уже не заполнился. В итоге вдоль валика образуется продольная канавка. Это не просто косметический дефект: подрез ослабляет сечение детали, создаёт концентратор напряжений и нередко становится причиной браковки, особенно на ответственных конструкциях.
На практике этот дефект почти всегда связан не с одной ошибкой, а с сочетанием факторов: слишком большой ток, завышенная скорость, длинная дуга, неверный угол электрода или горелки, неудобное пространственное положение, неподходящий режим для конкретной толщины и разделки. Поэтому вопрос «откуда берётся подрез сварного шва» правильнее разбирать не в общем виде, а по механизму его появления, видам сварки и типичным рабочим ситуациям.
Что такое подрез шва и чем он опасен
Подрез шва — это местное углубление в основном металле вдоль границы сварного шва. Чаще всего оно тянется по одной или обеим сторонам валика. С точки зрения технологии это дефект формирования шва, при котором металл кромки оплавился, но наплавленный металл не компенсировал образовавшуюся выборку.
Опасность подреза в том, что он работает как надрез. Если деталь нагружена статически, динамически или вибрационно, напряжение в этой зоне распределяется хуже, чем на гладкой поверхности. На конструкциях из углеродистых и низколегированных сталей это особенно чувствительно в местах переменной нагрузки, в стыках рам, балок, опор, трубных узлов и корпусных элементов.
Кроме снижения прочности есть и практический производственный риск. При визуально-измерительном контроле такой дефект хорошо заметен, а на объектах с повышенными требованиями он может стать основанием для доработки или вырезки участка. Если поверх подреза наносится защитное покрытие, в канавке нередко хуже удерживается слой краски или грунта, а в агрессивной среде там быстрее начинается коррозионное развитие.
Как выглядит подрез сварного шва
Если объяснять просто, как выглядит подрез сварного шва: это узкая бороздка вдоль края шва, как будто металл рядом с валиком немного «съеден». Она может быть едва заметной или выраженной, непрерывной или прерывистой. Иногда её путают с границей валика, особенно на грубой поверхности после ручной дуговой сварки, но у подреза есть именно углубление в основном металле.
По расположению дефект бывает односторонним и двусторонним. На угловых и тавровых соединениях подрез часто появляется со стороны верхней кромки, где металл легче стекает вниз под действием силы тяжести. На стыковых швах он может тянуться вдоль одного края, если сварщик ведёт электрод с перекосом или не удерживает ванну в нужной зоне.
Визуально подрез нередко сопровождается и другими признаками неправильного режима: слишком выпуклым или, наоборот, узким валиком, неравномерной чешуйчатостью, брызгами, местами перегрева. Но путать эти дефекты не стоит. Подрез — это именно потеря металла по кромке, а не форма самого валика.
Почему образуется подрез: сам механизм дефекта
Чтобы понять причины подрезов при сварке, полезно сначала разобрать сам механизм. Кромка основного металла у дуги быстро нагревается и подплавляется. Если расплавленная ванна в этот момент смещается, выдувается дугой, стекает вниз или не успевает заполнить край до кристаллизации, у границы шва остаётся канавка.
Проще говоря, подрез возникает из-за дисбаланса между плавлением кромки и заполнением этой зоны металлом шва. Кромка уже «снята», а наплавки именно там не хватило. Причина может быть в избытке тепловложения на краю, в неправильном направлении дуги, в слишком жидкой ванне или в такой технике ведения, при которой металл концентрируется в центре шва, а не у его границ.
На разных процессах это проявляется по-разному. При ручной дуговой сварке часто срабатывает человеческий фактор: длина дуги, поперечные колебания, задержка на кромках. При полуавтоматической сварке заметнее влияние напряжения, скорости подачи, индуктивности режима и положения горелки. При сварке неплавящимся электродом подрез связан с локальным перегревом кромки и недостаточной подачей присадки в нужную точку ванны.
Основные причины подрезов при сварке
Слишком большой сварочный ток
Одна из самых частых причин — завышенный ток. При нём дуга интенсивнее плавит кромки, ванна становится более подвижной, а металл может не удерживаться у границ шва. Особенно это заметно на тонком металле, в угловых соединениях и в вертикальном положении.
На ручной дуговой сварке завышение тока часто даёт характерную картину: валик вроде бы ложится быстро и уверенно, но по краям появляются вытянутые канавки. У сварщика создаётся ложное ощущение, что работа идёт производительно, хотя фактически металл по кромке уже ослаблен.
Высокая скорость сварки
Если вести шов слишком быстро, ванна не успевает растечься и заполнить переход к основному металлу. Внешне валик может получиться узким и аккуратным, но по краям останутся подрезы. Это частая ошибка у тех, кто старается «протянуть» длинный участок без остановки и ориентируется больше на темп, чем на формирование шва.
Особенно коварна эта проблема при полуавтоматической сварке тонколистовых деталей. На вид металл проварен, прожога нет, брызг немного, но вдоль края шва остаётся стабильная мелкая канавка. Такой дефект иногда замечают уже на контроле, когда исправлять его сложнее.
Длинная дуга
При увеличении длины дуги тепло распределяется менее устойчиво, возрастает разбрызгивание, а воздействие на кромки становится грубее. Для ручной дуговой сварки длинная дуга — классическая предпосылка к подрезу. Электрод сильнее «вылизывает» края, а металл шва хуже укладывается в переходные зоны.
Кроме того, длинная дуга часто сопровождается неравномерным перемещением электрода. Сварщик инстинктивно пытается удержать процесс, движения становятся резче, и это ещё сильнее ухудшает формирование шва.
Неправильный угол электрода или горелки
Если электрод или горелка направлены так, что дуга чрезмерно бьёт в одну из кромок, металл с этой стороны оплавляется глубже. При этом ванна может смещаться в противоположную сторону, и нужного заполнения не происходит. В результате подрез получается односторонним.
На угловых соединениях неправильный угол особенно заметен. Когда горелка чрезмерно завалена к одной полке, одна сторона получает избыточное тепловложение, а другая — основную массу наплавленного металла. Шов внешне может смотреться приемлемо, но геометрия будет уже нарушена.
Неправильная техника поперечных колебаний
При ручной дуговой сварке и частично при сварке покрытым электродом на толстом металле сварщик нередко выполняет поперечные движения. Ошибка здесь бывает двух типов: слишком быстрое прохождение кромок без короткой задержки или, наоборот, чрезмерное зависание в центре. В обоих случаях металл шва концентрируется не там, где нужен плавный переход.
Если не выдерживать ритм на краях, дуга подрезает кромки, а расплав собирается в середине валика. Именно поэтому широкий валик сам по себе ещё не означает качественное заполнение.
Неправильный режим по напряжению и подаче проволоки
При полуавтоматической сварке подрез может быть следствием несогласованного режима. Если напряжение завышено относительно подачи проволоки, дуга становится жёстче и шире, кромки оплавляются активнее, а металла для компенсации не хватает. Если режим слишком «горячий» для данной толщины, ванна теряет устойчивость и стекает с верхней кромки.
На практике это часто встречается при сварке в смеси защитных газов на угловых швах, когда сварщик стремится получить красивое смачивание по краям, но перегревает соединение. Внешний блеск и ровность поверхности в таком случае могут обмануть, а подрез останется.
Неблагоприятное пространственное положение
В нижнем положении бороться с подрезом проще всего. В вертикальном, горизонтальном и потолочном положении металл ведёт себя иначе: стекает, смещается, хуже удерживается на верхней кромке. Поэтому даже правильно выбранный режим, который внизу работал нормально, в другом положении может дать подрез.
На горизонтальных швах по вертикальной плоскости дефект часто появляется на верхнем крае. На вертикале сверху вниз он может возникать из-за излишне жидкой ванны и попытки ускорить проход. В потолке сказывается желание уменьшить тепловложение, из-за чего сварщик ведёт дугу резко и не заполняет края.
Неподходящая подготовка кромок и зазора
Не все причины связаны только с техникой ведения. Если кромки подготовлены неравномерно, зазор «гуляет», есть смещение деталей или неправильная сборка, сварщику приходится компенсировать это движением электрода и режимом. В таких условиях край легко переплавить, а заполнить стабильно уже трудно.
На прихваченных с перекосом соединениях подрез часто появляется на тех участках, где геометрия резко меняется. Сварщик интуитивно корректирует положение электрода, но ванна ведёт себя нестабильно, особенно на переходе через прихватки.
Как разные способы сварки влияют на появление подреза
| Способ сварки | Типичные причины подреза | На что обращают внимание |
|---|---|---|
| Ручная дуговая сварка покрытым электродом | Завышенный ток, длинная дуга, неправильный угол электрода, отсутствие задержки на кромках | Длина дуги, ритм ведения, соответствие тока диаметру электрода и положению шва |
| Полуавтоматическая сварка плавящимся электродом | Избыточное напряжение, высокая скорость, неверное соотношение подачи проволоки и напряжения, неправильный вылет | Стабильность режима, положение горелки, контроль ванны, влияние защитного газа |
| Аргонодуговая сварка неплавящимся электродом | Локальный перегрев кромки, недостаточная или запоздалая подача присадки, слишком узкое ведение | Точность тепловложения, синхронность движения горелки и присадки |
При ручной дуговой сварке подрез чаще всего связан именно с техникой. Даже при приемлемом токе дефект может появиться, если сварщик держит нестабильную дугу или старается сделать шов слишком быстро. Поэтому обучение на этом процессе сильно завязано на отработку моторики и зрительного контроля ванны.
В полуавтомате большее значение имеет настройка источника и режим переноса металла. Здесь ошибка часто не выглядит как «явно неправильная сварка»: дуга стабильна, шов ровный, но по верхней кромке тянется подрез. Без понимания взаимосвязи напряжения, подачи, скорости и положения горелки такой дефект повторяется снова и снова.
При аргонодуговой сварке подрез реже бывает грубым, но требования к качеству там обычно выше. Небольшая канавка на нержавеющей стали, алюминии или тонкостенной трубе уже становится серьёзной проблемой, потому что такие изделия часто работают в средах, где важны герметичность, коррозионная стойкость и чистая геометрия.
Где подрез появляется чаще всего
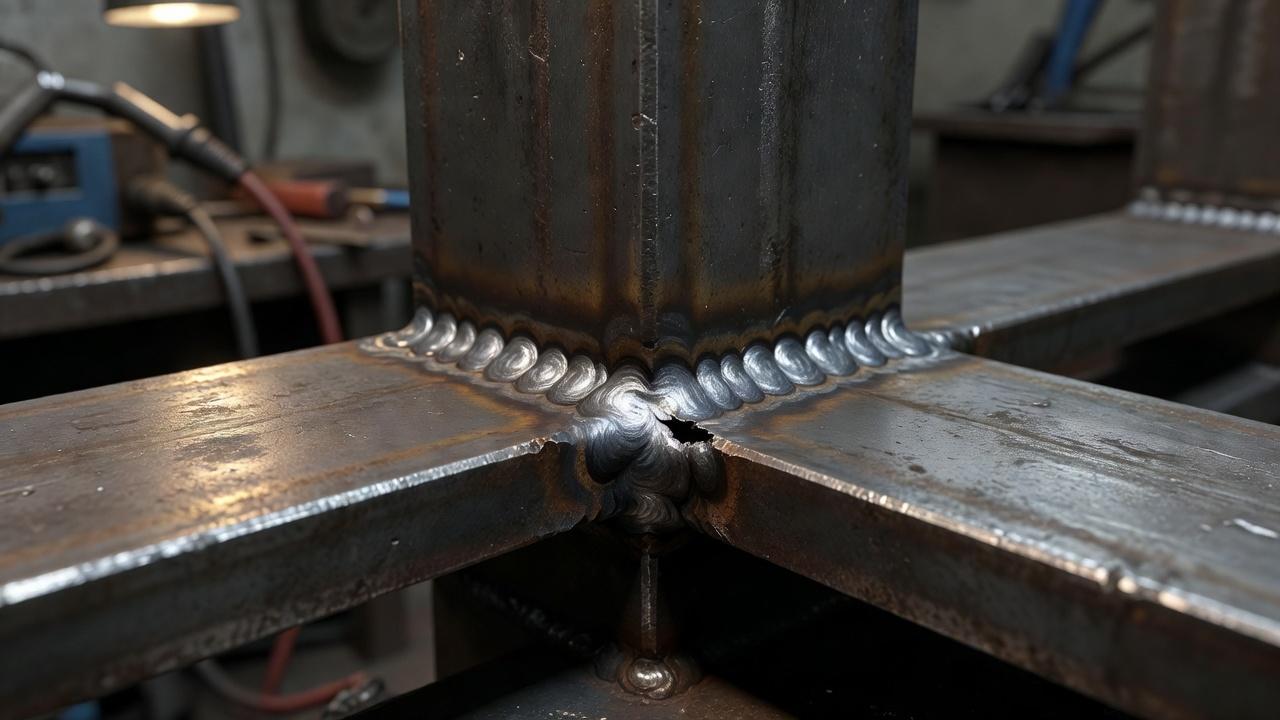
Наиболее уязвимы угловые и тавровые соединения, особенно в горизонтальном положении. Верхняя кромка там прогревается интенсивно, а расплавленный металл стремится вниз. Если режим слишком горячий или горелка наклонена неправильно, подрез на верхней полке почти неизбежен.
Часто дефект встречается на тонких листах, где запас по тепловложению невелик. Сварщик старается не прожечь металл, но одновременно ускоряется и ведёт шов узко. В итоге ванна не заполняет переход к основному металлу, и по краям остаётся канавка.
Ещё одна проблемная зона — многослойные швы на толстом металле. Если облицовочный проход выполняется на завышенном токе или без контроля ширины валика, подрез может появиться уже на финальном слое, хотя корень и заполняющие слои сделаны правильно. Визуально это особенно обидно: почти готовое соединение приходится дорабатывать.
К чему приводит подрез на практике
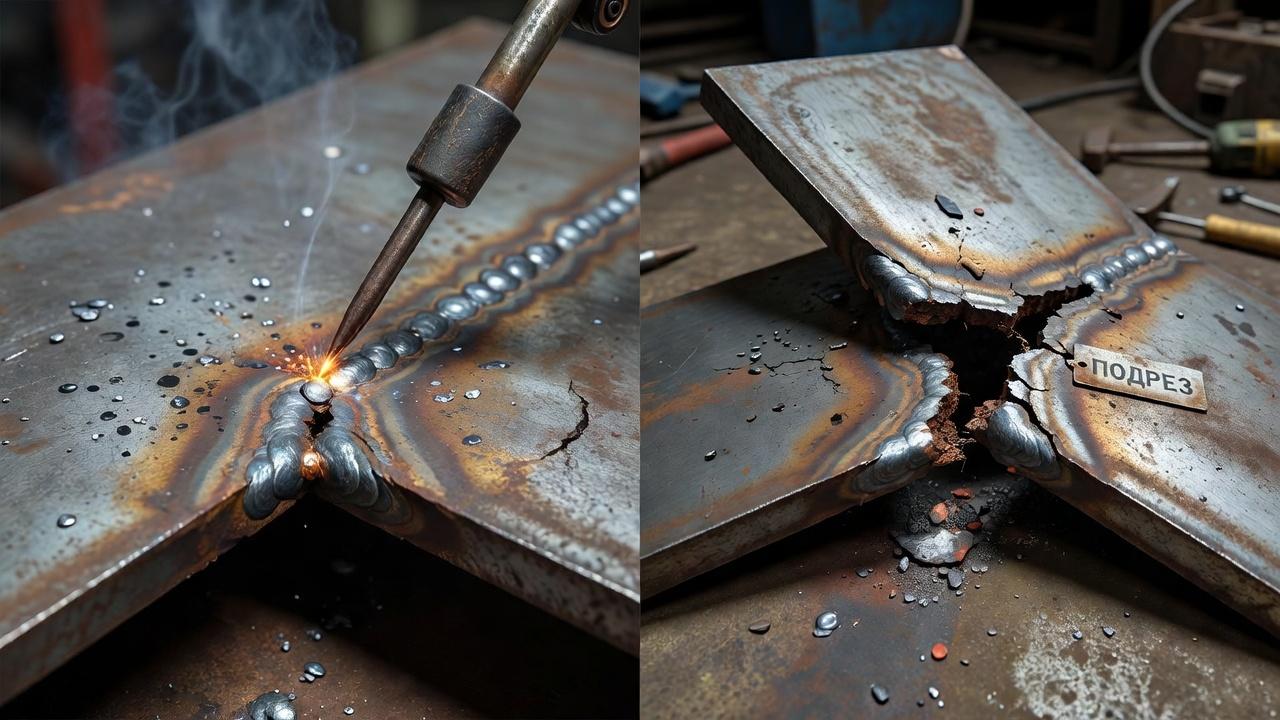
Первое последствие — снижение работоспособности соединения. Насколько критичным будет дефект, зависит от глубины подреза, длины участка, материала, толщины детали и характера нагрузки. Но в любом случае это ослабление, а не просто внешний недостаток.
Второе — проблемы с контролем качества. Подрез относится к дефектам, которые выявляются визуально и при измерении. Для конструкций общего назначения требования могут отличаться от требований к трубопроводам, сосудам, металлоконструкциям с аттестацией технологии и работ, но сам принцип один: чем ответственнее изделие, тем строже допуски.
Третье — дополнительные затраты. Исправление означает зачистку, иногда выборку участка и повторную наплавку. Это время, расход материалов, риск дополнительного нагрева и шанс получить уже другой дефект, если исправление выполнено неаккуратно.
Как предупредить подрез при сварке
Профилактика всегда дешевле исправления, и в случае со сваркой это особенно заметно. Подрез редко появляется «вдруг». Обычно ещё по поведению ванны видно, что режим на пределе, кромка перегревается, а шов формируется с натягом.
- Подбирать ток и напряжение под толщину металла, тип соединения и пространственное положение, а не по одному привычному шаблону.
- Держать короткую и стабильную дугу там, где этого требует процесс.
- Не завышать скорость сварки ради внешней аккуратности или производительности.
- Контролировать угол электрода или горелки, чтобы дуга не «била» в одну кромку.
- На широких валиках распределять металл по краям, а не только по центру.
- Следить за сборкой, зазором, прихватками и подготовкой кромок до начала сварки.
Для полуавтоматической сварки полезно проверять режим не только по звуку дуги, но и по фактическому формированию шва на образце. Хороший звук не гарантирует отсутствие подреза. Для ручной дуговой сварки ключевым остаётся навык видеть ванну и кромки, а не просто вести электрод по линии стыка.
Как исправляют подрез сварного шва
Способ исправления зависит от глубины дефекта, требований к изделию и технологической документации. В общем случае участок сначала зачищают, удаляют возможные поверхностные загрязнения и оценивают, можно ли компенсировать дефект дополнительной наплавкой без ухудшения качества соединения.
Обнаруженный подрез не следует автоматически заваривать по совету из статьи. Сначала измеряют глубину и протяжённость, сопоставляют их с требованиями к изделию и устанавливают допустимость исправления. Если ремонт разрешён, способ удаления дефекта, подварки и повторного контроля задаёт согласованная технология. Самовольная зачистка или дополнительный проход могут изменить геометрию и скрыть исходные размеры дефекта.
На производстве важно не только исправить конкретный шов, но и убрать причину. Если подрез появился из-за неправильной настройки полуавтомата, не имеет смысла ремонтировать швы по одному, сохраняя тот же режим на следующих деталях. То же относится к ручной сварке: если проблема в длине дуги или угле электрода, нужен не только ремонт, но и корректировка приёма.
| Ситуация | Что требуется выяснить | Чего избегать |
|---|---|---|
| Борозда обнаружена при осмотре | Это действительно подрез или особенность геометрии соединения; размеры и протяжённость | Принимать решение о браке только по фотографии |
| Измерен небольшой подрез | Какие критерии действуют для данного изделия и уровня качества | Объявлять любую глубину безусловно допустимой |
| Подрез превышает установленный предел | Допускается ли ремонт и какой порядок согласован технологией | Маскировать борозду «косметическим» валиком |
| Подрез повторяется на серии деталей | Причины, связанные с режимом, сборкой и техникой | Менять настройки на ответственных изделиях без согласования |
Подрез классифицируют как дефект геометрии по ГОСТ Р ИСО 6520-1-2012. Численные критерии не следует брать из случайного примера: для соединений в области действия ГОСТ ISO 5817-2025 возможна оценка по установленному уровню качества, но конкретный уровень и требование к изделию задаются документацией. Ремонт и повторный контроль не назначаются сварщиком по личному усмотрению.
Чему учат будущего сварщика, чтобы подрез не стал постоянной проблемой
Подрез хорошо показывает разницу между формальным освоением процесса и реальным владением сваркой. Новичок часто смотрит на сам валик: ровно ли, блестит ли, нет ли прожога. Опытный сварщик смотрит шире: как прогреваются кромки, удерживается ли ванна, не уходит ли металл в центр, не завален ли инструмент.
В нормальном профессиональном обучении этот дефект разбирают не как абстрактную тему из теории, а как связку причин и действий. Будущий сварщик учится различать положение шва, подбирать режим под конкретную задачу, понимать разницу между ручной дуговой сваркой, полуавтоматом и аргонодуговым процессом. Для тех, кто работает на ответственных объектах, к этому добавляются требования аттестации, дисциплина соблюдения технологии и понимание того, что даже небольшой дефект может повлиять на допуск к работе.
Поэтому при выборе программы обучения имеет смысл смотреть не только на перечень процессов, но и на то, как отрабатываются типовые дефекты: прожог, непровар, пористость, подрезы. Если учебная практика сводится только к «наложению валиков», без разбора причин брака, такой пробел быстро проявится уже в цехе или на монтаже.
Частые вопросы
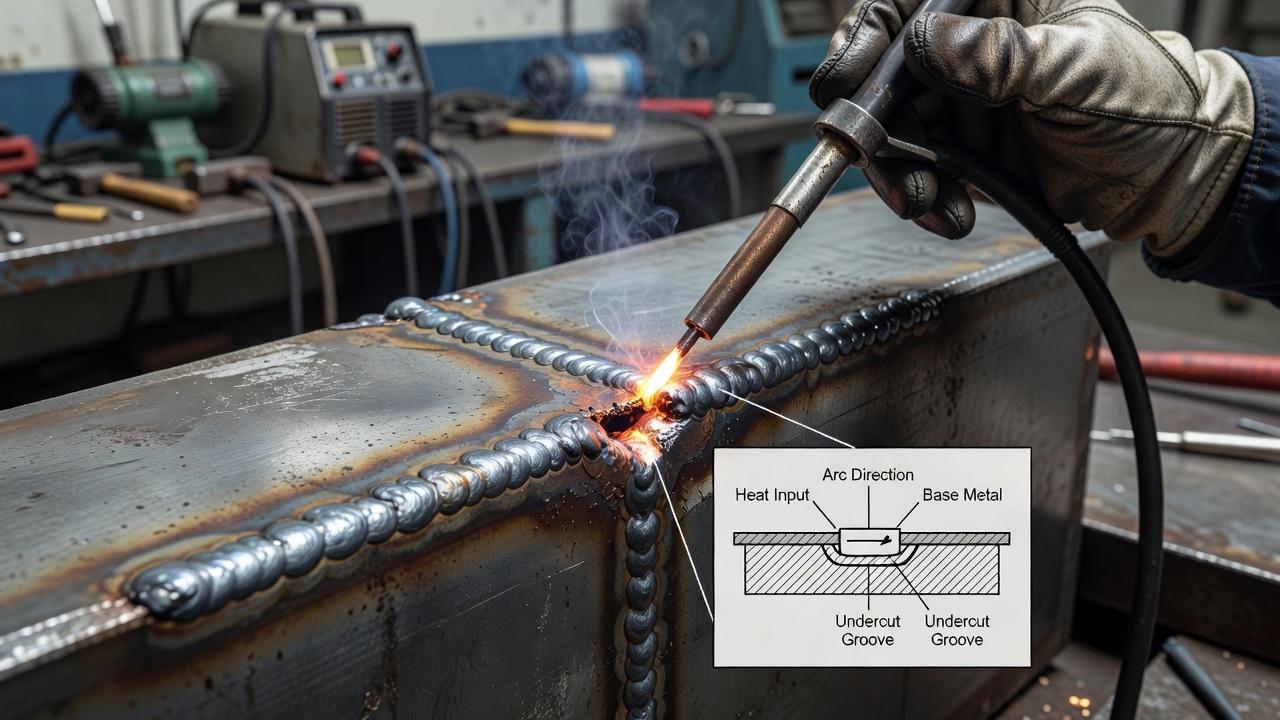
Подрез и непровар — это одно и то же?
Нет. Подрез — это углубление по краю шва в основном металле. Непровар — это отсутствие достаточного сплавления или проплавления в корне либо между слоями. Оба дефекта опасны, но механизм у них разный.
Можно ли оставлять небольшой подрез, если шов держит нагрузку?
Подрез оценивают по документированным критериям: материалу, типу соединения, расположению, измеренным размерам и условиям работы конструкции. Сам факт подреза не позволяет без этих данных сказать ни «шов точно годен», ни «всё нужно переварить». ГОСТ Р ИСО 6520-1-2012 используется для классификации, а допустимый уровень качества — только по применимой документации изделия.
Почему подрез чаще появляется на верхней кромке углового шва?
Потому что в таком положении расплавленный металл стремится вниз, а верхняя кромка получает тепловое воздействие первой и остаётся менее заполненной. Если режим горячий или угол горелки выбран неудачно, верхний край легко «подъедается» дугой.
Всегда ли подрез связан с ошибкой сварщика?
Не всегда только с ним. Дефект может быть вызван плохой сборкой, нестабильным источником, неподходящим режимом, неверной подготовкой кромок, неудобным доступом к месту сварки. Но даже в таких условиях квалификация сварщика сильно влияет на результат, потому что именно он должен увидеть риск и скорректировать приём или остановить работу до исправления исходных условий.
Подрез сварного шва почти никогда не возникает без предупреждающих признаков. Кромка перегревается, ванна смещается, металл не заполняет переход, и дефект формируется буквально на глазах. Чем раньше сварщик научится замечать эту цепочку и связывать её с режимом, положением и техникой ведения, тем реже шов придётся исправлять. Для производства это вопрос качества, для обучения — один из самых показательных маркеров настоящего профессионального навыка.