

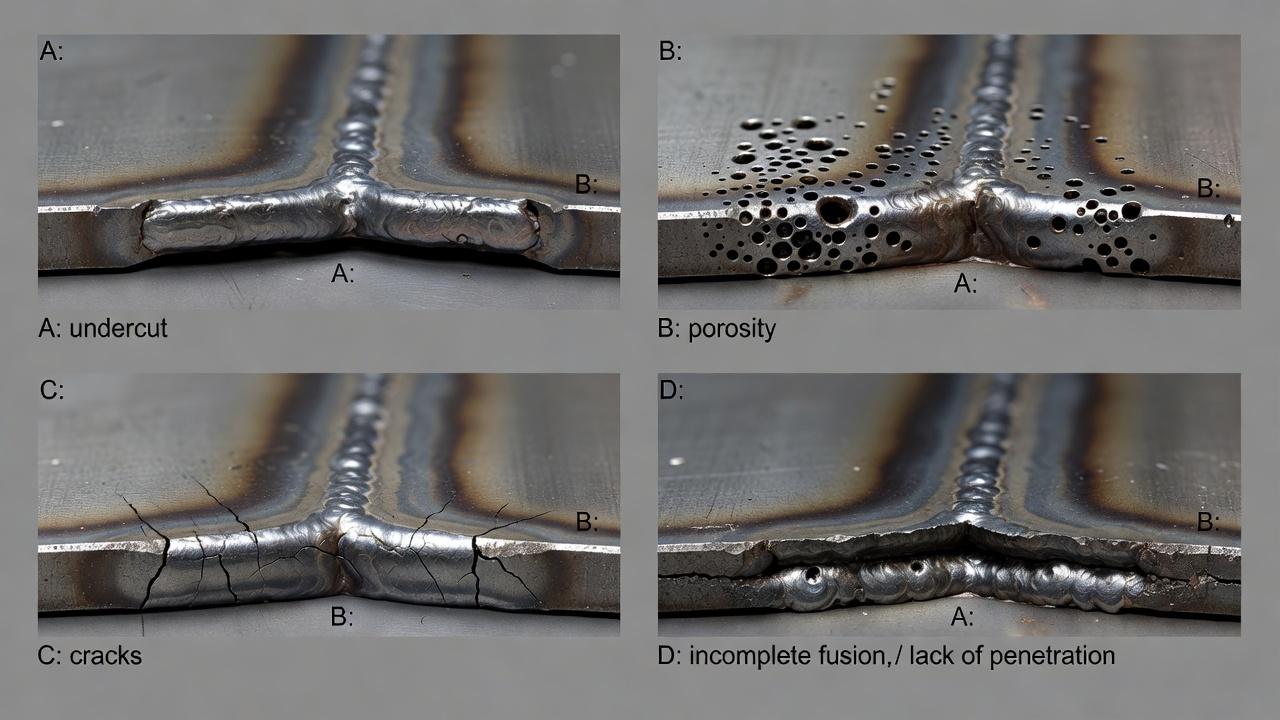
Классификация дефектов помогает правильно описать обнаруженное отклонение, но не отвечает сама по себе на вопрос, пригоден ли сварной шов к эксплуатации. ГОСТ Р ИСО 6520-1-2012 систематизирует дефекты геометрии и сплошности при сварке плавлением. Решение о допустимости принимают отдельно по проектной и технологической документации, методике контроля и применимому уровню качества; внешне аккуратный валик не гарантирует отсутствия внутренних несплошностей.
Если упростить, большинство проблем сводится к нескольким группам: трещины, поры, непровары, шлаковые включения, подрезы, прожоги, наплывы, смещения кромок и нарушения формы шва. Но на практике важно не просто знать названия. Нужно понимать, как выглядит каждый дефект, при каких режимах он появляется, чем отличается внешний недостаток от внутреннего и почему один изъян допустим после доработки, а другой требует вырезки и переварки участка.
Что считают дефектом сварного шва
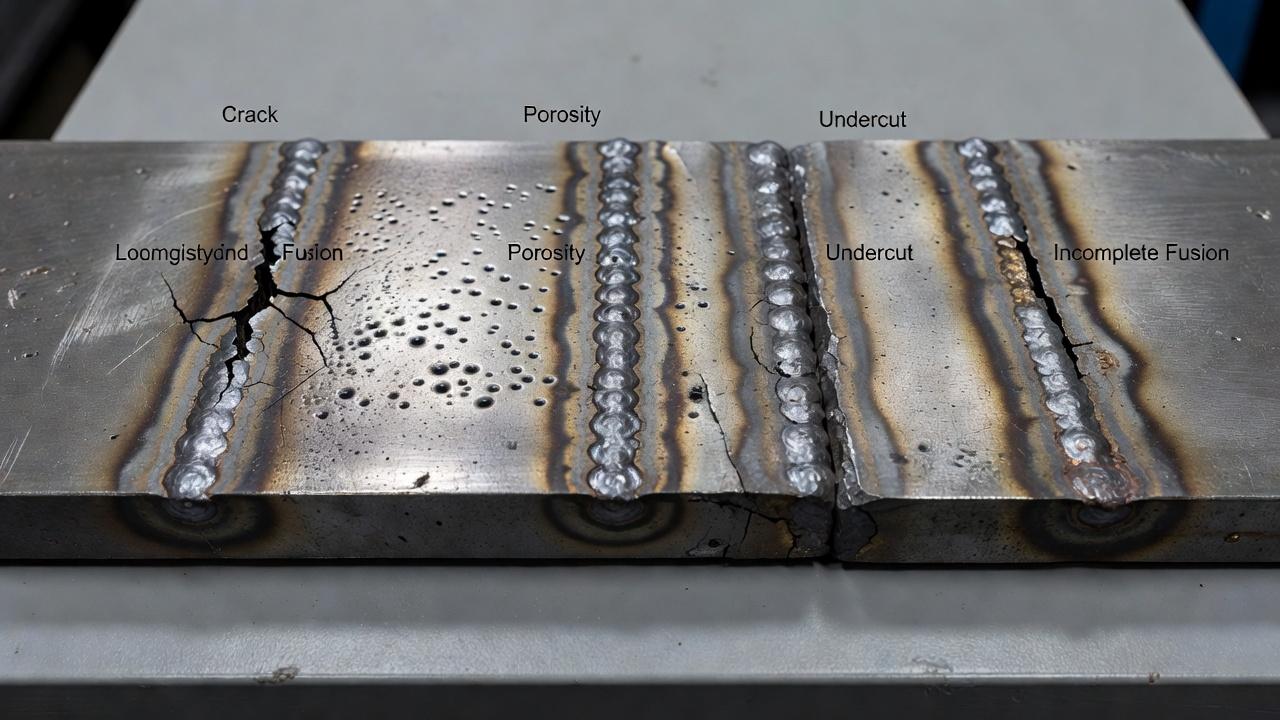
Под дефектом понимают отклонение сварного соединения от требований чертежа, технологии, нормативной документации или условий эксплуатации. Это может быть нарушение сплошности металла, геометрии шва, структуры металла или качества сплавления между основным и наплавленным металлом.
Не всякая неровность автоматически делает изделие браком. Для одних конструкций критична герметичность, для других — ударная вязкость, для третьих — усталостная прочность. Поэтому одни и те же внешние признаки в разных изделиях оценивают по-разному. Например, незначительное усиление шва на неответственной конструкции и на трубопроводе с жёсткими требованиями к профилю шва будут рассматриваться по разным критериям.
По каким признакам различают дефекты
Чтобы не путаться в терминах, удобно смотреть на дефект сразу с нескольких сторон. Такая классификация дефектов сварного шва помогает понять и способ контроля, и возможную причину появления, и последствия для детали.
По расположению
- Наружные — видны при визуальном осмотре: подрезы, наплывы, прожоги, кратеры, неправильная форма валика, брызги, смещение кромок.
- Внутренние — находятся в толще шва или зоне сплавления: непровары, поры, шлаковые включения, внутренние трещины.
- Сквозные — нарушают герметичность по всей толщине соединения.
По характеру
- Геометрические — связаны с формой и размерами шва.
- Металлургические — вызваны процессами кристаллизации, газонасыщения, загрязнения металла.
- Структурные — связаны с изменением свойств металла в зоне термического влияния и самом шве.
По степени опасности
- Критические — резко снижают прочность или вызывают разрушение, например трещины.
- Значительные — ухудшают работоспособность и требуют исправления, например непровар или крупные шлаковые включения.
- Малозначительные — не всегда требуют вырезки, но могут потребовать зачистки или локальной доработки.
На производстве такая логика нужна не для теории. Когда мастер, контролёр или сам сварщик видит отклонение, он должен быстро ответить на три вопроса: что это такое, откуда взялось и можно ли это исправить без риска для изделия.
Основные дефекты сварных соединений и их отличительные признаки
| Дефект | Что может быть заметно | Что нельзя надёжно определить только снаружи |
|---|---|---|
| Трещина | Линия разрыва на поверхности, если дефект выходит наружу | Внутренние трещины и их протяжённость |
| Поры | Отдельные отверстия на поверхности | Внутреннюю пористость без соответствующего контроля |
| Подрез | Углубление у перехода шва к основному металлу | Приемлемость без требований документации |
| Непровар / несплавление | Может вообще не проявляться снаружи | Глубину и локализацию внутреннего дефекта |
| Шлаковые включения | Иногда обнаруживаются при зачистке или вскрытии | Наличие закрытых включений внутри металла |
| Прожог | Сквозное отверстие или явное нарушение формирования соединения | Причины без анализа режима, сборки и материала |
Названия дефектов важно не смешивать с заключением о годности изделия. Решение принимают по требованиям конструкторской и технологической документации и результатам предусмотренного контроля; одного привлекательного внешнего вида шва недостаточно.
Ниже собраны самые распространённые виды дефектов сварки, с которыми сталкиваются в ручной дуговой сварке, полуавтоматической сварке в защитных газах, аргонодуговом процессе и при работе с различными сталями. Внешне некоторые из них похожи, но причины и последствия у них разные.
Трещины
Трещина — один из самых опасных дефектов. Это разрыв металла в шве, наплавленном металле, корне шва или зоне термического влияния. Трещины бывают продольными, поперечными, кратерными, горячими и холодными.
Отличить трещину обычно можно по чёткой узкой линии разрыва. В отличие от поверхностной риски или царапины она часто проходит по металлу неравномерно, может уходить в глубину и нередко начинается в кратере, у подреза или в зоне резкого перехода сечения. Горячие трещины появляются в процессе кристаллизации, чаще при неблагоприятном химическом составе и высокой жёсткости узла. Холодные возникают после остывания, нередко связаны с водородом, закалочными структурами и высокими внутренними напряжениями.
Практически это самый тревожный сигнал. Если шов «звенит» при зачистке, а в кратере видна тонкая разошедшаяся линия, речь не о косметике. Такой участок обычно подлежит удалению до здорового металла с последующей переваркой по технологии.
Поры
Поры — это полости, образованные газами, которые не успели выйти из сварочной ванны до кристаллизации. Они бывают одиночными, групповыми, цепочками, поверхностными и внутренними. Снаружи поры выглядят как мелкие округлые отверстия или углубления, иногда похожие на следы от булавки.
Частая ошибка начинающих — путать пористость с брызгами или поверхностной шероховатостью. У пор характерная округлая форма. Если после зачистки видны повторяющиеся мелкие раковины, особенно по линии шва, это именно газовый дефект. Причины дефектов сварки такого типа чаще всего связаны с влажными электродами, загрязнёнными кромками, ржавчиной, маслом, плохой газовой защитой, слишком длинной дугой или сквозняком в зоне сварки.
Поры могут выходить на поверхность или находиться внутри металла шва. Открытые поры выявляют наружным осмотром, а для объёмных несплошностей по назначенной методике могут применять радиографический либо другие подходящие способы контроля. Ультразвуковой метод не одинаково чувствителен к мелким округлым порам и плоскостным дефектам. Для каждой группы соединений оценивают выявляемость метода и установленные критерии приёмки, а не делают вывод по одному внешнему виду.
Шлаковые включения
Шлаковые включения — это неметаллические частицы, оставшиеся в металле шва между проходами или у границы сплавления. Они характерны прежде всего для процессов, где образуется шлак: ручная дуговая сварка покрытыми электродами, сварка порошковой проволокой некоторых типов, отдельные автоматические процессы под флюсом.
Внешне такой дефект не всегда виден. Если включение выходит на поверхность, оно может выглядеть как тёмная вытянутая полоска, рыхлый участок или узкая несплошность. По форме шлаковые включения обычно более вытянутые, чем поры. На рентгенограммах они часто дают линейные или угловатые тени, а поры — округлые.
Основные причины — плохая зачистка между проходами, неправильный угол электрода, низкий сварочный ток, слишком узкая разделка кромок, из-за чего шлак не успевает выйти на поверхность. На многослойных швах этот дефект особенно типичен: один плохо очищенный проход потом «запечатывается» следующим слоем.
Непровар
Непровар означает отсутствие сплавления там, где оно должно быть по технологии: между кромками свариваемых деталей, между валиком и основным металлом или между отдельными слоями. По сути, металл лежит рядом, но не связан в единое сечение. Для прочности это один из самых серьёзных дефектов.
На практике различают непровар по кромке, в корне шва и между проходами. Внешне его не всегда удаётся уверенно распознать, особенно если поверхность шва выглядит ровной. Косвенные признаки есть: узкий валик при большой толщине, слабое проплавление обратной стороны, «ложащийся сверху» металл без явного перехода в кромки, участки с резкой границей между швом и основным металлом.
Возникает непровар при недостаточном токе, слишком высокой скорости сварки, неверной подготовке кромок, чрезмерном притуплении, неправильном угле наклона электрода или горелки. Для начинающего сварщика это один из тех случаев, когда внешний вид может обмануть: шов ровный, а внутри нет сплавления.
Подрез
Подрез — это продольное углубление вдоль границы шва, где основной металл как бы выедается дугой, а наплавленный металл не заполняет образовавшуюся канавку. Его легко отличить от обычного перехода шва к основному металлу: у подреза есть заметная бороздка.
Опасность подреза в том, что он создаёт концентратор напряжений. Даже если шов сам по себе прочный, такая канавка ухудшает работу соединения при переменных и вибрационных нагрузках. Особенно критичны подрезы на конструкциях, работающих на усталость.
Чаще всего подрез появляется при завышенном токе, слишком длинной дуге, неправильном положении электрода, чрезмерно быстром перемещении или при сварке в неудобных пространственных положениях. На вертикальных и потолочных швах риск выше, если сварщик старается «ускориться» и ванна не успевает нормально формироваться.
Прожог
Прожог — это сквозное проплавление с образованием отверстия, через которое металл вытек из сварочной ванны. Такой дефект трудно с чем-то перепутать: либо остаётся открытое отверстие, либо после застывания видно грубое провисание и следы вытекания металла с обратной стороны.
Прожоги характерны для тонкого металла, корневых проходов, неправильного выбора зазора, слишком высокого тока и недостаточного контроля над ванной. При полуавтоматической сварке тонколистовых деталей они нередко возникают, когда оператор задерживается на одном месте или неправильно подбирает напряжение и подачу проволоки.
Для герметичных изделий прожог очевидно недопустим. Но и на обычных конструкциях он опасен: после заварки дефектного места может образоваться участок с изменённой геометрией и перегретым металлом, поэтому исправление требует аккуратной технологии.
Наплыв
Наплыв — это затёкший на поверхность основного металла наплавленный металл без надлежащего сплавления с ним. Визуально он выглядит как «накат», словно металл стёк сбоку и застыл валиком поверх детали. В отличие от нормального усиления шва у наплыва нет правильного плавного перехода.
Наплыв возникает при низкой скорости перемещения, неправильном положении электрода или избытке металла в ванне. При ручной дуговой сварке это часто связано с неудачной техникой ведения электрода, а при полуавтоматической — с несоответствием режима, когда ванна становится слишком жидкой для выбранного положения.
Иногда наплыв недооценивают, считая его чисто внешним изъяном. Но проблема в том, что под ним может скрываться несплавление с основным металлом. По сути, металл лежит поверх детали и не работает как часть соединения.
Кратер
Кратер образуется в конце прохода, если дугу обрывают неправильно и не заполняют усадочную лунку. Обычно это небольшое углубление на завершении шва. Сам по себе кратер может показаться мелочью, но именно в этом месте часто появляются усадочные трещины.
Отличительный признак — локальное углубление в точке окончания валика. У опытного сварщика конец шва обычно выведен плавно, с заполнением и перекрытием. Если же видна воронка или разрыв формы, участок стоит проверить особенно внимательно.
Смещение кромок и нарушение сборки
Не все дефекты связаны только с дугой и сварочной ванной. Часть проблем закладывается ещё на этапе сборки. Смещение кромок, неправильный зазор, несимметричная разделка, перекос деталей меняют формирование шва и нередко приводят сразу к нескольким дефектам: непровару, прожогам, неравномерному усилению, локальным подрезам.
Смещение заметно по несовпадению поверхностей свариваемых элементов. На трубах и листовых стыках это особенно критично. Даже при хорошем навыке сварщик не всегда может полностью «вытащить» геометрию шва, если деталь собрана с нарушениями.
Как связаны внешний вид и реальные свойства шва
Одна из самых частых ошибок в обучении и на первых этапах работы — доверять только поверхности. Красивый валик не гарантирует качественного сплавления, а неидеальный внешний профиль не всегда означает критический брак. Поэтому при оценке соединения важно отделять эстетический признак от функционального.
Например, поры и непровар могут быть частично скрыты под ровным лицевым слоем. Напротив, небольшие брызги вокруг шва выглядят неаккуратно, но не всегда относятся к собственно дефектам сварного соединения, если не мешают эксплуатации и удаляются зачисткой. Квалифицированный контроль всегда опирается на метод проверки, подходящий к конкретному риску: визуально-измерительный контроль, капиллярный, магнитопорошковый, ультразвуковой, радиографический.
Почему появляются дефекты: типовые причины по группам
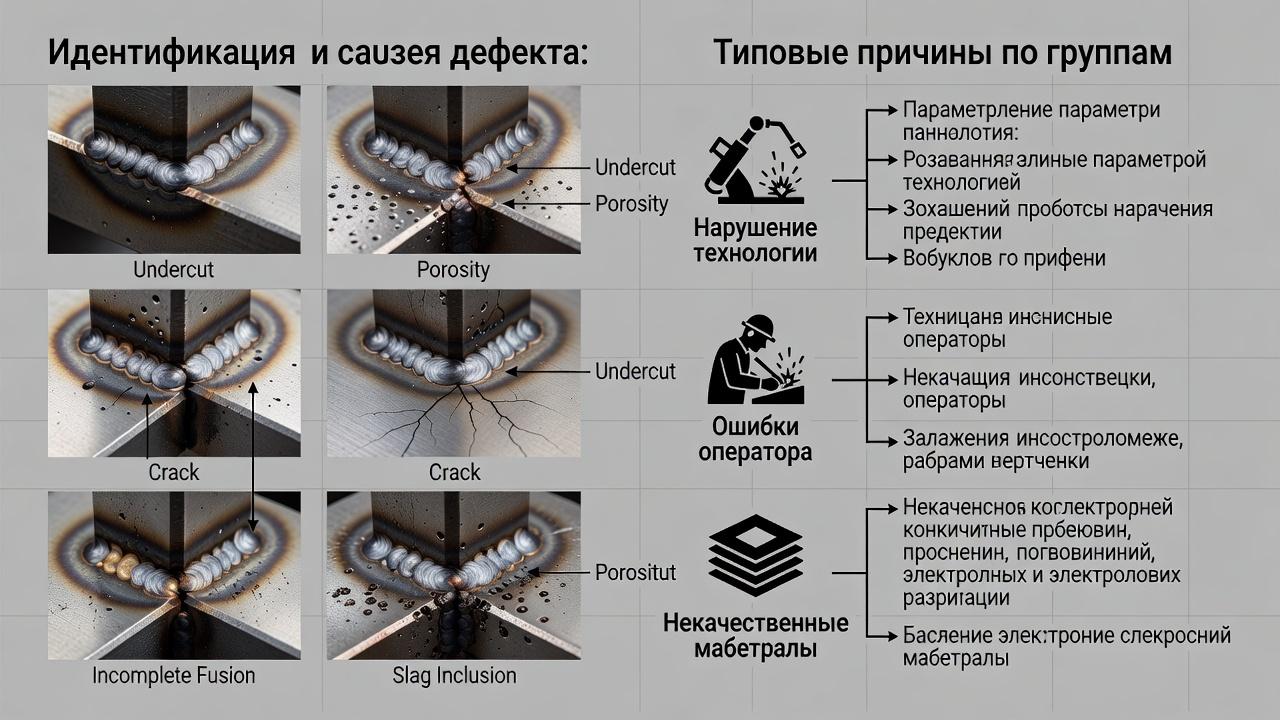
Когда разбирают причины дефектов сварки, полезно не сводить всё к формуле «неправильно варили». Обычно проблема складывается из нескольких факторов сразу: материал, состояние кромок, режимы, положение шва, состояние оборудования, подготовка сварщика и соблюдение технологии.
| Группа причин | Что сюда относится | Какие дефекты встречаются чаще |
|---|---|---|
| Подготовка металла | Ржавчина, масло, влага, окалина, плохая зачистка, неверная разделка кромок | Поры, шлаковые включения, непровар |
| Нарушение режимов | Слишком высокий или низкий ток, неверное напряжение, неправильная скорость сварки | Подрезы, прожоги, непровар, наплывы |
| Ошибки техники | Неправильный угол электрода или горелки, длинная дуга, колебания без необходимости | Подрезы, пористость, несплавления, неровная форма шва |
| Проблемы с материалами | Сырые электроды, неподходящая проволока, загрязнённый защитный газ | Поры, трещины, нестабильное формирование шва |
| Сборка и закрепление | Неправильный зазор, смещение кромок, высокая жёсткость узла | Непровар, прожоги, трещины, деформации |
| Термические условия | Отсутствие подогрева, слишком быстрое охлаждение, многослойная сварка без выдержки | Холодные трещины, напряжения, структурные проблемы |
Хороший технологический навык как раз и состоит в том, чтобы видеть связь между дефектом и его источником. Если сварщик замечает подрез, он не просто зачищает кромку, а оценивает ток, длину дуги, угол, скорость и положение. Иначе тот же дефект появится на следующем проходе.
Как отличить похожие дефекты между собой
На производстве самые частые затруднения возникают не с очевидными прожогами или крупными трещинами, а с похожими по виду отклонениями. Ниже — несколько практических сопоставлений.
Поры и шлаковые включения
Поры обычно округлые, шлаковые включения чаще вытянутые или неправильной формы. Пористость связана с газами, а включения — с остатками шлака или неметаллических загрязнений. Если процесс сварки шлака почти не образует, например при аргонодуговой сварке неплавящимся электродом, вероятность именно шлаковых включений ниже.
Подрез и нормальный переход шва
Переход шва к основному металлу должен быть плавным. Если вдоль границы валика есть заметная канавка, это подрез. Если же край просто визуально очерчен, но углубления нет, дефекта может и не быть.
Наплыв и усиление шва
Усиление — это допустимое превышение шва над поверхностью, если оно укладывается в требования и имеет правильную форму. Наплыв выглядит как затёкший металл без нормального сплавления. Его контур более случайный, часто с нависающим краем.
Непровар и вогнутый шов
Вогнутый профиль сам по себе ещё не означает непровар. Но если вогнутость сочетается с недостаточным проплавлением, отсутствием сплавления по кромкам или слабым формированием корня, риск непровара высок. Точный ответ часто даёт только неразрушающий контроль или контрольный излом на образце.
Какие дефекты особенно критичны для разных задач
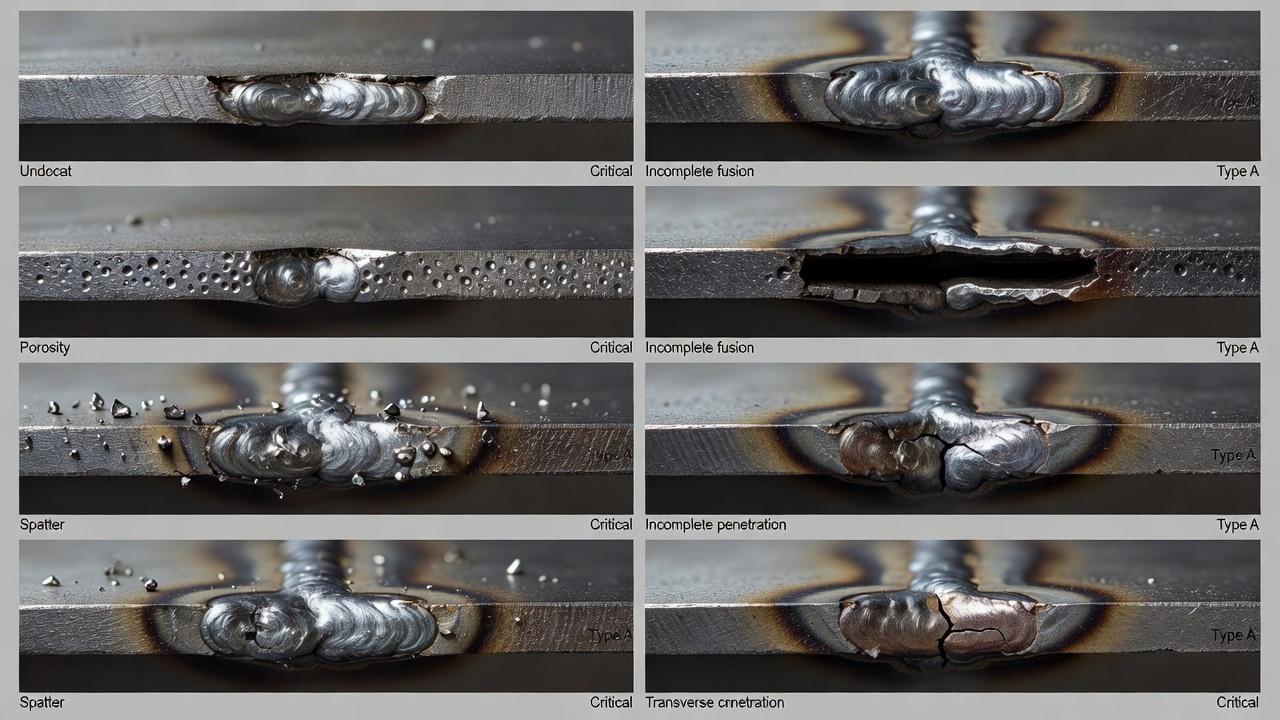
Не все соединения работают в одинаковых условиях. Для металлоконструкций с переменной нагрузкой опасны подрезы и трещины как концентраторы напряжений. Для резервуаров и трубопроводов дополнительно критичны поры, прожоги и любые несплошности, нарушающие плотность. Для толстостенных ответственных деталей крайне опасны непровары и внутренние трещины, потому что они сокращают рабочее сечение.
Отсюда и разница в требованиях к подготовке сварщика. Там, где требуется аттестация НАКС, оценивают не только умение держать дугу, но и соблюдение технологии, знание контрольных операций, понимание влияния режима на качество соединения. Это особенно заметно на трубных работах, монтаже опасных производственных объектов и сварке ответственных узлов.
Как предупреждают появление дефектов
Предотвращение всегда дешевле исправления. Причём работает не один «секретный приём», а последовательность простых действий, которые выполняются без пропусков.
- Подготавливают кромки по технологии: очищают металл, проверяют разделку, притупление, зазор и сборку.
- Подбирают режим под толщину, положение шва, материал и способ сварки.
- Проверяют состояние электродов, проволоки, газа, кабелей, контактных соединений и горелки.
- Соблюдают технику ведения: длину дуги, угол наклона, скорость перемещения, последовательность проходов.
- Очищают межслойные поверхности при многослойной сварке.
- Учитывают требования к подогреву, температуре между проходами и охлаждению.
- Контролируют результат не в конце смены, а после каждого ответственного прохода.
Для обучения сварщика это один из ключевых моментов. Новичок часто сосредоточен на самой дуге, а реальные дефекты рождаются ещё до зажигания электрода или уже после прохода, если не выполнена зачистка и не соблюдён межслойный режим.
Что должен уметь видеть сварщик при визуальном контроле
Визуально-измерительный контроль — первая ступень оценки качества, и пренебрегать им нельзя. Даже если затем соединение пойдёт на ультразвук или рентген, внешние признаки часто заранее указывают, где искать проблему.
- Равномерность ширины и высоты валика.
- Плавность перехода к основному металлу.
- Наличие подрезов, кратеров, наплывов, прожогов.
- Состояние начала и окончания шва.
- Следы пор на поверхности.
- Совпадение кромок и правильность сборки.
- Чистоту межслойной поверхности при многопроходной сварке.
Но визуальный контроль имеет предел. Он не покажет все основные дефекты сварных соединений, если они скрыты внутри металла. Поэтому на серьёзных объектах внешний осмотр — только часть общей схемы контроля.
Частые вопросы
Можно ли определить непровар только по внешнему виду шва?
Не всегда. Иногда косвенные признаки заметны, но уверенно подтвердить непровар только глазами сложно. Особенно это касается стыковых соединений с хорошим лицевым валиком. В таких случаях применяют неразрушающий контроль или контрольные образцы.
Какой дефект считается самым опасным?
В большинстве случаев самым опасным считают трещины. Они могут быстро развиваться под нагрузкой и приводить к разрушению соединения. Но в конкретной конструкции не менее критичным может оказаться и непровар, если он существенно уменьшает рабочее сечение или нарушает герметичность.
Всегда ли поры означают брак?
Нет, решение зависит от норм, назначения изделия, размера, количества и расположения пор. Для ответственных и герметичных соединений требования строже. Одиночные мелкие поры в некоторых случаях могут укладываться в допуски, но оценку делают по нормативам и результатам контроля, а не на глаз.
Почему один и тот же сварщик получает разные дефекты на разных металлах?
Потому что меняются свойства материала и требования к режиму. Низкоуглеродистая сталь, нержавеющая сталь и алюминий ведут себя по-разному: отличаются теплопроводность, чувствительность к загрязнениям, склонность к деформациям и трещинообразованию. Универсального режима не существует.
Можно ли просто заварить дефект сверху новым проходом?
Далеко не всегда. Если под верхним слоем остались трещина, шлак или непровар, перекрытие металлом не устраняет проблему, а лишь скрывает её. Исправление выполняют по технологии: дефектный участок удаляют, подготавливают и только потом заваривают заново.
Умение различать дефекты сварных швов начинается не с запоминания названий, а с привычки смотреть на шов как на рабочее соединение, а не на декоративный валик. Чем раньше сварщик учится видеть связь между формой шва, режимом, подготовкой кромок и внутренним качеством, тем быстрее уходит от случайного результата к устойчивой профессиональной работе. Именно это отличает человека, который просто умеет варить металл, от специалиста, который отвечает за надёжность соединения.