

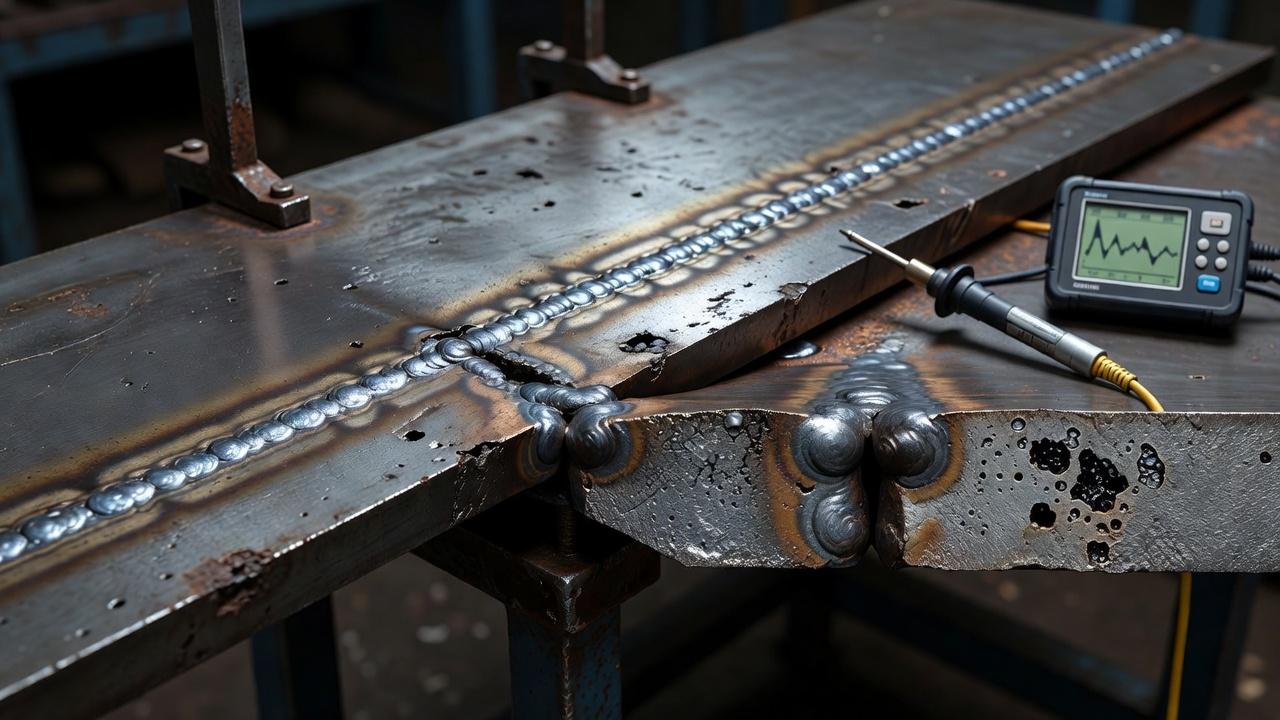
Непровар сварного шва — это дефект, при котором металл кромок или ранее наложенного слоя не сплавился на нужную глубину или не соединился вовсе. Проще говоря, шов снаружи может выглядеть приемлемо, а внутри соединение остается неполным. Именно этим непровар особенно опасен: он снижает несущую способность узла, провоцирует трещины и нередко обнаруживается уже после ввода конструкции в работу.
Если ответить коротко на главный вопрос, то причины почти всегда лежат в сочетании трех факторов: неверная подготовка соединения, неподходящий режим сварки и ошибки ведения шва. Диагностика тоже требует не одного признака, а проверки по нескольким направлениям: визуальный осмотр, анализ технологии, контроль геометрии разделки и, при необходимости, неразрушающий или разрушающий контроль.
Что такое непровар и чем он отличается от других дефектов
В производственных разговорах словом «непровар» нередко называют разные случаи неполного формирования соединения. Технически полезно разграничивать неполное проплавление корня или сечения и несплавление по границе между металлом шва и основным металлом либо соседними проходами. В классификации дефектов ГОСТ Р ИСО 6520-1-2012 это не одно и то же; прежде чем искать причину, следует уточнить, какой именно дефект установлен контролем.
Непровар часто путают с несплавлением, прожогом или неполным проплавлением корня. На практике эти понятия действительно связаны, но смешивать их не стоит. Если говорить проще, непровар — более общее обозначение ситуации, когда соединение не сформировалось как следует в нужной зоне. Дефект может располагаться в корне шва, по боковым границам, между проходами или локально на отдельных участках.
От пор дефект отличается тем, что поры представляют собой полости, а непровар — это именно отсутствие надежного металлургического соединения. От подреза он отличается расположением и природой: подрез виден как канавка по кромке, а непровар может скрываться внутри металла. Поэтому внешний вид шва сам по себе еще не дает полной уверенности в качестве.
Где непровар встречается чаще всего
Чаще всего дефект возникает в стыковых соединениях с недостаточно подготовленными кромками, в угловых швах при неудобном положении электрода или горелки, а также при многослойной сварке, когда предыдущий слой плохо очищен. Отдельная группа риска — корень шва при односторонней сварке без подкладки или при работе с ограниченным доступом.
Повышенная вероятность непровара характерна для сварки в вертикальном и потолочном положениях. В таких условиях сварщик вынужден тоньше балансировать между удержанием ванны и достаточным тепловложением. Если уменьшить ток ради удобства, можно получить аккуратный, но слабый шов без нормального проплавления.
На практике дефект встречается при ручной дуговой сварке покрытым электродом, полуавтоматической сварке в защитных газах, аргонодуговой сварке и под флюсом. Причины будут частично общими, но конкретные механизмы появления различаются. Поэтому вопрос, почему нет провара сварного соединения, нельзя решать без привязки к способу сварки, толщине металла и типу разделки.
Основные причины непровара при сварке
Когда разбирают непровар при сварке, причины почти всегда складываются из технологических мелочей, которые по отдельности кажутся незначительными. Ниже важнее не просто перечислить факторы, а понять, как каждый из них мешает сплавлению металла.
Недостаточный сварочный ток и малое тепловложение
Это одна из самых частых причин. При заниженном токе дуга не дает достаточного количества тепла, кромки прогреваются слабо, и расплавленный металл ложится поверхностно. Внешне шов может выглядеть ровным, с аккуратным усилением, но глубина проплавления окажется недостаточной.
Особенно заметна эта проблема при сварке деталей средней и большой толщины, а также в угловых соединениях. Стремление избежать прожога, подрезов или избыточного разбрызгивания нередко приводит к излишне “холодному” режиму. В результате сварщик получает удобную в управлении ванну, но теряет надежность соединения.
Слишком высокая скорость сварки
Даже правильно выбранный ток не спасет, если дуга проходит участок слишком быстро. Металл просто не успевает прогреться по всей толщине или по всей ширине сопряжения кромок. Это типичная ситуация при длинных прямолинейных швах, когда исполнитель старается увеличить производительность.
Для полуавтоматической сварки проблема встречается особенно часто: процесс кажется стабильным, валик получается ровным, но фактическое проплавление недостаточно. Поэтому оценивать нужно не только внешний вид, но и соответствие режимов толщине металла и пространственному положению.
Неправильная подготовка кромок
Если угол разделки мал, притупление слишком велико, а зазор между кромками недостаточен, доступ дуги к корню соединения ухудшается. В таких условиях расплавленный металл заполняет разделку сверху, но до основания стыка тепло доходит плохо. Именно поэтому даже опытный сварщик не всегда “вытянет” плохую сборку одним мастерством.
С другой стороны, чрезмерный зазор тоже создает сложности: приходится менять режим, возрастает риск прожога, нарушается устойчивость формирования корня. Подготовка соединения должна соответствовать толщине металла, способу сварки и проектной документации, а не выполняться “на глаз”.
Ошибки в технике ведения электрода или горелки
Нарушение угла наклона, слишком длинная дуга, неравномерные колебания, смещение дуги к одной из кромок — все это ведет к локальному отсутствию сплавления. Для ручной дуговой сварки типична ситуация, когда металл одной кромки прогревается заметно сильнее другой. В итоге одна сторона проплавлена, а на второй формируется дефект.
При полуавтоматической сварке большое значение имеет вылет проволоки и направление горелки. Неверная подача тепла в корень соединения, особенно в угловых и тавровых швах, быстро дает непровар по боковой стенке или в основании шва.
Плохая зачистка металла
Окалина, ржавчина, масло, влага, остатки краски и загрязнения не только ухудшают стабильность дуги, но и мешают нормальному сплавлению. В многослойных швах опасны шлак и брызги, оставшиеся после предыдущего прохода. Новый валик может лечь сверху, перекрыв проблему, но полноценного соединения между слоями не будет.
Это одна из причин, почему на производстве так жестко относятся к межслойной очистке. На учебной площадке этим правилом иногда пренебрегают, а в реальной работе такой подход быстро приводит к браку.
Неверный выбор электрода, проволоки или защитного газа
Расходные материалы не создают непровар сами по себе, но сильно влияют на устойчивость процесса и глубину проплавления. Несоответствие диаметра электрода толщине детали, ошибки в подборе проволоки, нарушение подачи защитного газа, нестабильная дуга — все это отражается на качестве сплавления.
Например, при работе полуавтоматом недостаточная защита зоны сварки может приводить не только к порам, но и к нарушению формирования шва. А при ручной дуговой сварке слишком крупный электрод на узкой разделке затрудняет доступ к корню и боковым стенкам.
Недостаточный подогрев или игнорирование свойств материала
Для некоторых сталей вопрос не сводится только к току и скорости. Если металл интенсивно отводит тепло или имеет повышенную склонность к закалочным структурам, без предварительного подогрева и правильного межслойного температурного режима качественный провар добиться сложнее. Особенно это касается толстостенных деталей и ответственных соединений.
На практике здесь ошибаются не столько сварщики, сколько те, кто пытается упростить технологию. Когда материал требует определенного режима подготовки, игнорирование этих требований напрямую повышает риск скрытых дефектов.
Как влияет способ сварки на риск непровара
Одинаковый дефект по-разному проявляется в разных процессах. Это важно учитывать и при обучении, и при разборе причин брака.
| Способ сварки | Где чаще возникает непровар | Типичные причины | На что обратить внимание |
|---|---|---|---|
| Ручная дуговая сварка покрытым электродом | Корень шва, боковые стенки, межслойные участки | Малый ток, длинная дуга, ошибки угла электрода, плохая зачистка шлака | Длина дуги, стабильность колебаний, подбор электрода и режимов |
| Полуавтоматическая сварка в защитных газах | Корень, боковой непровар в угловых и тавровых соединениях | Высокая скорость, неверный вылет, неправильный угол горелки, слабая подготовка кромок | Скорость перемещения, положение горелки, настройка подачи проволоки |
| Аргонодуговая сварка | Корень тонкостенных изделий и участки сложной геометрии | Недостаток тепла, завышенная осторожность, малый зазор, неудобный доступ | Точная сборка, контроль ванны, режим проплавления корня |
| Автоматическая сварка под флюсом | Корень и зоны смещения кромок | Ошибки сборки, неправильный режим, несоответствие разделки | Стабильность технологических параметров и качество подготовки стыка |
Из таблицы видно, что сам по себе способ сварки не делает дефект неизбежным. Он лишь меняет перечень критичных параметров. Поэтому ответ на вопрос, почему нет провара сварного соединения, всегда начинается с анализа конкретного процесса, а не с общих предположений.
Чем опасен непровар для конструкции
Главная проблема в том, что непровар создает концентратор напряжений. Нагрузка в зоне дефекта распределяется неравномерно, и при статической или циклической работе соединение начинает разрушаться раньше расчетного срока. Особенно опасны дефекты в корне шва, где часто возникают усталостные трещины.
Для герметичных изделий непровар грозит не только снижением прочности, но и нарушением плотности. На трубопроводах, резервуарах и элементах под давлением это уже вопрос безопасности эксплуатации. Даже если течи нет сразу, дефект может проявиться после термических циклов, вибрации или гидроиспытаний.
Еще одна неприятная особенность — сложность ремонта. Если непровар скрыт внутри шва, его приходится вырезать или выбирать дефектный участок механически, а затем переваривать соединение с соблюдением технологии. На готовом объекте это означает простой, дополнительный контроль и рост затрат.
Как определить непровар шва на практике
Точный ответ на вопрос, как определить непровар шва, зависит от стадии контроля. На этапе выполнения работ часть признаков можно заметить сразу по косвенным проявлениям, но окончательно подтвердить дефект удается не всегда без специальных методов.
Визуально-измерительный контроль
Визуальный осмотр не показывает внутренний дефект напрямую, но помогает заметить признаки, которые заставляют насторожиться. К ним относят излишне выпуклый шов при малой ширине, резкий переход валика, неравномерное смачивание кромок, подозрительно узкий корень, локальные западания или, наоборот, шов “сверху красивый, внутри пустой”.
Измерительный контроль нужен для проверки геометрии разделки, зазора, смещения кромок, катета углового шва и усиления. Если параметры изначально не соответствуют технологии, вероятность непровара резко возрастает, даже если внешне соединение выглядит аккуратно.
Анализ хода сварки
Во многих случаях диагноз начинается не после контроля, а во время разбора режима. Если применялся заниженный ток, высокая скорость, неудобное положение горелки, недостаточная зачистка, то риск дефекта уже объективно высок. Опытный мастер или контролер оценивает не только сам шов, но и то, как он был выполнен.
Это особенно полезно в учебной и производственной практике: понять ошибку по технологии часто важнее, чем просто зафиксировать брак. Тогда дефект не повторится на следующем соединении.
Неразрушающий контроль
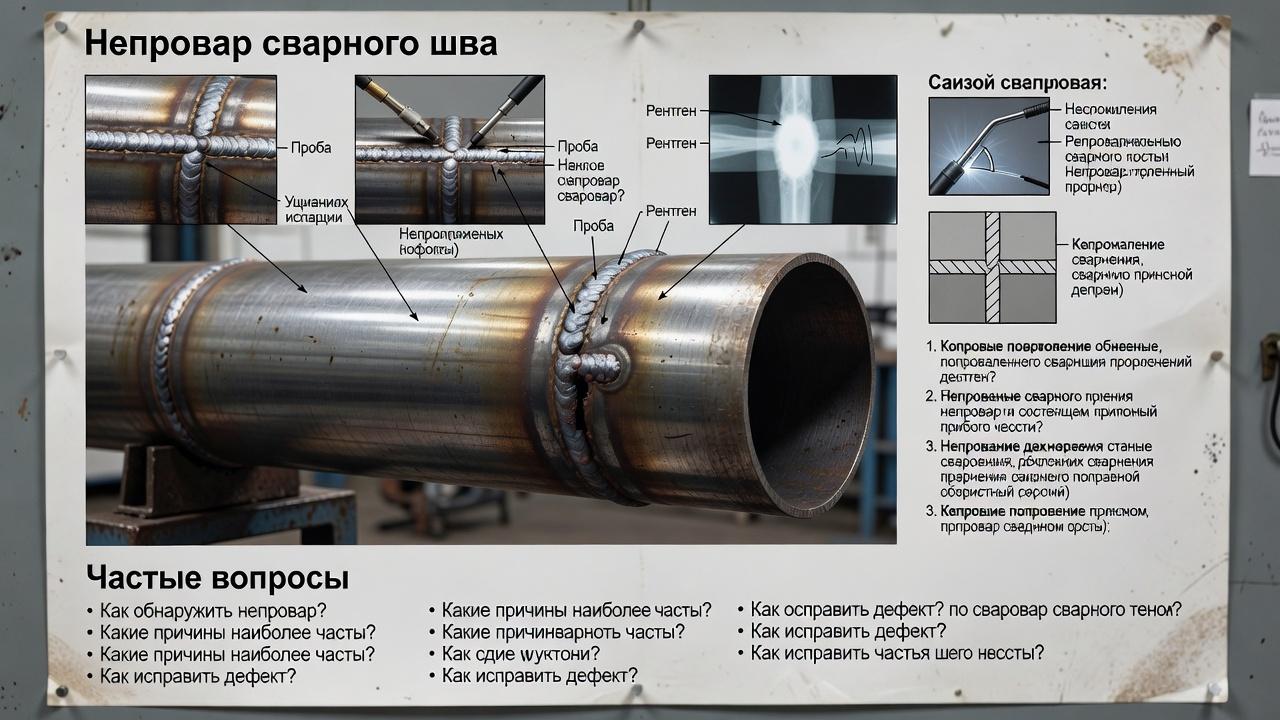
Неполное проплавление и несплавление не всегда одинаково хорошо выявляются разными методами. Выбор УЗК, радиографии или контроля образца зависит от направления и размеров предполагаемой несплошности, геометрии соединения, толщины и свойств металла, доступности поверхностей и требований документации. Сам по себе сигнал прибора или тёмная область на снимке ещё не являются готовым диагнозом: их интерпретирует квалифицированный специалист по утверждённой методике.
Радиографический контроль дает наглядное изображение внутренних неоднородностей, но имеет ограничения по условиям применения и организации работ. Ультразвуковой контроль широко используют для поиска внутренних дефектов в достаточно толстом металле, однако его точность зависит от квалификации специалиста и особенностей геометрии шва.
Разрушающие методы
На образцах, при аттестации технологии и в учебных целях применяют макрошлиф, излом, механические испытания. Макрошлиф особенно полезен, когда нужно увидеть реальную картину проплавления корня и сплавления по боковым стенкам. Для обучения это один из самых наглядных способов понять, что внешне ровный валик и качественное соединение — не одно и то же.
Признаки, которые косвенно указывают на непровар
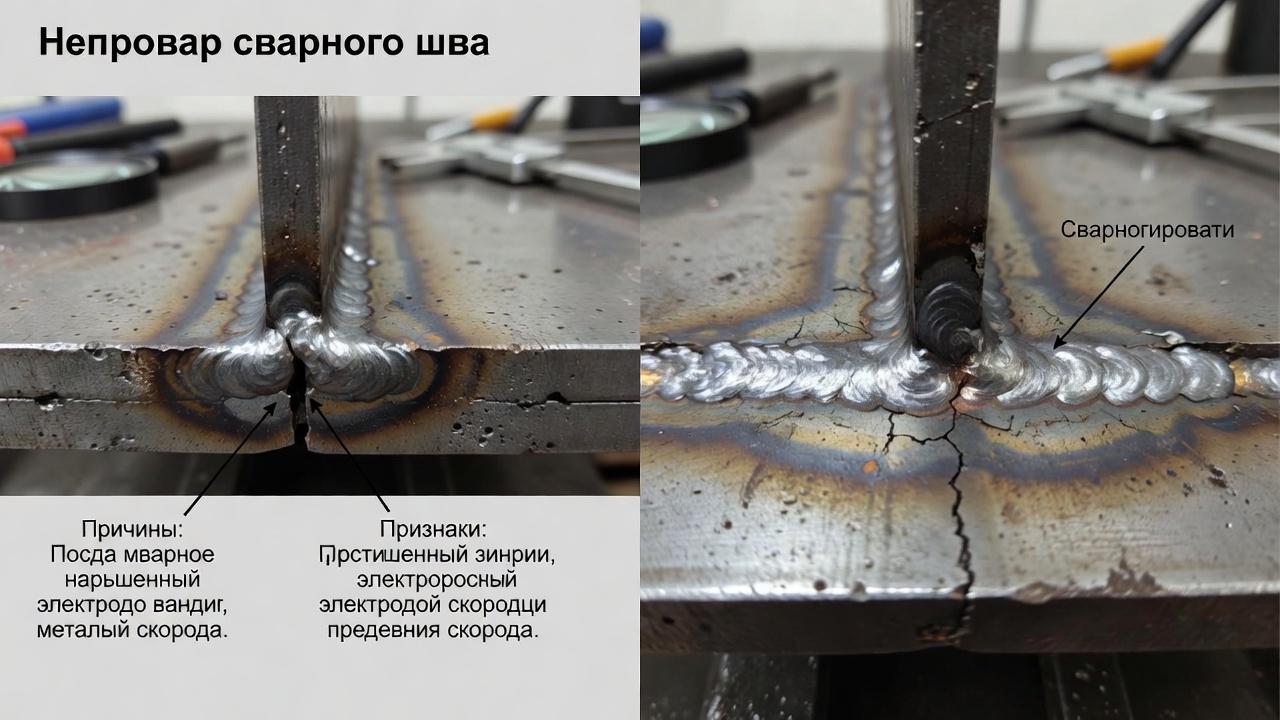
Есть ряд ситуаций, при которых дефект встречается заметно чаще. Они не доказывают наличие брака автоматически, но требуют повышенного внимания:
- слишком узкий и высокий валик при достаточно большой толщине металла;
- слабое раскрытие кромок и минимальный зазор в стыке;
- заметное смещение дуги к одной кромке;
- частые остановки и возобновления шва без тщательной обработки кратера;
- наличие шлаковых остатков между проходами;
- сварка в неудобном положении с явным стремлением “сделать похолоднее”.
В производстве такие признаки используют как сигнал для промежуточной проверки, а не как окончательный приговор. И это правильный подход: некоторые внешне подозрительные швы после контроля оказываются годными, а некоторые внешне аккуратные — наоборот.
Как отличить непровар от похожих проблем
Практический смысл такой дифференциации большой: причины и способы исправления у дефектов разные. Если ошибиться в диагнозе, можно “лечить” не то, что действительно мешает качеству шва.
| Дефект | Суть | Что обычно видно | Чем отличается от непровара |
|---|---|---|---|
| Поры | Газовые полости в металле шва | Точечные или групповые пустоты, часто выявляются контролем | Есть сплавление, но внутри полости |
| Шлаковые включения | Попадание шлака между слоями или в металл шва | Связаны с плохой очисткой и техникой сварки | Это инородное включение, а не отсутствие соединения как такового |
| Подрез | Углубление по кромке основного металла | Часто заметен при внешнем осмотре | Кромка ослаблена, но сплавление может быть достаточным |
| Прожог | Сквозное проплавление с вытеканием металла | Отверстие или провал в корне | Это избыток тепла, а не его недостаток |
Иногда дефекты сочетаются. Например, при неудобной технике сварки можно одновременно получить подрез по краю и непровар по одной из стенок. Поэтому диагностика всегда строится по совокупности признаков.
| Наблюдение/термин | О чём может идти речь | Что не доказано без проверки |
|---|---|---|
| Неполное проплавление корня | Недостаточная глубина проплавления предусмотренного стыка | Что дефект точно виден с лицевой стороны |
| Несплавление по боковой кромке | Отсутствие соединения по границе прохода с основным металлом | Что дефект устраняется простым увеличением тока |
| Межваликовое несплавление | Отсутствие сплавления между соседними слоями | Что наружная форма валика отражает внутреннюю картину |
| Слишком высокий узкий валик | Возможное нарушение режима или техники | Что один внешний признак подтверждает непровар |
Визуальная проверка по ГОСТ Р ИСО 17637-2024 помогает находить доступные наружные признаки, однако для внутренних несплошностей метод контроля выбирают отдельно. Заключение о необходимости ремонта принимают после классификации и оценки обнаруженного дефекта по требованиям конкретного изделия.
Как предотвратить непровар: практические меры
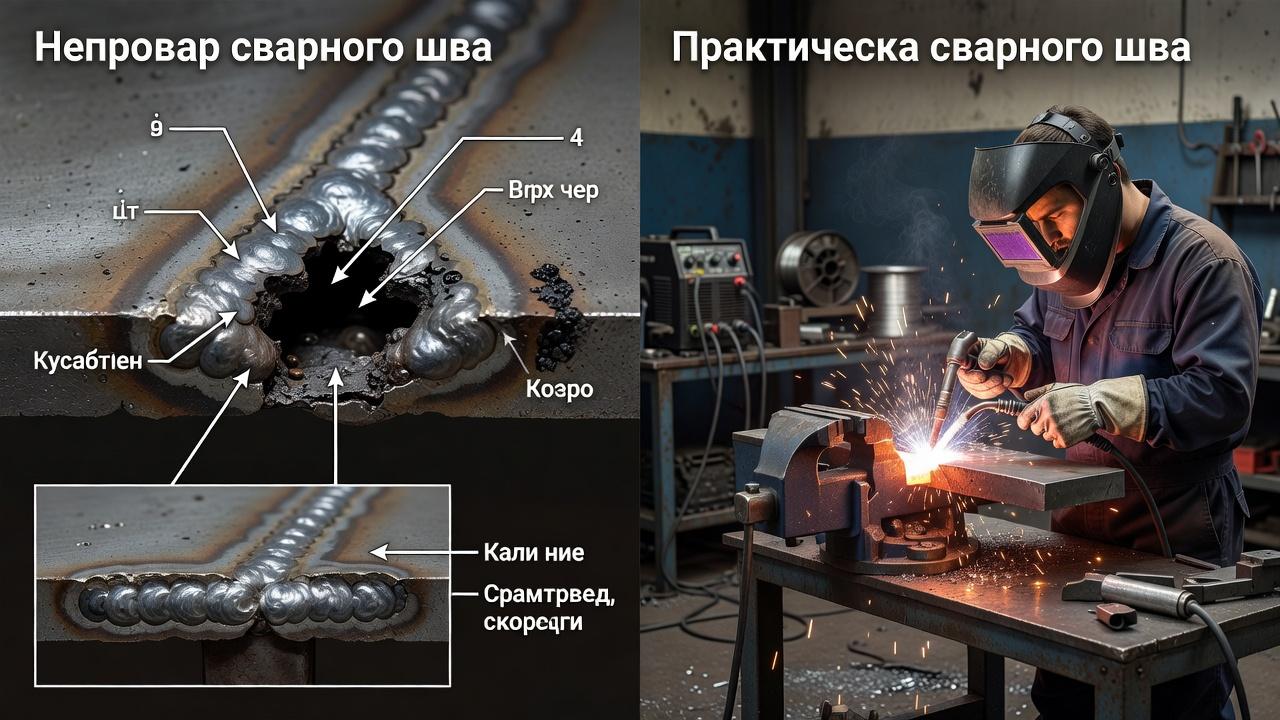
Профилактика здесь эффективнее ремонта. Большая часть случаев устраняется еще до зажигания дуги, если соединение подготовлено правильно, а режим выбран не “примерно”, а по технологии.
- Проверять сборку перед сваркой. Нужно контролировать угол разделки, притупление, зазор, совмещение кромок, прихватки и доступ к корню.
- Подбирать режим под конкретную задачу. Недостаточно знать только толщину металла. Имеют значение положение шва, материал, число проходов, тип электрода или проволоки.
- Соблюдать технику ведения. Угол наклона, длина дуги, скорость перемещения и характер поперечных колебаний должны обеспечивать прогрев обеих кромок.
- Тщательно очищать металл. Перед сваркой убирают ржавчину, окалину, масло и влагу, между проходами снимают шлак и брызги.
- Не заменять технологию “чувством руки”. Опыт важен, но он не отменяет требований карты сварки и нормативной документации.
- Использовать промежуточный контроль. На ответственных соединениях полезно проверять корень, первый слой и геометрию шва до завершения всей наплавки.
Для учебных мастерских и курсов подготовки сварщиков это особенно показательно. Новички чаще всего ошибаются не в одном параметре, а сразу в нескольких: берут малый ток, слишком быстро ведут электрод и еще работают по плохо зачищенным кромкам. Поэтому хорошее обучение строится на понимании причинно-следственной связи, а не только на отработке движения руки.
Что делать, если непровар уже обнаружен
Универсального ремонта “поверх шва” здесь нет. Если дефект подтвержден, его нужно удалить в пределах дефектной зоны механической обработкой, строжкой, шлифовкой или вырубкой с последующей переваркой по корректной технологии. Способ выбирают по толщине металла, доступности участка и требованиям к соединению.
Перед ремонтом важно установить первопричину. Если просто переварить участок без изменения режима, подготовки кромок или техники сварки, дефект вернется. В этом смысле устранение непровара всегда состоит из двух частей: удаление брака и исправление технологии.
После ремонта соединение повторно контролируют в объеме, который требуется для данного изделия. Для ответственных конструкций ограничиваться только внешним осмотром обычно нельзя.
Роль подготовки сварщика и технологической дисциплины
Непровар нельзя свести только к “неумению варить”. На него влияет вся цепочка: от подготовки деталей и выбора режима до самоконтроля сварщика и работы ОТК. Но именно уровень подготовки исполнителя часто определяет, заметит ли он риск дефекта вовремя и сможет ли скорректировать процесс до появления брака.
В профессиональном обучении сварщиков этому уделяют особое внимание: учащихся учат читать разделку, понимать назначение корневого и облицовочного проходов, отличать достаточное проплавление от внешней аккуратности. Для тех, кто работает на ответственных объектах, значение имеет и аттестация НАКС, поскольку там проверяют не только практический навык, но и соблюдение технологии в заданных условиях.
Частые вопросы
Можно ли обнаружить непровар только по внешнему виду шва?
Не всегда. Внешние признаки помогают заподозрить проблему, но внутренний дефект нередко скрыт. Для ответственных соединений одного визуального осмотра недостаточно, особенно если речь идет о корне шва или многослойной сварке.
Почему шов выглядит ровным, а провара нет?
Потому что формирование поверхности и глубина сплавления — не одно и то же. При малом токе или высокой скорости валик может лечь красиво, но расплав не успеет прогреть кромки на нужную глубину.
В каких швах непровар опаснее всего?
Наиболее критичен непровар в корне стыкового соединения, в зонах циклической нагрузки, на трубопроводах, сосудах, металлоконструкциях с динамической работой и в герметичных изделиях. Там дефект быстрее приводит к трещинам, течам или разрушению узла.
Всегда ли причиной является низкий ток?
Нет. Это частая, но не единственная причина. Дефект возникает также из-за плохой разделки, малого зазора, слишком высокой скорости, ошибок угла электрода, загрязнения кромок и нарушений межслойной очистки.
Какой метод контроля лучше для поиска непровара?
Нет метода, который одинаково надёжно подтверждает отсутствие непровара во всех соединениях. Визуальный контроль оценивает доступные поверхности, УЗК и радиография имеют собственные ограничения по выявляемости и применимости. Производственный контроль назначают с учётом изделия и его документации; нельзя считать, что любой ровный валик снаружи прошёл проверку на внутреннее несплавление.
Если смотреть на проблему по-рабочему, непровар почти никогда не появляется “сам”. Он вырастает из конкретных технологических уступок: не дочистили, занизили ток, поспешили со скоростью, закрыли глаза на плохую сборку. Поэтому надежный результат начинается не с ремонта брака, а с привычки контролировать весь процесс целиком: кромки, режим, положение инструмента, промежуточную проверку и качество каждого прохода. Именно такой подход отличает просто выполненный шов от действительно надежного сварного соединения.