

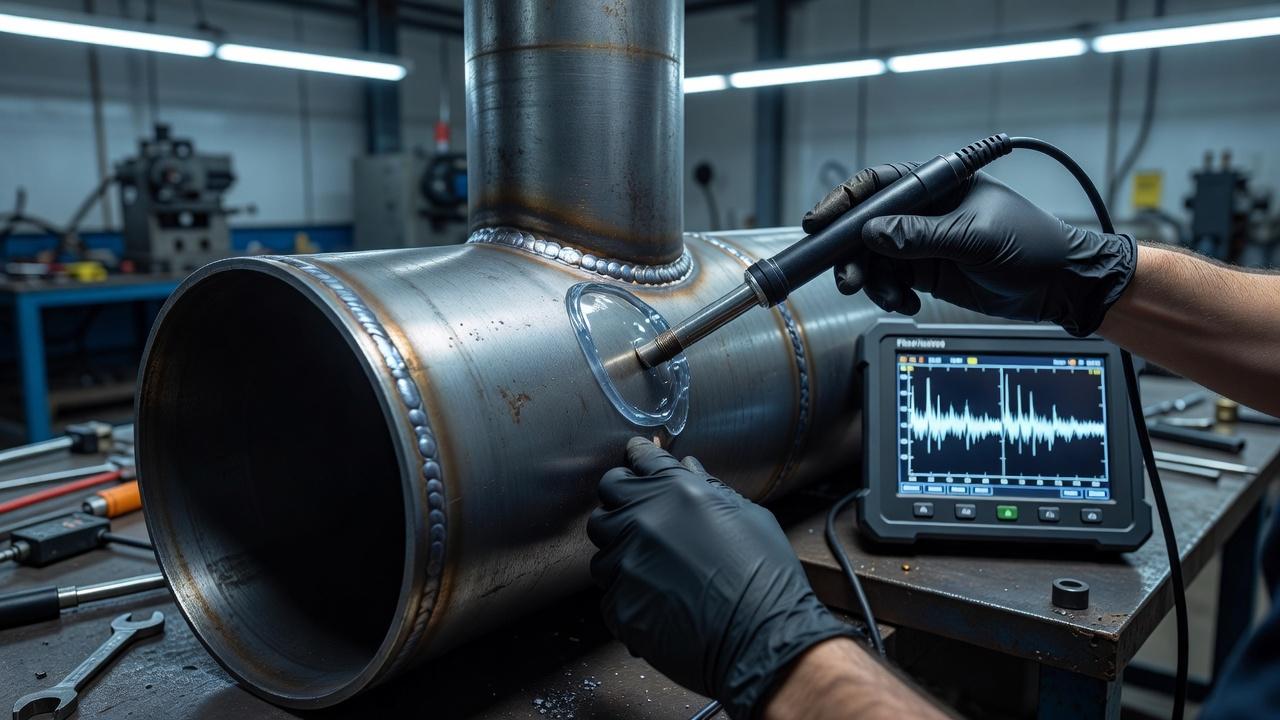
Ультразвуковой контроль сварных соединений позволяет выявлять отражатели и несплошности внутри металла без разрушения изделия, но не «показывает на экране» готовый перечень дефектов. Положение, размеры и характер индикации оценивает подготовленный специалист с учётом метода, геометрии изделия, материала и чувствительности контроля. Мелкая округлая пористость, плоскостные несплошности и трещины могут выявляться с разной надёжностью.
Для сварщика, мастера участка и того, кто только выбирает обучение по профессии, тема не отвлеченная. От того, как читаются результаты УЗК и как шов подготовлен к контролю, зависит допуск изделия в работу, повторный ремонт, объем переделок и, в ряде случаев, безопасность эксплуатации. Поэтому полезно понимать не только сам принцип метода, но и его реальные возможности, ограничения и место в производстве.
Что такое ультразвуковой контроль и в чем его смысл
УЗК относится к неразрушающим методам контроля. В металл вводят ультразвуковые колебания, а затем анализируют, как волна проходит через материал и от каких границ отражается. Если внутри шва или околошовной зоны есть дефект, сигнал меняется: часть энергии отражается, часть рассеивается, и прибор фиксирует это как аномалию.
С практической точки зрения метод ценен тем, что позволяет проверять толщу металла, а не только поверхность. Наружный осмотр покажет подрез, наплыв или грубую форму валика, но не даст ответа, есть ли внутри непровар корня или шлаковая прослойка. Именно здесь ультразвук и становится основным рабочим инструментом контроля.
В производстве УЗК широко применяют для стыковых и некоторых угловых соединений на трубопроводах, сосудах, металлоконструкциях, элементах котельного оборудования, резервуарах и строительных конструкциях. Особенно актуален он там, где высоки требования к надежности и где внутренний дефект может привести к разрушению под нагрузкой, давлением или при циклической работе.
Как работает проверка сварных швов ультразвуком
Контроль выполняют с помощью преобразователя, который вводит ультразвук в металл через контактную среду. Она нужна для надежной передачи колебаний от датчика к поверхности. Дальше волна распространяется в изделии, отражается от донной поверхности, границ сплавления, геометрических переходов и возможных дефектов.
Оператор оценивает форму, амплитуду и положение отраженного сигнала. По этим признакам определяют, где находится несплошность, на какой глубине она расположена, как примерно ориентирована и насколько она опасна. Полноценная интерпретация требует не просто умения работать с прибором, а понимания геометрии шва, типа соединения, толщины металла и особенностей конкретного способа сварки.
Для контроля сварных соединений часто применяют наклонные преобразователи. Они позволяют вводить ультразвук под углом и прозвучивать объем шва, включая корень, зоны сплавления и участки термического влияния. Это особенно важно при стыковых соединениях, где дефекты нередко располагаются не по центру, а у кромок или по линии сплавления.
Что показывает УЗК сварного шва на практике
Когда задают вопрос, что показывает УЗК сварного шва, обычно ждут простого списка дефектов. Но на практике прибор показывает не «трещину» или «непровар» в готовом текстовом виде, а отраженный сигнал, который специалист соотносит с реальной картиной в металле. То есть УЗК выявляет признаки дефекта, а окончательная оценка строится на опыте, схеме прозвучивания и критериях приемки.
Ультразвуковой контроль выявляет отражения от несплошностей, а его результат зависит от ориентации дефекта, акустических свойств металла, толщины и схемы прозвучивания. Для отдельных плоскостных дефектов метод может быть очень эффективен, но небольшая пористость и определённые ориентации трещин способны давать слабые или неоднозначные сигналы. Нельзя обещать одинаковую вероятность выявления всех дефектов при любом материале.
Кроме самого наличия дефекта, УЗК помогает определить его координаты и протяженность. Это важно для ремонта: можно не переваривать весь шов, а вскрыть и устранить конкретный дефектный участок, если это допускается технологией и нормативными требованиями.
Какие дефекты ультразвук выявляет лучше всего
Непровар
Непровар возникает там, где не произошло полного соединения кромок или слоев наплавленного металла. Он часто появляется при неправильной подготовке кромок, недостаточном токе, слишком высокой скорости сварки, плохом доступе к корню шва или ошибке в технике ведения электрода. Для стыковых соединений это один из самых критичных дефектов.
Ультразвук обычно хорошо выявляет непровары, потому что они имеют выраженную плоскостную форму и создают заметное отражение. Особенно это касается непровара корня и бокового несплавления. Однако многое зависит от ориентации дефекта относительно направления луча.
Несплавление
Несплавление отличается от непровара тем, что речь идет о локальном отсутствии сплавления между наплавленным металлом и основным металлом либо между отдельными валиками. Причиной могут быть загрязнение кромок, окалина, неправильный угол наклона электрода, недостаточное тепловложение или неудачная последовательность проходов.
Для УЗК такой дефект также удобен, если плоскость несплавления попадает в зону уверенного отражения. В многослойных швах на толстом металле это один из типичных внутренних дефектов, особенно если межслойная зачистка велась небрежно.
Трещины
Трещины считаются наиболее опасным дефектом, поскольку они могут развиваться под нагрузкой. Они бывают продольными, поперечными, кратерными, горячими и холодными, могут располагаться в самом шве, в зоне сплавления или в зоне термического влияния.
Ультразвуковой контроль способен обнаруживать трещины, но чувствительность зависит от их раскрытия, длины и ориентации. Тонкая трещина, расположенная невыгодно для луча, может давать слабый сигнал. Поэтому при подозрении на трещинообразование УЗК нередко дополняют другими методами, например капиллярным или магнитопорошковым контролем, если материал и условия это позволяют.
Шлаковые включения
Шлаковые включения появляются при ручной дуговой сварке и некоторых других процессах, если шлак не был полностью удален между проходами или режим сварки подобран неудачно. Внутри шва остаются неметаллические прослойки или вытянутые включения.
Ультразвук обнаруживает такие дефекты, но интерпретация может быть сложнее, чем в случае с плоскостными несплошностями. Сигнал зависит от формы включения, его размеров и расположения. Вытянутые шлаковые цепочки обычно выявляются увереннее, чем отдельные мелкие включения.
Поры
Поры образуются из-за газов, которые не успели выйти из сварочной ванны. Причины знакомы любому сварщику: влажные электроды, загрязненный металл, плохая защита газом, ржавчина, масло, нарушение режима. Пористость может быть единичной, скопленной или равномерно распределенной.
УЗК видит поры хуже, чем непровары и трещины, особенно если они мелкие и рассеянные. Это связано с тем, что небольшие округлые дефекты отражают ультразвук иначе и часто дают менее выразительную картину. Поэтому при оценке пористости во многих случаях рентгенографический контроль оказывается нагляднее.
Расслоения и дефекты основного металла
Не все, что находит УЗК при контроле сварного соединения, относится именно к дефектам шва. Иногда выявляются расслоения проката, внутренние несплошности в основном металле, ламинации в околошовной зоне. Для изготовления ответственных изделий это принципиально, потому что даже качественно выполненный шов не компенсирует исходный дефект материала.
Такие случаи особенно важны при сварке толстолистового проката, низколегированных сталей и деталей, работающих под динамической нагрузкой. Контроль помогает отличить дефект сварки от проблем самого металла и принять правильное решение по ремонту или браковке.
Какие дефекты ультразвуковой контроль выявляет хуже
У метода есть сильные стороны, но нет смысла приписывать ему универсальность. Ультразвук хуже работает по очень мелким, рассеянным и округлым дефектам, а также в тех случаях, когда форма и ориентация несплошности не дают надежного отражения. Именно поэтому результаты всегда оценивают в привязке к типу дефекта, толщине металла и схеме контроля.
Сложности возникают и при грубой поверхности, сложной геометрии, наплавках, аустенитных швах, мелкозернистых и крупнозернистых структурах, где волна может заметно затухать или рассеиваться. Иногда дефект есть, но его сигнал маскируется геометрическими отражениями от усиления шва, корня, кромок или переходов сечения.
Отсюда важный вывод: УЗК не заменяет технологическую дисциплину и не снимает требований к подготовке соединения. Если шов выполнен неудобно для прозвучивания, а поверхность не подготовлена, даже хороший прибор не даст чистой и однозначной картины.
От чего зависит достоверность результата
Точность контроля складывается не из одного прибора. На результат влияют подготовка поверхности, схема сканирования, выбор преобразователя, опыт дефектоскописта, толщина изделия, тип соединения, материал и состояние металла после сварки.
Например, грубая окалина, брызги металла, усиление шва без зачистки и неровности поверхности мешают устойчивому акустическому контакту. В итоге сигнал становится нестабильным, а мелкие отражения теряются. Для нормального контроля поверхность в зоне перемещения преобразователя обычно очищают, а при необходимости дополнительно зачищают.
Большое значение имеет и время проведения контроля. Некоторые дефекты, особенно холодные трещины в определенных сталях, могут появляться не сразу после сварки. Поэтому для ответственных соединений сроки контроля и повторных проверок задаются технологической документацией и требованиями нормативов.
Сравнение УЗК с другими методами контроля сварных швов
Чтобы понять место метода в производстве, полезно сравнить его с другими способами неразрушающего контроля. У каждого свой рабочий диапазон и свои ограничения. На практике выбирают не «лучший вообще», а подходящий под конкретную задачу.
| Метод | Что выявляет лучше | Ограничения | Где особенно полезен |
|---|---|---|---|
| Ультразвуковой контроль | Внутренние плоскостные дефекты, непровары, несплавления, трещины | Зависит от ориентации дефекта, сложности интерпретации, состояния поверхности | Толстостенные изделия, стыковые соединения, ответственные конструкции |
| Радиографический контроль | Поры, шлаковые включения, объемные дефекты, наглядная картина внутренней структуры | Требования по радиационной безопасности, не всегда удобен в полевых условиях | Трубопроводы, сосуды, серийный контроль, документация результатов |
| Магнитопорошковый контроль | Поверхностные и подповерхностные дефекты в ферромагнитных материалах | Не подходит для всех материалов, не контролирует глубину шва по всему объему | Поиск трещин на поверхности и в приповерхностном слое |
| Капиллярный контроль | Открытые на поверхность трещины, поры, неплотности | Не выявляет внутренние дефекты, требует чистой поверхности | Нержавеющие стали, цветные металлы, проверка поверхности после зачистки |
| Визуальный и измерительный контроль | Наружные дефекты, геометрию шва, подрезы, смещение кромок | Не показывает внутренние дефекты | Первичный этап контроля любого сварного соединения |
Если говорить проще, ультразвук особенно силен там, где нужно «заглянуть внутрь» толстого металла без вскрытия. Но для оценки пористости, некоторых включений или поверхностных трещин его часто дополняют другими способами. Такая комбинированная схема встречается регулярно и считается нормальной производственной практикой.
Где УЗК особенно востребован в сварочном производстве
Метод широко применяют в тех отраслях, где к швам предъявляют повышенные требования по прочности и герметичности. Это магистральные и технологические трубопроводы, оборудование нефтегазовой и химической промышленности, тепловая энергетика, котлы, металлоконструкции грузоподъемных сооружений, элементы мостов и крупных строительных объектов.
В таких сферах недостаточно просто «сделать шов красивым». Соединение должно выдерживать рабочее давление, температурные циклы, вибрацию, ударные нагрузки и иногда коррозионную среду. Именно поэтому ультразвуковой контроль сварных соединений включают в технологические маршруты как обязательную стадию приемки либо выборочной проверки.
Для сварщика важно понимать пределы метода: даже серьёзная внутренняя несплошность не гарантированно обнаружится при любой схеме прозвучивания. Качество зависит от подготовки кромок и режима сварки, но подтверждают его методами, предусмотренными документацией. При неудовлетворительном результате решение об объёме ремонта принимает уполномоченный специалист; устранение по одной приблизительной координате сигнала недопустимо.
Что должен учитывать сварщик, чтобы шов проходил ультразвуковой контроль
Успешное прохождение УЗК начинается не у дефектоскописта, а еще на стадии подготовки кромок и выбора режима сварки. Если сборка с зазором «гуляет», притупление выполнено с отклонениями, кромки загрязнены или прихватки сделаны небрежно, риск внутренних дефектов резко растет.
- точная подготовка и сборка кромок по технологии;
- чистый металл без ржавчины, масла, влаги и окалины в зоне сварки;
- правильно подобранные режимы, особенно для корневого прохода;
- стабильная техника ведения дуги без чрезмерной скорости;
- обязательная межслойная очистка при многопроходной сварке;
- контроль за влажностью электродов и состоянием защитного газа;
- соблюдение последовательности проходов и требований к подогреву, если он нужен.
На практике больше всего проблем дает не один грубый промах, а цепочка мелких нарушений. Чуть завышенная скорость, не до конца зачищенный шлак, неудобный доступ, плохой обзор корня, усталость сварщика в конце смены, и внутри появляется дефект, который внешне не всегда заметен. Именно поэтому культура сварочного производства так тесно связана с последующим контролем.
Особенности УЗК для разных типов соединений и материалов
Стыковые соединения
Для стыков УЗК считается одним из самых информативных методов. Объем шва хорошо прозвучивается с обеих сторон, а основные опасные дефекты, такие как непровар корня, несплавление и трещины, при правильной настройке обычно обнаруживаются достаточно уверенно.
Угловые и тавровые соединения
Здесь задача сложнее из-за геометрии изделия и множества ложных отражений. Контроль возможен, но схема прозвучивания должна учитывать форму соединения, доступность поверхностей и предполагаемые зоны появления дефектов. В некоторых случаях чувствительность к отдельным видам несплошностей оказывается ниже, чем в стыковых швах.
Трубы
При контроле кольцевых швов труб важны диаметр, толщина стенки и доступ снаружи или изнутри. На трубопроводах ультразвук широко используют как в цехе, так и на монтаже, но условия работы сильно влияют на качество результатов: холод, влажность, ограниченный доступ и положение шва усложняют задачу.
Аустенитные стали и разнородные соединения
На таких материалах ультразвуковой контроль усложняется из-за структуры металла и особенностей распространения волн. Сигнал может искажаться, возрастает уровень структурных шумов, а интерпретация требует более высокой квалификации. Поэтому для сложных материалов особенно критична правильная методика контроля.
| Условие | Что следует учитывать | Правильный вывод |
|---|---|---|
| Стыковой шов ферритной стали с достаточной толщиной | Условия близки к типичной области применения стандартной методики | Можно выбирать технологию контроля по документации и применимому стандарту |
| Металл тоньше 8 мм | ГОСТ Р ИСО 17640-2016 не описывает такую ситуацию как стандартную область применения | Нельзя автоматически переносить методику из этого ГОСТ |
| Аустенитные или грубозернистые сварные соединения | Рассеяние и затухание затрудняют интерпретацию | Проверяют применимость специальной методики |
| Сложная геометрия, ограниченный доступ | Возможны мёртвые зоны и геометрические отражения | Нужны предусмотренные зоны сканирования и альтернативные методы при необходимости |
| Подтверждение герметичности | Наличие/отсутствие ультразвукового сигнала не является испытанием на плотность | Нужны отдельные методы испытаний по документации |
Действующий в РФ ГОСТ Р ИСО 17640-2016 описывает прежде всего ручной ультразвуковой контроль сварных соединений, полученных сваркой плавлением, на материалах толщиной не менее 8 мм с низким затуханием, при температуре объекта от 0 до 60 °C; основной типовой случай — ферритные соединения с полным проплавлением. Другие условия не следует объявлять невозможными для УЗК вообще, но им может требоваться другая обоснованная методика. ГОСТ 3242-79 рассматривает методы контроля и области их применения в пределах своего предмета.
Роль дефектоскописта и почему одного прибора недостаточно
Даже современный прибор не работает сам по себе. Он регистрирует сигналы, но решение принимает специалист, который умеет отличать реальный дефект от геометрического отражения, структурного шума или особенности формы шва. Ошибка здесь может стоить дорого: либо опасный дефект пропустят, либо исправный шов отправят в ненужный ремонт.
Поэтому в реальном производстве ценится не только знание кнопок прибора, но и понимание сварочных процессов. Дефектоскописту полезно представлять, какие несплошности характерны для ручной дуговой сварки, какие для полуавтоматической, где обычно возникают дефекты корня, как влияет многослойная наплавка и что можно ожидать от конкретной конструкции.
Для тех, кто выбирает обучение в сварочной сфере, это хороший ориентир. Специалист, который понимает связь между технологией сварки и методами контроля, заметно сильнее как на производстве, так и при подготовке к аттестации и работе на ответственных объектах.
Частые вопросы
Можно ли ультразвуком проверить любой сварной шов?
Не любой и не с одинаковой эффективностью. Метод особенно хорошо подходит для стыковых соединений достаточной толщины, где можно организовать нормальное прозвучивание. При сложной геометрии, очень тонком металле, грубой поверхности или материалах со сложной структурой возможности УЗК снижаются.
Показывает ли УЗК герметичность шва?
Напрямую нет. Ультразвук выявляет внутренние дефекты и несплошности, которые могут быть причиной негерметичности, но сам по себе не заменяет испытания на плотность. Если нужно подтвердить отсутствие утечек, применяют соответствующие методы испытаний и контроля.
Чем отличается УЗК от рентгена при контроле сварки?
Ультразвук строится на отражении акустических волн, а радиографический контроль показывает внутреннюю структуру по ослаблению излучения. УЗК часто лучше выявляет плоскостные дефекты вроде непровара и трещин, а рентген обычно нагляднее при пористости и шлаковых включениях. Выбор зависит от материала, толщины, требований нормативов и условий работы.
Можно ли по результатам УЗК сразу понять размер дефекта?
Оценить положение и примерную протяженность дефекта можно, но это не значит, что прибор «рисует» его точную форму. Результат зависит от методики, калибровки, ориентации несплошности и опыта специалиста. Поэтому размер и опасность дефекта всегда определяют по установленным правилам оценки, а не по одному сигналу.
Почему тема УЗК важна для обучения сварщиков
Сварщик не обязан выполнять ультразвуковой контроль сам, если у него другая производственная функция. Но понимать, как и что именно выявляет этот метод, полезно уже на этапе обучения. Это меняет отношение к подготовке кромок, к корневому проходу, к межслойной зачистке и вообще к дисциплине сварки.
Те, кто учится только «варить, чтобы держалось», обычно сталкиваются с проблемами на первых же ответственных работах. Те, кто понимает, как шов будет проверяться, быстрее начинают делать соединения с прогнозируемым внутренним качеством. А это уже другой уровень профессии, особенно если дальше планируется аттестация НАКС и работа на объектах с повышенными требованиями.
Если смотреть на производство трезво, ультразвук не ищет придирки к сварщику. Он показывает, что реально происходит внутри металла. Поэтому лучший способ пройти контроль без лишних ремонтов не в том, чтобы надеяться на удачу, а в том, чтобы изначально варить так, как будто шов уже прозвучивают. Для серьезных работ это и есть нормальный профессиональный подход.