

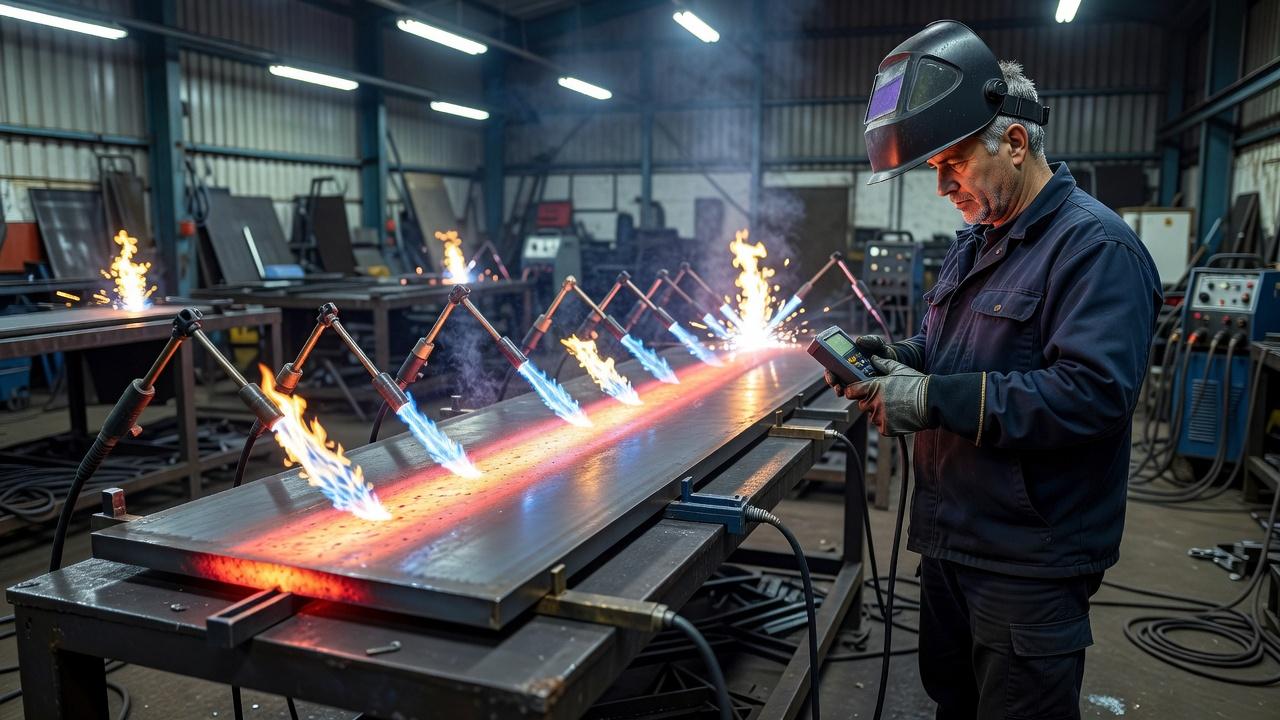
Предварительный подогрев перед сваркой нужен не «для подстраховки», а для управления тем, как металл ведёт себя в зоне шва и рядом с ней. Он снижает скорость охлаждения, помогает уменьшить риск холодных трещин, делает структуру металла менее хрупкой и даёт более предсказуемый результат при работе с толстыми сечениями, углеродистыми и низколегированными сталями, а также с рядом ответственных конструкций.
Если сказать совсем просто, подогрев позволяет сварщику и технологу удержать процесс в безопасных рамках. Металл меньше испытывает резкие температурные перепады, водород легче выходит из сварочной зоны, а сам шов и околошовная зона реже дают неприятные сюрпризы после остывания. Но применять такой приём нужно не всегда: всё решают марка стали, толщина, способ сварки, жёсткость узла, температура окружающей среды и требования к изделию.
Что происходит с металлом без подогрева
Во время сварки металл рядом с дугой нагревается очень быстро, а затем начинает остывать. Если деталь массивная, холодная или хорошо отводит тепло, охлаждение идёт особенно интенсивно. Для некоторых сталей это опасно: в околошовной зоне могут формироваться твёрдые и хрупкие структуры, а внутренние напряжения растут.
На практике самая неприятная проблема здесь не сама по себе усадка шва, а сочетание трёх факторов: повышенная твёрдость, диффузионный водород и сварочные напряжения. Именно такая комбинация часто приводит к образованию холодных трещин. Они могут появиться не сразу, а через несколько часов после окончания работы, что особенно опасно для ответственных соединений.
Если металл перед сваркой слишком холодный, дуга прогревает только локальный участок, а разница температур между зоной шва и основной массой детали получается большой. В результате тепло быстро «утягивается» в основный металл, ванна ведёт себя жёстче, проплавление может стать менее стабильным, а технологический режим требует более точного соблюдения.
Зачем нужен предварительный подогрев на практике
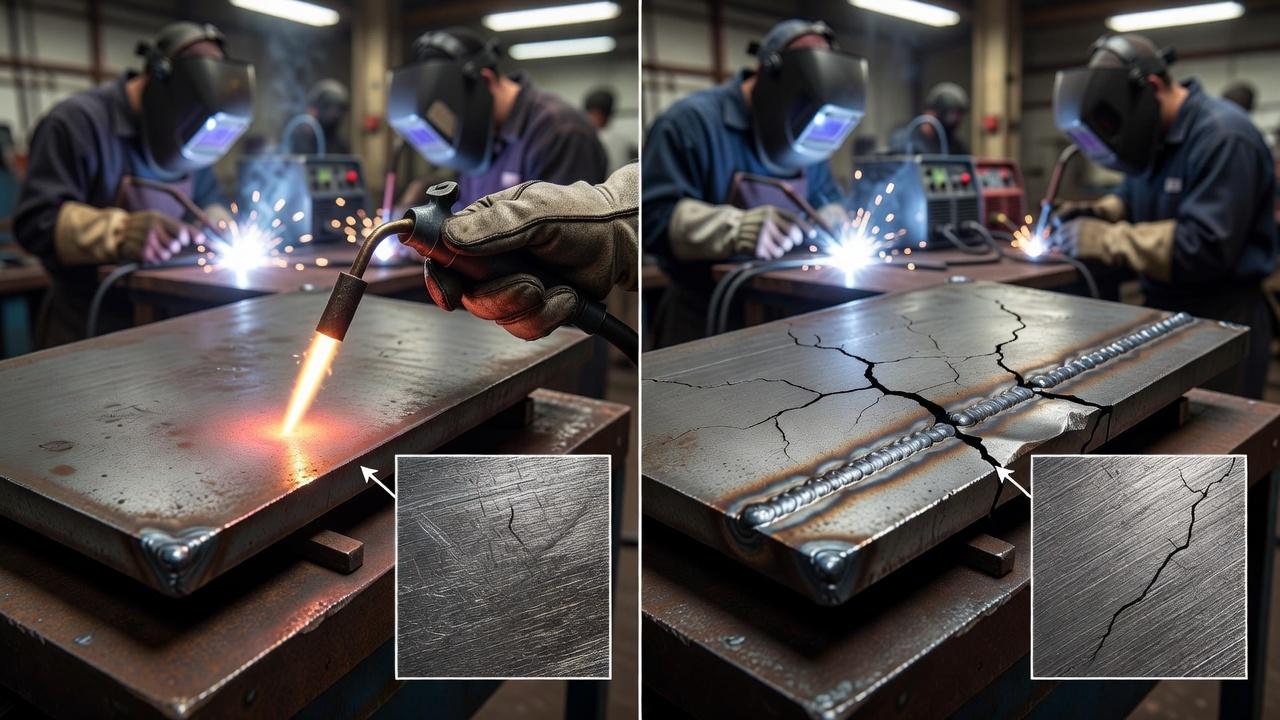
Когда спрашивают, зачем нужен предварительный подогрев, чаще всего имеют в виду одну из трёх задач: избежать трещин, смягчить структуру в зоне термического влияния и уменьшить сварочные напряжения. Но этим его роль не ограничивается. Подогрев также улучшает воспроизводимость результата, особенно при монтаже, ремонте и сварке массивных деталей.
Предварительный подогрев может замедлить охлаждение металла после сварки и при подходящих условиях снизить риск образования твёрдых структур и водородных трещин. Но он не «выводит» весь водород автоматически: важны состав стали, водород в расходных материалах, толщина, жёсткость соединения и соблюдение режима охлаждения. Поэтому меры против трещин рассматривают в комплексе с выбором электродов, подготовкой кромок и требованиями технологической карты.
Кроме того, подогрев снижает вероятность закалки околошовной зоны у сталей с повышенной склонностью к образованию твёрдых структур. Чем мягче проходит охлаждение, тем меньше риск получить чрезмерно твёрдый участок рядом со швом. Для производственной практики это означает более надёжное соединение и меньше проблем при контроле качества.
Есть и ещё один эффект, о котором хорошо знают на ремонте тяжёлого оборудования: подогретая деталь сваривается спокойнее. Ванна лучше смачивает кромки, меньше чувствуется влияние холодной массы металла, проще держать стабильный провар на корне и на переходах. Это не отменяет требований к режиму, но делает процесс менее капризным.
В каких случаях подогрев действительно нужен
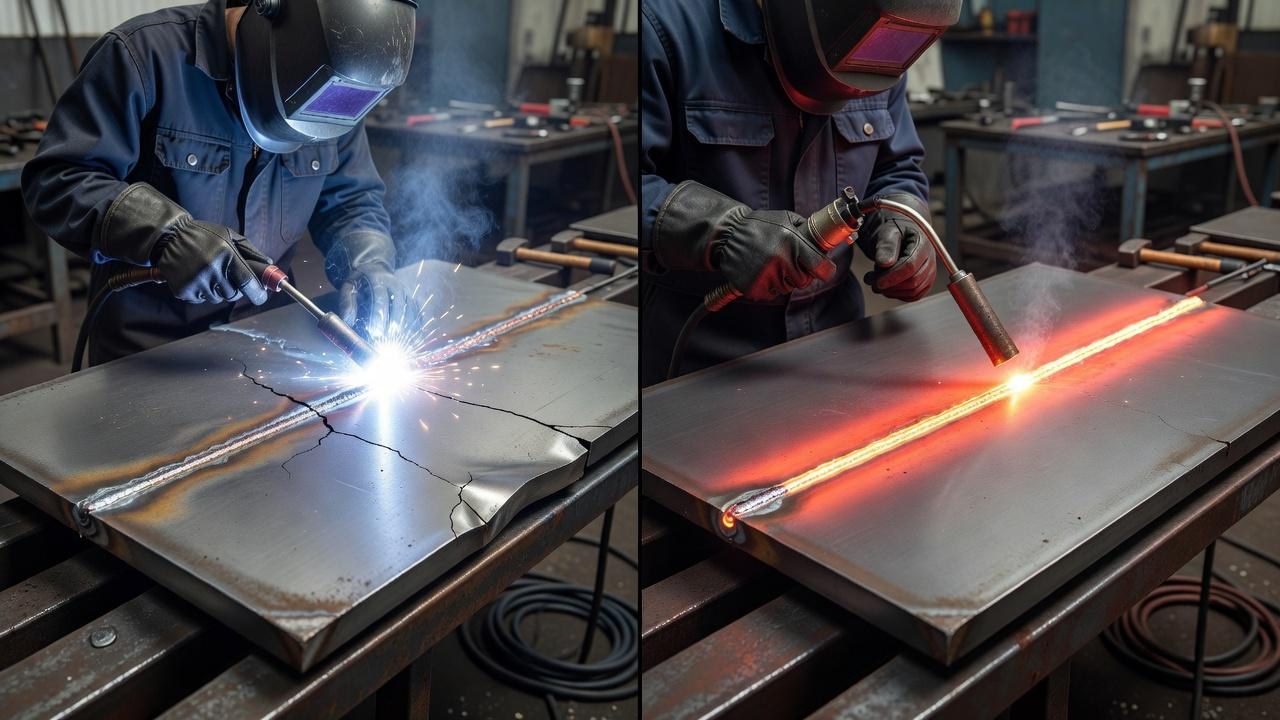
Не каждое соединение требует подготовки с нагревом. Для тонких деталей из низкоуглеродистой стали при нормальной температуре цеха и правильно подобранном режиме сварки он часто не нужен. Но есть ситуации, где без него резко возрастает риск дефектов.
- Сварка среднеуглеродистых, низколегированных и некоторых высокопрочных сталей.
- Большая толщина металла или крупные массивные узлы, которые интенсивно отводят тепло.
- Жёстко закреплённые конструкции с высоким уровнем усадочных напряжений.
- Ремонт деталей, уже работавших под нагрузкой или имеющих неоднородную структуру.
- Низкая температура окружающей среды, особенно при монтаже на открытом воздухе.
- Работа с соединениями, к которым предъявляют повышенные требования по надёжности и контролю.
Чем выше углеродный эквивалент стали, тем внимательнее относятся к вопросу подогрева. Это не единственный критерий, но один из основных в технологических расчётах. Он показывает склонность стали к закалке и трещинообразованию при сварке.
Отдельная категория, где предварительный нагрев свариваемых деталей особенно распространён, это ремонтно-восстановительные работы. Например, при наплавке или заварке дефектов на толстостенных элементах, корпусных деталях, литых заготовках, валах, зубчатых колёсах. Там важно не только заварить дефект, но и не получить новые повреждения рядом.
Как подогрев влияет на структуру и свойства металла
Самое важное изменение связано со скоростью охлаждения. Когда металл остывает слишком быстро, в зоне термического влияния могут образоваться структуры с высокой твёрдостью и пониженной пластичностью. Для ряда сталей это прямой путь к хрупкому разрушению или трещинам под действием остаточных напряжений.
Подогрев сдвигает процесс в более благоприятную сторону. Охлаждение становится менее резким, структура получается более вязкой, а твёрдость в опасной околошовной области не выходит на критические значения так легко, как при сварке «на холодную».
Вторая важная сторона вопроса связана с водородом. В сварочной практике именно диффузионный водород часто оказывается скрытым источником проблем. При повышенной температуре до начала сварки и при поддержании межслойной температуры ему проще диффундировать из металла, а значит риск отложенного растрескивания уменьшается.
Предварительный нагрев изменяет распределение температур в детали, но обещать снижение любых остаточных напряжений нельзя: итог зависит от закрепления, последовательности проходов и геометрии изделия. Подогрев не равнозначен последующей термообработке для снятия напряжений. Если изделию предписана такая обработка, одно лишь нагревание кромок перед сваркой не считается её заменой.
От чего зависит температура подогрева перед сваркой
Универсального числа здесь не существует. Температура подогрева перед сваркой определяется по технологической документации, требованиям к конкретной марке стали, толщине, способу сварки, типу соединения, уровню жёсткости узла и условиям выполнения работ. То, что достаточно для одной детали, может быть недостаточно или избыточно для другой.
На выбор влияют несколько факторов одновременно. Чем выше склонность металла к закалке, чем больше толщина, чем холоднее деталь и чем выше вероятность накопления водорода, тем серьёзнее основания для подогрева. С другой стороны, чрезмерный нагрев тоже вреден: он может ухудшить свойства материала, повлиять на геометрию узла и нарушить установленную технологию.
| Фактор | Как влияет на решение |
|---|---|
| Марка стали и углеродный эквивалент | Чем выше склонность к закалке, тем вероятнее необходимость подогрева |
| Толщина металла | Толстые детали быстрее отводят тепло из зоны шва и чаще требуют нагрева |
| Способ сварки | Разные процессы дают разное тепловложение и разную чувствительность к трещинам |
| Жёсткость конструкции | При ограничении деформаций растут напряжения, а вместе с ними и риск дефектов |
| Температура окружающей среды | На холоде деталь сильнее охлаждает шов, поэтому требования могут ужесточаться |
| Требования НТД | Для ответственных работ режимы задаются технологией и должны соблюдаться точно |
В производстве температуру не назначают «на глаз». Для этого используют технологические инструкции, карты сварки, требования конструкторской и нормативной документации. При аттестации технологии и выполнении ответственных работ самовольное изменение режима недопустимо.
Предварительный нагрев и межслойная температура: это не одно и то же
Эти понятия часто путают, особенно начинающие сварщики. Предварительный нагрев свариваемых деталей выполняют до начала сварки, чтобы вывести металл на заданный температурный уровень. Межслойная температура относится уже к процессу многопроходной сварки и показывает, в каком диапазоне должен находиться металл перед наложением следующего прохода.
На практике важно и то и другое. Если деталь прогрели перед первым проходом, но потом дали ей слишком сильно остыть между слоями, часть пользы будет потеряна. С другой стороны, перегрев между проходами тоже нежелателен, потому что может привести к изменению свойств металла и нарушению технологического режима.
Поэтому в серьёзной сварке контролируют не только сам факт нагрева, но и температуру на протяжении всей операции. Это один из признаков технологической дисциплины, отличающий бытовой подход от профессионального производства.
Для каких материалов подход особенно важен
Углеродистые и низколегированные стали
Именно с ними тема подогрева связана чаще всего. Низкоуглеродистые стали при небольших толщинах обычно свариваются без особых проблем, но по мере роста толщины, жёсткости узла и требований к качеству вопрос становится актуальнее. Для среднеуглеродистых и низколегированных сталей риск образования твёрдых структур и холодных трещин уже заметно выше.
Особое внимание уделяют высокопрочным сталям. Здесь отклонение от технологии может стоить дорого: внешне аккуратный шов не гарантирует, что в зоне термического влияния не сформировался опасный по твёрдости участок. Поэтому решение о подогреве принимают строго по документации.
Чугун
При ремонте чугуна допустимы разные технологические схемы — с общим или местным подогревом и специальные варианты без него. Их выбирают с учётом разновидности чугуна, формы и закрепления детали, эксплуатационных нагрузок и выбранного присадочного материала. Общий совет «чугун нужно хорошо прогреть» опасен: неравномерный нагрев массивной или сложной отливки может сам вызвать трещины и деформации.
Для чугуна технологические схемы бывают разными: с общим подогревом, местным подогревом или, наоборот, с холодной сваркой по специальной методике. Выбор зависит от вида чугуна, характера дефекта, размеров детали и ремонтной задачи.
Легированные стали специального назначения
У теплоустойчивых, жаропрочных и некоторых других специальных сталей режимы подогрева определяются особенно строго. Здесь важны не только трещины при сварке, но и сохранение требуемых эксплуатационных свойств после изготовления или ремонта. Любая самодеятельность с температурой может привести к браку даже при внешне качественном шве.
Когда подогрев не помогает, а мешает
Ошибочно считать, что чем сильнее нагреть металл заранее, тем надёжнее будет соединение. Избыточный подогрев способен ухудшить свойства материала, вызвать чрезмерные деформации, увеличить размер зоны термического влияния и усложнить контроль процесса. Для некоторых материалов и изделий перегрев вообще недопустим.
Есть и более прозаическая проблема: неравномерный нагрев. Если один участок детали разогрели, а другой остался холодным, то вместо снижения напряжений можно получить дополнительный температурный перекос. В итоге металл будет вести себя непредсказуемо, особенно при длинных швах и жёсткой сборке.
Поэтому смысл подогрева не в том, чтобы «хорошо раскалить» металл, а в том, чтобы вывести его в нужный диапазон и удержать его в пределах технологии. Именно дисциплина режима, а не сама идея нагрева, даёт результат.
Как выполняют подогрев в производстве
Способ выбирают по размеру детали, месту работ и требуемой точности. В цехе могут использовать печи, нагревательные камеры, индукционный нагрев, электрические маты, гибкие нагреватели, газопламенный местный нагрев. В монтажных условиях чаще применяют переносные решения, позволяющие прогреть участок соединения непосредственно на месте сборки.
Ключевое требование одно: температура должна быть не только достигнута, но и проверена. Для контроля используют контактные и бесконтактные методы, в том числе термокарандаши, термопары, пирометры, если они подходят для конкретной задачи. Измерение выполняют в установленной зоне от кромки и в те моменты, которые указаны в технологии.
При местном нагреве важно обеспечить достаточную ширину прогреваемой области по обе стороны будущего шва. Если нагреть слишком узкую полосу, эффект будет слабым: массив холодного металла рядом быстро отберёт тепло, и нужного замедления охлаждения не получится.
Типичные ошибки при предварительном подогреве
- Ориентироваться по цвету металла вместо измерения температуры.
- Прогревать только кромку, не захватывая прилегающую зону.
- Начинать сварку до выравнивания температуры по всей зоне соединения.
- Допускать сильное остывание между проходами при многослойной сварке.
- Греть деталь без учёта марки стали и требований технологии.
- Пытаться компенсировать плохую подготовку кромок или влажные расходные материалы одним только нагревом.
Последний пункт особенно показателен. Подогрев не исправляет нарушения базовой технологии. Если электроды отсырели, поверхность загрязнена маслом или ржавчиной, а режим сварки выбран неправильно, один лишь нагрев проблему не решит. Иногда он даже маскирует её до момента контроля.
Связь с обучением сварщика и технологической дисциплиной
Тема подогрева хорошо показывает разницу между умением «провести шов» и настоящей профессиональной подготовкой. Сварщик должен понимать, что качество соединения формируется не только дугой, но и всем комплексом условий: подготовкой кромок, выбором материала, режимом, температурой детали, последовательностью проходов и последующей обработкой.
В программах обучения сварщиков и при подготовке к аттестации уделяют внимание именно таким вещам. Не столько запоминанию отдельных приёмов, сколько пониманию причин дефектов и способов их предупреждения. Для работ на ответственных объектах этого недостаточно на уровне общего представления: нужно уметь читать технологические карты, соблюдать заданные режимы и фиксировать параметры процесса.
Если речь идёт о сварке по аттестованной технологии, самовольное решение «греть или не греть» недопустимо. Такие вопросы определяются документацией, а не привычкой конкретного исполнителя. Это один из базовых принципов работы там, где цена ошибки высока.
Частые вопросы
Можно ли сваривать без подогрева, если металл толстый, но сталь обычная?
Иногда можно, но не по одному признаку толщины. Нужно учитывать состав стали, жёсткость конструкции, способ сварки, температуру детали и требования технологии. Для толстых деталей даже из обычной конструкционной стали риск быстрого отвода тепла и повышенной твёрдости в околошовной зоне уже заметно выше.
Всегда ли предварительный нагрев нужен зимой?
Не всегда, но в холодных условиях требования к температуре детали обычно становятся строже. Мороз усиливает охлаждение шва, повышает температурный перепад и может ухудшать условия выхода водорода. Поэтому сварка на открытом воздухе при низких температурах часто требует дополнительных мер, включая подогрев и защиту зоны работ.
Чем опасен слишком низкий подогрев?
Тем, что он создаёт ложное ощущение соблюдённой технологии. Если деталь прогрели недостаточно, скорость охлаждения всё равно может остаться слишком высокой, и главные риски никуда не исчезнут. Особенно это критично для сталей, склонных к закалке и водородному растрескиванию.
Можно ли заменить подогрев большим сварочным током?
Нет. Повышение тока меняет режим сварки, но не решает задачу равномерного вывода детали на нужную температуру. Более того, попытка «продавить» холодный металл током может привести к прожогам, нестабильной форме шва, избыточному тепловложению и всё равно не обеспечить нужное состояние околошовной зоны.
Что полезно помнить перед началом работы
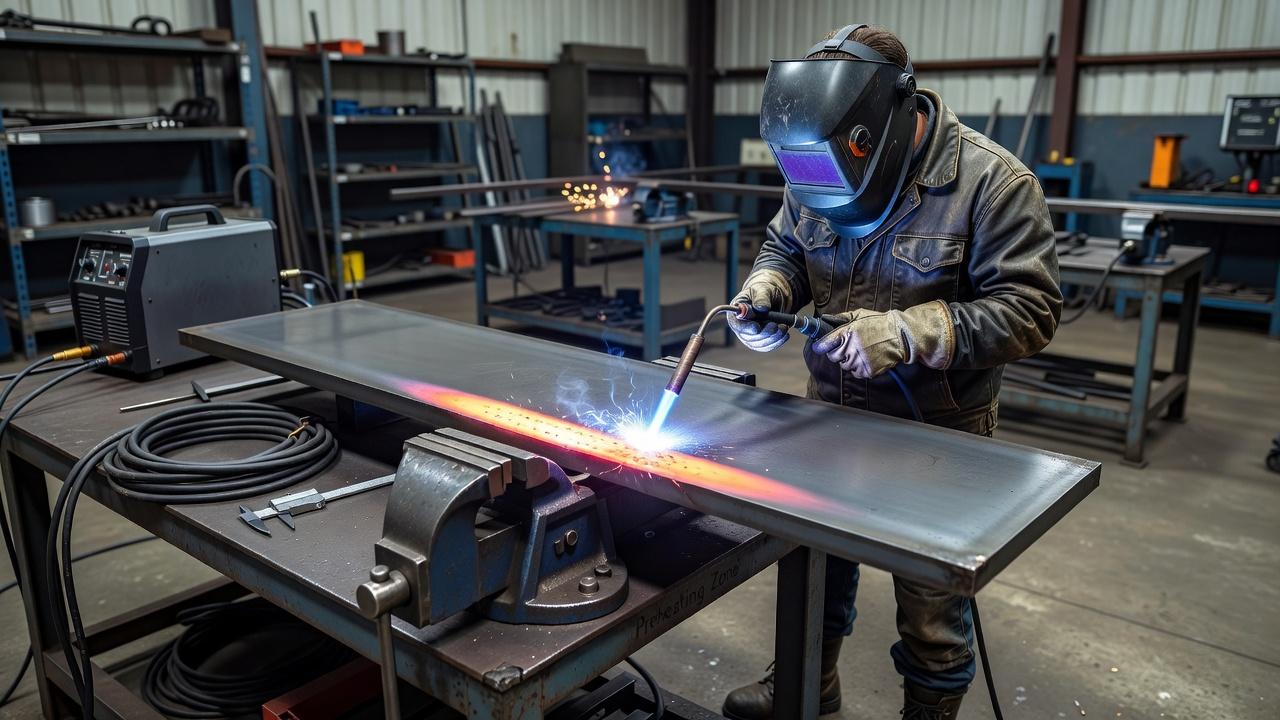
Предварительный подогрев перед сваркой нужен тогда, когда металл и условия работы создают риск слишком быстрого охлаждения, повышенной твёрдости, остаточных напряжений и водородных трещин. Это не универсальное правило на все случаи и не формальность из технологической карты. Это способ управлять качеством соединения ещё до первого зажигания дуги.
Если упростить практический вывод до одной мысли, она будет такой: нагревают не ради самого нагрева, а ради нужной структуры и надёжности шва после остывания. Поэтому правильный вопрос звучит не «греть или не греть вообще», а «что требует именно этот металл, эта толщина, этот способ сварки и эта технология». Такой подход и отличает профессиональную сварку от работы на удачу.