

Нержавеющая сталь кажется удобным материалом: не боится коррозии, хорошо выглядит, широко применяется в пищевом, химическом, строительном и энергетическом оборудовании. Но при сварке она ведёт себя совсем не так, как углеродистая сталь. Главная особенность в том, что здесь легко испортить не только внешний вид шва, но и коррозионную стойкость изделия, а иногда и его прочность.
Если коротко ответить на главный вопрос, что нужно знать при сварке нержавейки, то ответ такой: необходимо контролировать тепловложение, правильно подбирать присадочный материал и защитный газ, тщательно готовить кромки и не допускать перегрева зоны шва. Именно сочетание этих факторов определяет, получится ли соединение плотным, чистым и стойким к межкристаллитной коррозии.
Почему нержавеющая сталь требует особого подхода
Под названием «нержавейка» скрывается не один материал, а большая группа сталей с разным химическим составом и разными свойствами. Их объединяет повышенное содержание хрома, благодаря которому на поверхности образуется пассивная защитная плёнка. Эта плёнка и обеспечивает устойчивость к коррозии, но при неудачной сварке она нарушается, а структура металла в зоне термического влияния может измениться.
По сравнению с обычной конструкционной сталью нержавеющая имеет более низкую теплопроводность и заметно большее тепловое расширение. На практике это означает, что металл сильнее коробится, медленнее отводит тепло от сварочной ванны и легче перегревается. Из-за этого растёт риск прожогов, деформаций, побежалости, крупнозернистой структуры и снижения стойкости к коррозии.
Есть и ещё один важный момент: для многих изделий из нержавеющей стали недостаточно просто «сварить, чтобы держалось». В пищевой, фармацевтической, химической и трубопроводной арматуре к шву предъявляют требования по чистоте поверхности, отсутствию пор, непроваров, окалины и подрезов. Поэтому технология здесь обычно строже, чем при сварке обычных металлоконструкций.
Какие виды нержавеющей стали сваривают чаще всего
С точки зрения сварщика принципиально важно понимать, какая именно сталь перед ним. От этого зависит выбор режима, проволоки, электрода, необходимость подогрева и даже допустимый уровень тепловложения.
Аустенитные стали
Это самая распространённая группа. Именно к ней относятся широко известные марки, применяемые в ёмкостях, трубах, кухонном оборудовании, перилах и облицовке. Они обычно хорошо свариваются, но чувствительны к перегреву, образованию побежалости и межкристаллитной коррозии при нарушении режима.
Для таких сталей характерны высокая пластичность и отсутствие склонности к закалочным трещинам, но при этом они легко деформируются. В тонколистовых изделиях это особенно заметно: небольшой перегрев быстро уводит плоскость, а исправить форму после сборки бывает трудно.
Ферритные стали
Эти стали тоже применяются достаточно широко, в том числе в выхлопных системах, бытовой технике и отдельных видах промышленного оборудования. Они обычно хуже переносят избыточное тепловложение, поскольку перегрев может приводить к росту зерна и снижению пластичности сварного соединения.
При работе с ферритными нержавеющими сталями особенно важно соблюдать технологическую дисциплину. Излишне широкий валик, медленное перемещение и повторные проходы без необходимости часто ухудшают свойства шва сильнее, чем кажется по внешнему виду.
Мартенситные и другие специальные стали
Мартенситные нержавеющие стали применяют там, где кроме коррозионной стойкости нужна повышенная твёрдость или износостойкость. Они свариваются сложнее, поскольку могут быть склонны к образованию твёрдых и хрупких структур, а значит, и к трещинам. Здесь нередко требуется предварительный подогрев и последующая термообработка, но конкретное решение зависит от марки и толщины.
Отдельную группу составляют дуплексные нержавеющие стали. Они ценятся за сочетание прочности и коррозионной стойкости, но очень чувствительны к отклонениям режима. Для них особенно важно выдерживать баланс структуры, поэтому самодеятельность при сварке таких материалов недопустима.
Основные способы сварки нержавейки
Выбор процесса зависит от толщины металла, требований к чистоте шва, производительности и условий работы. Универсального способа нет: тот, что даёт лучший внешний вид, не всегда самый удобный на производстве, а самый быстрый не всегда подходит для ответственных изделий.
| Способ | Где применяется | Плюсы | Ограничения |
|---|---|---|---|
| Ручная дуговая сварка покрытым электродом | Монтаж, ремонт, работа на площадке | Простое оборудование, мобильность | Ниже качество поверхности, шлак, меньше контроль над тепловложением |
| Аргонодуговая сварка неплавящимся электродом | Тонкий металл, трубопроводы, ёмкости, санитарные изделия | Чистый и аккуратный шов, высокий контроль процесса | Невысокая производительность, требовательность к навыку |
| Полуавтоматическая сварка плавящейся проволокой в защитном газе | Серийное производство, средние толщины, каркасы, корпуса | Выше производительность, удобство при длинных швах | Больше брызг и тепловложение по сравнению с TIG, чувствительность к настройке |
| Плазменная и орбитальная сварка | Специальные производства, трубные системы высокого качества | Стабильность и повторяемость результата | Сложное и дорогое оборудование |
Ручная дуговая сварка
Этот способ применяют там, где нужна простота и мобильность: на монтаже, в ремонте, при ограниченном доступе. Для нержавеющих сталей используют специальные электроды, подобранные под состав основного металла и условия эксплуатации соединения.
Метод рабочий, но он не лучший для изделий с высокими требованиями к чистоте шва. После сварки нужно удалять шлак, а тепловложение контролируется грубее, чем при аргонодуговом процессе. Для тонкой нержавейки и декоративных поверхностей ручная дуговая сварка часто оказывается слишком жёсткой.
Аргонодуговая сварка неплавящимся электродом
Именно этот способ чаще всего ассоциируется со сваркой нержавеющей стали. Он позволяет хорошо контролировать дугу и сварочную ванну, получать узкий аккуратный шов и работать с небольшими толщинами. Для труб, листовых изделий, корневых проходов и ответственных соединений это один из основных вариантов.
Ключевое преимущество здесь в точности. Сварщик лучше управляет формой шва, глубиной проплавления и нагревом детали. Но и требования выше: нужна качественная подготовка, чистый газ, исправная горелка, правильная заточка вольфрамового электрода и уверенный навык ведения процесса.
Полуавтоматическая сварка
При производстве корпусов, металлоконструкций, ёмкостей и изделий средней толщины нержавейку часто варят полуавтоматом в среде защитного газа. Это быстрее, чем TIG, и удобнее при длинных швах. Метод хорошо подходит там, где важна производительность и есть отработанная технология.
Но здесь выше риск получить брызги, грубее поверхность шва и сильнее нагреть деталь, если настройки подобраны неудачно. Поэтому полуавтоматическая сварка требует аккуратной настройки режима, корректной подачи проволоки и стабильной газовой защиты.
Что особенно влияет на качество шва
| Фактор | Обычная углеродистая сталь | Коррозионностойкая сталь |
|---|---|---|
| Подготовка поверхности | Удаление загрязнений и окислов по требованиям технологии | Особенно важна защита от загрязнения частицами обычной стали и посторонними материалами |
| Тепловложение | Контроль режима, геометрии и деформации | Дополнительно учитывают риск изменений свойств и внешнего вида зоны нагрева |
| Защита шва | Зависит от выбранного процесса | При некоторых соединениях требуется защита обратной стороны шва от окисления |
| Расходные материалы | Соответствие марке стали и технологии | Совместимость с конкретной группой стали и требованиями к коррозионной стойкости |
Эта таблица показывает направления для проверки, а не подбор режима или присадки. Нержавеющие стали неоднородны: аустенитные, ферритные и мартенситные группы требуют разных технологических решений. Обозначения конкретных марок и расходников следует сверять с документацией изделия.
Чистота металла и подготовка кромок
Нержавеющая сталь плохо прощает грязь. Масло, влага, остатки разметки, частицы углеродистой стали, ржавчина с соседнего инструмента, следы окалины и заусенцы легко становятся причиной пор, нестабильной дуги и местной потери коррозионной стойкости.
Подготовка включает механическую обработку кромок, обезжиривание и использование отдельного инструмента, который не загрязняет поверхность частицами обычной стали. На практике это означает простую вещь: нельзя бездумно шлифовать нержавейку кругом, которым до этого обрабатывали чёрный металл.
Тепловложение
Один из главных технологических параметров при сварке нержавеющих сталей. Слишком высокое тепловложение приводит к широкому окрашенному поясу, короблению, укрупнению структуры и снижению коррозионной стойкости. Слишком низкое может дать непровар, нестабильный валик и слабое формирование корня.
На практике это регулируют силой тока, скоростью перемещения, диаметром присадки или проволоки, числом проходов и паузами между ними. Для тонкого листа и декоративных изделий особенно важно не задерживаться дугой на одном месте.
Защитный газ и защита обратной стороны шва
При аргонодуговой сварке нержавейки качество газовой защиты определяет очень многое. Если аргон подаётся нестабильно, есть подсос воздуха или неправильно подобран расход, поверхность шва темнеет, появляются окислы, а корень может получиться грубым и рыхлым.
Для труб, ёмкостей и других изделий с требованиями к чистоте внутренней поверхности часто нужна поддувка аргоном с обратной стороны. Без неё корень шва окисляется, получается так называемая сахаристость. Для пищевых и санитарных трубопроводов такой результат обычно неприемлем.
Выбор присадочного материала
Присадка и сварочная проволока подбираются не по принципу «лишь бы нержавеющая», а под конкретную марку основного металла и задачу соединения. Ошибка здесь может привести к трещинам, ухудшению коррозионной стойкости или несоответствию свойств шва основному металлу.
На производстве ориентируются на нормативную документацию, технологические карты и рекомендации по сочетанию материалов. Для сварщика это значит одно: если марка стали не определена, начинать работу вслепую опасно, особенно на ответственном изделии.
Типичные проблемы сварки нержавеющей стали
Когда обсуждают проблемы сварки нержавеющей стали, чаще всего имеют в виду не только сложность формирования шва, но и последствия, которые проявляются позже. Соединение может выглядеть приемлемо сразу после работы, но затем начать корродировать, деформироваться или не пройти контроль.
- перегрев зоны шва и широкая побежалость;
- коробление листа и увод геометрии изделия;
- межкристаллитная коррозия при нарушении режима;
- поры из-за загрязнения и плохой газовой защиты;
- подрезы и прожоги на тонком металле;
- сахаристость корня при отсутствии поддувки;
- трещины в случае неправильного подбора присадки или режима;
- загрязнение поверхности частицами обычной стали.
Многие из этих дефектов связаны не с одним фактором, а с их сочетанием. Например, тёмный окисленный шов может быть результатом и слабой газовой защиты, и завышенного тока, и слишком большого вылета электрода, и сквозняка в рабочей зоне.
Нержавейка: сварной шов, дефекты и их причины
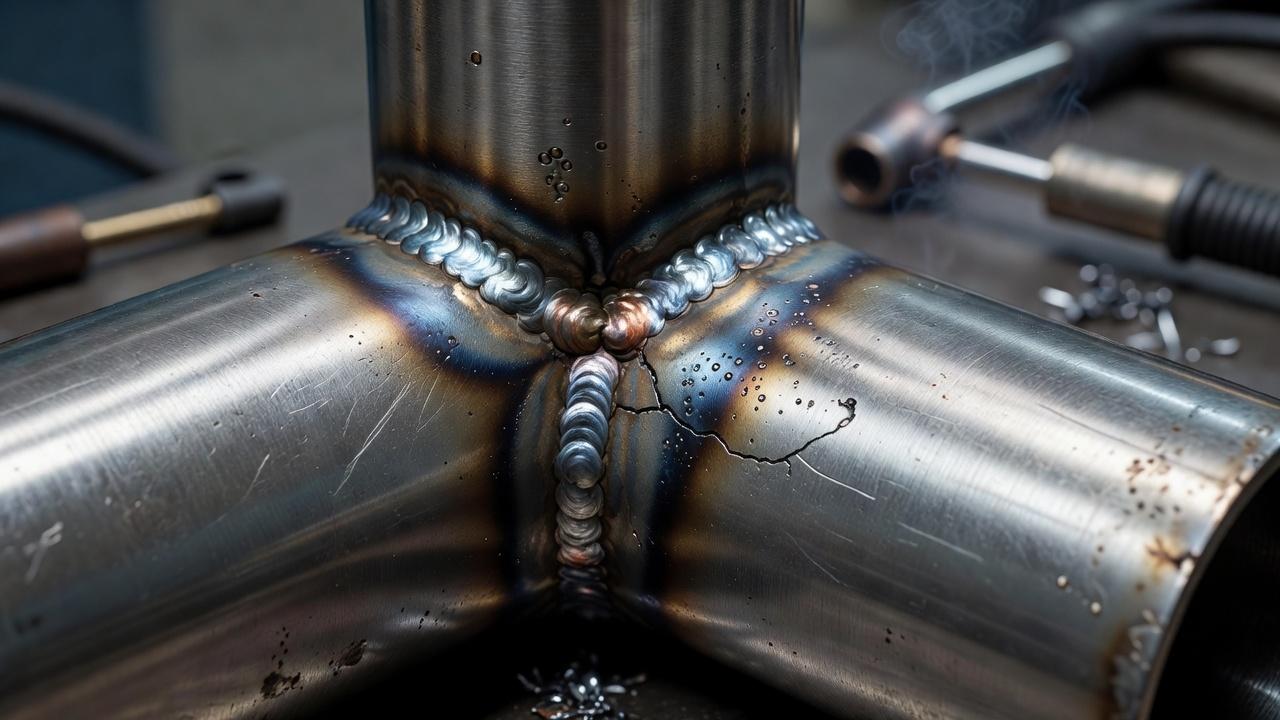
Внешний вид шва на нержавеющей стали позволяет заметить часть поверхностных отклонений: выраженное окисление, подрезы, неравномерность формы. Но цвет побежалости и аккуратность валика нельзя считать прямой оценкой прочности, коррозионной стойкости или внутренней сплошности соединения. Способы контроля, допустимые изменения цвета и послесварочную обработку определяют по материалу и требованиям к конкретному изделию.
Побежалость и потемнение
Цвета побежалости появляются из-за окисления поверхности при нагреве. Небольшая окраска возможна даже при нормальном процессе, но интенсивное синее, фиолетовое или тёмно-коричневое окрашивание часто указывает на перегрев или недостаточную защиту газом.
Проблема не только в эстетике. В зоне сильного окисления защитная пассивная плёнка нарушается, и без последующей обработки поверхность хуже сопротивляется коррозии. Поэтому после сварки такие участки обычно зачищают и при необходимости подвергают травлению и пассивации по принятой на производстве технологии.
Поры
Поры возникают из-за загрязнения кромок, влаги, нестабильной защиты газом, слишком длинной дуги или проблем с присадкой. Для ёмкостей, труб и герметичных конструкций это один из самых неприятных дефектов, потому что он влияет не только на прочность, но и на плотность соединения.
При полуавтоматической сварке поры нередко появляются из-за неправильного расхода газа или сквозняков. При TIG частая причина в плохой подготовке поверхности и нарушении техники подачи присадки в защитную зону.
Непровар и неполное проплавление
Такой дефект встречается при слишком малом токе, высокой скорости перемещения, неправильной разделке кромок или плохой сборке. На вид шов может быть ровным, но фактическая связь между деталями окажется недостаточной. Для ответственных изделий это критично.
Особенно коварен непровар в корне стыка. Снаружи он не всегда заметен, поэтому важны правильная подготовка зазора, поддержание режима и, если требуется, контроль неразрушающими методами.
Подрезы и прожоги
Подрезы обычно появляются при завышенном токе, слишком быстром движении или неудачном угле ведения горелки. На нержавейке они опасны ещё и тем, что становятся концентраторами напряжений и местами начала коррозии.
Прожоги типичны для тонкого металла. Достаточно на долю секунды задержаться в одной точке, и вместо аккуратного соединения получится отверстие с деформированными кромками. Исправление таких участков часто занимает больше времени, чем вся первоначальная сварка.
Практические особенности сварки тонкой и толстой нержавейки
Тонкий лист
С листовой нержавейкой малой толщины основная проблема связана не с проплавлением, а с перегревом. Металл быстро ведёт, появляются волны, коробление, утяжины и прожоги. Поэтому здесь особенно ценятся процессы с хорошим контролем дуги, аккуратная прихватка и минимально достаточный ток.
При сборке важно правильно распределить прихватки и не создавать внутренних напряжений ещё до начала основного прохода. Нередко результат зависит не столько от самой сварки, сколько от качества подгонки деталей и жёсткости приспособления.
Средние и большие толщины
На более толстом металле задачи меняются. Здесь уже нужно обеспечить достаточное проплавление, правильно выполнить разделку кромок, выбрать число проходов и не перегреть металл многократными наложениями. При этом для некоторых нержавеющих сталей чрезмерный межслойный нагрев так же вреден, как и слабый провар.
В многопроходной сварке важна последовательность очистки и контроль температуры между проходами. Оставленный окисел, брызги или грубая поверхность предыдущего слоя ухудшают сплавление и повышают риск дефектов.
Обработка шва после сварки
Для нержавеющей стали послесварочная обработка нередко является не дополнительной опцией, а частью технологии. Если после работы на поверхности остались цвета побежалости, окалина или следы загрязнения, изделие может потерять коррозионную стойкость именно в зоне соединения.
В зависимости от требований применяют механическую зачистку, шлифование, травление, пассивацию. Конкретный набор операций зависит от отрасли, типа поверхности и требований к изделию. Для декоративных элементов достаточно одной схемы обработки, для пищевых трубопроводов и ёмкостей требования будут строже.
Здесь важно понимать простую вещь: гладкий шов нужен не только для красоты. Чем меньше неровностей, заусенцев и переходов, тем легче очищать поверхность в эксплуатации и тем ниже риск локальной коррозии и загрязнений.
Какие навыки особенно важны сварщику
Для коррозионно-стойких сталей особенно важно соблюдать требования к чистоте поверхности, совместимости присадочного материала, защите зоны сварки и тепловложению. Это не означает, что любая нержавеющая сталь по определению сложнее любой углеродистой: свойства зависят от марки и структуры сплава. При выборе учебной программы нужно уточнять, какие именно марки и процессы рассматриваются на практике.
- умение различать основные группы нержавеющих сталей;
- понимание влияния нагрева на структуру и коррозионную стойкость;
- навык подготовки кромок и контроля чистоты поверхности;
- уверенная работа TIG на тонком металле и корневых проходах;
- правильная настройка полуавтомата при сварке нержавеющей проволокой;
- понимание требований к обратной защите шва;
- умение оценивать визуальные признаки перегрева и окисления;
- знание производственных требований к качеству и контролю.
Если речь идёт о трудоустройстве на ответственные объекты, одного бытового опыта недостаточно. На предприятии смотрят не только на то, может ли человек положить ровный валик, но и понимает ли он, почему один и тот же приём допустим на декоративном ограждении и недопустим на трубопроводе или технологической ёмкости.
Связь технологии, обучения и аттестации
Для начинающих сварщиков нержавеющая сталь часто становится этапом после освоения базовых приёмов на углеродистом металле. Причина понятна: здесь выше требования к чистоте, точности движений и пониманию технологии. Лучше всего такие навыки формируются не по случайным советам, а в рамках системного практического обучения.
Если сварщик работает на объекте со специальными требованиями, проверяют применимые правила, область работ и необходимость установленной аттестации персонала. Само название «нержавеющая сталь» не означает обязательной аттестации НАКС. Отдельно оценивают подготовку работника к сварке конкретной марки, технологическую документацию и предусмотренный контроль готового соединения.
Частые вопросы
Можно ли варить нержавеющую сталь обычными электродами по чёрному металлу?
Технологически такой подход неправильный. Даже если удастся соединить детали, шов не будет соответствовать требованиям по составу и коррозионной стойкости. Для нержавеющих сталей применяют специальные электроды или проволоку, подобранные под основной металл.
Почему шов на нержавейке темнеет даже при аргонодуговой сварке?
Обычно причина в недостаточной газовой защите или в избыточном нагреве. Нужно проверить расход газа, отсутствие подсоса воздуха, состояние сопла, вылет электрода, длину дуги и режим сварки. На трубах и тонких изделиях часто добавляется ещё одна причина: отсутствует защита обратной стороны.
Обязательно ли зачищать шов после сварки?
Не всегда в одинаковом объёме, но очень часто да. Если на поверхности есть побежалость, окислы или загрязнение, их удаляют. Для изделий, где важна коррозионная стойкость и чистота поверхности, послесварочная обработка обычно входит в обязательный технологический маршрут.
Чем сложнее всего сварка тонкой нержавейки?
Главная трудность в том, что металл легко перегреть. Из-за этого появляются прожоги, коробление и неаккуратный шов. Поэтому здесь особенно важны точная сборка, умеренное тепловложение и хороший контроль дуги.
Всегда ли нужен аргон при сварке нержавеющей стали?
Нет, всё зависит от выбранного способа. При TIG аргон применяется как основной защитный газ. При полуавтоматической сварке используют газовые смеси, подобранные под процесс и материал. При ручной дуговой сварке внешняя газовая защита не нужна, поскольку её роль выполняет покрытие электрода.
Нержавеющая сталь не терпит небрежности, зато хорошо отвечает на точную технологию. Чем лучше сварщик понимает поведение металла при нагреве, тем меньше случайных дефектов и переделок возникает в работе. Для практики это означает простое правило: сначала определить марку и требования к изделию, затем подобрать способ сварки, режим и защиту, и только после этого начинать работу. Именно такая последовательность даёт шов, который не просто выглядит ровно, а действительно сохраняет свойства нержавеющей стали.