

Главная технологическая проблема зависит от вида чугуна и конструкции отливки: локальный нагрев и охлаждение могут менять структуру околошовной зоны, вызывать твёрдые хрупкие участки и трещины. Особенно важно не переносить технологию ремонта серого чугуна на высокопрочный, ковкий или легированный чугун без проверки марки и требований к детали. Даже удачный внешний вид наплавки не гарантирует сохранение прочности, герметичности и геометрии узла.
На практике сварщик сталкивается не с одной трудностью, а сразу с несколькими. Нужно учитывать состав чугуна, форму и массу детали, наличие масла в порах, способ разделки, выбор присадки, режим подогрева и охлаждения. Именно поэтому особенности сварки чугуна изучают отдельно: подходы, которые работают на низкоуглеродистой стали, здесь часто дают брак.
Чем чугун отличается от стали с точки зрения сварщика
Чугун и сталь внешне могут быть похожи, но при нагреве и кристаллизации ведут себя по-разному. В чугуне выше содержание углерода, а сам углерод может присутствовать в разных формах, в том числе в виде графита или в химически связанном состоянии. Эта разница определяет и свариваемость, и поведение шва, и риск образования твёрдых хрупких участков.
Свариваемость и пластичность чугуна существенно зависят от его разновидности и структуры: свойства серого, высокопрочного и ковкого чугуна различаются. При местном нагреве и охлаждении отливки могут возникать твёрдые участки и трещины, особенно при жёстком закреплении или неблагоприятном тепловом цикле. Поэтому до выбора электрода выясняют материал, состояние отливки, характер повреждения и допустимый способ ремонта.
Дополнительную проблему создаёт литейное происхождение большинства чугунных изделий. В отливках встречаются поры, неметаллические включения, следы усадочных дефектов, остаточные напряжения. Если деталь долго работала в масле, смазка и загрязнения успевают проникнуть в поверхностный слой, а при нагреве начинают выходить в сварочную ванну и ухудшать формирование шва.
Какие виды чугуна чаще всего приходится ремонтировать
Под общим названием «чугун» скрывается несколько материалов с разным строением и разной технологичностью. От этого зависит, можно ли вообще рассчитывать на устойчивый результат и какую схему ремонта выбирать.
Серый чугун
Это один из самых распространённых вариантов в корпусных деталях, станинах, крышках, блоках, корпусах насосов и редукторов. Графит в нём присутствует в пластинчатой форме, поэтому такой материал неплохо обрабатывается резанием, но склонен к образованию трещин при сварочном нагреве. Именно с серым чугуном чаще всего связаны типовые ремонтные работы.
Высокопрочный чугун
В этом материале графит имеет шаровидную форму, за счёт чего механические свойства выше, чем у серого чугуна. Но высокая прочность не означает простую ремонтопригодность. При неудачном режиме сварки структура в околошовной зоне может ухудшиться, а полезные свойства детали частично потеряются.
Ковкий чугун
Его получают термической обработкой отливок из белого чугуна. Он пластичнее многих других чугунов, но при локальном сварочном нагреве структура способна заметно изменяться. Поэтому выбор технологии для него тоже требует осторожности.
Белый и легированный чугун
Белый чугун отличается высоким содержанием цементита и очень высокой твёрдостью. Он плохо поддаётся обработке и считается крайне сложным объектом для сварочного ремонта. Легированные чугуны ведут себя по-разному, поскольку свойства зависят от конкретных добавок и назначения материала. Универсального режима для них не существует.
Почему сварка чугуна технологически сложна
Если свести всё к сути, проблемный узел здесь один: чугун чувствителен к тепловому циклу. В зоне сварки металл сначала быстро нагревается, затем столь же неравномерно остывает. Для пластичного материала это неприятно, но терпимо. Для чугуна часто критично.
При локальном нагреве могут возникать значительные внутренние напряжения. Причина в том, что нагретый участок расширяется, а холодная масса детали ему мешает. После остывания направление напряжений меняется, и если металл не способен компенсировать деформации пластически, он трескается.
Вторая проблема связана со структурой. При неблагоприятном режиме в околошовной зоне возможно образование отбелённого слоя, то есть участков с повышенной твёрдостью и хрупкостью. Такой металл плохо обрабатывается, хуже переносит вибрации и ударные нагрузки, а иногда становится исходной точкой для разрушения детали в эксплуатации.
Третья трудность касается химии процесса. Углерод из основного металла способен переходить в сварной шов, изменяя его состав и свойства. Если использовать неподходящую присадку, можно получить наплавленный металл, который выглядит нормально, но работает нестабильно: появляются поры, усадочные дефекты, локальная твёрдость, отслоения.
Какие дефекты возникают чаще всего
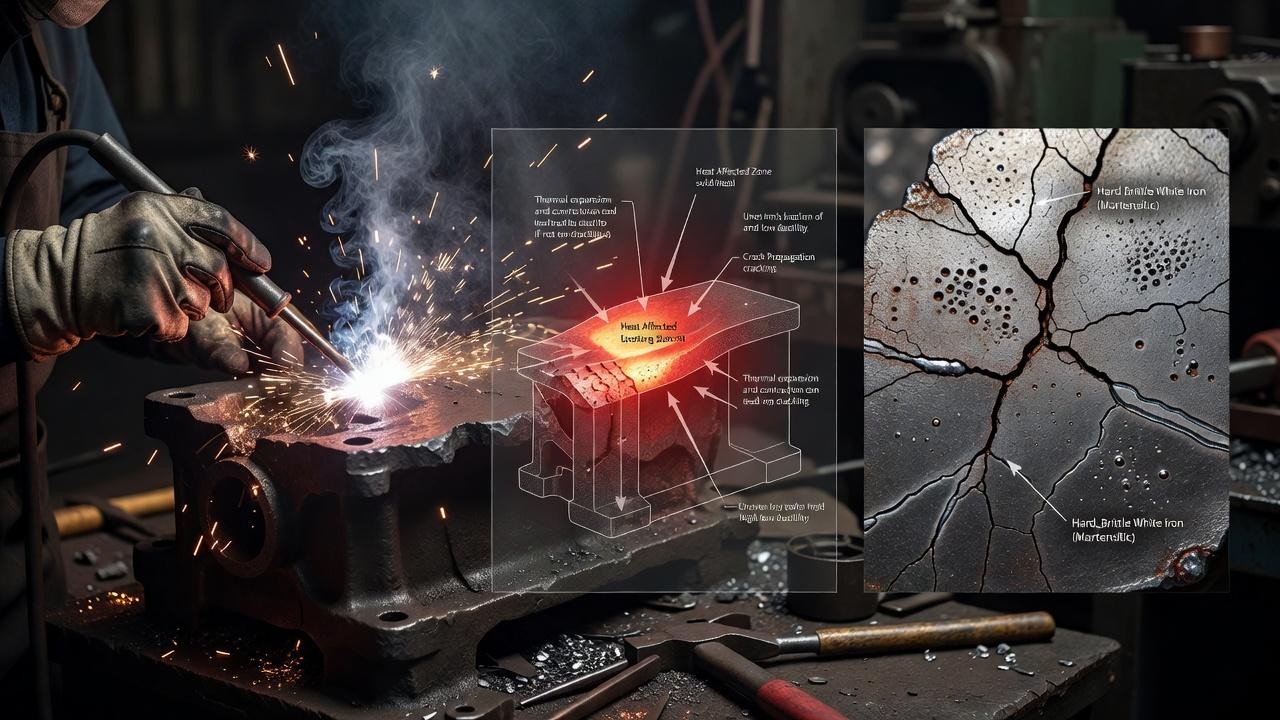
Типичные проблемы при ремонте чугунных деталей хорошо известны, но каждая из них может иметь свою причину. Именно поэтому сварщик должен не просто «заварить трещину», а понимать, что происходит с металлом на каждом этапе.
- Горячие и холодные трещины. Возникают из-за усадки, внутренних напряжений, высокой жёсткости детали, неравномерного нагрева и неподходящего режима охлаждения.
- Отбеливание металла. В зоне термического влияния формируются твёрдые и хрупкие структуры, затрудняющие механическую обработку и снижающие надёжность.
- Поры в шве. Часто связаны с загрязнением, маслом, графитизацией поверхности, недостаточной подготовкой разделки и нестабильной ванной.
- Непровар и отсутствие сплавления. Возможны при работе на малом тепловложении, при плохой очистке трещины и сложной геометрии дефекта.
- Деформации и раскрытие старой трещины. Часто происходят на массивных или жёстко закреплённых деталях.
Особенно коварны трещины при сварке чугуна тем, что они не всегда видны сразу. После наложения валика шов может выглядеть приемлемо, но в процессе остывания на соседнем участке появляется новый разрыв. Иногда старая трещина уходит глубже тела отливки, и тогда поверхностная заварка не решает проблему.
Горячая и холодная сварка чугуна: в чём разница
В производственной и ремонтной практике чаще всего говорят о двух подходах: горячем и холодном. Разница между ними не только в температуре подогрева, но и в самой логике процесса.
Горячая сварка
При горячем способе деталь или значительную её часть предварительно нагревают, а после сварки обеспечивают медленное охлаждение. Такой режим снижает температурные градиенты, уменьшает внутренние напряжения и помогает получить более благоприятную структуру в зоне ремонта.
Этот вариант уместен для ответственных, массивных или сложных по конфигурации деталей, где риск растрескивания особенно велик. Но у метода есть серьёзные ограничения. Нужны печи или иные средства равномерного нагрева, контроль температуры, больше времени на подготовку и охлаждение. Для крупногабаритных изделий это часто трудно организовать прямо на месте ремонта.
Холодная сварка
Так называют ремонт без общего высокого подогрева детали или с минимальным локальным подогревом. Обычно применяют короткие валики, малое тепловложение, перерывы на охлаждение и тщательное проковывание отдельных участков, если это допускает технология и используемый присадочный материал.
Холодный способ удобнее в цеховом ремонте и при работе с небольшими дефектами. Но именно здесь требования к дисциплине сварщика особенно высоки. Стоит перегреть зону, дать длинный проход или не остановить развитие трещины в её концах, и ремонт быстро осложняется.
Какие способы сварки и наплавки применяют на практике
Универсального ответа, чем лучше варить чугун, не существует. Выбор зависит от типа детали, требований к прочности, возможности последующей мехобработки, доступности оборудования и условий ремонта.
Ручная дуговая сварка покрытыми электродами
Это один из самых распространённых способов при ремонте. Для чугуна применяют специальные электроды, в том числе с никелевым, железоникелевым или медно-железным наплавленным металлом. Такие материалы помогают снизить склонность к образованию твёрдых хрупких структур и часто обеспечивают лучшую обрабатываемость шва.
Преимущество способа в доступности оборудования и возможности работать по месту установки детали. Ограничение в том, что результат сильно зависит от подготовки кромок, длины прохода, навыка ведения дуги и контроля температуры между участками.
Аргонодуговая сварка
TIG применяют реже, но она может быть полезна для тонкостенных деталей, локального ремонта и аккуратной работы с подходящим присадочным материалом. Процесс лучше контролируется, но он чувствителен к чистоте поверхности и требует высокой квалификации сварщика. Для загрязнённых литых деталей этот вариант не всегда удобен.
Газовая сварка
Несмотря на то что в ряде производств она используется реже, для ремонта чугуна этот способ исторически известен и до сих пор сохраняет практическое значение в отдельных случаях. Более мягкий и растянутый нагрев может быть полезен, когда нужно снизить риск локального отбела. Но технология трудоёмкая, а качество сильно зависит от опыта исполнителя.
Наплавка и пайкосварка
Если задача не в восстановлении полной равнопрочности, а в герметизации, заполнении дефекта или восстановлении посадочного места с последующей обработкой, могут применять пайкосварку и специальные наплавочные материалы. Это не универсальная замена сварке. Зато в некоторых ремонтных задачах такой вариант безопаснее для самой отливки.
Как выбирают присадочные материалы
Выбор электрода или прутка определяет не только внешний вид шва, но и его поведение после остывания. Для чугуна особенно ценятся материалы, которые уменьшают разбавление шва углеродом и дают более пластичный наплавленный металл.
| Тип присадки | Где применяют | Преимущества | Ограничения |
|---|---|---|---|
| Никелевая | Ремонт деталей с требованиями к мехобработке, локальные дефекты | Хорошая обрабатываемость, сравнительно меньшая склонность к трещинам | Высокая стоимость, не всегда оправдана для грубого ремонта |
| Железоникелевая | Более нагруженные ремонтные участки, корпусные детали | Компромисс между прочностью и технологичностью | Требует точного режима и аккуратной подготовки |
| Медные и медно-железные материалы | Отдельные виды ремонтных работ, герметизация, малонагруженные зоны | Снижение риска жёсткого шва, хорошее заполнение дефекта | Не для всех условий эксплуатации |
| Стальные электроды | Ограниченно, в специальных технологических схемах | Доступность | Высокий риск твёрдого и хрупкого шва, не универсальны |
Ошибка новичков в том, что они оценивают присадку только по удобству горения дуги. Для чугуна важнее другое: как поведёт себя соединение после остывания, можно ли будет обработать восстановленный участок и не спровоцирует ли жёсткий наплавленный металл новые трещины рядом со швом.
| Исходное условие | Что выясняют до выбора материала | Почему недостаточно «специального электрода по чугуну» |
|---|---|---|
| Корпус, крышка, неподвижная отливка | Марка чугуна, трещина, доступность разделки | Потребность в герметичности и механической обработке различается |
| Рабочая деталь под нагрузкой | Характер нагрузок, последствия разрушения, возможность замены | Неподходящий ремонт может создать новый опасный участок |
| Маслонасыщенная старая деталь | Загрязнения и история эксплуатации | Даже подходящая присадка не решает проблему загрязнённой зоны |
| Нужно восстановить посадочную поверхность | Твёрдость и обрабатываемость наплавленного металла | Внешне целый валик может не поддаваться обработке |
В ремонте чугунной отливки назначение процесса, присадки, допустимого подогрева и последовательности охлаждения относится к технологическому решению. Для нагруженной или ответственной детали требуется согласование с ответственным специалистом, а иногда безопаснее замена изделия. Универсальный «рецепт» ремонта чугуна для всех марок без данных о детали давать нельзя.
Подготовка детали: половина успеха
Большая часть проблем начинается ещё до зажигания дуги. Если дефект неправильно раскрыт, загрязнение не удалено, а концы трещины не засверлены, даже опытный сварщик рискует получить повторное разрушение.
- Определяют реальную длину трещины и при необходимости применяют контрольные методы, чтобы понять, не уходит ли она дальше видимой зоны.
- Засверливают концы трещины, чтобы снизить риск её дальнейшего распространения.
- Разделывают дефект до чистого металла, удаляя ослабленные и пропитанные маслом участки.
- Тщательно очищают поверхность от окалины, графита, масла, краски и грязи.
- Продумывают фиксацию детали так, чтобы не ввести лишних напряжений.
Для старых корпусных деталей из ремонтной практики характерна одна неприятная особенность: внешне металл может казаться чистым, но при прогреве из пор начинает выходить масло. Если это не учесть, пористость в шве почти неизбежна. Поэтому иногда перед основной операцией выполняют дополнительный прогрев и повторную очистку.
Как уменьшают риск растрескивания
Особенности сварки чугуна как раз и сводятся к борьбе с трещинообразованием. Здесь редко помогает какой-то один приём. Обычно нужен набор мер, каждая из которых снижает риск на своём этапе.
- Применяют предварительный подогрев, если это предусмотрено технологией ремонта.
- Ведут сварку короткими участками, не перегревая деталь.
- Дают металлу остывать между проходами, если выбран холодный способ.
- Используют подходящую присадку с более пластичным наплавленным металлом.
- Избегают жёсткой заделки больших объёмов за один проход.
- После ремонта обеспечивают замедленное охлаждение, если это нужно для конкретной детали.
На практике решающим часто оказывается не режим дуги сам по себе, а управление тепловложением. Чугун не любит спешки. Попытка быстро заполнить глубокую разделку длинным валиком почти всегда увеличивает внутренние напряжения и делает дефект только сложнее.
Что чаще всего делают неправильно
Когда говорят про сложность сварки чугуна, обычно имеют в виду не экзотические случаи, а вполне типовые ошибки. Они повторяются на производстве и в ремонте постоянно.
Сварка без понимания марки и состояния металла
Если неизвестно, какой перед вами чугун, уже на старте возрастает неопределённость. Для серого чугуна и, например, высокопрочного подходы могут отличаться по допустимому нагреву, выбору присадки и ожидаемому результату.
Недостаточная разделка трещины
Поверхностная заварка без выхода на конец дефекта даёт лишь видимость ремонта. Трещина сохраняется в глубине и после нескольких тепловых циклов или под нагрузкой открывается снова.
Слишком длинные проходы
Это типичная ошибка при ручной дуговой сварке. Сварщик стремится сделать шов «красивее» и непрерывнее, но для чугуна такой подход часто вреден. Короткие участки безопаснее с точки зрения внутренних напряжений.
Игнорирование охлаждения
После завершения шва деталь нельзя просто оставить на сквозняке или на холодном металле, если технология требует замедленного остывания. Резкое охлаждение способно перечеркнуть аккуратно выполненную работу.
Где особенно трудно ремонтировать чугунные детали
Не все изделия одинаково сложны. Одна и та же технология на крышке редуктора и на массивной станине даст разный результат. Труднее всего работают детали, у которых сочетаются несколько неблагоприятных факторов.
- Большая масса и разная толщина сечений.
- Жёсткая форма с рёбрами, бобышками, перемычками.
- Старые эксплуатационные трещины, уходящие в тело отливки.
- Пропитка маслом и загрязнения в порах.
- Требование к точной геометрии после ремонта и последующей мехобработке.
Например, восстановление корпуса насоса или редуктора осложняется тем, что нужно не просто закрыть трещину, а сохранить соосность посадочных поверхностей и герметичность. А ремонт станин и оснований оборудования часто связан с большим объёмом металла, где трудно обеспечить равномерный прогрев и управляемое охлаждение.
Какие навыки нужны сварщику для работы с чугуном
Работа с чугуном требует не столько высокой скорости, сколько технологической дисциплины. Сварщик должен понимать, как материал реагирует на нагрев, уметь читать форму детали и заранее видеть, где появятся опасные напряжения.
Нужны навыки подготовки дефектов, выбора способа ремонта, работы короткими проходами, контроля температурного режима и оценки результата не только по внешнему виду шва. Для ответственных производственных задач этого обычно недостаточно без нормальной подготовки по материаловедению, сварочным технологиям и ремонту литых деталей.
При выборе программы для ремонтных сварочных работ следует отдельно проверить, рассматриваются ли разновидности чугуна, оценка ремонтопригодности и выбор присадки. Наличие такой темы не обязательно для любого базового курса сварщика: всё зависит от заявленной профессии и будущих производственных задач. Для ремонта корпусов оборудования и литых деталей полезнее учебные примеры, в которых объясняются ограничения конкретной технологии.
Частые вопросы
Можно ли варить чугун обычными электродами по стали?
Обычные покрытые электроды, предназначенные для определённых сталей, нельзя автоматически считать пригодными для ремонта чугунной отливки. Состав наплавленного металла, тепловой цикл и жёсткость соединения могут привести к образованию трещин или невозможности последующей обработки. Для ответственной детали способ ремонта и присадочный материал определяют по технической документации; временные решения без проверки могут быть небезопасны.
Всегда ли нужен предварительный подогрев?
Нет, не всегда. Всё зависит от материала, размеров детали, характера дефекта, выбранного способа и присадки. При холодной сварке работают с минимальным нагревом, но тогда особенно строго ограничивают длину проходов и контролируют охлаждение между ними.
Почему шов держится, а рядом появляется новая трещина?
Так бывает, когда сам наплавленный металл оказался прочнее или жёстче, чем окружающий чугун, а внутренние напряжения не были сняты. В итоге разрушается не шов, а ослабленная околошовная зона или участок, куда ушла старая трещина.
Можно ли полностью восстановить прочность детали после сварки?
Не всегда. Для некоторых изделий задача ремонта состоит в герметизации, восстановлении формы или ресурса, а не в получении равнопрочного соединения с исходной отливкой. Возможный результат зависит от марки чугуна, места дефекта, технологии ремонта и условий дальнейшей работы.
Когда лучше отказаться от сварки и выбрать другой способ ремонта?
Если деталь сильно пропитана маслом, имеет разветвлённую сеть трещин, выполнена из трудно свариваемого чугуна или работает под высокой ответственностью, сварка может быть не лучшим решением. В таких случаях рассматривают механический ремонт, замену узла, пайкосварку или восстановление с применением специальных вставок и стяжек.
Чугун нельзя считать «неподдающимся» материалом, но и относиться к нему как к обычной стали тоже нельзя. Удачный ремонт здесь строится на трёх вещах: точная оценка самой детали, грамотный выбор технологии и аккуратное управление нагревом на всех этапах. Если сварщик понимает, откуда берутся напряжения, зачем нужен подогрев, почему важна подготовка трещины и как влияет присадка, даже сложная чугунная отливка перестаёт быть лотереей и становится понятной технологической задачей.