

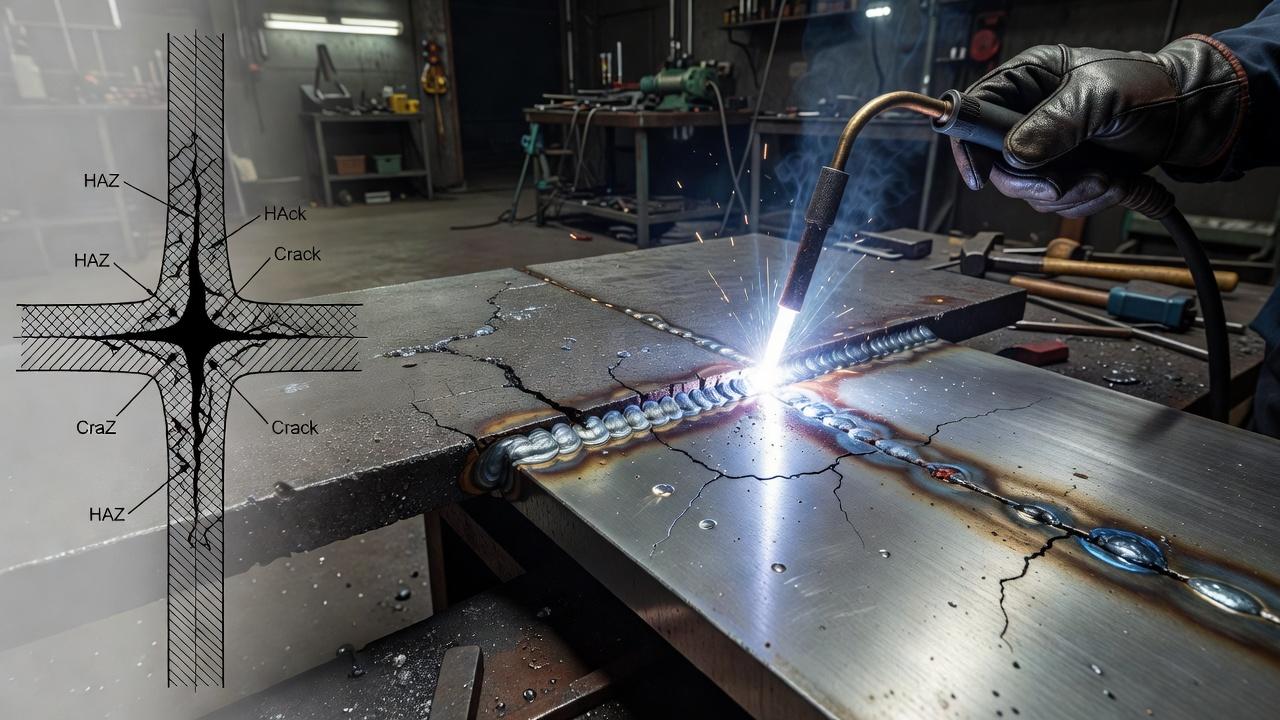
Соединение двух стальных деталей не обязательно технологически простое лишь потому, что обе они изготовлены из стали. При сварке разных марок учитывают химический состав, термическое состояние, назначение изделия и различия поведения околошовных зон. Даже аккуратный наружный валик не подтверждает свойства соединения, поэтому решение о технологии и способах контроля принимают по требованиям к конкретной конструкции.
Если ответить коротко, трудность соединения разных марок стали связана с отличиями химического состава, структуры и свойств в зоне сварки. Нагрев и охлаждение могут по-разному влиять на каждую из сталей и на наплавленный металл. Но не всякое соединение двух марок автоматически проблемное: многие сочетания предусмотрены промышленными технологиями. Главная ошибка — не определить марки по документации и пытаться назначить присадку, предварительный подогрев и контроль только по внешнему виду детали.
Что именно различается у сталей и почему это влияет на шов
Главное различие между марками стали связано с химическим составом. В одних сталях больше углерода, в других добавлены марганец, кремний, хром, никель, молибден, ванадий и другие элементы. Эти добавки меняют прочность, прокаливаемость, коррозионную стойкость, жаропрочность и поведение металла при нагреве.
Для сварщика это не абстрактная металлургия, а вполне практический вопрос. Один и тот же режим, который подходит для низкоуглеродистой конструкционной стали, может оказаться опасным для среднеуглеродистой или легированной. В результате в околошовной зоне появляются закалочные структуры, растет твердость, снижается пластичность, а затем возникают холодные или горячие трещины.
Отдельная проблема связана с тем, что у разных сталей отличаются коэффициенты теплового расширения и теплопроводность. Когда соединяются материалы, по-разному реагирующие на нагрев и охлаждение, в узле накапливаются внутренние напряжения. Если конструкция жесткая, шов короткий, а металл чувствителен к закалке, риск дефектов резко возрастает.
Почему одинаковый внешний вид шва еще ничего не гарантирует
Новички часто оценивают результат по валику: ровно лег, не подрезан, без явных пор, значит все хорошо. Но при соединении разных сталей опасность часто скрыта внутри металла. Внешне шов может быть аккуратным, а в зоне термического влияния уже сформировалась хрупкая структура, которая проявит себя только под нагрузкой или через некоторое время.
Именно поэтому в производстве так много внимания уделяют не только технике выполнения прохода, но и технологической карте: подогреву, межслойной температуре, подбору электродов или проволоки, последовательности наложения швов, термообработке после сварки. Для ответственных изделий контроль только внешним осмотром недостаточен.
Роль углерода: главный источник проблем при соединении сталей
Увеличение содержания углерода нередко повышает склонность отдельных сталей к образованию твёрдых структур и холодных трещин при неблагоприятном тепловом цикле. Но свариваемость нельзя предсказать только по проценту углерода: влияют легирующие элементы, толщина, состояние поставки, водород, жёсткость закрепления и скорость охлаждения. Необходимость подогрева и специальных расходных материалов оценивают по установленной технологии.
Когда соединяют сталь с низким содержанием углерода и сталь с более высоким, зона рядом со швом ведет себя по-разному. Более «мягкая» часть остается пластичной, а другая может стать твердой и хрупкой. Из-за этого напряжения концентрируются неравномерно, и тогда становится понятнее, почему трескаются соединения разных сталей даже в тех случаях, когда режим сварки казался умеренным.
На практике это особенно заметно при ремонте валов, зубчатых деталей, осей, элементов с износостойкими участками. Если не учесть склонность одной из деталей к закалке, шов может пережить контроль, но не выдержать эксплуатацию.
Легирующие элементы меняют поведение металла сильнее, чем кажется
Хром, никель, молибден, ванадий, ниобий и другие элементы вводят в сталь не случайно. Они улучшают нужные свойства, но одновременно усложняют сварочный процесс. Например, хромистые и хромомолибденовые стали чувствительны к перегреву и требуют контроля тепловложения. Аустенитные нержавеющие стали склонны к образованию горячих трещин и межкристаллитной коррозии при неправильном выборе режима и присадки.
Когда соединяются стали разного класса, обычное правило «подобрать электрод по прочности» уже не работает в лоб. Нужно учитывать совместимость металлов, состав наплавленного металла, разбавление основным металлом, возможную диффузию углерода и поведение соединения при рабочей температуре. Поэтому особенности сварки разнородных металлов в реальной практике связаны не только с самим швом, но и с тем, что будет происходить рядом с ним спустя месяцы или годы работы.
Что происходит в зоне термического влияния
Самая проблемная область при сварке часто находится не в наплавленном металле, а рядом с ним. Это зона термического влияния, где металл не расплавился, но нагрелся достаточно сильно, чтобы изменить структуру. Здесь зерно может укрупняться, металл может закаливаться или, наоборот, терять часть своих исходных свойств.
Если одна из сталей чувствительна к тепловому циклу, именно эта зона становится слабым местом. Для конструкционных сталей опасны закалочные структуры и водородное растрескивание, для нержавеющих сталей возможна сенсибилизация, для теплоустойчивых перлитных сталей критично нарушение исходной структуры. Поэтому при соединении разных марок нельзя думать только о проплавлении корня и форме валика.
Основные причины трещин в соединениях из разных сталей
Вопрос, почему трескаются соединения разных сталей, почти всегда связан не с одной ошибкой, а с их сочетанием. В одном случае проблема в слишком быстром охлаждении, в другом в неподходящем присадочном материале, в третьем в водороде, попавшем в шов из влажного покрытия электрода или загрязненной кромки.
- Различная склонность сталей к закалке.
- Высокие сварочные напряжения и жесткое закрепление узла.
- Неправильный выбор электродов, проволоки или флюса.
- Попадание диффузионного водорода в металл шва.
- Отсутствие предварительного подогрева там, где он нужен.
- Слишком большое или слишком малое тепловложение.
- Неблагоприятная форма шва и концентрация напряжений.
Холодные трещины чаще появляются после остывания, иногда с задержкой по времени. Горячие возникают в процессе кристаллизации металла шва. Есть еще трещины повторного нагрева, характерные для некоторых легированных сталей. Для сварщика и технолога важно не просто увидеть трещину, а понять ее природу, потому что способы предупреждения будут разными.
Почему подбор присадочного материала здесь особенно важен
При сварке близких по составу углеродистых сталей часто можно опираться на типовые решения. Но если материалы различаются заметно, присадка становится инструментом балансировки свойств. Иногда берут материал, близкий к менее прочной стали, чтобы снизить риск трещин. В других случаях применяют аустенитные присадки, если нужно получить более пластичный металл шва и снизить чувствительность к закалке.
Это не значит, что нержавеющей присадкой можно бездумно «спасти» любое сложное соединение. У такого подхода есть ограничения: различие коэффициентов теплового расширения, рабочая температура, требования к прочности, коррозионная среда, последующая механическая обработка. Ошибка в выборе присадки иногда дает проблему не сразу, а уже в эксплуатации, когда шов начинает вести себя иначе, чем основной металл.
Как влияет способ сварки
Разные процессы по-разному управляют тепловложением, скоростью кристаллизации и защитой металла. Поэтому сложность соединения зависит не только от самих сталей, но и от того, чем именно выполняют работу: ручной дуговой сваркой покрытыми электродами, полуавтоматической сваркой в защитных газах, аргонодуговой сваркой неплавящимся электродом, автоматической под флюсом и так далее.
| Способ | Где удобен | Плюсы при разнородных сталях | Ограничения |
|---|---|---|---|
| Ручная дуговая сварка покрытыми электродами | Монтаж, ремонт, работы в трудных условиях | Широкий выбор электродов, гибкость по месту выполнения | Сложнее стабильно держать режим, выше влияние человеческого фактора |
| Полуавтоматическая сварка плавящейся проволокой в газе | Серийное производство, конструкции средней и большой протяженности | Стабильный процесс, хорошая производительность, управляемое тепловложение | Требовательность к защите газом, к чистоте кромок и правильной проволоке |
| Аргонодуговая сварка неплавящимся электродом | Корневые проходы, тонкие детали, нержавеющие и специальные стали | Высокий контроль ванны, чистый шов, точное дозирование присадки | Низкая производительность, высокие требования к навыку |
| Автоматическая сварка под флюсом | Толстостенные изделия, длинные швы | Стабильность режима, глубокое проплавление | Не универсальна по геометрии узла и условиям монтажа |
Один и тот же материал можно успешно сваривать разными способами, но технологические риски будут различаться. Например, для нержавеющих и теплоустойчивых сталей критичен контроль перегрева, а для склонных к закалке конструкционных сталей часто важнее управление скоростью охлаждения и водородом.
Предварительный подогрев и зачем он нужен
Предварительный подогрев часто воспринимают как лишнюю формальность, особенно на мелких деталях. На деле это один из главных способов снизить риск трещин. Он уменьшает скорость охлаждения после прохода, помогает водороду выйти из металла и делает тепловой цикл более мягким.
Нужен ли подогрев, зависит от химического состава стали, толщины, жесткости узла, температуры окружающей среды и выбранного процесса сварки. Для некоторых сочетаний сталей без него риск холодных трещин резко возрастает. Но и чрезмерный подогрев вреден: он может привести к росту зерна, снижению вязкости и ухудшению свойств зоны термического влияния.
Почему нельзя игнорировать межслойную температуру
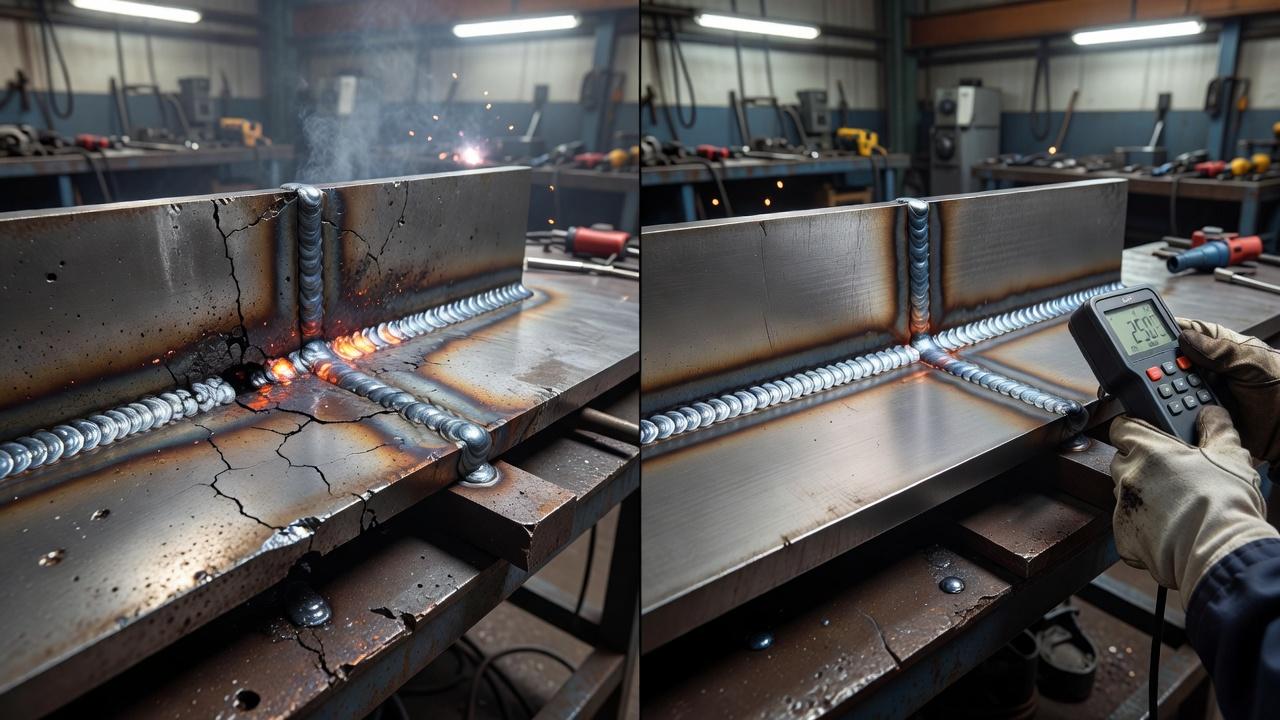
В многопроходной сварке важна фактическая температура между проходами. Допустимый диапазон нельзя заменить правилом «чем теплее, тем безопаснее» или единым значением для всех сталей: слишком высокая и слишком низкая температура в зависимости от материала и процесса способны ухудшать свойства соединения. Межслойную температуру и способ её контроля задают в технологической документации.
Для разных групп сталей требования будут отличаться. То, что допустимо для обычной конструкционной стали, может оказаться нежелательным для аустенитной нержавеющей или термически упрочненной. Поэтому в технологическом процессе межслойная температура рассматривается не как мелочь, а как полноценный параметр режима.
Сварка углеродистой и нержавеющей стали: один из самых типичных сложных случаев
Такое сочетание встречается в трубопроводной арматуре, емкостях, переходных узлах, ремонте оборудования. Трудность здесь не только в разнице химического состава, но и в разных служебных свойствах материалов. Углеродистая сталь дешевле и прочнее в ряде конструкционных задач, нержавеющая нужна там, где критична коррозионная стойкость.
При прямом соединении возникает несколько рисков. Во-первых, различается тепловое расширение, а значит, в шве и рядом с ним накапливаются напряжения. Во-вторых, углерод может диффундировать из углеродистой стали в зону нержавеющей, что ухудшает свойства переходного участка. В-третьих, неправильно выбранная присадка может дать либо хрупкий шов, либо неудовлетворительную стойкость в среде эксплуатации.
В таких случаях часто применяют аустенитные присадочные материалы, поскольку они лучше переносят смешение составов и дают более пластичный металл шва. Но окончательное решение зависит от условий работы изделия, а не от одного общего правила.
Соединение низколегированных и высокопрочных сталей
Высокопрочные и низколегированные стали применяют там, где нужна повышенная несущая способность при ограниченной массе конструкции. Они чувствительнее к сварочному нагреву, чем обычные низкоуглеродистые. Если нарушить режим, можно получить шов, который формально держит статическую нагрузку, но плохо работает на удар, вибрацию или переменное нагружение.
Особенно осторожно подходят к выбору тепловложения. Слишком большое приводит к разупрочнению и укрупнению зерна, слишком малое может дать закалку и трещины. Для таких материалов часто критичны сушka электродов, чистота разделки, подогрев и соблюдение последовательности проходов.
Теплоустойчивые и жаропрочные стали: проблемы проявляются не сразу
Перлитные, мартенситные и некоторые другие теплоустойчивые стали используют в энергетике, котельном оборудовании, трубопроводах пара и горячих сред. Их сварка сложна тем, что соединение должно работать долго при повышенной температуре. Ошибка в технологии не всегда заметна сразу после изготовления.
Для таких сталей большое значение имеют подогрев и последующая термическая обработка. Без них в шве и зоне термического влияния могут сохраняться высокие напряжения и неблагоприятная структура. Изделие пройдет сборку, а потом начнет разрушаться уже на стадии службы. Здесь теория особенно тесно связана с производственной дисциплиной: хороший шов получается не за счет «красивой руки», а за счет точного соблюдения технологии.
Где чаще всего ошибаются на практике
Сложные соединения редко портятся из-за одной грубой ошибки. Обычно работает цепочка мелких нарушений, каждое из которых по отдельности кажется не критичным. В сумме они и дают брак.
- Определяют марку стали «на глаз» и подбирают материал по привычке.
- Не учитывают толщину и жесткость конструкции.
- Сваривают холодную деталь без подогрева, хотя металл этого требует.
- Используют влажные электроды или грязную проволоку.
- Не контролируют межслойную температуру.
- Слишком быстро охлаждают узел после сварки.
- Ограничиваются внешним осмотром там, где нужен более серьезный контроль.
Для обучения сварщиков это важный момент. Умение вести шов само по себе еще не означает готовность работать с ответственными соединениями. Когда речь идет о разных сталях, специалист должен понимать металлургическую сторону процесса, читать технологическую документацию и соблюдать требования к подготовке материалов.
Какие знания требуются сварщику и технологу
Если работа связана с простыми углеродистыми сталями, многие решения доводятся до автоматизма. Но по мере роста квалификации приходится разбираться глубже: что такое свариваемость, как влияет углеродный эквивалент, зачем нужен подогрев, как ведет себя зона термического влияния, почему одна присадка подходит, а другая нет.
Для специалистов, работающих на ответственных объектах, этого мало без подтвержденной практики. В производстве, где действуют требования к аттестации, в том числе по НАКС, допуск зависит не только от общего стажа, но и от конкретного вида работ, групп материалов, способа сварки и положения шва. Это логично: соединение труб из теплоустойчивых сталей и, например, монтаж обычных металлоконструкций требуют разного уровня подготовки.
Как снижают риск дефектов при соединении разных сталей
Универсального рецепта нет, но есть рабочая последовательность действий, которая помогает избежать большинства проблем. Она начинается задолго до зажигания дуги.
- Точно определить марки и состояние свариваемых материалов.
- Подобрать технологию сварки под конкретную пару сталей и условия работы.
- Выбрать присадочный материал с учетом состава, прочности и среды эксплуатации.
- Назначить подогрев, если он требуется.
- Обеспечить чистоту кромок и низкое содержание водорода.
- Контролировать тепловложение и межслойную температуру.
- При необходимости выполнить термообработку после сварки.
- Провести контроль, достаточный для ответственности изделия.
В реальном производстве эти меры работают только вместе. Нельзя компенсировать неподходящую присадку хорошей техникой ведения шва. И наоборот, правильный материал не спасет, если сваривать без подогрева сталь, склонную к закалке и трещинообразованию.
| Исходные данные | Что проверить | Зачем |
|---|---|---|
| Марки обеих сталей | Сведения в документации и сертификатах; для отдельных групп применимы ГОСТ 1050-2013 и ГОСТ 5632-2014 | Не перепутать нелегированную сталь с коррозионно-стойкой |
| Назначение соединения | Нагрузка, температура, среда, допуски | Определить уровень требуемого контроля |
| Технология соединения | Сварочный процесс, присадка, тепловложение и термообработка по документации | Не переносить режим с другого сочетания сталей |
| Критерии приемки | Виды контроля и применимые нормы для конкретного изделия | Не оценивать внутреннее качество по ровности валика |
ГОСТ 1050-2013 характеризует определённую металлопродукцию из нелегированных сталей, а ГОСТ 5632-2014 — марки нержавеющих сталей и соответствующих сплавов. Это документы о материалах, а не универсальные инструкции по сварке любых разнородных соединений. Специалист подбирает технологию по материалам, назначению изделия и применимой производственной документации.
Частые вопросы
Можно ли сваривать любые стали обычными электродами по черной стали?
Нет. Для некоторых сочетаний это приведет к трещинам, хрупкому шву или потере требуемых свойств. Даже если соединение внешне получится, оно может оказаться ненадежным в работе. Подбор электродов или проволоки должен учитывать обе марки стали и условия эксплуатации.
Всегда ли разные марки стали нужно подогревать перед сваркой?
Не всегда. Подогрев зависит от химического состава, толщины металла, жесткости узла, температуры окружающей среды и способа сварки. Для одних сочетаний он обязателен, для других может не требоваться или применяться в ограниченном диапазоне.
Почему шов может треснуть не сразу, а через несколько часов?
Так часто проявляются холодные трещины, связанные с водородом, высокой твердостью и остаточными напряжениями. Сразу после сварки соединение выглядит целым, а затем по мере остывания и перераспределения напряжений возникает разрушение. Поэтому для некоторых изделий контроль проводят не только сразу после сварки.
Что сложнее: сваривать похожие стали или сильно разные?
Сильно разные обычно сложнее, потому что у них заметнее различаются структура, расширение, склонность к закалке и требования к присадке. Но и близкие по названию стали не всегда просты. Например, две низколегированные стали с разной термической обработкой могут потребовать очень разного режима.
Можно ли научиться таким работам на базовом курсе сварщика?
Базовый курс дает основу: безопасность, технику процесса, понимание шва и оборудования. Для работы со сложными материалами этого недостаточно. Нужна отдельная практика по материалам, режимам, чтению технологии, а на ответственных объектах еще и соответствующая аттестация.
Когда приходится соединять разные стали, главная ошибка состоит в том, чтобы считать их просто «металлом». У каждой марки свой характер при нагреве, плавлении и охлаждении, и шов получается надежным только тогда, когда этот характер учтен заранее. Поэтому в таких работах выигрывает не тот, кто быстрее варит, а тот, кто правильно определяет материал, выбирает технологию и не пытается заменить знания привычкой.