

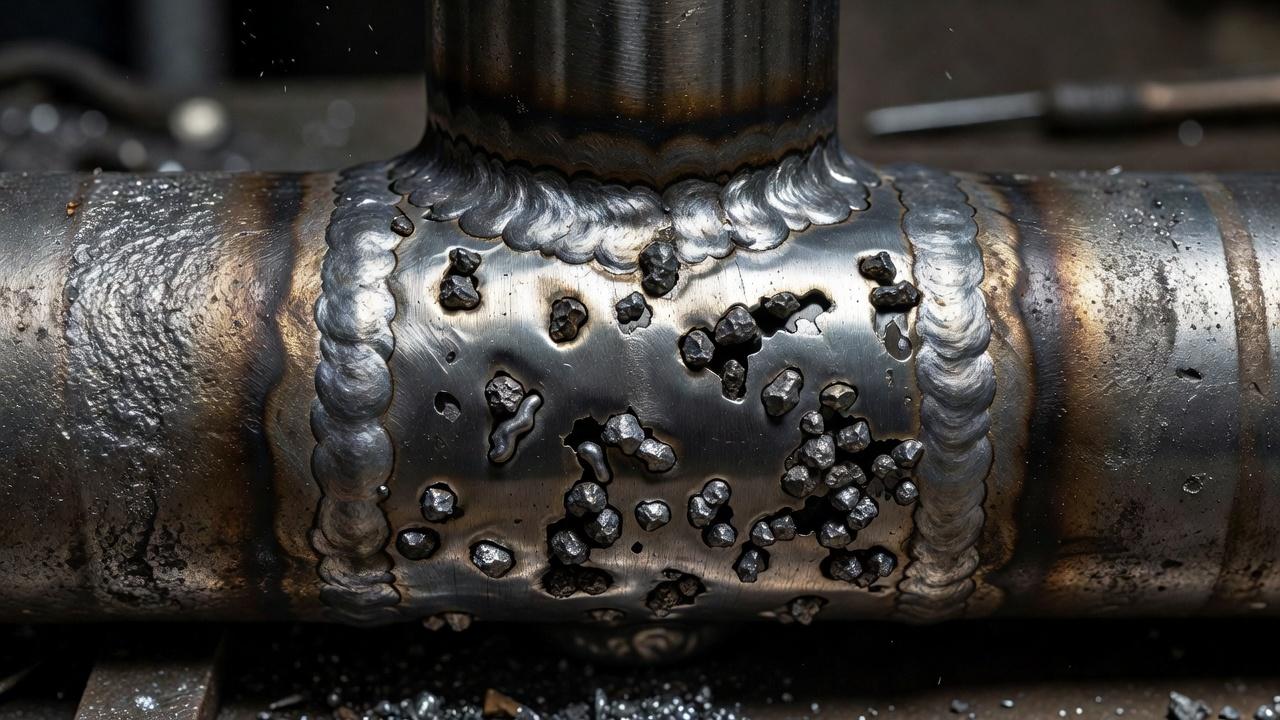
Шлаковые включения — это неметаллические включения, оставшиеся в сварном соединении, например из-за неполного удаления шлака при многослойной сварке покрытыми электродами. Если включение находится внутри металла шва, обычный внешний осмотр может его не обнаружить. Наличие и размеры внутренних несплошностей устанавливают предусмотренными методами контроля; решение о допустимости принимают по требованиям изделия, а не по одному названию дефекта.
На практике эта проблема встречается не только у начинающих. Даже опытный сварщик может получить шлак внутри сварного шва, если неправильно выбраны режим, угол наклона электрода, последовательность проходов или плохо подготовлены кромки. Чтобы понимать, как избежать такого дефекта, нужно разбираться не только в его внешних признаках, но и в механике формирования сварочной ванны, поведении расплава и особенностях конкретного способа сварки.
Что такое шлаковые включения и как они выглядят
Шлаковым включением называют инородное неметаллическое образование в металле шва. Обычно оно состоит из продуктов плавления покрытия электрода, флюса, окислов, загрязнений с поверхности металла или смеси этих компонентов. В отличие от пор, где в металле остаётся газовая полость, здесь внутри шва находится твёрдая или стекловидная фаза.
По расположению дефект может быть поверхностным, подповерхностным или внутренним. Чаще всего включения находятся между отдельными валиками многослойного шва, в корне разделки, у боковой стенки, в местах непровара и в зонах резкого изменения траектории движения электрода. По форме они бывают вытянутыми, цепочечными, одиночными или скопленными.
При визуальном осмотре шлаковые включения видны не всегда. Если дефект открыт на поверхности, можно заметить тёмные прожилки, бороздки или участки, где шлак не отделился после остывания. Но во многих случаях проблему выявляют только методами неразрушающего контроля, особенно если включение находится между слоями и снаружи шов выглядит удовлетворительно.
Почему шлак вообще появляется при сварке
Шлак — это не всегда признак ошибки. Во многих процессах он образуется закономерно и выполняет полезную функцию: защищает расплавленный металл от воздуха, стабилизирует процесс, участвует в формировании шва. При ручной дуговой сварке покрытыми электродами и при сварке под флюсом без шлаковой фазы работа процесса вообще невозможна.
Проблема начинается в тот момент, когда шлак не успевает отделиться от металла сварочной ванны или остаётся в уже наплавленном слое перед следующим проходом. Тогда он оказывается запертым внутри шва. Именно поэтому вопрос не в самом наличии шлака, а в том, как организован процесс его выхода и удаления.
Если говорить простым рабочим языком, шлаковые включения возникают тогда, когда металл затвердел раньше, чем шлак успел всплыть, или когда сварщик «накрыл» остатки шлака следующим валиком. Отсюда и большая часть причин: неподходящий режим, плохая техника ведения шва, неудобная пространственная позиция, загрязнение кромок и ошибки в подготовке соединения.
Основные причины: почему остается шлак в шве
У этого дефекта редко бывает одна причина. Обычно срабатывает сочетание нескольких факторов: подготовка стыка, выбор расходных материалов, положение шва, режим сварки и техника исполнения. Поэтому разбирать проблему лучше по группам.
Недостаточная очистка между проходами
Одна из самых частых причин — неполное удаление шлаковой корки после предыдущего валика. Особенно это характерно для многослойных швов при ручной дуговой сварке. Если после отбивки и зачистки в подрезах, впадинах или у боковых стенок остались частицы шлака, следующий проход просто запечатает их внутри.
Часто это происходит в узких разделках, в угловых соединениях и при работе в неудобном положении. Снаружи поверхность может казаться чистой, но в переходах между валиками остаются тонкие стекловидные плёнки, которые потом становятся внутренним дефектом.
Неправильный режим сварки
Слишком малый сварочный ток делает ванну вязкой и «холодной». Металл плавится недостаточно активно, шлак движется хуже и не успевает отделиться от расплава. В результате повышается риск его захвата, особенно в корне шва и у границы сплавления.
Слишком высокая скорость сварки даёт похожий эффект. Дуга быстро перемещается вперёд, а шлаковая фаза не успевает сместиться к поверхности и назад по ванне. При этом валик получается вытянутым, а включения нередко располагаются вдоль оси шва.
Обратная крайность тоже вредна. При чрезмерно медленном ведении шва, особенно на неподходящем токе, ванна может стать излишне широкой, управление ею ухудшается, а шлак затягивается в боковые зоны и между слоями. Поэтому универсального ответа в духе «прибавить ток» не существует: режим подбирают под диаметр электрода, положение шва, толщину металла и тип соединения.
Ошибки в технике ведения электрода
Неправильный угол наклона электрода меняет направление давления дуги и движение шлака в ванне. Если сварщик ведёт электрод так, что шлак забегает вперёд дуги, вероятность включений резко возрастает. Особенно заметно это при угловых и тавровых соединениях, где геометрия сама по себе затрудняет выход шлака.
Слишком широкие поперечные колебания тоже вредят. Они увеличивают ванну, усложняют контроль за её кромками и создают участки, в которых шлак задерживается у боковой стенки. Визуально шов может выглядеть плотным, но по линии сплавления потом обнаруживаются вытянутые включения.
Плохая подготовка кромок и нарушение сборки
Если разделка узкая, притупление выбрано неправильно, а зазор недостаточен, сварщику сложно обеспечить полноценный провар и свободный выход шлака из корня. В таких условиях он легко остаётся в нижней части шва или между проходами. То же касается смещения кромок, неровной геометрии и участков с заусенцами после резки.
Отдельная проблема — окалина, ржавчина, остатки грунта, масла и другие загрязнения на кромках. Они мешают нормальному формированию ванны, дают дополнительные неметаллические продукты и повышают риск того, что дефекты шлаковые включения сварка проявит уже на первых проходах.
Некачественные или неподходящие расходные материалы
Сырость электродов, нарушение условий хранения флюса, повреждение покрытия, применение расходников не по назначению — всё это влияет на устойчивость процесса. Состав шлака и его вязкость меняются, отделение от металла ухудшается. У одних электродов шлак отходит легко, у других он более вязкий и требует особенно аккуратной техники и тщательной очистки.
Значение имеет и соответствие расходного материала пространственному положению шва. Электрод, который нормально работает в нижнем положении, может вести себя хуже на вертикали или потолке, если сварщик пытается использовать его вне рекомендуемых условий.
Где риск выше: зависимость от способа сварки
Вероятность появления шлаковых включений сильно зависит от процесса. Там, где шлак образуется постоянно, контроль за ним становится частью технологии. Там, где шлаковой фазы почти нет, причины дефекта будут другими или сам дефект встречается редко.
| Способ сварки | Риск шлаковых включений | Типичные причины | На что обращать внимание |
|---|---|---|---|
| Ручная дуговая сварка покрытыми электродами | Высокий | Плохая очистка между проходами, неверный ток, угол электрода, слишком быстрая сварка | Очистка каждого слоя, подбор электрода и режима, контроль корня и боковых стенок |
| Сварка под флюсом | Средний или высокий при нарушении технологии | Неправильный режим, загрязнение флюса, нарушение подготовки стыка | Состояние флюса, устойчивость дуги, правильная геометрия разделки |
| Порошковая проволока с шлакообразующей системой | Средний | Нарушение техники, межслойная неочистка, неподходящие параметры | Режим переноса, положение горелки, удаление шлака между проходами |
| MIG/MAG сплошной проволокой | Низкий | Обычно не шлак, а другие дефекты: поры, несплавления, оксидные загрязнения | Чистота металла, защита газом, стабильная дуга |
| TIG | Очень низкий | Шлак как источник дефекта практически отсутствует | Контроль чистоты, присадки, защиты и техники сварки |
Для учебных программ это принципиальный момент. Если человек осваивает только полуавтоматическую сварку в защитных газах, у него может быть меньше практики по распознаванию и предупреждению дефектов шлакового происхождения. А при обучении ручной дуговой сварке и многослойным швам этот вопрос должен разбираться подробно, с реальной межслойной зачисткой и анализом брака.
Как шлаковые включения влияют на качество и прочность
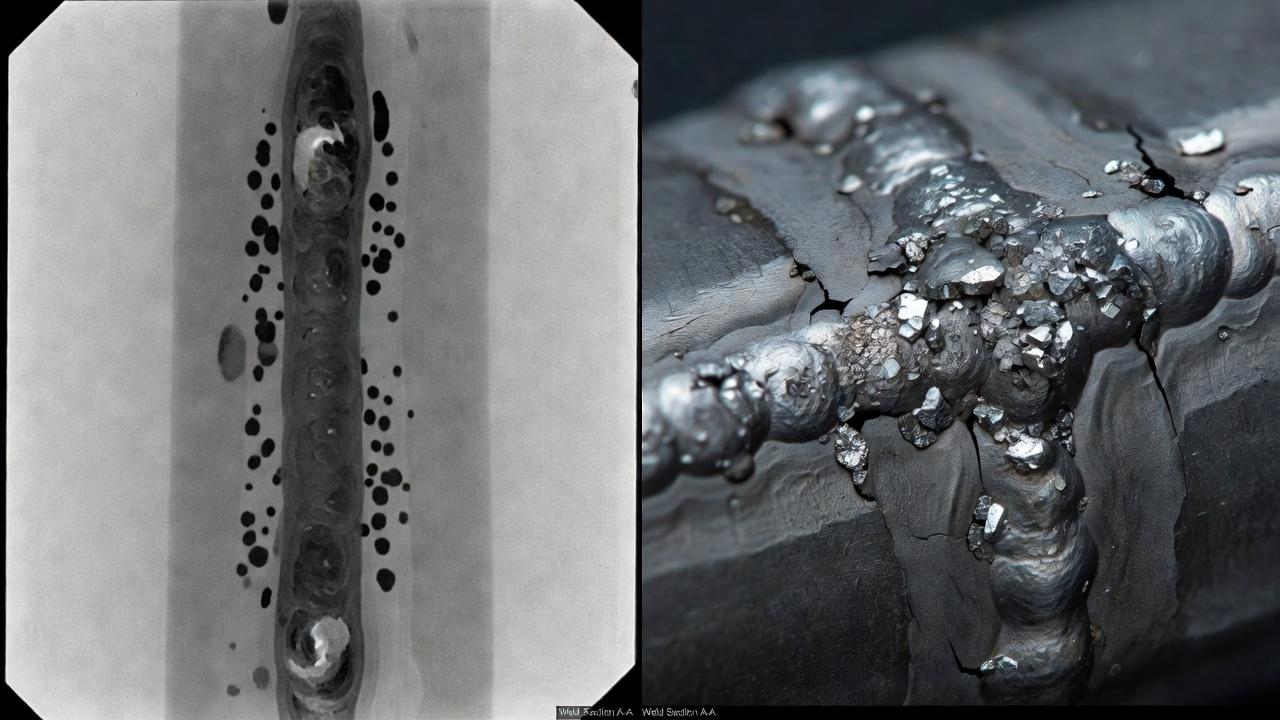
Опасность такого дефекта зависит от его размеров, формы, количества и расположения. Небольшое одиночное включение в малонагруженной конструкции и протяжённая цепочка в корне ответственного стыка — это не одно и то же. Но в любом случае речь идёт о нарушении сплошности металла и появлении концентратора напряжений.
Особенно нежелательны вытянутые включения вдоль линии сплавления и между слоями. Они ухудшают работу соединения при переменных и ударных нагрузках, могут стать началом трещины и часто сопровождаются соседними дефектами: несплавлением, непроваром, подрезами. В таких случаях проблема уже не локальная, а технологическая.
Для герметичных соединений включения тоже опасны. Они не всегда дают сквозную течь сразу, но ухудшают однородность шва и могут осложнить работу конструкции в агрессивной среде, под давлением или при циклическом нагружении. Поэтому допуск по таким дефектам всегда определяется не «на глаз», а требованиями нормативной документации, проектом и результатами контроля.
Где именно обычно прячется шлак внутри сварного шва
У этого дефекта есть характерные зоны появления, и опытный специалист ищет его именно там. Первая зона риска — корень шва, если сварка выполнялась при тесной разделке или с неудобным доступом. Вторая — граница между слоями, когда межслойная очистка сделана небрежно.
Третья типичная зона — у боковой стенки разделки, особенно если дуга плохо прогревает кромку, а поперечные колебания слишком широкие. Ещё одна проблемная область — кратеры, остановки и возобновления шва. Там геометрия валика нарушается, шлак может скапливаться локально, а затем накрываться следующим участком наплавки.
В угловых соединениях включения часто формируются в вершине угла, где движение ванны ограничено самой геометрией. При вертикальной и потолочной сварке риск выше из-за действия силы тяжести и более сложного контроля за поведением расплава.
Как обнаруживают шлаковые включения
Если дефект открыт на поверхность, его можно выявить при внешнем осмотре после очистки. Иногда достаточно тщательно отбить шлак и пройтись щёткой или шлифовальным инструментом, чтобы увидеть тёмный линейный след, раковину или участок, который не принимает нормальную форму. Но внутренние включения так не определить.
Для поиска скрытых дефектов применяют методы неразрушающего контроля. В зависимости от толщины, материала и требований к соединению это может быть радиографический контроль, ультразвуковой контроль или другие методы, предусмотренные технологией и нормативами. Шлаковые включения обычно отличаются по форме и характеру индикации от газовых пор и несплавлений, но точная интерпретация требует квалификации дефектоскописта.
Если включение выявлено, дальнейшие действия зависят от характера дефекта и требований к шву. Возможны зачистка участка, выборка дефектного металла с последующей заваркой или полный ремонт соединения. Решение принимают не по удобству, а по технологии ремонта и условиям работы изделия.
Как отличить шлаковые включения от других дефектов
На практике дефекты часто идут «пакетом», и один маскируется под другой. Поэтому полезно понимать основные различия. Поры — это газовые пустоты, они имеют более округлую форму. Несплавление связано с отсутствием металлической связи между наплавленным и основным металлом или между валиками. Шлаковое включение — это именно неметаллический остаток, попавший в шов.
По внешним признакам на изломе или после механической обработки шлак может выглядеть как тёмная стекловидная прослойка. При многослойной сварке он нередко тянется вдоль границы между проходами. Если же в корне присутствует одновременно узкая разделка, малый ток и плохая очистка, вполне возможна комбинация из шлака и несплавления.
Для сварщика это не академическое различие. От причины дефекта зависит способ исправления. Если проблема в основном связана с техникой ведения электрода, одного повышения тока мало. Если же корень шва изначально недоступен из-за неправильной сборки, дефект будет повторяться до тех пор, пока не исправят саму подготовку соединения.
| Видимые признаки или условия | Допустимое предположение | Что нельзя установить только визуально |
|---|---|---|
| Неочищенный межслойный шлак при РДС | Повышен риск захвата остатка следующим проходом | Что внутреннее включение уже существует |
| Линейные сигналы/изображения при контроле | Возможна протяжённая внутренняя несплошность | Что это точно шлак без квалифицированной интерпретации |
| Пустота в зоне корня | Возможны разные механизмы дефекта | Что это не неполное проплавление или несплавление |
| Сварка TIG без шлакообразующего материала | Классические шлаковые включения не типичны для процесса | Что шов гарантированно лишён любых неметаллических включений |
ГОСТ Р ИСО 6520-1-2012 группирует твёрдые включения среди дефектов сварки плавлением. Для конкретного соединения специалист выбирает предусмотренный контроль; по одному снимку или сигналу не следует выдавать точный состав включения за установленный факт. При обнаружении дефекта дальнейшая оценка проводится по требованиям изделия.
Как предупредить появление шлаковых включений
Профилактика здесь гораздо дешевле ремонта. Причём речь не о каком-то одном приёме, а о системе: правильная подготовка, режим, техника и дисциплина выполнения шва.
- Подготавливать кромки без формальности. Разделка должна обеспечивать доступ дуги к корню и боковым стенкам. После резки убирают окалину, брызги, ржавчину, масло и другие загрязнения.
- Выбирать режим под конкретную задачу. Ток, скорость, диаметр электрода, полярность и техника ведения должны соответствовать толщине металла, пространственному положению и типу соединения.
- Контролировать угол и траекторию. Нельзя допускать, чтобы шлак шёл впереди дуги. Особенно внимательно нужно работать в углах, на вертикали и в корне.
- Тщательно очищать каждый проход. Отбивка молотком без последующей зачистки часто недостаточна. Особое внимание уделяют подрезам, углам разделки и местам примыкания валиков.
- Следить за расходными материалами. Электроды и флюсы хранят по требованиям изготовителя, при необходимости прокаливают, не используют повреждённые или отсыревшие материалы.
- Не пытаться перекрыть дефект “красивым” валиком. Если предыдущий слой вызывает сомнение, его лучше зачистить или выбрать проблемный участок, чем прятать возможный брак.
На производстве хороший результат даёт привычка смотреть не только на дугу, но и на поведение ванны за ней. Когда сварщик видит, как формируется валик и куда уходит шлаковая корка, он раньше замечает опасные признаки: затекание шлака к стенке, замедленное отделение, чрезмерную вязкость ванны.
Особенности предотвращения при ручной дуговой сварке
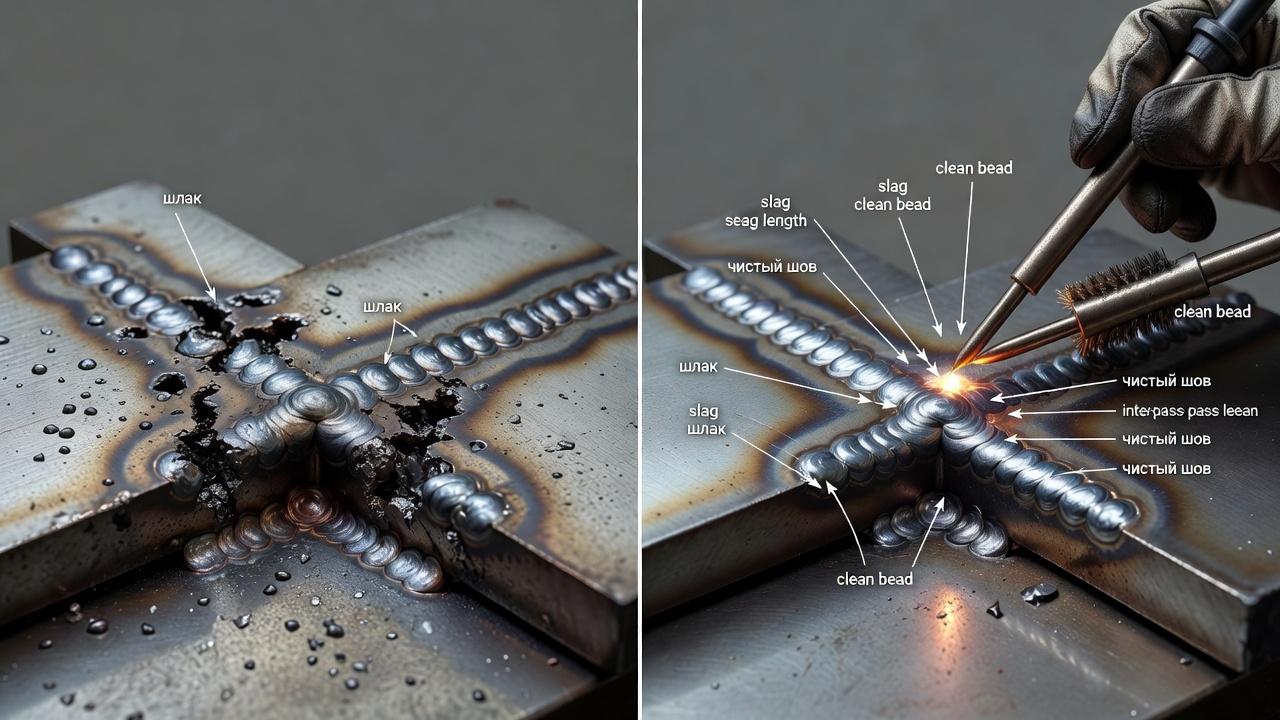
Именно при РДС тема шлаковых включений наиболее практическая. Здесь многое зависит от сварщика, потому что он одновременно управляет длиной дуги, скоростью, углом электрода и поперечными движениями. Если техника нестабильна, дефект появляется быстро, особенно на многослойных швах.
Для корневого прохода важно не делать ванну слишком «холодной». Недостаточный ток и длинная дуга ухудшают провар и мешают выходу шлака. Для заполняющих и облицовочных слоёв ключевое значение имеет межслойная зачистка, причём не только по центру валика, но и в переходах к основному металлу.
Отдельно стоит сказать о поперечных колебаниях. Новички часто считают, что широкая «ёлочка» или размашистые движения автоматически делают шов лучше. На деле лишняя амплитуда только усложняет контроль ванны и увеличивает риск того, что шлак задержится у боковой стенки. Для каждого соединения нужна не «красивость», а управляемость процесса.
Что меняется при сварке под флюсом и порошковой проволокой
При сварке под флюсом шлаковая защита формируется в большом объёме, и стабильность режима здесь особенно важна. Если нарушены параметры, подготовка кромок или состояние флюса, включения могут получиться протяжёнными и скрытыми. Из-за производительности процесса такой брак способен затронуть значительный участок шва ещё до его обнаружения.
При использовании порошковой проволоки риск зависит от типа проволоки и технологии. Самозащитные и некоторые газозащитные варианты дают шлаковую корку, которая тоже требует контроля и удаления между проходами. Ошибки по технике здесь похожи на ручную сварку: неверный угол, слишком быстрое ведение, работа на неподходящих параметрах.
При этом нельзя механически переносить привычки с одного процесса на другой. То, что допустимо для покрытого электрода, может оказаться неправильным для порошковой проволоки по характеру переноса, длине вылета и положению горелки. Поэтому обучение должно быть привязано к конкретному способу сварки, а не ограничиваться общими словами о дефектах.
Как эта тема изучается в обучении сварщиков
Для подготовки сварщика полезно отрабатывать не только очистку межслойной поверхности, но и понимание причин шлаковых включений: формы разделки, доступа к кромке, последовательности валиков и устойчивости режима. На учебном образце результат проверяют после каждого прохода, а обнаруженную внутреннюю несплошность не пытаются исправить «косметической» зачисткой лицевого слоя без согласованной технологии.
В хорошей практической подготовке этот вопрос разбирают на реальных швах: корневой проход, многослойная наплавка, зачистка между валиками, сварка в разных пространственных положениях. Полезно, когда обучающийся не просто слышит, почему остается шлак в шве, а видит это на образцах после неправильного режима, плохой очистки или ошибочного угла электрода.
Для тех, кто планирует работать на ответственных объектах, тема связана и с дисциплиной производства. Недостаточно уметь варить «чтобы держалось». Нужно понимать требования технологической карты, значимость межоперационного контроля, причины брака и последствия ремонта. Это особенно важно при подготовке к аттестации и работе в организациях, где качество швов контролируется строго.
Частые вопросы
Можно ли заварить шлаковое включение сверху, не вырезая дефект?
Как правило, нет. Если шлак уже заперт внутри, наплавка сверху не убирает причину, а только маскирует её. Технология ремонта обычно требует удалить дефектный участок до чистого металла и затем выполнить повторную сварку с соблюдением режима и зачистки.
Всегда ли шлаковое включение означает, что сварщик плохо работает?
Не всегда. Причина может быть в неудачной разделке, труднодоступном узле, неподходящем электроде, нарушении подготовки деталей или проблемах с расходными материалами. Но техника сварщика почти всегда влияет на вероятность такого дефекта, поэтому его квалификация здесь имеет большое значение.
Бывает ли шлак при полуавтоматической сварке в газе?
При сварке сплошной проволокой в среде защитных газов классические шлаковые включения для швов нехарактерны, потому что выраженной шлаковой корки нет. Но при сварке порошковой проволокой шлак образуется, и риск включений существует, особенно в многослойных швах.
Почему включения часто появляются именно между проходами?
Потому что после каждого слоя шлаковая корка должна быть удалена полностью. Если хотя бы небольшая часть осталась в углублении, у стенки или в подрезе, следующий валик запирает её внутри металла. Внешне после завершения шва это может быть уже не видно.
Можно ли определить шлак внутри шва без приборов?
Надёжно — не всегда. По косвенным признакам можно заподозрить проблему: нестабильное отделение шлака, подозрительная геометрия валика, сомнительные участки между проходами. Но внутреннее включение часто подтверждается только неразрушающим контролем или обнаруживается при механической обработке и ремонте.
В сварке мелочей почти не бывает, а шлаковые включения как раз относятся к дефектам, которые рождаются из «мелких» нарушений: не дочистили валик, поспешили с проходом, выбрали неудобный режим, поленились поправить сборку. Чем раньше сварщик начинает видеть связь между этими действиями и результатом в металле, тем реже получает скрытый брак. Поэтому практическая ценность здесь простая: не бороться со шлаком после контроля, а организовать процесс так, чтобы у него не было шанса остаться в шве.