

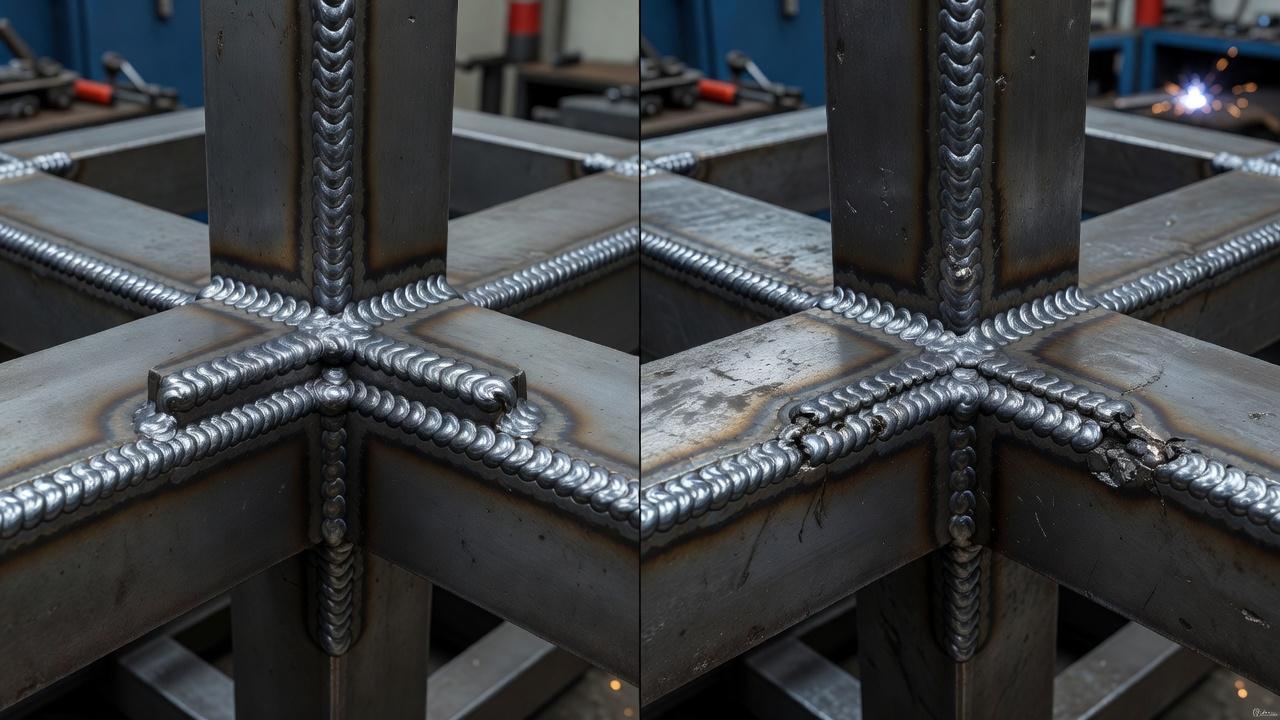
Последовательность наложения сварных швов влияет не только на внешний вид соединения. От нее напрямую зависят деформации, внутренние напряжения, точность сборки, риск трещин и даже то, пройдет ли изделие контроль. Если сварщик или технолог выбирает неверный порядок проходов, металл начинает «вести», зазоры меняются уже в процессе работы, а исправление часто отнимает больше времени, чем сама сварка.
Проще говоря, шов нельзя рассматривать отдельно от всей конструкции. Каждый проход нагревает металл, расширяет его, а при остывании вызывает усадку. Когда таких участков несколько, они начинают тянуть деталь в разные стороны. Именно поэтому очередность сварки конструкции задают не по привычке и не «как удобнее подлезть», а с учетом формы изделия, толщины металла, закрепления, способа сварки и требований к точности.
Что именно меняет последовательность сварки
Любой сварной шов создает локальный тепловой цикл. Участок рядом с дугой быстро нагревается, затем остывает, и в этот момент металл сокращается в объеме. Если швы накладывают бессистемно, усадка накапливается неуправляемо. В результате появляются коробление, угловые смещения, продольный изгиб, изменение геометрии отверстий, перекос рам и оболочек.
Но дело не только в деформациях. Неправильный порядок работ может ухудшить провар корня, осложнить доступ к следующим участкам, увеличить вероятность непроваров, подрезов и шлаковых включений. В многослойных соединениях ошибка в очередности проходов иногда приводит к тому, что следующий валик ложится на неблагоприятно напряженный участок, а это повышает риск холодных или кристаллизационных трещин, если материал и режимы к ним чувствительны.
Продуманная очередность сварки может сократить объём последующей правки и подгонки, но результат зависит не только от порядка проходов. Существенны сборочная оснастка, жёсткость закрепления, тепловложение, расположение прихваток и допуски на геометрию. Для серийного изделия эффективность выбранной схемы подтверждают контрольными образцами и измерениями, а не обещанием, что процент брака обязательно снизится.
Почему металл деформируется после сварки
Чтобы понять, почему порядок настолько важен, нужно разобрать механизм деформации. Зона сварки нагревается неравномерно. Металл вблизи дуги стремится расшириться, но соседние холодные участки ему мешают. После остывания происходит усадка, и уже сваренный участок начинает стягивать конструкцию. Если таких зон несколько, их действие суммируется.
Когда спрашивают про сварочные деформации, причины почти всегда сводятся к сочетанию трех факторов: локальный нагрев, неравномерное охлаждение и жесткость конструкции. Чем толще и массивнее деталь, тем медленнее распределяется тепло, но и тем сильнее могут быть внутренние напряжения. Тонкий лист, наоборот, быстрее теряет форму и заметно коробится даже при сравнительно небольшом шве.
На практике деформации зависят и от типа соединения. Угловые швы часто дают выраженное стягивание полок друг к другу. Стыковые соединения на листе могут уводить кромки в продольном направлении или вызывать местную волну. Замкнутые контуры, например коробчатые элементы, особенно чувствительны к неправильной очередности, потому что каждое новое замыкание «запирает» накопленные напряжения.
Как порядок швов связан с внутренними напряжениями
Даже если внешне изделие осталось почти ровным, это не значит, что всё в порядке. После сварки в металле могут сохраняться значительные остаточные напряжения. Они не всегда видны сразу, но влияют на поведение конструкции под нагрузкой, на стабильность размеров при последующей механической обработке и на вероятность появления трещин в неблагоприятных условиях.
Последовательность наложения швов помогает управлять распределением этих напряжений. Например, симметричная сварка относительно оси конструкции часто уменьшает одностороннее стягивание. Разбивка длинного шва на участки и чередование зон позволяет не концентрировать тепловложение в одном месте. Обратноступенчатый способ тоже применяют именно для того, чтобы частично уравновесить усадку отдельных отрезков.
При этом универсальной схемы нет. Один и тот же прием может хорошо работать на балке, но оказаться неудачным на тонкостенной емкости. Поэтому технологическая последовательность подбирается под конкретный узел, а не копируется механически из другой работы.
Какие ошибки встречаются чаще всего
Самая распространенная ошибка проста: сварщик идет по изделию в том порядке, в каком до швов удобнее добраться. Для монтажной ситуации это выглядит естественно, но геометрия конструкции такой логике не подчиняется. В итоге последние швы приходится «дотягивать» по изменившемуся зазору, а собранный узел уже ушел из размера.
Вторая типичная ошибка связана с длинными непрерывными швами. Когда их выполняют от одного края до другого без разбивки и чередования, тепловложение оказывается сосредоточенным, а усадка направленной. Такой подход часто ведет к заметному изгибу, особенно на листовых деталях и протяженных рамах.
Третья ошибка возникает при работе с многослойными соединениями. Если проходы накладывают без учета очистки, температуры между слоями, направления и чередования валиков, можно получить неравномерную форму шва, дефекты сплавления и локальные напряжения. Это уже не только вопрос формы изделия, но и качества самого соединения.
Основные принципы выбора последовательности
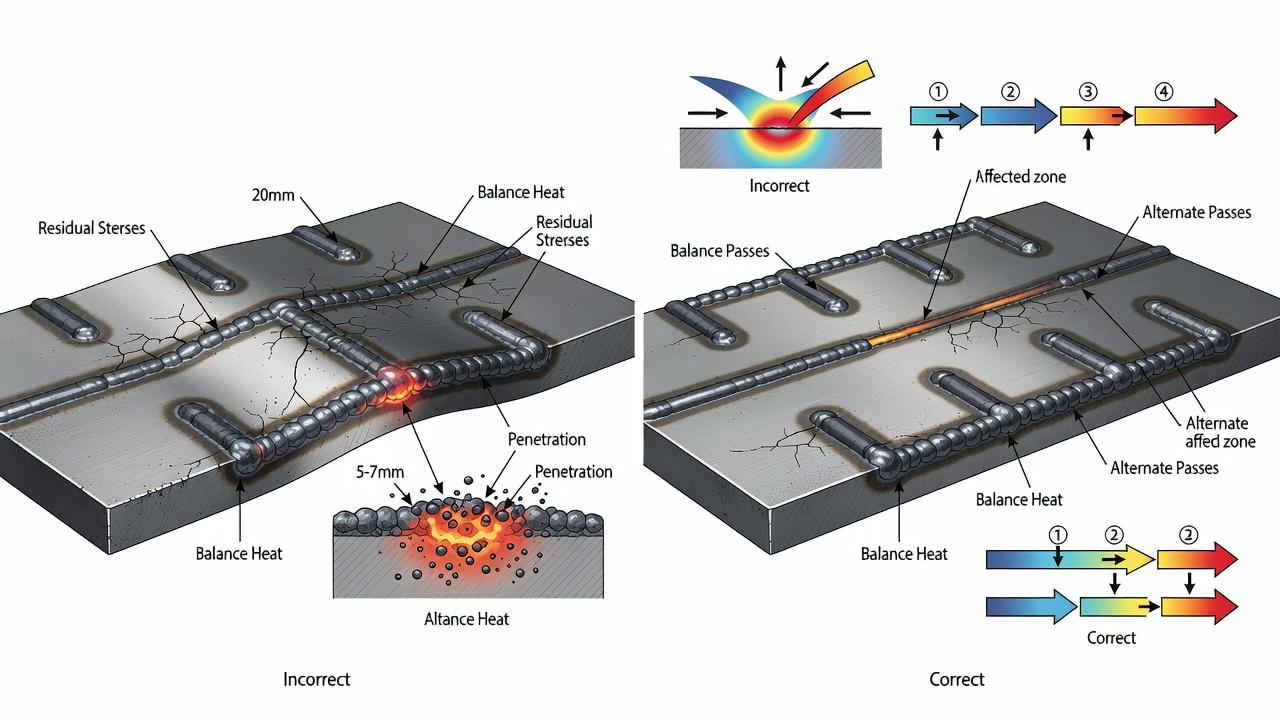
На производстве порядок наложения швов выбирают не интуитивно. Обычно учитывают геометрию узла, тип соединения, толщину металла, число швов, протяженность, доступность, способ фиксации и требования к конечной точности. Смысл один: распределить нагрев так, чтобы конструкцию тянуло как можно меньше и предсказуемее.
- сначала стараются выполнять швы, которые формируют базовую геометрию узла;
- длинные участки по возможности разбивают на отрезки;
- симметричные элементы часто сваривают попеременно с разных сторон;
- жесткие замыкающие швы нередко оставляют на более поздний этап;
- порядок подбирают так, чтобы последующие проходы не ухудшали доступ и обзор;
- если конструкция склонна к короблению, избегают накопления тепла в одной зоне.
Эти принципы работают как ориентиры, но не заменяют технологию. Например, иногда логично сначала прихватить весь контур и лишь затем проваривать отдельные участки в определенной схеме. В другой ситуации часть прихваток приходится усиливать до основного прохода, чтобы сборка не разошлась.
Типовые схемы наложения швов и где они уместны
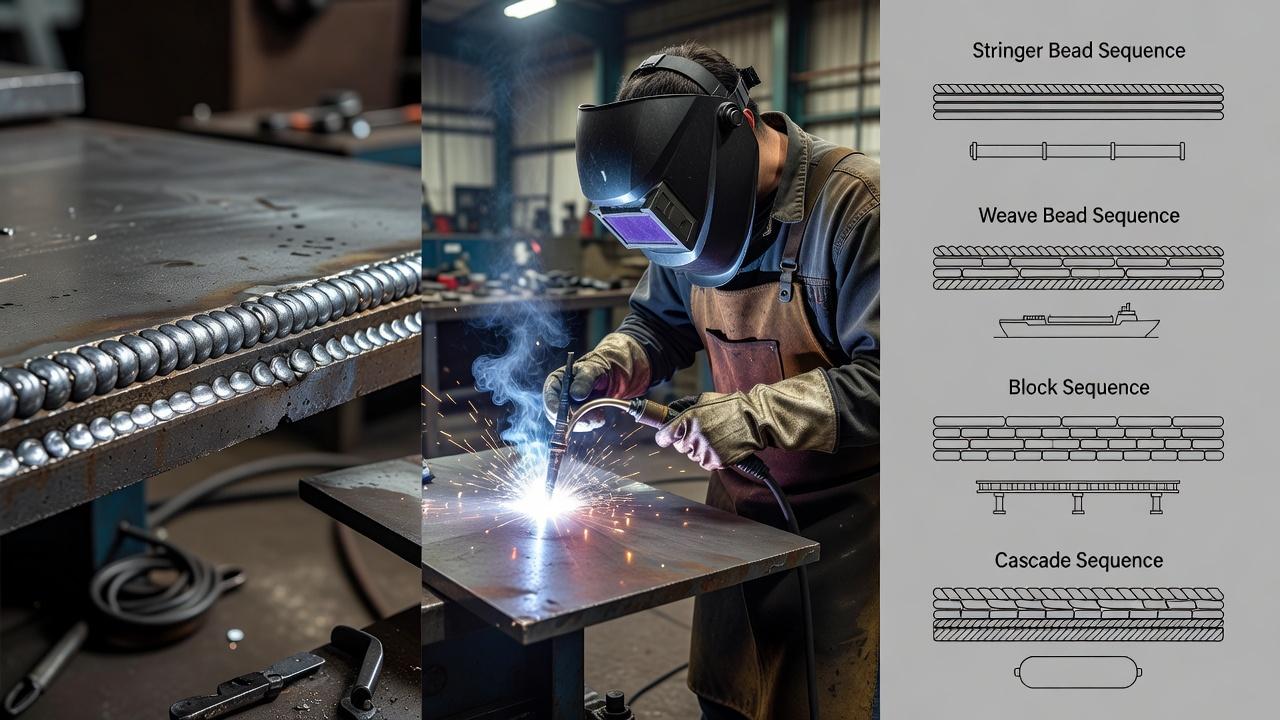
Симметричная сварка
Ее применяют там, где конструкция имеет ось симметрии и есть парные швы. Сварку выполняют поочередно на противоположных сторонах или близких по положению участках. За счет этого усадка частично уравновешивается.
Этот прием часто используют на рамах, коробчатых элементах, двутавровых и тавровых узлах. Но он эффективен только тогда, когда сама сборка действительно симметрична и условия закрепления не нарушают баланс.
Обратноступенчатый способ
При таком способе общий ход работы идет в одном направлении, а каждый отдельный короткий участок проваривают в обратную сторону. Метод помогает уменьшить продольную усадку и лучше контролировать деформации на длинных швах.
Особенно полезен он на протяженных стыках и угловых соединениях, где непрерывная сварка от края до края дала бы заметное стягивание. Но на очень тонком металле или в сложном пространственном положении его применение должно соотноситься с реальной устойчивостью ванны и удобством выполнения проходов.
Сварка от середины к краям
Сварку от середины к краям используют в некоторых технологических схемах, когда нужно распределить тепловое воздействие и усадку между участками изделия. Однако сама точка начала сварки не заставляет деформации «уходить к краям». Для листа, крышки или рамы учитывают способ закрепления, форму соединения и расположение остальных швов; схему проверяют по требованиям к изделию.
Однако способ работает не всегда. Если края конструкции уже жестко зафиксированы или есть строгая базировка только по одной стороне, приоритеты могут быть другими.
Разбивка на участки с чередованием
Вместо сплошного прохода длинный шов делят на несколько сегментов и выполняют их в определенной очереди: через один, крест-накрест, с переходом на удаленные зоны. Так уменьшают локальный перегрев и снижают риск того, что один край конструкции «утянет» раньше другого.
Этот подход часто применяют в сварке крупногабаритных рам, корпусов, опор, резервуарных элементов и других изделий, где много протяженных швов. Он требует дисциплины: хаотичное чередование без схемы пользы не даст.
Как очередность зависит от типа конструкции
| Тип изделия | Что обычно учитывают | Чем опасен неверный порядок |
|---|---|---|
| Листовые панели | Разбивка длинных швов, сварка от центра, ограничение тепловложения | Волнистость, коробление, потеря плоскостности |
| Рамы и каркасы | Симметрия, сохранение диагоналей, попеременная сварка узлов | Перекос, нарушение прямоугольности, изменение размеров по базе |
| Тавровые и угловые узлы | Баланс швов по сторонам, очередность парных соединений | Угловая деформация, стягивание полок |
| Коробчатые конструкции | Порядок замыкания контура, доступность внутренних швов | Запирание напряжений, потеря геометрии, трудности исправления |
| Трубные и кольцевые соединения | Секторальная схема, равномерность проходов по окружности | Овальность, смещение кромок, неравномерное распределение усадки |
Уже по этой таблице видно, что очередность сварки конструкции почти всегда связана с ее жесткостью и формой. Чем сложнее пространственный узел, тем меньше там места для импровизации. На простом кронштейне ошибку еще можно исправить правкой, а вот в сборной раме или герметичном корпусе цена неверной последовательности выше.
Влияние способа сварки на порядок работы
Один и тот же узел по-разному ведет себя при ручной дуговой сварке покрытыми электродами, полуавтоматической сварке в защитном газе или аргонодуговом процессе. Причина в различном тепловложении, скорости работы, размере валика и требованиях к подготовке кромок.
При ручной дуговой сварке проходы обычно короче, а остановок больше. Это может облегчать поэтапное чередование участков, но повышает требования к дисциплине сварщика: нужно соблюдать направление, длину отрезков, зачистку и порядок наложения слоев. При полуавтоматической сварке швы часто выполняются быстрее, и риск быстро «перегреть» участок возрастает, если работать без технологической схемы.
Для тонколистовых деталей, где применяются процессы с относительно контролируемым тепловложением, порядок наложения швов все равно критичен. Сам по себе более «мягкий» процесс не отменяет усадки. Он лишь дает больше возможностей удержать геометрию, если последовательность выбрана грамотно.
Как уменьшить деформацию при сварке: порядок швов и не только
Если говорить предметно, как уменьшить деформацию при сварке, одного правильного направления проходов мало. Нужен набор мер, которые работают вместе. Последовательность швов здесь главный, но не единственный инструмент.
- Снизить избыточное тепловложение. Не делать швы заведомо больше, чем требует чертеж и технология.
- Разбивать длинные участки на отрезки и чередовать зоны сварки.
- Применять симметричную схему там, где она действительно уместна.
- Использовать сборочные приспособления, струбцины, кондукторы и упоры.
- Грамотно расставлять прихватки, чтобы они удерживали геометрию, а не создавали новый перекос.
- Следить за зазорами и базированием до начала провара, а не после первых швов.
- При необходимости предусматривать технологическую правку или компенсационный прогиб.
На практике деформацию часто провоцируют не только сами швы, но и слабая сборка. Если детали изначально стянуты «на глаз», с разным зазором и без надежной фиксации, даже хороший сварщик не спасет геометрию одним лишь выбором очередности. Поэтому технология сварки всегда начинается с подготовки и сборки.
Роль прихваток в общей последовательности
Прихватка кажется мелочью, но именно она задает исходное положение деталей перед проваром. Если прихваток мало, они короткие или расположены неудачно, конструкцию может повести уже после первого основного шва. Если прихватки слишком жестко «запирают» узел без учета усадки, при проваре возрастает риск смещения, трещин в прихватках или перераспределения зазоров.
Поэтому последовательность прихватки и последовательность наложения основных швов связаны напрямую. Обычно прихватывают узел так, чтобы он сохранял геометрию до конца работы и при этом позволял проваривать участки в заданном порядке. В сложных изделиях схему прихваток также задают технологически, а не оставляют на усмотрение исполнителя.
Когда правильный порядок особенно критичен
Есть ситуации, где вопрос последовательности становится принципиальным. Это тонколистовые конструкции, герметичные емкости, длинные рамы, изделия с высокой точностью сборки, а также узлы, которые после сварки идут под механическую обработку. В таких случаях даже небольшое смещение может сделать деталь проблемной.
Повышенное внимание к очередности нужно и при сварке сталей, чувствительных к образованию трещин в сочетании с жестким закреплением и высокими напряжениями. Сама по себе последовательность не заменяет подбор режима, подогрев или термообработку, если они требуются, но она способна либо снизить риски, либо заметно их усилить.
Теория и практика: почему на участке не всегда делают «как в учебнике»
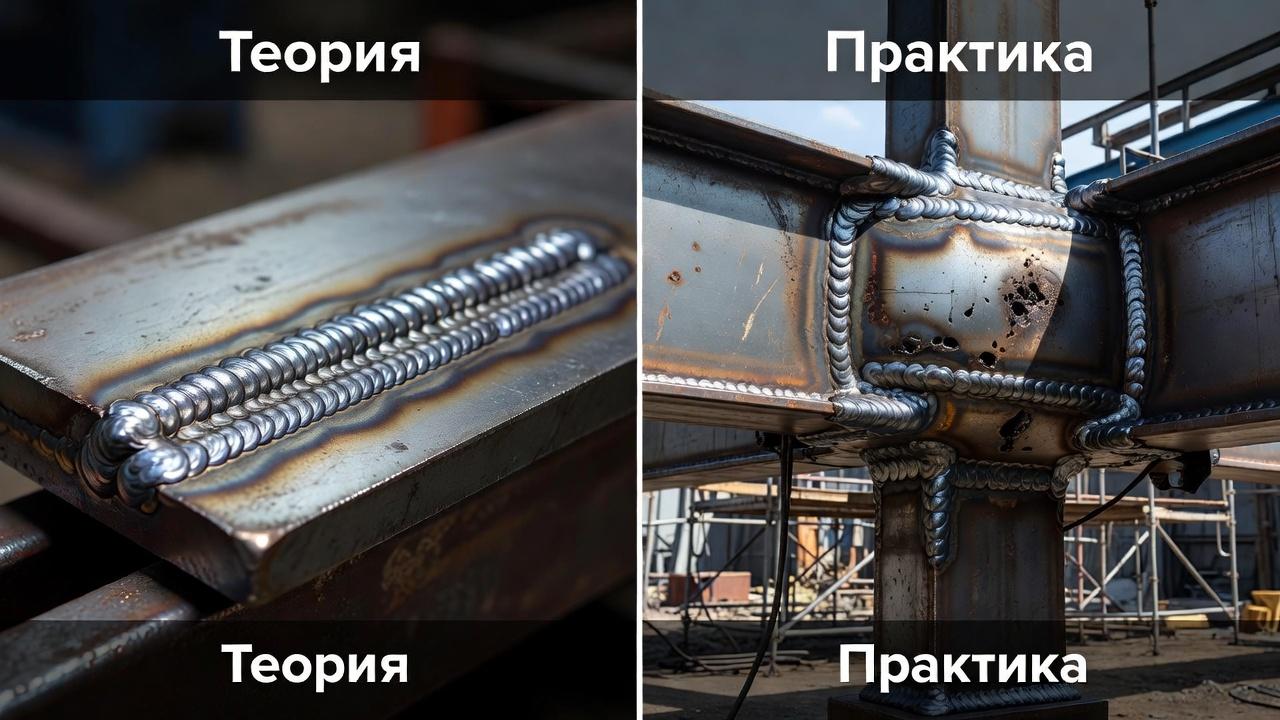
В учебных примерах схемы обычно выглядят аккуратно: центр, симметрия, чередование, короткие участки. На реальном производстве добавляются ограничения. Не везде можно удобно подойти горелкой или электродом, не все швы доступны в нижнем положении, часть соединений приходится выполнять после установки соседних деталей, а иногда сборка идет прямо на монтаже.
Это не значит, что теория бесполезна. Наоборот, она дает основу, по которой принимают разумные компромиссы. Хороший специалист понимает, какой участок лучше проварить раньше, где можно изменить длину сегмента, а где нельзя нарушать очередность даже ради удобства. Именно это отличает технологически грамотную работу от подхода «лишь бы заварить».
Почему эту тему обязательно изучают при обучении сварщиков
Новички часто сосредоточены на дуге, ванне, движении электрода или горелки. Это естественно: сначала нужно научиться формировать шов. Но профессиональная подготовка не заканчивается техникой выполнения валика. Сварщик должен понимать, как его действия влияют на всю конструкцию.
При выборе обучения полезно выяснить, рассматриваются ли сборка, прихватки, очередность проходов и предупреждение деформаций применительно к заявленным способам сварки. Практические задания должны учить выполнять утверждённую последовательность и замечать отклонения геометрии, а не менять её по личному усмотрению. Требования к отдельным видам ответственных работ и аттестации оценивают отдельно от этого базового навыка.
Частые вопросы
Можно ли просто варить от одного края к другому, если так удобнее?
Иногда можно, но только если такая схема предусмотрена технологией и не вызывает недопустимых деформаций. На коротких и жестких элементах это бывает допустимо. На длинных, тонких или симметричных конструкциях такой порядок часто приводит к уводу размеров.
Всегда ли симметричная сварка лучше?
Нет. Она полезна, когда у конструкции есть парные швы и симметрия действительно влияет на баланс усадки. Если швы разные по сечению, расположению или доступу, механическое соблюдение симметрии может не дать нужного результата.
Почему после правильной последовательности деталь все равно немного ведет?
Потому что полностью убрать тепловую усадку нельзя. Задача технологии не в том, чтобы исключить любое изменение формы, а в том, чтобы удержать его в допустимых пределах. Остаточные отклонения зависят от толщины металла, типа соединения, закрепления, режима и качества сборки.
Что важнее: последовательность швов или режим сварки?
Эти факторы нельзя разделять. Даже хорошая очередность не компенсирует завышенное тепловложение, а идеальный режим не спасет от неправильного порядка провара. На результат работает вся технология целиком.
Практический смысл для будущего сварщика
Последовательность наложения сварных швов — это не формальность из технологической карты, а реальный инструмент управления качеством. Тот, кто понимает, как распределяется нагрев и куда тянет металл после каждого прохода, работает чище, точнее и увереннее. Для сварщика это один из признаков профессионального уровня: не просто положить шов, а сделать так, чтобы вся конструкция после сварки осталась в нужной геометрии и без лишних проблем на контроле, сборке и эксплуатации.