

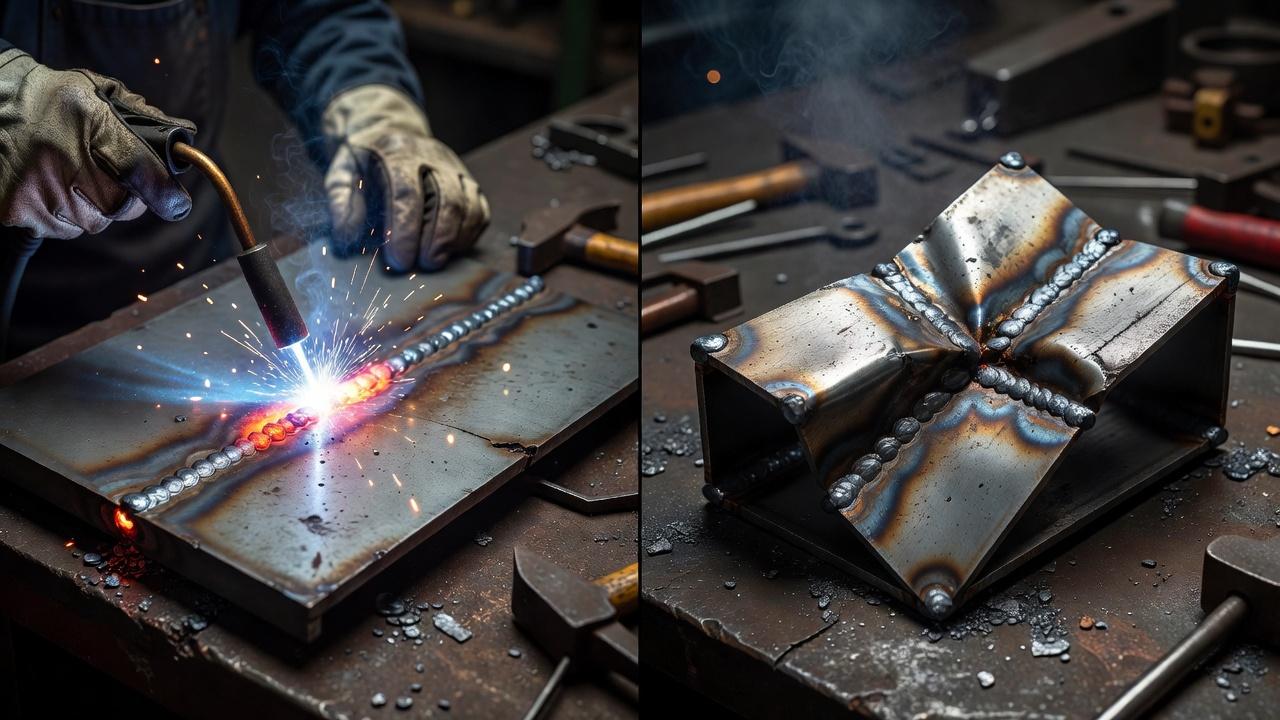
Сварной шов деформирует изделие по одной простой причине: металл в зоне нагрева сначала расширяется, а затем при остывании сжимается. Но этот процесс идёт не свободно. Одни участки детали уже остыли, другие ещё горячие, часть металла зажата соседними зонами, оснасткой или собственной формой конструкции. В результате в изделии возникают внутренние усилия, а геометрия уходит: плоскость выгибает, лист «поднимает», угол меняется, длинную заготовку тянет в сторону.
На практике вопрос «почему ведет металл при сварке» редко сводится только к высокой температуре. Деформация зависит от толщины детали, типа соединения, схемы наложения проходов, жёсткости сборки, распределения тепла и даже от того, где именно сварщик начал шов и как его закончил. Если понимать механику процесса, коробление металла при сварке можно не только объяснить, но и заметно уменьшить ещё на этапе подготовки.
Что именно происходит с металлом в момент сварки
Любой способ сварки плавлением создаёт локальный нагрев. Температура в зоне дуги очень высокая, а рядом металл значительно холоднее. Из-за этого участок возле шва пытается расшириться, но окружающий массив детали мешает ему сделать это свободно. Уже на стадии нагрева в металле появляются сжимающие усилия.
Когда дуга ушла дальше и металл начал остывать, картина меняется. Нагретая зона сокращается в размерах, причём часто сильнее, чем ей позволяет соседний металл. Тогда возникают растягивающие остаточные напряжения, а сама деталь меняет форму. Именно так формируются сварочные напряжения и деформации, которые потом проявляются как изгиб, перекос, укорочение или потеря плоскостности.
Если говорить совсем просто, шов как будто «стягивает» деталь к себе. Чем больше металла расплавили, чем дольше грели участок и чем слабее сопротивляется сама конструкция, тем заметнее этот эффект. Поэтому тонкий лист после неудачно выбранного режима деформируется быстрее и сильнее, чем массивная заготовка с большой жёсткостью.
Почему деформация идёт именно после шва, а не равномерно по всей детали
Главная причина в неравномерности теплового цикла. При сварке нагрев сосредоточен на узкой полосе, а не распределён по всему изделию. Это значит, что одни зоны проходят через сильное расширение и усадку, а другие почти не меняют температуру. Разница в поведении участков и даёт изменение формы.
Второй фактор связан с геометрией соединения. Например, угловой шов сокращается не только по длине, но и поперёк своего сечения. Из-за этого полки таврового или углового соединения подтягиваются друг к другу, и угол «закрывается». На листовых конструкциях часто появляется продольный прогиб, а на длинных элементах возможен серповидный увод.
Третий момент касается жёсткости изделия. Симметричная и хорошо уравновешенная конструкция лучше распределяет усилия. А вот тонкие панели, рамки, обечайки, коробчатые корпуса и детали с длинными свободными кромками особенно чувствительны к тепловому воздействию. Их ведёт даже при внешне аккуратном шве.
Основные виды деформаций после сварки
Чтобы понять причину дефекта, полезно различать, как именно изменилась форма детали. У разных видов деформации обычно разные источники и разные способы предупреждения.
- Продольная усадка — деталь становится короче вдоль шва.
- Поперечная усадка — уменьшается размер поперёк соединения, кромки стягиваются.
- Угловая деформация — элементы меняют взаимное положение, угол после сварки уже не тот, что был при сборке.
- Прогиб и коробление — изделие теряет плоскостность, листы выгибаются, появляются волны.
- Кручение — деталь разворачивает вокруг продольной оси.
- Смещение осей — особенно заметно на трубах, валах, длинных профилях и сборках с несколькими швами.
На одном изделии часто сочетаются сразу несколько эффектов. Например, при сварке рамы может появиться и продольная усадка, и диагональный перекос, и местное коробление в зоне косынок. Поэтому смотреть только на один шов недостаточно, нужно оценивать всю схему сборки.
От чего зависит сила деформации
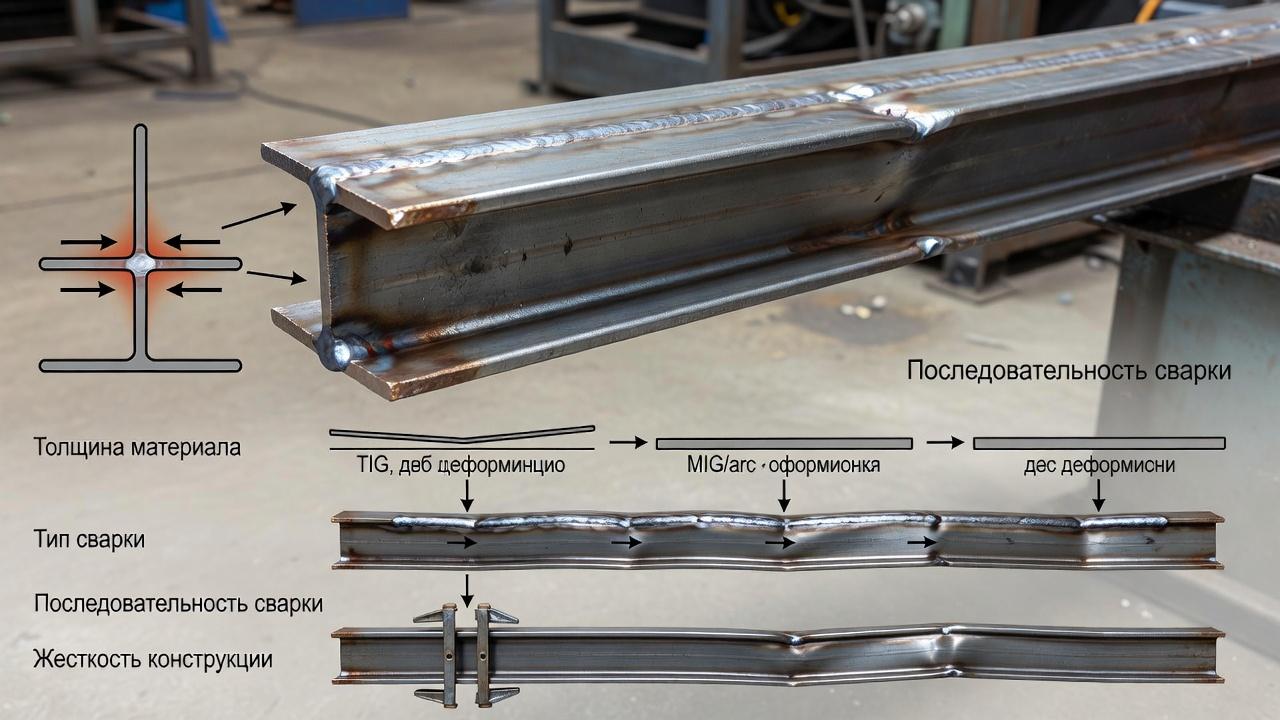
Толщина металла
Чем тоньше металл, тем меньше его сопротивление местной усадке. Тонкий лист быстро нагревается, легко теряет форму и долго «держит память» о неравномерном тепловом цикле. Поэтому коробление металла при сварке особенно характерно для листовых заготовок небольшой толщины, корпусов, кожухов, вентиляционных деталей, ёмкостей и облицовок.
Толстая деталь обычно жёстче, но это не означает, что деформации не будет. Просто она чаще выражается не в явном выгибе, а в высоких остаточных напряжениях, локальном уведении размеров и смещении элементов при многопроходной сварке.
Погонная энергия
Влияние тепловложения на деформации зависит от толщины, схемы закрепления, геометрии изделия, количества проходов и распределения нагрева. Повышенное тепловложение нередко усиливает усадку, но уменьшение тока само по себе не гарантирует лучшей геометрии: меняются глубина проплавления, скорость прохода и риск других дефектов. Рабочий режим выбирают по утверждённой технологии и требуемому качеству соединения, а не только по стремлению «меньше греть».
Тип соединения и подготовка кромок
Стыковой шов при правильной сборке обычно проще уравновесить, чем односторонний угловой. Угловые и тавровые соединения часто дают выраженную угловую деформацию, потому что наплавленный металл расположен несимметрично относительно нейтральной оси сечения. Если же разделка кромок широкая, а зазор завышен, объём наплавки растёт, а вместе с ним растёт и усадка.
Последовательность наложения швов
Даже на одной и той же конструкции результат может быть разным. Если сварить все швы подряд с одной стороны, деталь уводит сильнее. Если чередовать участки, работать от середины к краям, использовать обратноступенчатый порядок или вести швы симметрично, тепловое воздействие распределяется ровнее.
Закрепление и сборка
Прихватки, кондукторы, струбцины и сборочные приспособления помогают удерживать форму, но не отменяют внутреннюю усадку. Более того, слишком жёсткое закрепление иногда снижает видимую деформацию, но повышает уровень остаточных напряжений. После снятия с оснастки деталь может «отпустить» и геометрию всё равно поведёт.
Свойства материала
Разные металлы и сплавы по-разному проводят тепло, по-разному расширяются и по-разному реагируют на термический цикл. Углеродистые конструкционные стали ведут себя предсказуемо, но и они чувствительны к толщине и жёсткости изделия. Нержавеющие стали из-за особенностей теплопроводности и температурного расширения нередко деформируются заметнее обычных углеродистых. Алюминиевые сплавы тоже склонны к короблению, особенно на тонких листах.
Как способ сварки влияет на увод изделия
Разные процессы дают разный тепловклад, глубину проплавления и скорость работы, а значит, и разный риск деформации. Нельзя сказать, что один способ всегда лучше другого. Всё зависит от материала, толщины, требований к шву и условий производства.
| Способ сварки | Особенности по деформациям | Где требуется особый контроль |
|---|---|---|
| РДС | Тепловклад сильно зависит от навыка сварщика, длины дуги и скорости. На тонком металле риск перегрева повышен. | Монтажные работы, мелкие конструкции, ремонт, короткие швы |
| MIG/MAG | Высокая производительность, можно точнее держать режим. Но при большом объёме наплавки и длинных проходах деформации остаются значимыми. | Рамы, листовые конструкции, серийное производство |
| TIG | Процесс более управляемый, удобен для тонких материалов и точных узлов. При низкой скорости без контроля тепловклад тоже может оказаться большим. | Нержавеющая сталь, алюминий, тонкостенные изделия |
| Под флюсом | Глубокое проплавление и высокая производительность на длинных швах. При массивных швах усадочные силы велики. | Балки, обечайки, крупные сварные узлы |
С точки зрения практики главный вопрос не в названии процесса, а в управлении теплом. Один и тот же полуавтомат может дать аккуратную геометрию на тонком листе при грамотной технологии и серьёзный увод при перегруженном режиме и неправильной последовательности проходов.
Почему особенно часто коробит листовой металл
Лист чувствителен сразу по нескольким причинам. У него небольшая жёсткость на изгиб, большая площадь и сравнительно малая толщина. Локальный нагрев создаёт сильный перепад температур, а сопротивление этому перепаду у листа невелико. Поэтому он не просто уменьшается после усадки, а начинает выгибаться.
Если шов идёт вдоль кромки или рядом с ней, ситуация усложняется. Одна сторона листа оказывается термически нагружена сильнее, чем другая, и деталь «подбрасывает». На длинных панелях появляются волны, особенно если прихватки редкие, зазоры не выдержаны, а проход выполняется непрерывно без продуманного порядка.
Именно здесь чаще всего звучит вопрос, почему ведет металл при сварке, хотя шов «небольшой». Дело не только в размере шва, но и в соотношении толщины листа к длине нагреваемой зоны. Для тонкой панели даже умеренный шов может оказаться критичным.
Угловые швы и изменение геометрии сборки
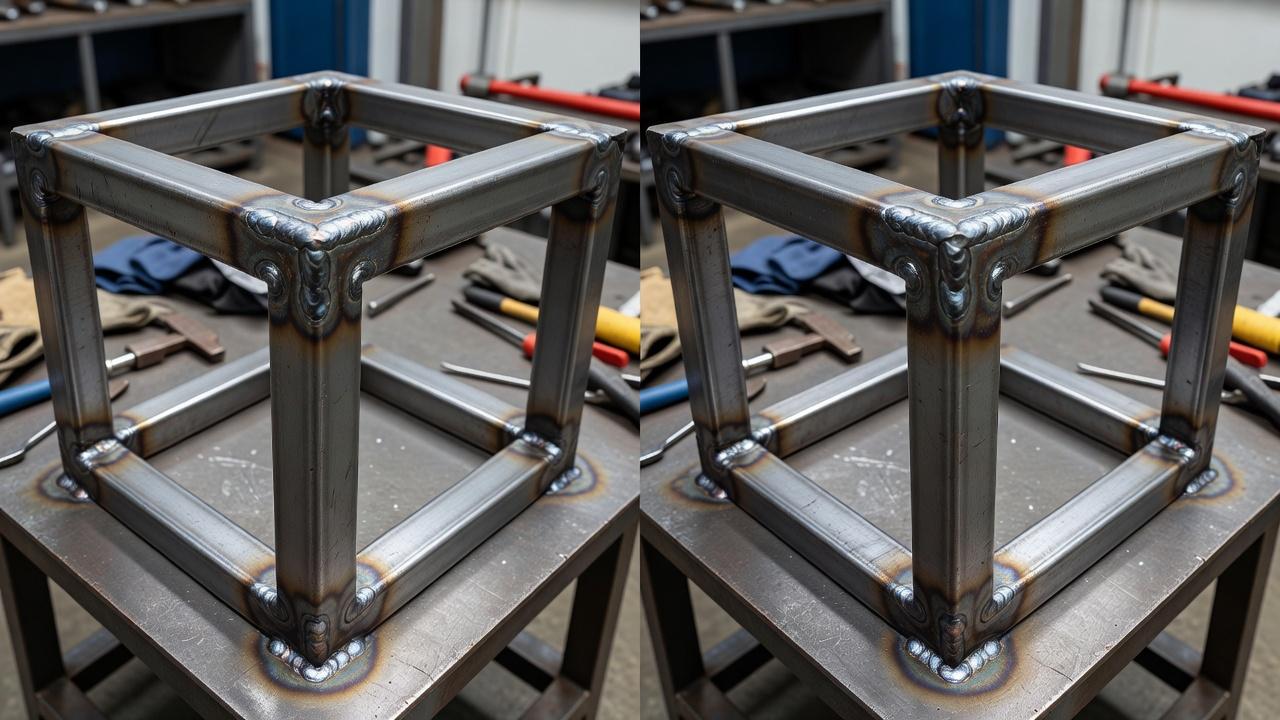
Угловой шов почти всегда стремится стянуть элементы. В тавровом соединении стенка может наклониться, в уголке полки сходятся, в коробчатом сечении стороны теряют прямоугольность. Это связано с тем, что основная усадка сосредоточена в металле шва и в прилегающей зоне термического влияния, а расположены они несимметрично.
Если шов слишком катетистый для своей задачи, деформация возрастает. На практике это частая ошибка. Пытаясь «усилить» соединение, делают избыточный валик, получают лишний нагрев и ненужную усадку. При этом увеличение катета не всегда даёт полезный прирост несущей способности, зато почти всегда ухудшает геометрию.
В ответственных изделиях стараются закладывать такой размер шва, который действительно требуется расчётом и чертежом, а не «с запасом на всякий случай». Это уменьшает и тепловклад, и объём последующей правки.
Сварочные напряжения и деформации: в чём между ними разница
Эти понятия часто ставят рядом, но они не тождественны. Сварочные напряжения — это внутренние усилия, которые остаются в металле после охлаждения. Деформации — это уже изменившаяся форма или размеры изделия. Напряжения могут существовать и без заметного визуального увода, особенно в жёстких или толстостенных конструкциях.
Это важное различие для производства. Деталь может выглядеть нормально после снятия из кондуктора, но при механической обработке, резке, эксплуатации под нагрузкой или даже при длительном хранении скрытые напряжения дадут о себе знать. Иногда это проявляется в неожиданном смещении размеров, иногда в образовании трещин, особенно если материал чувствителен к жёстким термическим циклам.
К чему приводит деформация, кроме «некрасивой» геометрии
Проблема не сводится к внешнему виду. Увод изделия влияет на сборку, взаимозаменяемость, монтаж и дальнейшую обработку. Если после сварки ушли отверстия, плоскости или оси, узел может просто не встать на место без подгонки.
Для производства это дополнительные затраты. Приходится делать правку, нагрев, рихтовку, механическую доработку, а иногда и полностью переделывать деталь. На тонкостенных изделиях чрезмерная правка тоже опасна: можно получить новую волну, местное истончение или ухудшение внешнего вида поверхности.
Есть и эксплуатационные последствия. Остаточные напряжения в сочетании с рабочими нагрузками и агрессивной средой способны ускорять повреждение соединения. Особенно это чувствительно для ответственных металлоконструкций, трубопроводных узлов, сосудов, элементов машин и оборудования.
Как уменьшают деформации ещё до начала сварки
Самые эффективные меры принимают не после появления дефекта, а до розжига дуги. Хорошая технология всегда работает на опережение.
- Рациональная конструкция соединения. Чем меньше лишнего наплавленного металла, тем меньше усадка. Сюда относится выбор нужного типа шва, разумной разделки кромок и обоснованного катета.
- Точная сборка. Равномерные зазоры, правильные прихватки, контроль диагоналей и углов снижают вероятность перекоса.
- Продуманная последовательность сварки. Симметричное наложение швов, чередование сторон, разбивка длинного шва на участки помогают распределить усадку.
- Ограничение тепловложения. Подбор режима, достаточная скорость, отказ от избыточных колебаний и лишних проходов часто дают больший эффект, чем жёсткая оснастка.
- Применение приспособлений. Кондукторы и прижимы полезны, когда они не просто «зажимают» деталь, а учитывают ожидаемую усадку.
- Предварительная компенсация. Иногда элементы изначально собирают с небольшим обратным уклоном или упреждающим смещением, чтобы после усадки получить нужную геометрию.
Такая компенсация требует опыта и технологической дисциплины. Делать её «на глаз» рискованно. Но в серийной работе и на повторяющихся узлах это один из самых действенных способов удержать размер.
Что помогает во время сварки
Когда сборка уже выполнена, ключевая задача — не перегреть изделие и не дать усадке накопиться в одном направлении. Здесь особенно заметна разница между теоретически правильным и реально рабочим подходом.
Например, длинный шов на тонком листе часто выгоднее вести участками, а не тянуть непрерывно от начала до конца. На симметричных деталях разумно чередовать стороны. На многопроходных соединениях полезно следить не только за качеством каждого слоя, но и за тем, как общая схема проходов влияет на форму узла.
Практика показывает, что лишние «усиления» шва, повторные подварки без необходимости и затяжная работа на одном месте нередко дают больше деформации, чем исходный конструктив. Поэтому дисциплина технологии здесь не менее важна, чем умение формировать валик.
Когда правка неизбежна
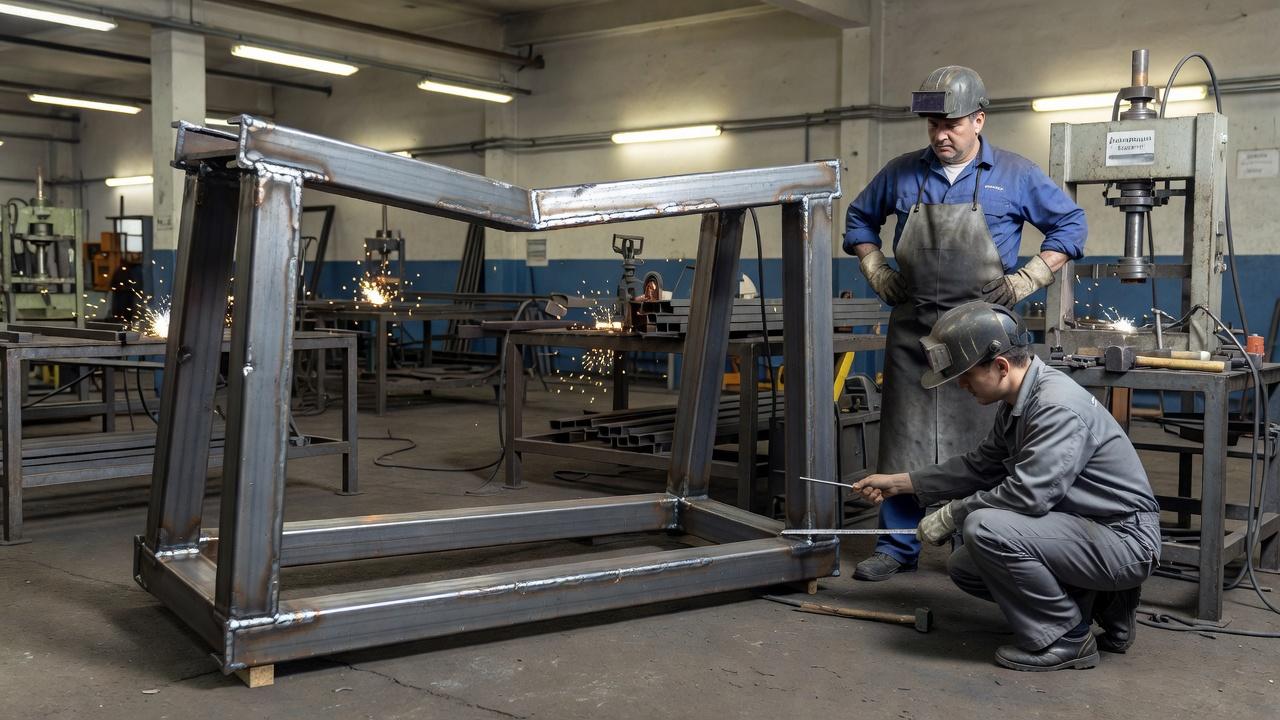
Полностью исключить деформации удаётся не всегда. На крупных конструкциях, сложных сборках и тонкостенных изделиях определённый увод закладывают как технологически ожидаемый. Тогда после сварки выполняют правку механическим способом или местным нагревом.
Но правка — это уже работа с последствиями, а не с причиной. Она требует аккуратности, потому что слишком сильное воздействие может ухудшить структуру металла, оставить новые напряжения или испортить внешний вид изделия. В производстве хорошим результатом считается не тот случай, где деталь «выправили любой ценой», а тот, где до правки дело либо не дошло, либо объём исправлений минимален.
| После сварки наблюдается | Сначала нужно определить | Нельзя делать автоматически |
|---|---|---|
| Изгиб или нарушение плоскостности | Соответствует ли отклонение чертежу и установленным допускам | Нагревать изделие для правки без одобренной технологии |
| Изменение угла таврового/углового узла | Какие исходные размеры и схема закрепления были предусмотрены | Исправлять размер новым швом наугад |
| Локальное коробление тонкого листа | Остаточные напряжения и допустимая геометрия после обработки | Считать любое коробление браком |
| Повторение отклонения на серии изделий | Сборка, фиксация, порядок проходов и тепловложение | Возлагать всю причину на манеру сварщика |
Термин «деформация» описывает изменение формы и размеров; это не означает автоматически, что соединение непригодно. Приёмочное решение зависит от чертежа, требований к изделию и результатов предусмотренных измерений. Причины деформаций следует анализировать вместе с конструктором и технологом: схема закрепления, симметрия швов и последовательность проходов влияют на итог, но ни одна мера не гарантирует полного отсутствия остаточных напряжений.
Какие ошибки чаще всего усиливают увод
- завышенный ток и малая скорость перемещения дуги;
- слишком большой катет углового шва без конструктивной необходимости;
- неравномерные зазоры и плохая подгонка кромок;
- редкие или слабые прихватки на длинных элементах;
- сварка всех швов подряд с одной стороны конструкции;
- пренебрежение порядком наложения проходов;
- попытка компенсировать плохую сборку дополнительной наплавкой;
- неправильный выбор процесса для тонкого материала.
Почти все эти ошибки объединяет одно: в соединение вносится больше тепла и металла, чем реально нужно. А дальше начинает работать обычная физика усадки.
Почему понимание деформаций важно в обучении сварщика
Начинающие часто сосредоточены на самом валике: чтобы был провар, форма, отсутствие пор и подрезов. Это правильно, но недостаточно. В производстве хороший шов оценивают не отдельно от детали, а вместе с геометрией узла после охлаждения. Сварщик должен видеть не только дугу, но и поведение конструкции.
Поэтому в серьёзной подготовке важны не только приёмы ведения шва, но и основы технологии: сборка, последовательность сварки, работа с тонким листом, выбор режима, понимание действия прихваток и оснастки. Для специалистов, которые идут на ответственные объекты и проходят аттестацию НАКС по своим видам работ, это уже не второстепенная тема, а часть профессиональной пригодности.
Частые вопросы
Можно ли полностью исключить деформацию после сварки?
Полностью исключить сварочные деформации удаётся не всегда, а уменьшение до допуска не гарантируется одним приёмом. Для конкретной конструкции оценивают последовательность сварки, размеры швов, сборочные зазоры, закрепление и возможность последующей правки. Допуски берут из конструкторской документации; превышение установленной геометрии нельзя автоматически устранить дополнительным прогревом или правкой без разрешённой технологии.
Почему одну и ту же деталь у разных сварщиков ведёт по-разному?
Потому что влияет не только аппарат, но и техника работы. Длина дуги, скорость, колебания, остановки, порядок проходов, объём лишней наплавки и умение держать стабильный режим напрямую отражаются на тепловложении. Отсюда и разница в результате.
Что деформируется сильнее: стык или угол?
Если сравнивать типовые случаи, угловые соединения чаще дают заметное изменение формы, особенно по углу между элементами. Стыковой шов при симметричной подготовке кромок обычно проще уравновесить. Но на тонком листе и длинный стык способен сильно увести плоскость.
Помогают ли толстые прихватки избежать коробления?
Помогают только в разумных пределах. Прихватки удерживают сборку, но сами тоже вносят тепло и создают локальную усадку. Если делать их чрезмерными или расставлять без учёта конструкции, можно получить дополнительный увод ещё до основного шва.
Есть ли связь между деформацией и качеством шва?
Да, но не прямая. Шов может быть внешне добротным и при этом дать серьёзную деформацию из-за избыточного тепловложения или неправильной последовательности сварки. И наоборот, контроль геометрии без обеспечения провара тоже не решает задачу. Нужен баланс между прочностью соединения и сохранением формы изделия.
Если смотреть на сварку глазами производства, шов никогда не существует сам по себе. Он меняет металл вокруг себя, перераспределяет усилия и почти всегда пытается «подтянуть» конструкцию под свою усадку. Поэтому лучший способ бороться с уводом не в том, чтобы героически выправлять готовую деталь, а в том, чтобы заранее управлять теплом, объёмом наплавки и последовательностью работ. Именно это отделяет случайно получившийся ровный узел от технологически устойчивого результата.