

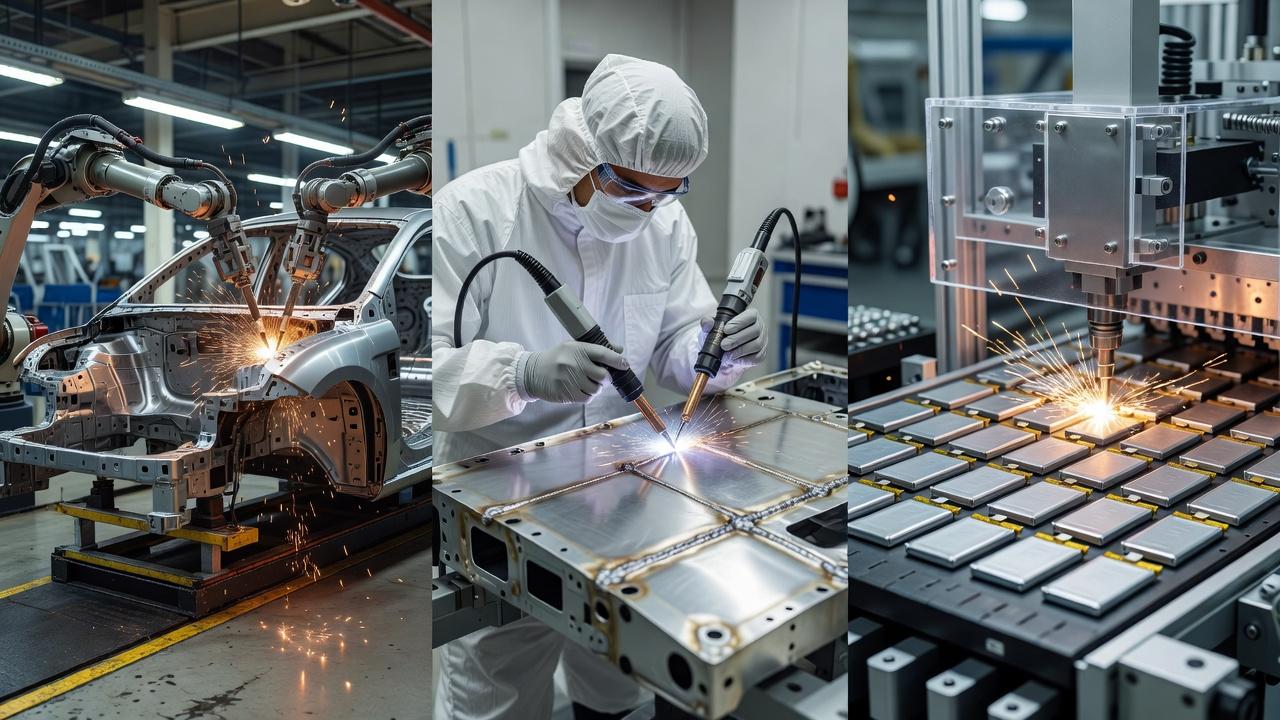
Контактную точечную сварку используют там, где нужно быстро и повторяемо соединять листовой металл внахлёст. В первую очередь это автомобильная промышленность, выпуск бытовой техники, производство металлической мебели, шкафов, корпусов, вентиляции и множества тонколистовых изделий. Такой способ ценят за высокую производительность, аккуратный шов без присадочных материалов и возможность легко встроить процесс в автоматизированную линию.
Но область её применения не сводится к автозаводам и роботам. Точечные машины работают и на ремонтных участках, и в мелкосерийном производстве, и при изготовлении деталей из низкоуглеродистой стали, нержавеющих сплавов и некоторых цветных металлов. Чтобы понять, где используют контактную точечную сварку на практике, нужно смотреть не только на отрасль, но и на форму детали, толщину металла, требования к внешнему виду, жёсткости соединения и темпу выпуска.
Что такое контактная точечная сварка и в чём её рабочая логика
Контактная точечная сварка относится к способам сварки давлением. Две или несколько деталей накладывают друг на друга, зажимают между электродами и пропускают через зону контакта ток большой силы. Металл в месте наибольшего электрического сопротивления быстро нагревается, образует сварное ядро, а давление электродов удерживает детали в нужном положении до кристаллизации металла.
В отличие от дуговых способов здесь нет открытой сварочной дуги, электродной проволоки, флюса или защитного газа как обязательного элемента самого процесса. Соединение получается локальным: не сплошной шов по всей длине, а отдельные точки, расположенные с расчётным шагом. За счёт этого можно быстро собирать тонколистовые конструкции без значительного коробления и с хорошей повторяемостью результата.
Именно эта технологическая схема объясняет, что сваривают контактной сваркой чаще всего. Это листовые заготовки сравнительно небольшой толщины, которые удобно собрать внахлёст и подвести к ним электроды с двух сторон. Если доступ только с одной стороны, деталь очень толстая или требуется герметичный непрерывный шов, обычно рассматривают другие технологии.
Где используют контактную точечную сварку чаще всего
Автомобилестроение
Главная область, где применение точечной сварки особенно велико, это производство кузовов автомобилей. Боковины, усилители, панели пола, элементы дверей, кронштейны, внутренние листовые детали кузова собирают из множества штампованных элементов. Их надо соединять быстро, точно и в огромном количестве, поэтому точечные машины и сварочные клещи здесь стали стандартом.
Для автопрома важна не только скорость. Кузов состоит из тонколистовой стали, в том числе оцинкованной и высокопрочной, а тепловложение нужно удерживать в контролируемых пределах. Контактная точечная сварка позволяет получать большое число однотипных соединений при автоматизации процесса, включая роботизированные посты. Это особенно удобно в массовом производстве, где счёт идёт на тысячи точек на одну кузовную сборку.
На ремонтных участках тот же принцип используют при восстановлении кузовных элементов. Но здесь есть практическая разница: в цехе завода параметры процесса жёстко отработаны, а в ремонте многое зависит от состояния металла, наличия покрытий, доступа к месту сварки и правильного подбора режима.
Производство бытовой техники
Корпуса стиральных машин, холодильников, микроволновых печей, посудомоечных машин и другой техники часто содержат элементы, соединённые точками. Это внутренние каркасы, кронштейны, основания, крепёжные узлы, экраны и листовые панели. Для таких изделий важны чистый внешний вид, повторяемая геометрия и высокая скорость сборки.
Здесь особенно заметны преимущества точечной сварки. Она хорошо вписывается в поточные линии, не требует расхода присадочного металла и позволяет соединять тонкие штампованные детали без длинной последующей зачистки. Если зона точки скрыта внутри корпуса, это ещё удобнее: соединение получается технологичным и не перегружает конструкцию лишними элементами крепежа.
Металлическая мебель и торговое оборудование
Шкафы, стеллажи, картотеки, сейфовые корпуса, верстаки, корпуса тележек, торговые стойки и кассовые модули тоже часто собирают с использованием точечной сварки. Основа таких изделий, как правило, листовая сталь небольшой толщины. Её нужно быстро прихватывать внахлёст в местах, где важна жёсткость, но не нужен сплошной шов.
На практике это позволяет сочетать производительность и приемлемый внешний вид. После окраски порошковыми материалами точки почти не бросаются в глаза, а конструкция сохраняет достаточную прочность для нормальной эксплуатации. Если же изделие несёт серьёзную нагрузку или работает на вибрации, количество и расположение точек рассчитывают с запасом, а иногда комбинируют с другими способами соединения.
Электротехнические и приборные корпуса
Щиты, шкафы, кожухи, монтажные панели, корпуса приборов и различные металлоконструкции для электрооборудования часто изготавливают из тонкого листа. Для таких изделий удобна именно точечная схема сборки: она обеспечивает локальные соединения без наплывов металла, которые могли бы мешать установке внутренних компонентов.
Кроме того, процесс подходит для серийной штамповки и последующей сборки. Если геометрия деталей стабильна, а посадочные размеры выдержаны, сварочные машины дают повторяемый результат от партии к партии. Для производителей это критично: любая нестабильность сразу превращается в проблемы на сборке и окраске.
Вентиляция, воздуховоды, кожухи и тонколистовые узлы
В системах вентиляции и смежных производствах контактную точечную сварку применяют при изготовлении отдельных элементов коробов, кожухов, экранов, креплений и соединительных деталей. Не все такие изделия собирают только точками, потому что часть узлов требует герметичности и тогда выбирают другие методы. Но во вспомогательных и силовых листовых соединениях точечная схема очень удобна.
Она позволяет быстро фиксировать детали перед окончательной сборкой или использовать точки как основной тип соединения там, где утечка среды не критична. Это частый пример того, как одна и та же конструкция может включать сразу несколько технологий: точечную сварку, фальцевое соединение, механический крепёж и дуговую сварку отдельных элементов.
Аккумуляторы, батареи и тонкие токопроводящие элементы
Отдельное направление связано с микро- и миниатюрной контактной сваркой. Здесь сваривают тонкие металлические ленты, выводы, перемычки, контактные элементы аккумуляторных сборок и батарейных блоков. По смыслу процесс тот же, но оборудование, оснастка и требования к точности значительно строже.
В таких работах особенно важны стабильность импульса, чистота поверхности и точный контроль усилия. Малейшее отклонение может привести либо к слабому контакту, либо к перегреву элемента. Поэтому путать крупногабаритную кузовную точечную сварку и работу с малыми токопроводящими деталями не стоит: принцип общий, а производственная практика сильно отличается.
Что сваривают контактной сваркой: материалы и типичные заготовки
Чаще всего контактной сваркой соединяют низкоуглеродистые стали. Это самый удобный и распространённый вариант, особенно в листовом производстве. Такие стали хорошо поддаются точечной сварке, а технологические режимы для них давно отработаны.
Также сваривают нержавеющие стали, оцинкованные листы, некоторые алюминиевые сплавы и отдельные цветные металлы, но здесь требования к оборудованию и режимам выше. У алюминия, например, высокая теплопроводность и иные особенности электрического сопротивления, поэтому нужен более жёсткий контроль процесса и соответствующая мощность машины. Оцинкованная сталь тоже требует внимания, потому что покрытие влияет на формирование точки и износ электродов.
Если говорить не о марках материалов, а о форме изделий, то обычно это:
- листовые детали внахлёст;
- штампованные панели и усилители;
- кронштейны и закладные элементы;
- корпусные узлы из тонкого металла;
- сетки, проволочные каркасы, решётки;
- контактные пластины, ленты, выводы в электротехнических изделиях.
Есть и ограничения. Слишком толстые детали, массивные профили, места без доступа электродов с двух сторон, а также соединения, где нужен непрерывный герметичный шов, для классической точечной технологии подходят плохо или не подходят вовсе.
Почему именно этот способ выбирают в серийном производстве
Когда обсуждают преимущества точечной сварки, обычно первым называют скорость. И это справедливо: одна точка формируется быстро, а весь цикл хорошо поддаётся механизации и автоматизации. На поточной сборке это даёт серьёзный выигрыш по времени по сравнению со многими дуговыми процессами.
Второй важный плюс связан с повторяемостью. Если материал, толщина, усилие прижатия, состояние электродов и параметры тока находятся под контролем, качество соединений держится на стабильном уровне. Для серийного производства это один из главных критериев, потому что разброс результатов сразу влияет на собираемость изделий и их ресурс.
При точечной сварке нагрев сосредоточен в отдельных зонах, что может уменьшать общие деформации по сравнению с выполнением длинного сплошного шва на той же конструкции. Однако коробление зависит также от расположения и числа точек, усилия электродов, сборки и свойств листа. Сама по себе контактная сварка не гарантирует сохранения геометрии штампованной панели.
Есть и другие сильные стороны:
- не нужен присадочный металл;
- процесс легко интегрируется в автоматические линии;
- соединения можно располагать точно по заданной схеме;
- сварные точки не требуют длинной зачистки, если расположены в скрытых зонах;
- технология подходит для массового выпуска однотипных деталей.
Но эти преимущества работают только при соблюдении технологической дисциплины. Нельзя просто зажать два листа и получить хорошую точку в любых условиях. Состояние поверхности, настройка машины, форма и износ электродов, шаг между точками, расстояние до кромки детали — всё это влияет на результат.
Когда контактная точечная сварка неудобна или не подходит
У этого метода есть вполне чёткие пределы применения. Прежде всего он ориентирован на соединение листов внахлёст, а не на стыковые или угловые швы в привычном понимании. Если конструкция требует именно сплошного провара по длине соединения, одной точечной сваркой задачу не решить.
Проблемы возникают и при плохом доступе к узлу. Для формирования точки электроды должны подойти к зоне сварки с двух сторон. На сложной пространственной детали это не всегда возможно, а изготовление специальной оснастки может сделать решение слишком дорогим.
Есть ограничения и по толщине. Хотя конкретные пределы зависят от машины, материала и режима, в общем случае технология лучше всего проявляет себя на тонком и среднем листовом металле. При росте толщины резко повышаются требования к мощности оборудования и качеству подготовки соединения, а экономическая целесообразность может снизиться.
Наконец, точечное соединение не всегда оптимально по расчётной прочности на отрыв, усталость или герметичность. В таких случаях применяют шовную контактную сварку, дуговые методы, пайку, заклёпки, болтовые соединения или комбинированные схемы.
Сравнение с другими способами сварки и сборки
| Способ соединения | Где особенно уместен | Сильные стороны | Ограничения |
|---|---|---|---|
| Контактная точечная сварка | Тонколистовые детали внахлёст, серийное производство | Высокая скорость, повторяемость, малая деформация, удобство автоматизации | Нужен доступ с двух сторон, нет сплошного шва, ограничение по геометрии и толщине |
| Ручная дуговая сварка покрытым электродом | Монтаж, ремонт, металлоконструкции общего назначения | Универсальность, простое оборудование, работа в разных условиях | Ниже производительность на тонком листе, больше тепловложение, сложнее получить серийную повторяемость |
| Полуавтоматическая сварка в защитном газе | Кузовной ремонт, производство рам и корпусных изделий | Хорошая производительность, сплошной шов, широкий диапазон задач | Больше риск деформации тонкого листа, нужны расходные материалы и защита зоны сварки |
| Контактная шовная сварка | Герметичные листовые соединения, баки, оболочки | Непрерывный или почти непрерывный шов, производительность | Более узкая область применения, высокие требования к оснастке и геометрии |
| Механический крепёж | Разборные узлы, материалы с плохой свариваемостью, смешанные конструкции | Нет теплового влияния, простота ремонта и замены | Дополнительные элементы, отверстия, риск ослабления сечения и менее чистая сборка |
Из этого сравнения видно, что точечная сварка не заменяет все остальные процессы. Она особенно сильна в одном сегменте: быстрые повторяющиеся соединения тонколистовых деталей. Там, где нужны универсальность, длинный шов или работа в полевых условиях, чаще побеждают другие технологии.
Что влияет на качество точек в реальном производстве
Для контактной сварки в российской конструкторской документации применяется ГОСТ 15878-79: он определяет конструктивные элементы и размеры соединений при точечной, рельефной и шовной контактной сварке в своей области применения. Однако само соответствие размеров чертежу ещё не подтверждает прочность каждой сварной точки. Критерии приёмки, периодичность испытаний и контроль оборудования должны быть определены для конкретного изделия и технологии. В программе подготовки оператора поэтому важны не только настройка машины, но и понимание назначенных предприятием процедур проверки партии.
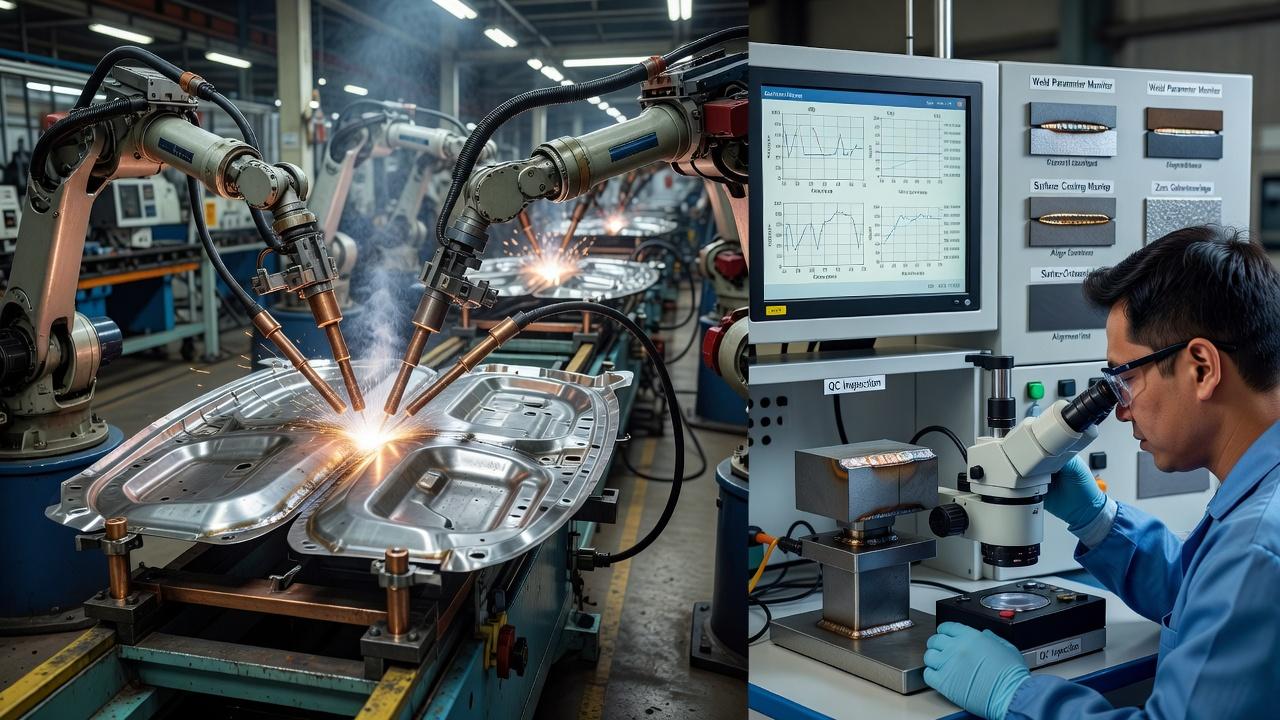
Теория процесса выглядит просто, но на практике стабильность соединений держится на нескольких параметрах сразу. Ключевые из них: сварочный ток, время его протекания, усилие сжатия электродов, состояние контактных поверхностей и геометрия самих электродов. Сбой хотя бы по одному пункту быстро даёт брак.
Например, загрязнение поверхности маслом, окалиной или толстым слоем окислов меняет контактное сопротивление. В результате точка может не набрать нужное сварное ядро или, наоборот, пойти с выплеском расплавленного металла. Изношенные электроды тоже опасны: площадь контакта меняется, нагрев распределяется иначе, а качество точек уходит от нормы.
К типичным производственным проблемам относятся:
- непровар или слабое сварное ядро;
- прожог и выплеск металла;
- смещение точки относительно проектного положения;
- деформация тонкой детали из-за неверного режима или плохого прижима;
- ускоренный износ электродов, особенно на оцинкованной стали;
- нестабильность качества в длинной серии.
Стабильность точечной сварки поддерживают настройкой машины, проверкой контакта и усилия электродов, состоянием оснастки и контролем соединений по принятой на предприятии методике. Пробные точки и периодические испытания имеют смысл тогда, когда заранее установлены критерии приёмки; одного аккуратного внешнего следа электрода недостаточно для вывода о прочности соединения.
| Параметр участка | Почему важно | Что проверяет оператор или контролёр |
|---|---|---|
| Геометрия нахлёстки и доступ электродов | Электроды должны надёжно прижать детали в требуемой точке | Соблюдение схемы сборки и размещения точек |
| Состояние поверхностей и покрытия | Влияет на сопротивление контакта и стабильность формирования ядра | Чистоту, покрытие и соответствие техпроцессу |
| Состояние электродов и оснастки | Износ меняет распределение тока и давления | План обслуживания и контроль состояния оснастки |
| Контроль серии | Одинаковый внешний след не доказывает одинаковый размер и качество ядра | Предусмотренные испытания, журналирование и корректировку процесса |
Точечное соединение не является непрерывным герметичным швом. Для требования герметичности или другой схемы распределения нагрузок обычно рассматривают иной тип соединения и способ контроля. В учебной программе важно видеть контроль качества, а не только демонстрацию быстрой сварки листов.
Какие навыки нужны сварщику для работы с контактной точечной сваркой
Со стороны кажется, что процесс почти полностью делает машина, а человек только нажимает кнопку. Это ошибочное представление. Оператор или сварщик должен понимать, как ведёт себя материал, как влияет загрязнение поверхности, почему изнашиваются электроды и чем опасен неправильный прижим.
В производственных условиях от специалиста ждут не только выполнения цикла, но и умения замечать отклонения. Если точки начали темнеть, пошёл выплеск, изменился звук работы машины, появились следы перегрева или детали стали собираться с усилием, это уже повод искать причину, а не продолжать выпуск брака.
Для работы могут требоваться разные уровни подготовки в зависимости от предприятия. На автоматизированной линии задачи одни, на ремонтном участке другие, на сборке аккумуляторных модулей третьи. Поэтому обучение обычно завязано не просто на общий принцип контактной сварки, а на конкретный тип оборудования и профиль производства.
На собеседовании и при выборе обучения для контактной сварки важнее всего выяснить тип оборудования, материал и толщины деталей, порядок наладки и способы проверки точек. Требования к аттестации, если они предусмотрены для конкретного вида работ, проверяются дополнительно. Нельзя переносить требования одной отрасли или одного объекта на все производства, где применяют контактную сварку.
Где применение точечной сварки особенно оправдано экономически
Экономический смысл этой технологии сильнее всего проявляется в серийном и массовом выпуске. Чем больше однотипных узлов проходит через один и тот же пост, тем быстрее окупаются машина, оснастка, приспособления и настройка процесса. На единичном производстве картина может быть иной: сложная оснастка и подвод электродов иногда делают решение неоправданно дорогим.
Особенно хорошо метод работает там, где детали уже штампуются с высокой точностью. Тогда сборка превращается в последовательность повторяемых операций, а каждая точка встаёт в заранее рассчитанное место. При таком подходе можно получать хорошую производительность с небольшим количеством ручных доработок.
Но если изделие постоянно меняется, партии малы, геометрия нестабильна, а доступ к узлам сложный, то универсальный полуавтомат или механический крепёж иногда оказываются выгоднее. Поэтому ответ на вопрос, где используют контактную точечную сварку, всегда связан не только с технической возможностью, но и с экономикой конкретного производства.
Частые вопросы
Можно ли точечной сваркой соединять толстый металл?
Можно, но лишь в определённых пределах и при наличии подходящего оборудования. Чем больше толщина и чем сложнее материал, тем выше требования к мощности машины, усилию сжатия и точности режима. На практике этот способ в первую очередь ориентирован на тонколистовые детали.
Подходит ли контактная точечная сварка для нержавейки?
Да, нержавеющие стали сваривают таким способом достаточно часто. Но режимы отличаются от режимов для обычной низкоуглеродистой стали, а качество зависит от чистоты поверхности, состояния электродов и правильного выбора параметров.
Чем точечная сварка отличается от шовной?
При точечной сварке получают отдельные локальные соединения, расположенные с шагом. При шовной соединение формируется последовательно вдоль линии контакта, часто с помощью роликовых электродов, и подходит для задач, где нужна герметичность или почти непрерывный шов.
Что сваривают контактной сваркой в кузовном ремонте?
Обычно это кузовные панели, усилители, внутренние элементы дверей, порогов и других листовых узлов, где заводом изначально предусмотрены точечные соединения. Но результат сильно зависит от доступа к месту сварки, состояния металла и того, насколько корректно подобран режим под конкретную толщину и покрытие.
Нужна ли высокая квалификация для такой работы, если процесс автоматизирован?
Да, потому что автоматизация не отменяет технологической ответственности. Специалист должен понимать признаки качественной точки, контролировать состояние электродов, замечать отклонения и не допускать накопления брака в серии.
Контактная точечная сварка остаётся одним из самых рабочих инструментов там, где нужно собирать тонколистовой металл быстро, чисто и повторяемо. Её выбирают не по привычке и не потому, что это «просто удобно», а потому что в правильных условиях она даёт лучший баланс между производительностью, качеством и себестоимостью. Для будущего сварщика или технолога здесь полезно запомнить главное: успех этого процесса определяется не одной кнопкой на машине, а пониманием материала, режима, оснастки и задачи, ради которой вообще ставят сварную точку.