

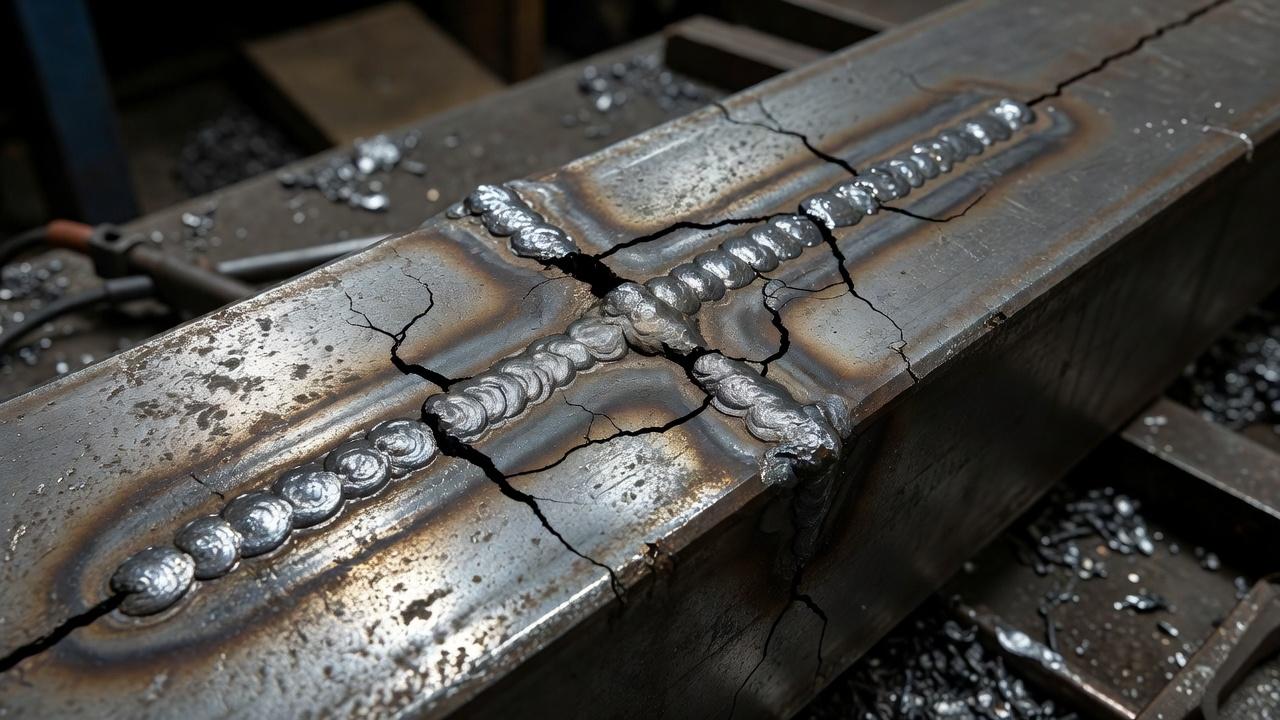
Трещины в металле шва или околошовной зоне могут появляться при высоких температурах в ходе сварки, при охлаждении и спустя некоторое время после окончания работ. Причины различаются: состав металла, водород, напряжённое состояние, тепловой цикл и технология сварки. Поэтому видимая «трещина после остывания» не устанавливает автоматически ни механизм её образования, ни виновника; требуются локализация и оценка по производственной документации.
На практике это один из самых неприятных дефектов. Поры, подрезы или наплывы обычно видны сразу, а вот трещина может проявиться позже, когда конструкция уже остыла, снята с приспособления или даже начала работать под нагрузкой. Для сварщика, мастера и технолога это сигнал: в зоне соединения нарушен баланс между структурой металла, тепловым циклом и напряжённым состоянием узла.
Что происходит со швом при остывании
Во время сварки металл в зоне шва и около него нагревается неравномерно. Расплавленная ванна затвердевает, затем остывает металл шва, а следом и зона термического влияния. При этом разные участки детали сжимаются по-разному, и в соединении накапливаются усадочные и структурные напряжения.
Пока металл горячий, часть напряжений успевает перераспределяться за счёт пластичности. Но по мере снижения температуры пластичность падает. Если в этот момент структура оказывается хрупкой, а напряжения высокими, металл не деформируется, а разрывается. Именно поэтому трещина может появиться не в дуге, а спустя время после завершения работы.
Для многих сталей и сплавов решающее значение имеет не только максимальная температура, но и скорость охлаждения. Слишком быстрое остывание нередко приводит к образованию твёрдых, хрупких структур в околошовной зоне. Тогда даже умеренные остаточные напряжения становятся опасными.
Какие трещины появляются после сварки
Не все трещины одинаковы по механизму возникновения. Для понимания причин удобно разделять их по температуре образования, месту расположения и направлению развития.
Горячие трещины
Они формируются при кристаллизации металла шва или при высоких температурах сразу после затвердевания. Обычно связаны с неблагоприятным химическим составом металла шва, повышенным содержанием примесей, большой глубиной проплавления и формой валика, при которой усадка концентрируется в осевой части. Такие дефекты часто закладываются ещё в процессе сварки, хотя окончательно проявиться могут уже после остывания.
Холодные трещины
Именно холодные трещины при сварке чаще всего становятся причиной позднего разрушения соединения. Они появляются после снижения температуры, нередко через несколько часов. Для их образования обычно нужны три условия одновременно: закаливающаяся структура, диффузионный водород и высокие растягивающие напряжения.
Такие трещины характерны для сварки углеродистых и особенно низколегированных сталей повышенной прочности. Наиболее опасна зона термического влияния, где металл не плавился, но сильно изменил структуру под действием нагрева и последующего быстрого охлаждения.
Продольные, поперечные, корневые и кратерные
По расположению трещины бывают в металле шва, по линии сплавления, в корне, в кратере и в околошовной зоне. Продольные часто идут вдоль оси шва, поперечные пересекают его. Корневые дефекты особенно опасны для трубопроводов, резервуаров и других ответственных конструкций, потому что долго остаются незаметными при поверхностном осмотре.
Почему трескается сварной шов после остывания
Когда задают вопрос, почему трескается сварной шов, обычно ищут одну очевидную ошибку: плохой электрод, неверный ток или отсутствие подогрева. В реальном производстве картина сложнее. Трещины после сварки причины имеют комплексные, и без анализа металла, конструкции и режима работ точный вывод делать нельзя.
Высокие остаточные напряжения
Любое сварное соединение испытывает усадку. Наплавленный металл уменьшается в объёме, а основная деталь мешает ему свободно сократиться. Так появляются внутренние напряжения, которые особенно велики в жёстко закреплённых узлах, при многослойной сварке толстого металла и в конструкциях со сложной геометрией.
Если соединение собрано с большим натягом, прихватки расставлены неудачно или деталь зажата без возможности температурного перемещения, напряжения растут ещё сильнее. Внешне шов может быть ровным, но внутри уже созданы условия для разрушения.
Водород в металле шва и околошовной зоне
Одна из самых частых причин позднего растрескивания связана с водородом. Он попадает в сварочную ванну из влажных электродов, загрязнённой кромки, ржавчины, масла, конденсата, сырого флюса, защитного газа ненадлежащего качества или недостаточно просушенных расходных материалов.
После сварки водород начинает диффундировать в наиболее напряжённые участки, прежде всего в зону термического влияния. Если там уже сформировалась твёрдая структура с низкой пластичностью, возникают микротрещины, которые затем развиваются в заметный дефект. Отсюда и характерная задержка по времени: соединение трескается не сразу, а после охлаждения.
Неблагоприятная структура металла
При высокой скорости охлаждения некоторые стали склонны к закалке в околошовной зоне. Чем выше содержание углерода и легирующих элементов, тем больше риск получить твёрдую и хрупкую структуру. В этом случае даже качественно выполненный валик не спасает, если не был выбран правильный тепловой режим.
Особенно осторожно работают с конструкционными низколегированными сталями повышенной прочности. Для них нарушение температуры предварительного подогрева, межслойной температуры и порядка наложения швов быстро приводит к растрескиванию.
Ошибки в выборе режима сварки
Недостаточное тепловложение, слишком быстрый проход, малая энергия дуги и узкий шов могут ускорять охлаждение и повышать твёрдость зоны термического влияния. Обратная крайность тоже вредна: перегрев металла, чрезмерное проплавление и грубое зерно снижают стойкость соединения к образованию трещин.
На ручной дуговой сварке дефект нередко связан с неправильным подбором электродов под марку стали. При полуавтоматической сварке влияют параметры дуги, вылет проволоки, состав защитного газа и чистота подготовки кромок. При сварке под флюсом добавляется фактор состояния самого флюса и его влажности.
Плохая подготовка кромок и загрязнения
Если на разделке остаются окалина, масло, краска, ржавчина или влага, соединение получает сразу несколько проблем. Загрязнения ухудшают формирование шва, повышают риск пористости и одновременно становятся источником водорода. В результате дефект, который кажется поверхностным, на деле связан с металлургией сварочного процесса.
Неправильная последовательность сварки
На больших или протяжённых изделиях имеет значение не только сам режим, но и порядок выполнения проходов. Если вести шов без разбивки на участки там, где нужна симметричная схема, конструкцию может сильно повести, а напряжения сосредоточатся в одном месте. В многослойных соединениях опасны длинные непрерывные проходы без контроля межслойной температуры.
Какие материалы особенно склонны к растрескиванию
Риск зависит не столько от способа сварки, сколько от свариваемости материала. Низкоуглеродистые стали обычно переносят сварку спокойнее. Углеродистые и низколегированные стали уже требуют более строгого контроля режима, подогрева и расходных материалов.
Стали повышенной прочности чувствительны к водородному растрескиванию и к быстрым тепловым циклам. Чугун ведёт себя по-своему: он плохо переносит локальный нагрев, склонен к образованию отбелённых участков и трещин из-за малой пластичности. Нержавеющие стали могут растрескиваться по другим механизмам, в том числе из-за горячих трещин и нарушения структуры металла шва.
Алюминиевые сплавы тоже не застрахованы. Для них характерны проблемы с горячими трещинами, особенно при неблагоприятном сочетании присадочного материала и основного металла. Поэтому универсального ответа на вопрос о причинах дефекта не существует: один и тот же внешний признак у разных материалов возникает по разным причинам.
Как способ сварки влияет на риск появления трещин
| Способ сварки | Что чаще влияет на образование трещин | На что обращают внимание |
|---|---|---|
| Ручная дуговая сварка покрытыми электродами | Влажные электроды, ошибки в подборе марки, нестабильный режим, плохая разделка | Прокалка электродов, ток, техника ведения, подогрев, очистка кромок |
| Полуавтоматическая сварка в защитных газах | Неверный режим переноса металла, загрязнение поверхности, неподходящий газ, слишком быстрое охлаждение | Состав газа, подача проволоки, вылет, скорость сварки, межслойная температура |
| Сварка под флюсом | Влажный флюс, большое тепловложение или неправильная геометрия шва, напряжения в толстом металле | Сушка флюса, режимы, форма разделки, последовательность наложения слоёв |
| Аргонодуговая сварка | Перегрев, ошибки с присадкой, загрязнение зоны сварки, особенности структуры материала | Чистота поверхности, защита обратной стороны, подбор присадки, тепловой цикл |
Сам по себе способ не делает соединение «трещиностойким» или «опасным». Он задаёт набор технологических рисков. Там, где легко контролировать тепловложение и чистоту процесса, проще снизить вероятность дефекта, но только при грамотной технологии.
Типичные производственные ситуации, когда трещина появляется не сразу
Одна из распространённых картин встречается при сварке толстостенных деталей из низколегированной стали без достаточного предварительного подогрева. Шов сформирован, внешний вид удовлетворительный, но через несколько часов в зоне термического влияния выявляется продольная трещина. Чаще всего это сочетание водорода, закалки и высоких напряжений.
Другой вариант связан с монтажом жёстких рам, опор, корпусов и стыков труб, когда деталь собрана «в натяг». Сварщик может выполнить проходы аккуратно, однако сама схема закрепления не даёт металлу свободно деформироваться. После снятия струбцин или в процессе естественного охлаждения напряжение разгружается через разрыв.
Есть и более коварный случай: многослойный шов по загрязнённым кромкам при отрицательной температуре окружающей среды. Внешне проблема не всегда очевидна, особенно если верхний слой получился ровным. Но в корне или в околошовной зоне уже заложены условия для позднего растрескивания.
Как распознать причину по косвенным признакам
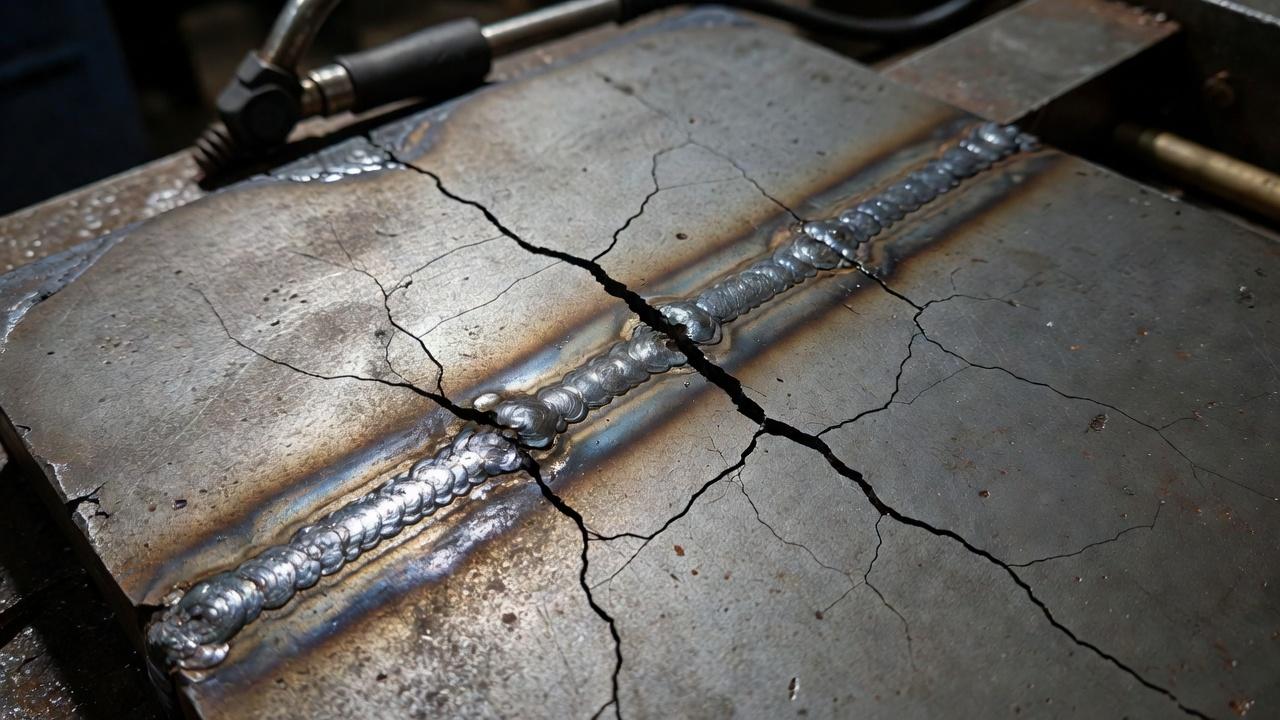
Точный вывод требует контроля и, при необходимости, металлографического анализа. Но некоторые признаки помогают понять направление поиска уже на производстве.
- Если трещина появилась спустя часы после сварки, стоит в первую очередь проверить риск водородного растрескивания.
- Если дефект идёт по оси шва и связан с кратером или центром валика, вероятен горячий механизм образования.
- Если трещина расположена рядом с линией сплавления в стали повышенной прочности, нужно оценивать закаливаемость и скорость охлаждения.
- Если дефект возник в жёстко зафиксированном узле, нельзя исключать решающую роль остаточных напряжений.
- Если одновременно наблюдаются поры, непровары и нестабильное формирование, почти наверняка есть проблемы с подготовкой и технологической дисциплиной.
Для ответственных конструкций одних предположений недостаточно. Применяют визуальный и измерительный контроль, капиллярный, магнитопорошковый, ультразвуковой или радиографический контроль в зависимости от материала и требований документации.
Чем опасны трещины и почему их нельзя оставлять
Трещина относится к недопустимым дефектам в большинстве ответственных сварных соединений. В отличие от локальной поры, она служит концентратором напряжений и быстро развивается под нагрузкой, вибрацией, перепадами температуры или коррозионным воздействием.
Особенно опасны дефекты в несущих конструкциях, трубопроводах, сосудах, работающих под давлением, элементах подъёмных сооружений и технологического оборудования. Даже небольшой разрыв может стать началом разрушения узла, поэтому вопрос сводится не к эстетике шва, а к безопасности и ресурсу изделия.
Как предупреждают появление трещин после сварки
Профилактика строится не на одном приёме, а на системе мер. Нужно одновременно управлять тепловым циклом, состоянием расходных материалов, чистотой сборки и напряжённым состоянием соединения.
Подбор технологии под конкретный металл
Первое правило простое: режим, электрод, проволоку, присадку и сопутствующие операции выбирают не «как обычно», а под конкретную марку материала и толщину. Для низколегированных и высокопрочных сталей особенно важно учитывать склонность к закалке и требования технологической карты.
Предварительный подогрев и контроль межслойной температуры
Подогрев снижает скорость охлаждения, уменьшает температурный градиент и помогает водороду покинуть зону сварки. Межслойная температура не менее важна в многопроходных швах: если следующий слой накладывают на слишком холодный металл, риск возрастает. Если же перегреть соединение, можно получить другие проблемы со структурой и свойствами.
Сухие и правильно подготовленные расходные материалы
Для ручной дуговой сварки критична прокалка электродов по требованиям производителя и технологической документации. Для сварки под флюсом важно состояние флюса. Проволока, присадочные прутки и защитный газ тоже должны соответствовать условиям процесса, а не выбираться по принципу доступности на складе.
Тщательная подготовка кромок
Перед сборкой удаляют ржавчину, влагу, окалину, масло, старые покрытия и другие загрязнения. Для ответственных соединений чистота поверхности влияет не меньше, чем настройка аппарата. Это тот случай, когда дисциплина подготовки напрямую работает на долговечность шва.
Снижение жёсткости сборки
Если конструкция допускает технологические перемещения, напряжения при остывании уменьшаются. Поэтому продумывают схему прихваток, симметричность проходов, последовательность сварки, возможность обратноступенчатого метода или разбивки длинного шва на участки. Иногда именно это, а не изменение тока, решает проблему.
Термическая обработка после сварки
Для ряда материалов и ответственных изделий применяют отпуск или другую послесварочную термообработку. Она снижает остаточные напряжения и улучшает структуру металла. Но такая мера назначается по технологии, а не используется как универсальное средство «исправить всё».
Что должен уметь сварщик, чтобы не допускать такие дефекты
Поздние трещины редко возникают только из-за «дрожащей руки». Чаще они связаны с тем, что исполнитель не учитывает поведение металла при охлаждении. Поэтому квалифицированному сварщику мало владеть техникой наложения шва. Нужно понимать свариваемость стали, влияние подогрева, роль водорода и требования технологической документации.
На производстве это особенно заметно при переходе от простых низкоуглеродистых сталей к более сложным материалам. Там, где на бытовых изделиях ошибка проходит без последствий, на трубопроводах, металлоконструкциях или оборудовании она заканчивается браком. Именно поэтому в профессиональном обучении и при подготовке к аттестации НАКС так много внимания уделяют не только практике, но и технологии сварочного производства.
Что делать, если трещина уже появилась
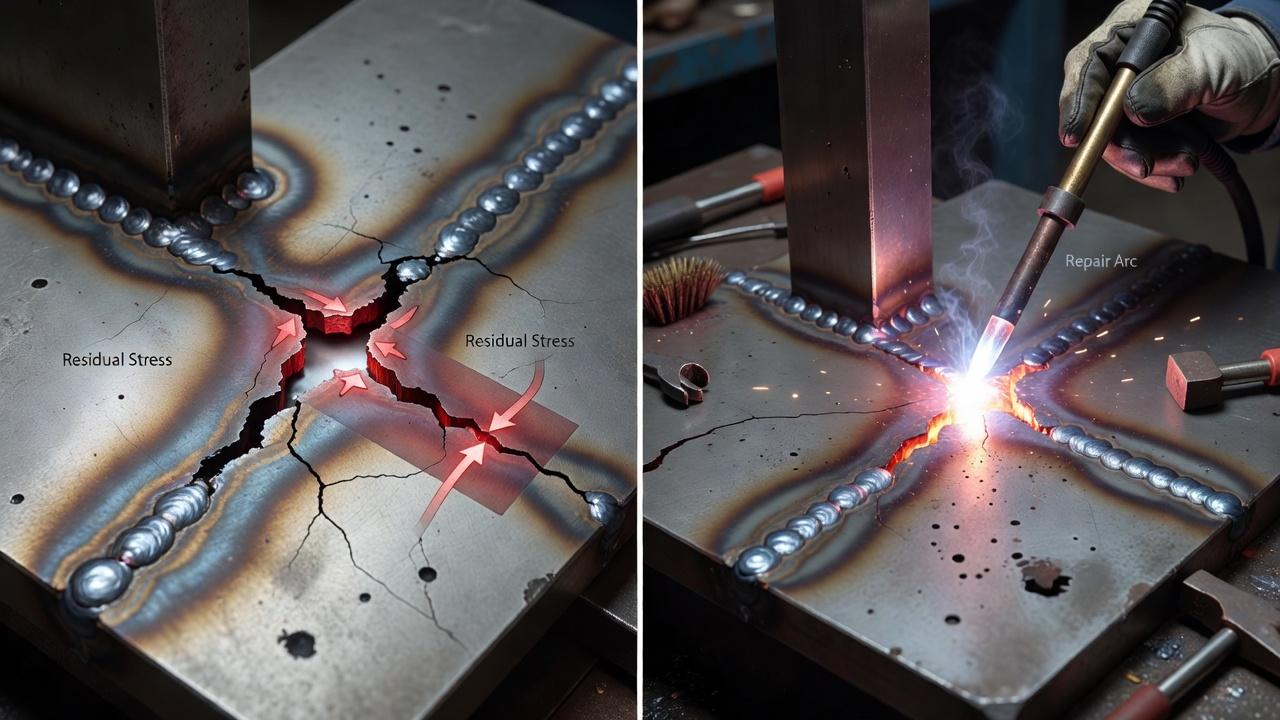
При обнаружении трещин сварку, сдачу или эксплуатацию подозрительного соединения нельзя продолжать так, будто дефекта нет. Участок обозначают и передают ответственному специалисту, определяют границы трещины подходящим методом контроля, затем согласуют ремонт, если он допускается документацией. Универсальные советы «просто прогреть» или «проварить поверх» могут усугубить повреждение и недопустимы как самостоятельная технология.
Ремонт обычно включает удаление дефектного участка до здорового металла, повторную подготовку зоны и заварку по корректированной технологии. Но просто вырубить и заново проварить шов недостаточно, если не устранена первичная причина. Иначе дефект повторится в том же месте или рядом.
- Остановить дальнейшую сварку участка и зафиксировать дефект.
- Определить тип трещины и глубину распространения методами контроля.
- Проверить расходные материалы, режимы, состояние кромок и условия сборки.
- При необходимости скорректировать технологию: подогрев, порядок проходов, выбор электродов или проволоки.
- Удалить дефектный металл и выполнить ремонтную сварку по утверждённой процедуре.
| Что известно | Какие выводы пока преждевременны | Что необходимо организовать |
|---|---|---|
| Трещина видна на поверхности | Что она ограничена видимой длиной | Фиксацию дефекта и оценку необходимости дополнительного контроля |
| Трещина появилась после охлаждения | Что причиной был только сварочный ток | Анализ стали, расходных материалов, водорода, жёсткости и термического цикла |
| Трещина повторяется на серии изделий | Что достаточно переварить отдельный участок | Разбор технологии, подготовки материалов и контроля процесса |
| Трещина удалена механически | Что теперь металл гарантированно годен | Проверку полноты удаления и согласованный повторный контроль |
Для сварки плавлением трещины относятся к отдельной группе дефектов в ГОСТ Р ИСО 6520-1-2012. Не следует советовать универсальный прогрев, способ выборки или повторную сварку: допустимость ремонта, его объём и контроль назначаются для конкретной конструкции. Скрытые или запаздывающие дефекты могут требовать осмотра в сроки, предусмотренные технологией и документацией изделия.
Частые вопросы
Может ли сварной шов треснуть на следующий день?
Да, особенно если речь идёт о водородном растрескивании в сталях, чувствительных к закалке. Такой дефект способен проявляться не сразу, а спустя несколько часов после завершения работ.
Всегда ли трещина связана с ошибкой сварщика?
Нет. Причина может быть в неправильной технологии, неподходящем материале, нарушении хранения электродов, ошибке сборки, избыточной жёсткости конструкции или отсутствии обязательного подогрева. Сварщик влияет на результат сильно, но не единолично.
Можно ли заварить трещину без разделки?
В большинстве случаев нет. Если просто наложить металл сверху, источник дефекта останется внутри. Для надёжного ремонта трещину обычно полностью удаляют до здорового металла, после чего заваривают по исправленной технологии.
Почему на тонком металле трещины бывают реже, чем на толстом?
Тонкий металл обычно создаёт меньшие внутренние напряжения и часто остывает без образования опасных структур, если речь не идёт о специальных сплавах. Но это не жёсткое правило: многое зависит от марки материала, способа сварки и схемы закрепления.
Помогает ли подогрев всегда?
Подогрев часто снижает риск, но не является универсальным решением. Если оставить влажные электроды, грязные кромки или неверный присадочный материал, сам по себе нагрев проблему не снимет.
Если смотреть на сварной шов только в момент наложения валика, легко пропустить главную часть процесса. Судьба соединения часто решается именно на этапе остывания, когда металл меняет структуру, накапливает напряжения и реагирует на всё, что было сделано до этого: как подготовили кромки, чем варили, в каком порядке вели проходы и дали ли стали нужный тепловой режим. Поэтому лучший способ борьбы с трещинами не ремонт после брака, а технологическая дисциплина на каждом этапе, от выбора расходников до контроля готового соединения.